
Anello cavo forgiato su misura per un produttore francese di apparecchiature idrauliche
- Un produttore francese di attrezzature idrauliche necessitava di un grande anello cavo forgiato su misura da utilizzare in attrezzature per stampi.
- Le specifiche originali prevedevano l'uso di bronzo CuSn12, con un peso per singolo pezzo di circa 607 kg, tolleranze dimensionali molto strette e requisiti molto rigorosi in termini di finitura superficiale.
Panoramica del progetto
Il cliente è un produttore francese di attrezzature idrauliche che necessita di un grande anello cavo su misura per macchinari destinati alla produzione di stampi.
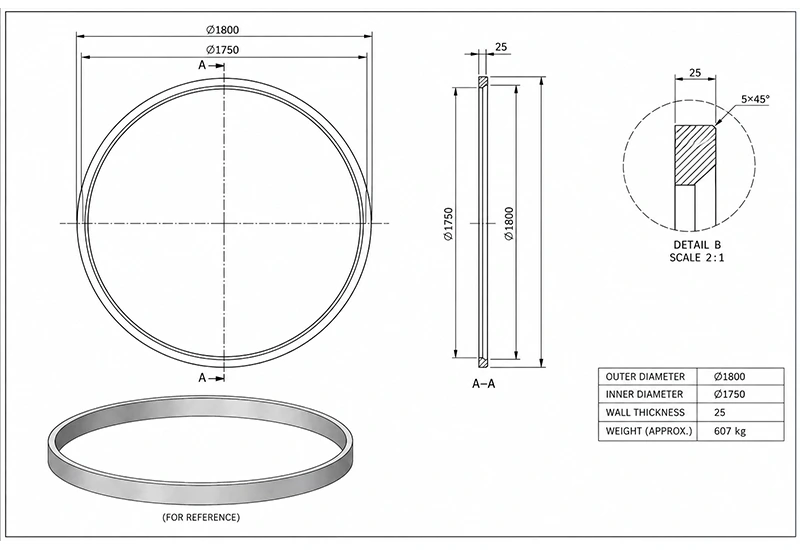
Il progetto iniziale prevedeva l'uso del materiale CuSn12. Poiché il componente presentava una parete relativamente sottile rispetto al suo diametro complessivo, la stabilità di lavorazione e il controllo della deformazione erano fondamentali per ottenere le dimensioni e la qualità superficiale richieste.
I requisiti del progetto includevano:
- Processo di produzione: forgiatura + trattamento termico + lavorazione meccanica di precisione
- Tolleranza critica: ±0,1 mm
- Rugosità superficiale: Ra ≤ 3,2 μm
- Requisito fondamentale: stabilità dimensionale delle pareti sottili
- Obiettivo aggiuntivo: ridurre i costi dei materiali e di produzione
- Prodotto: Anello cavo forgiato su misura
- Applicazione: Attrezzature per stampi
- Materiale originale: CuSn12
- Peso approssimativo: 607 kg per pezzo
- Spessore della parete: circa 25 mm
La sfida del progetto:
La sfida principale consisteva nel garantire la stabilità dimensionale durante la lavorazione, valutando al contempo se il materiale originariamente specificato fosse effettivamente necessario per l'applicazione in questione.
Sfida del progetto
Sfida 1: Controllo della deformazione in un anello a parete sottile di 25 mm
Gli anelli cavi di grandi dimensioni con pareti relativamente sottili presentano una rigidità strutturale limitata durante la lavorazione. Per questo progetto, il cliente richiedeva tolleranze dimensionali critiche comprese tra ±0,1 mm, mantenendo al contempo una rugosità superficiale pari o inferiore a Ra 3,2 μm.
Forze di serraggio non uniformi o un'eccessiva asportazione di materiale possono causare:
- Deformazione locale della parete
- Ovalizzazione
- Variazione dimensionale
- Vibrazioni da lavorazione
- Finitura superficiale instabile
- Perdita di precisione nella lavorazione finale
La nostra soluzione: lavorazione controllata per garantire la stabilità delle pareti sottili
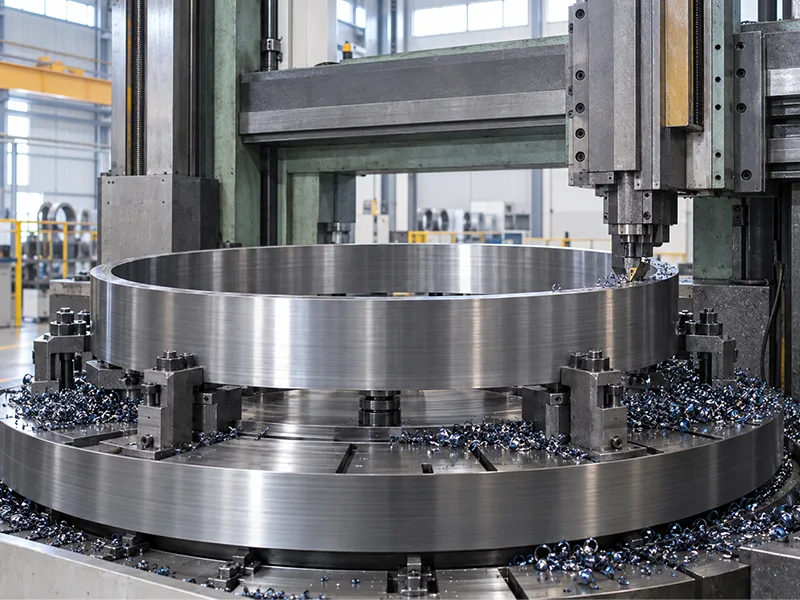
La sequenza di lavorazione è stata pianificata appositamente in funzione della geometria a pareti sottili dell'anello cavo.
- Tra i controlli chiave figuravano:
- Margine di lavorazione bilanciato
- Forza di serraggio controllata
- Asportazione simmetrica di materiale
- Lavorazione di sgrossatura e di finitura in fasi separate
- Controlli multidimensionali durante la lavorazione
- Considerazioni relative all’allentamento delle tensioni tra una fase di lavorazione e l’altra
- Finitura di precisione finale
- Verifica della rugosità superficiale
Controllando la sequenza di lavorazione e riducendo la distribuzione irregolare delle sollecitazioni, è stato possibile ridurre al minimo la deformazione durante la finitura finale.
Sfida 2: Ridurre i costi dei materiali senza compromettere le prestazioni
Durante la revisione tecnica, il team ha discusso con il cliente delle effettive condizioni operative del componente.
È stato confermato che l’anello cavo sarebbe stato utilizzato in attrezzature per stampaggio, dove il materiale CuSn12 originariamente specificato non era necessariamente la scelta più economica per la funzione meccanica richiesta.
Il CuSn12 rappresentava una quota significativa del costo totale del progetto a causa dell’elevato peso del singolo pezzo, pari a circa 607 kg.
La nostra soluzione: ottimizzazione dei materiali, dal CuSn12 all’AISI 4140
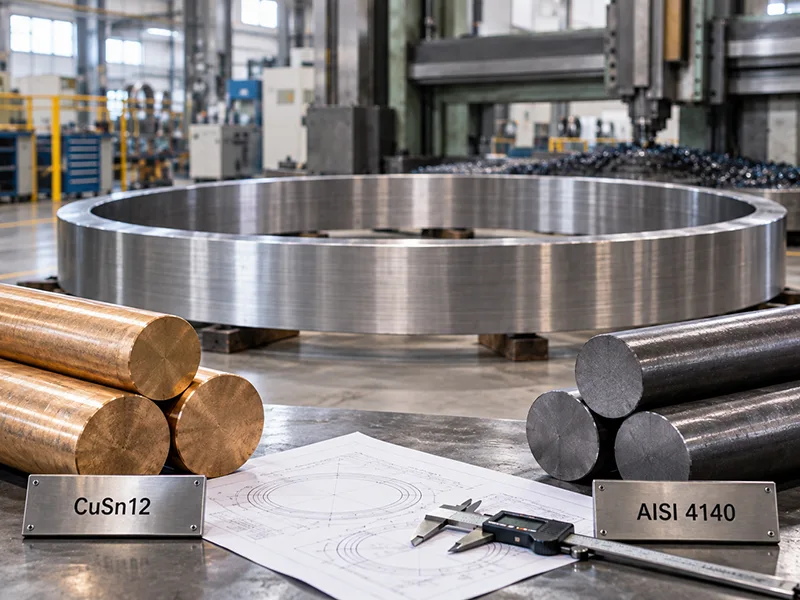
In base all'applicazione concreta, è stato proposto l'acciaio legato AISI 4140 come materiale alternativo.
- Rispetto alle specifiche originali del CuSn12, l’AISI 4140 offriva:
- Maggiore resistenza meccanica
- Maggiore potenziale di durezza dopo il trattamento termico
- Buona lavorabilità
- Elevata resistenza all’usura
- Maggiore idoneità per applicazioni con stampi meccanici pesanti
- Costo delle materie prime notevolmente inferiore
Secondo il confronto dei costi dei materiali effettuato nell’ambito del progetto, l’AISI 4140 costava circa un decimo del CuSn12, garantendo un notevole risparmio su un componente del peso di oltre 600 kg.
Dopo aver esaminato la raccomandazione tecnica, il cliente ha approvato la sostituzione del materiale.
Risultati del progetto
Il risultato: la precisione richiesta con un notevole risparmio sui costi
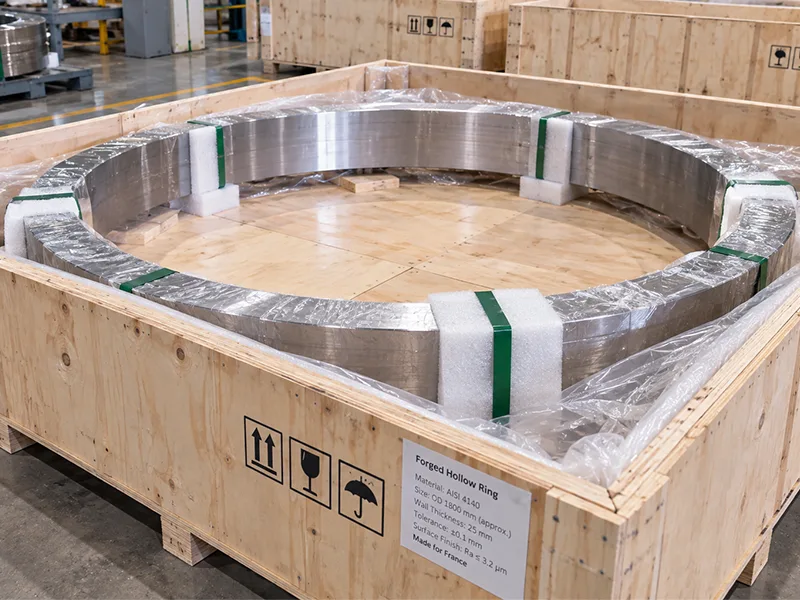
L'anello cavo finito ha soddisfatto i requisiti del cliente in termini di dimensioni e qualità superficiale, riducendo al contempo in modo significativo il costo complessivo del materiale.
- I risultati finali del progetto includevano:
- Tolleranza critica: requisito soddisfatto con una precisione di ±0,1 mm
- Rugosità superficiale: requisito Met Ra ≤ 3,2 μm soddisfatto
- Spessore della parete: circa 25 mm
- Stabilità dimensionale: controllata durante l'intera lavorazione
- Materiale finale: AISI 4140
- Risultato in termini di costi: notevole risparmio sulle materie prime rispetto al CuSn12
- Adattabilità all’applicazione: Adatto alle attrezzature di stampaggio del cliente
Combinando il controllo della lavorazione di pareti sottili con l’ottimizzazione dei materiali in base all’applicazione, il progetto ha consentito di ottenere sia la precisione di lavorazione richiesta sia una soluzione produttiva più economica.
Il risultato ha consentito al cliente francese di ridurre il costo dei componenti senza compromettere le prestazioni meccaniche richieste per le sue apparecchiature.