
Anneau creux forgé sur mesure pour un fabricant français d'équipements hydrauliques
- Un fabricant français d'équipements hydrauliques avait besoin d'un grand anneau creux forgé sur mesure destiné à être utilisé dans des équipements de moulage.
- Le cahier des charges initial prévoyait l'utilisation de bronze CuSn12, avec un poids unitaire d'environ 607 kg, des tolérances dimensionnelles très strictes et des exigences élevées en matière de finition de surface.
Présentation du projet
Le client est un fabricant français d'équipements hydrauliques qui a besoin d'un grand anneau creux sur mesure destiné à des machines de moulage.
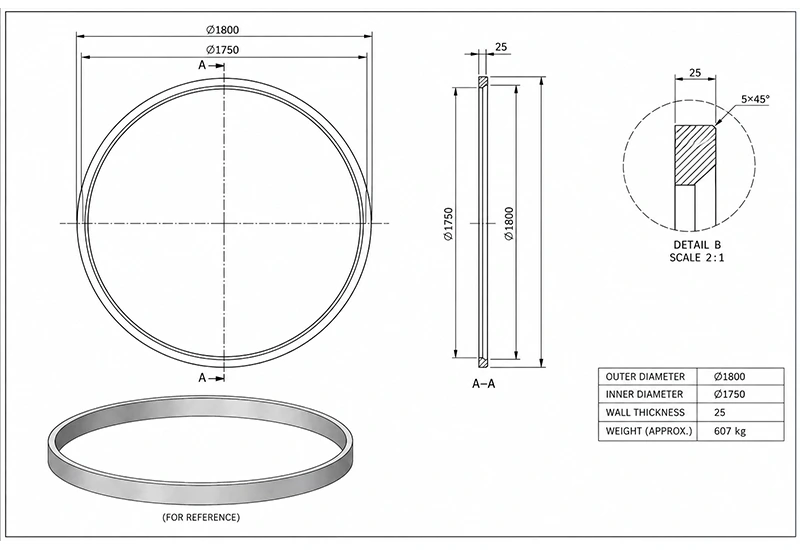
La conception initiale prévoyait l'utilisation du matériau CuSn12. La pièce présentant une paroi relativement fine par rapport à son diamètre global, la stabilité de l'usinage et le contrôle des déformations étaient essentiels pour obtenir les dimensions et la qualité de surface requises.
Les exigences du projet comprenaient :
- Procédé de fabrication : forgeage + traitement thermique + usinage de précision
- Tolérance critique : ±0,1 mm
- Rugosité de surface : Ra ≤ 3,2 μm
- Exigence clé : stabilité dimensionnelle des pièces à parois minces
- Objectif supplémentaire : réduire les coûts des matériaux et de fabrication
- Produit : Anneau creux forgé sur mesure
- Application : Équipements de moulage
- Matériau d'origine : CuSn12
- Poids approx. : 607 kg par pièce
- Épaisseur de la paroi : environ 25 mm
Le défi du projet :
Le principal défi consistait à préserver la stabilité dimensionnelle pendant l'usinage, tout en déterminant si le matériau initialement prévu était nécessaire pour l'application en question.
Défi du projet
Défi n° 1 : Maîtrise de la déformation d'un anneau à paroi mince de 25 mm
Les grands anneaux creux aux parois relativement minces présentent une rigidité structurelle limitée lors de l'usinage. Pour ce projet, le client exigeait des tolérances dimensionnelles critiques de ±0,1 mm tout en conservant une rugosité de surface de Ra 3,2 μm ou mieux.
Des forces de serrage inégales ou un enlèvement de matière excessif peuvent entraîner :
- Déformation locale de la paroi
- Faux-rond
- Variation dimensionnelle
- Vibrations liées à l'usinage
- Finition de surface irrégulière
- Perte de précision lors de l'usinage de finition
Notre solution : un usinage contrôlé pour garantir la stabilité des parois minces
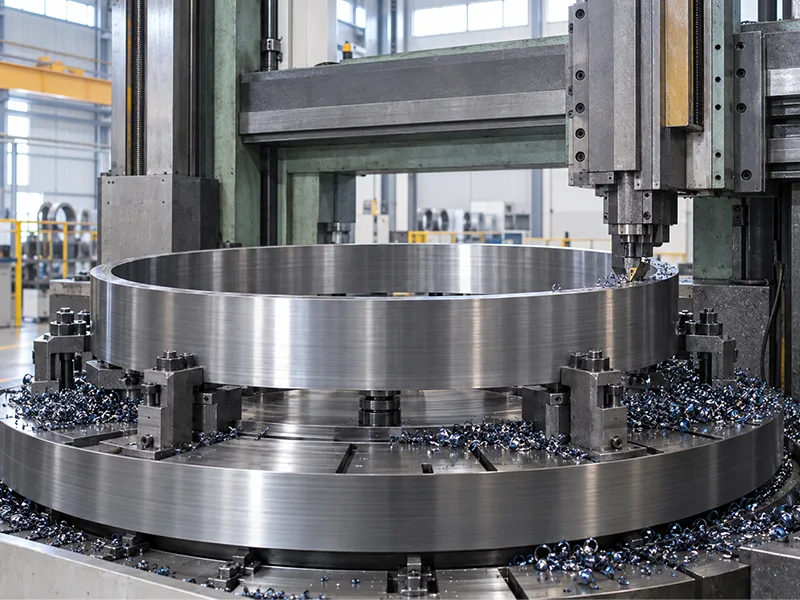
La séquence d'usinage a été spécialement conçue en fonction de la géométrie à parois minces de l'anneau creux.
- Parmi les contrôles clés figuraient :
- Marge d'usinage équilibrée
- Force de serrage régulée
- Enlèvement symétrique de matière
- Usinage de dégrossissage et de finition en étapes distinctes
- Contrôles dimensionnels multiples pendant l'usinage
- Prise en compte de la relaxation des contraintes entre les différentes étapes d'usinage
- Finition de précision finale
- Vérification de la rugosité de surface
En contrôlant la séquence d'usinage et en limitant la libération inégale des contraintes, la déformation a été réduite au minimum lors de la finition finale.
Défi n° 2 : Réduire le coût des matériaux sans compromettre les performances
Au cours de l'examen technique, l'équipe a discuté avec le client des conditions réelles d'exploitation du composant.
Il a été confirmé que l'anneau creux serait utilisé dans un équipement de moulage, où le matériau CuSn12 initialement spécifié n'était pas nécessairement le choix le plus économique pour la fonction mécanique requise.
Le CuSn12 représentait une part importante du coût total du projet en raison du poids élevé de la pièce, soit environ 607 kg.
Notre solution : optimisation des matériaux, du CuSn12 à l'AISI 4140
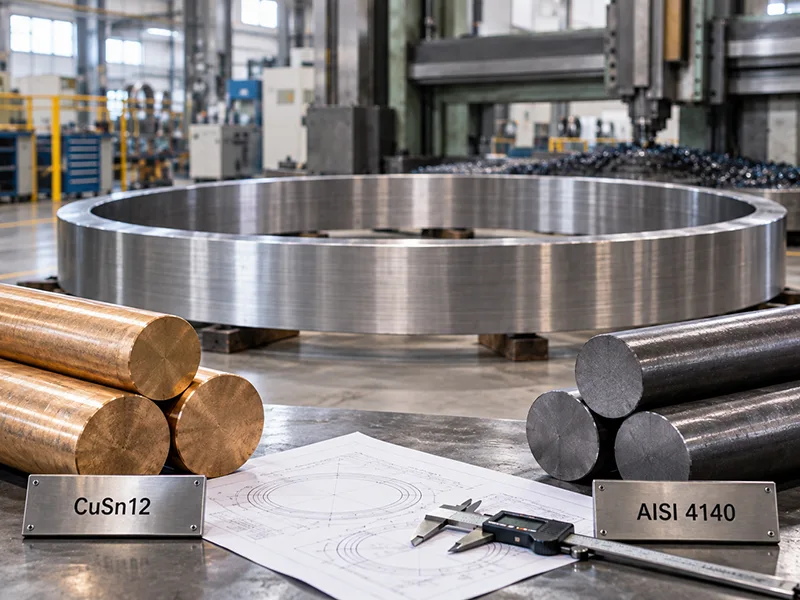
Compte tenu de l'application concrète, l'acier allié AISI 4140 a été proposé comme matériau de remplacement.
- Par rapport à la spécification CuSn12 d'origine, l'AISI 4140 présentait les avantages suivants :
- Résistance mécanique supérieure
- Potentiel de dureté plus élevé après traitement thermique
- Bonne usinabilité
- Grande résistance à l'usure
- Meilleure adaptation aux applications de moulage mécanique intensif
- Coût des matières premières nettement inférieur
D'après l'étude comparative des coûts des matériaux réalisée dans le cadre du projet, l'AISI 4140 coûtait environ dix fois moins cher que le CuSn12, ce qui permettait de réaliser des économies substantielles sur un composant pesant plus de 600 kg.
Après avoir examiné la recommandation technique, le client a approuvé le changement de matériau.
Résultats du projet
Résultat : une précision optimale associée à des économies substantielles
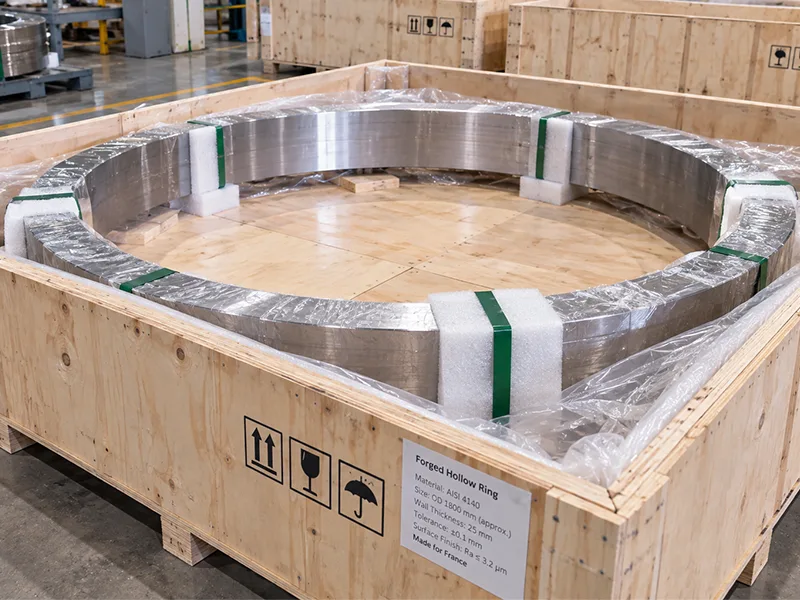
L'anneau creux fini répondait aux exigences du client en matière de dimensions et de qualité de surface, tout en réduisant considérablement le coût global des matériaux.
- Les résultats finaux du projet comprenaient :
- Tolérance critique : exigence respectée à ±0,1 mm près
- Rugosité de surface : conforme à l'exigence Ra ≤ 3,2 μm
- Épaisseur de la paroi : environ 25 mm
- Stabilité dimensionnelle : contrôlée tout au long de l'usinage
- Matériau final : AISI 4140
- Résultat en termes de coûts : économies importantes de matières premières par rapport au CuSn12
- Compatibilité : Adapté au matériel de moulage du client
En associant le contrôle de l'usinage des parois minces à l'optimisation des matériaux en fonction de l'application, le projet a permis d'atteindre à la fois la précision de fabrication requise et une solution de production plus économique.
Ce résultat a permis au client français de réduire le coût des composants sans compromettre les performances mécaniques requises pour ses équipements.