
Composants d'engrenages sur mesure de haute précision pour un constructeur automobile canadien
- Un fabricant canadien bien établi d'équipements de transmission de précision avait besoin de composants d'engrenages sur mesure et de haute précision pour ses moteurs et ses systèmes de production automatisés.
- Face à une demande croissante en composants d'engrenages fiables, le client recherchait un nouveau partenaire de fabrication capable de prendre en charge des volumes de production plus importants tout en garantissant une précision constante au niveau des cotes et du profil des dents.
Présentation du projet
Ce client est un fabricant canadien spécialisé dans les équipements de transmission de précision et les solutions motrices sur mesure destinées aux lignes de production automatisées.
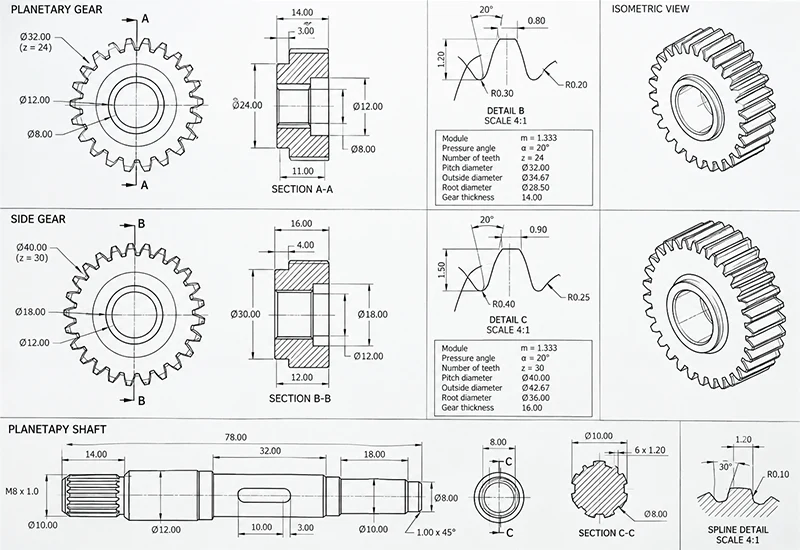
Le projet nécessitait plusieurs petits composants d'engrenages de haute précision, d'un diamètre pouvant atteindre 114 mm, notamment des arbres planétaires, des pignons latéraux et des pignons planétaires. La géométrie des dents et la précision de surface devaient également respecter les spécifications GE strictes du client.
Les exigences du projet comprenaient :
- Application : Moteurs et systèmes de transmission de précision
- Diamètre maximal de l'engrenage : 114 mm
- Produits : Arbres planétaires, pignons latéraux et engrenages planétaires
- Procédé de fabrication : forgeage + usinage CNC + traitement thermique
- Traitement thermique : cémentation et trempe contrôlées
- Profil de dent : profil d'engrenage involutif
- Contrôle : numérisation 3D + vérification dimensionnelle
- Exigence clé : grande précision des dents et stabilité dimensionnelle
- Exigence de production : une qualité constante pour les livraisons par lots
Le défi du projet :
L'un des principaux défis consistait à préserver la géométrie de l'engrenage tout au long de l'usinage et du traitement thermique, tout en reproduisant le profil d'un engrenage existant sans disposer de l'intégralité des données de conception d'origine.
Défi du projet
Défi n° 1 : Maîtriser la déformation des engrenages pendant l'usinage
Les petits engrenages de précision peuvent se déformer lors de l'usinage, du traitement thermique, du refroidissement ou de la manutention. La cémentation et la trempe sont des étapes particulièrement sensibles, car les contraintes thermiques peuvent altérer la géométrie des dents et les cotes critiques.
Pour ce projet, le client exigeait une précision constante des dents et des dimensions stables sur l'ensemble des composants d'engrenage, ce qui a fait du contrôle de la déformation un élément essentiel du processus de fabrication.
Notre solution : cémentation contrôlée et compensation de la déformation
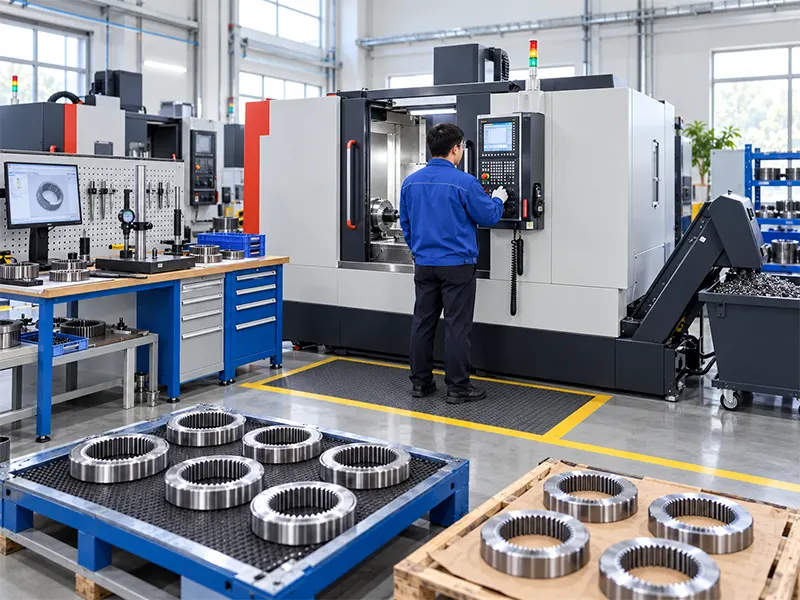
Un procédé de cémentation au gaz à commande numérique (CNC) a été utilisé pour obtenir la dureté de surface et la résistance à l'usure requises, tout en conservant les propriétés appropriées au cœur du matériau.
- Le processus de fabrication s'est concentré sur :
- Température et durée de cémentation contrôlées
- Chauffage et refroidissement homogènes
- Traitement de trempe adapté
- Contrôle des surépaisseurs d'usinage
- Compensation de la déformation due au traitement thermique
- Vérification dimensionnelle du profil des dents
- Finition contrôlée après traitement thermique
Les surépaisseurs d'usinage ont été soigneusement calculées en fonction des déformations prévues dues au traitement thermique, afin de disposer d'une quantité suffisante de matière pour les opérations de finition et de correction dimensionnelle ultérieures.
Défi n° 2 : Reconstitution du profil d'engrenage en l'absence de données de conception d'origine
Une autre difficulté majeure résidait dans l'absence de plans d'origine complets et de paramètres de conception.
La géométrie des dents en développante requise a dû être reconstituée à partir d’une couronne dentée existante. Se fier uniquement à des mesures manuelles classiques aurait rendu difficile la saisie de la géométrie complète nécessaire à une reproduction précise.
Notre solution : numérisation 3D sur site et reconstitution du profil des engrenages
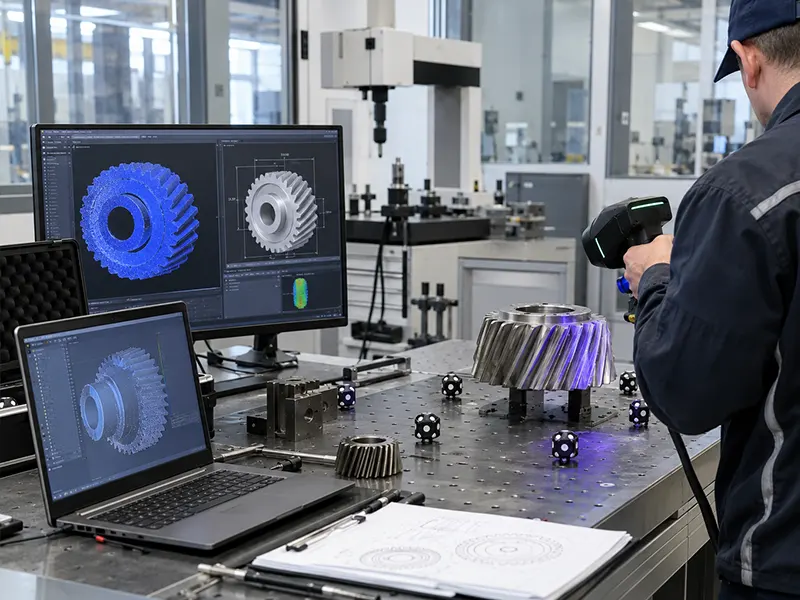
Des ingénieurs expérimentés se sont rendus sur le site du client au Canada, équipés d'un système de numérisation laser 3D de haute précision, afin de recueillir les données dimensionnelles du composant d'engrenage existant.
- Le processus de rétro-ingénierie comprenait :
- Numérisation laser 3D sur site
- Collecte de données géométriques sous plusieurs angles
- Mesure du profil d'une roue dentée existante
- Traitement des données de nuages de points
- Reconstruction de modèles 3D
- Analyse du profil involutif des dents
- Optimisation de la géométrie des dents
- Vérification dimensionnelle finale
À partir des données recueillies, un modèle 3D complet a été reconstitué et les paramètres critiques de l'engrenage ont été optimisés en vue de la fabrication.
Les exigences de précision finale des dents étant particulièrement strictes, une marge d'usinage convenue a été conservée sur certaines surfaces critiques, permettant ainsi au client d'effectuer l'opération de finition finale conformément à ses exigences d'assemblage.
Résultats du projet
Le résultat : des composants d'engrenages de haute précision pour un approvisionnement à long terme
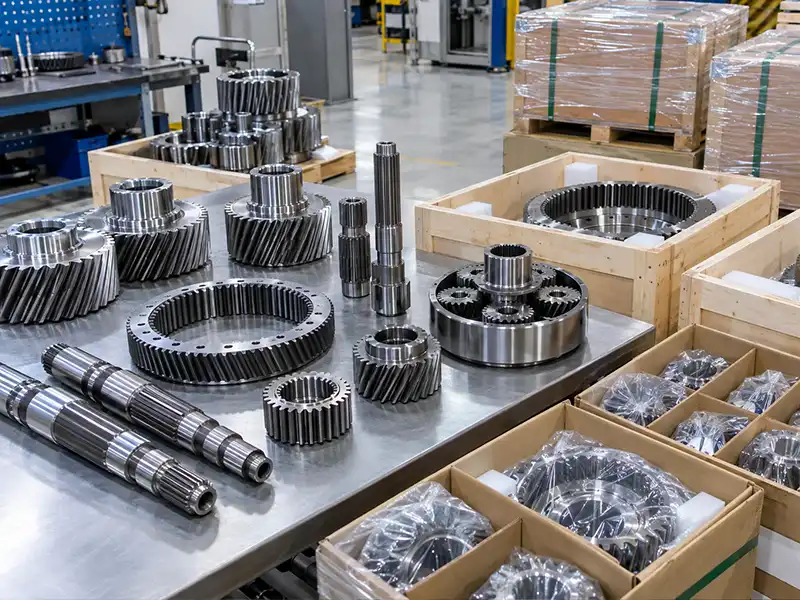
Les composants d'engrenage finis répondaient aux exigences en matière de stabilité dimensionnelle, de précision du profil des dents, de dureté de surface et d'adaptabilité au système de transmission existant du client.
Grâce à un traitement thermique contrôlé, à une compensation des déformations, à un usinage de précision et à une ingénierie inverse 3D réalisée sur place, le projet a permis de reproduire avec succès la géométrie requise de l'engrenage, malgré l'absence de données de conception d'origine complètes.
À l'issue de la vérification des produits, l'entreprise a réussi le processus de qualification des fournisseurs mis en place par le client canadien et a établi une relation d'approvisionnement à long terme pour des composants de moteurs et de boîtes de vitesses.