
Componentes de engranajes a medida de alta precisión para un fabricante canadiense de motores
- Una empresa canadiense de gran prestigio dedicada a la fabricación de equipos de transmisión de precisión necesitaba componentes de engranajes personalizados y de alta precisión para sus motores y sistemas de producción automatizados.
- Ante la creciente demanda de componentes de engranajes fiables, el cliente buscaba un nuevo socio fabricante capaz de hacer frente a mayores volúmenes de producción, manteniendo al mismo tiempo una precisión constante en las dimensiones y el perfil de los dientes.
Resumen del proyecto
El cliente es un fabricante canadiense especializado en equipos de transmisión de precisión y soluciones de motores a medida para líneas de producción automatizadas.
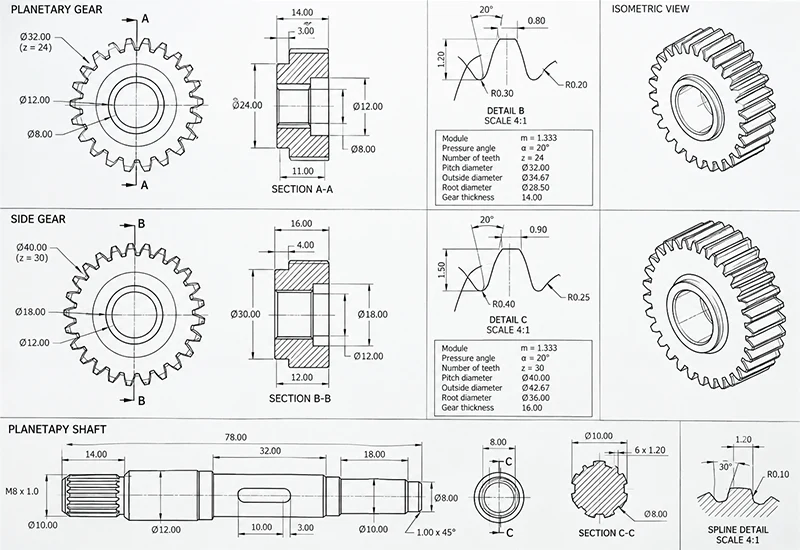
El proyecto requería varios componentes de engranajes pequeños y de alta precisión con diámetros de hasta 114 mm, entre los que se incluían ejes planetarios, engranajes laterales y engranajes planetarios. La geometría de los dientes y la precisión de la superficie también debían cumplir las estrictas especificaciones GE del cliente.
Los requisitos del proyecto incluían:
- Aplicación: Sistemas de motores y transmisiones de precisión
- Diámetro máximo del engranaje: 114 mm
- Productos: Ejes planetarios, engranajes laterales y engranajes planetarios
- Proceso de fabricación: forja + mecanizado CNC + tratamiento térmico
- Tratamiento térmico: cementación y temple controlados
- Perfil del diente: perfil de engranaje involuto
- Inspección: escaneo 3D + verificación dimensional
- Requisito clave: alta precisión de los dientes y estabilidad dimensional
- Requisito de producción: Calidad estable para el suministro por lotes
El reto del proyecto:
Uno de los principales retos consistió en mantener la geometría del engranaje a lo largo de todo el proceso de mecanizado y tratamiento térmico, al tiempo que se reproducía el perfil de un engranaje ya existente sin disponer de todos los datos de diseño originales.
Reto del proyecto
Reto 1: Control de la deformación de los engranajes durante el procesamiento
Los engranajes pequeños de precisión pueden deformarse durante el mecanizado, el tratamiento térmico, el enfriamiento o la manipulación. La cementación y el temple son procesos especialmente delicados, ya que las tensiones térmicas pueden alterar la geometría de los dientes y las dimensiones críticas.
Para este proyecto, el cliente exigía una precisión constante en los dientes y unas dimensiones estables en los distintos componentes de los engranajes, lo que convertía el control de la deformación en una parte importante del proceso de fabricación.
Nuestra solución: Carburación controlada y compensación de la deformación
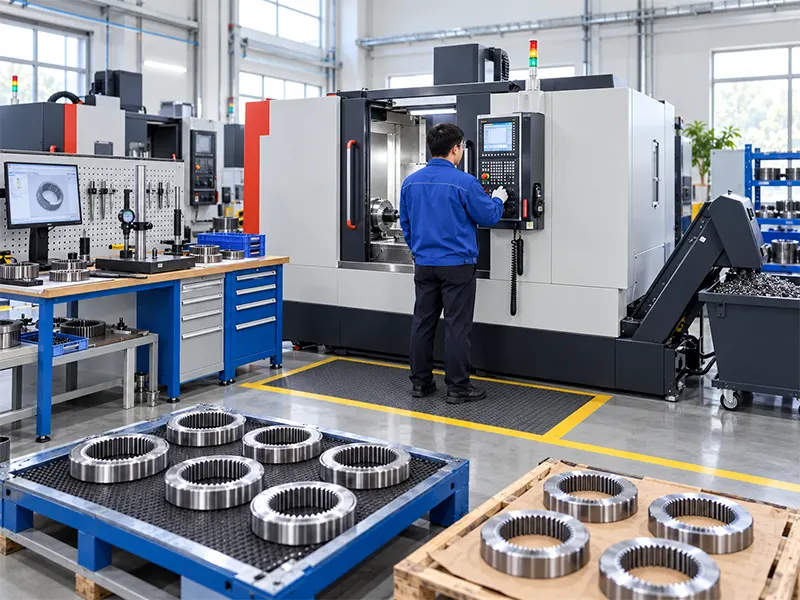
Se utilizó un proceso controlado de cementación con gas mediante CNC para conseguir la dureza superficial y la resistencia al desgaste requeridas, manteniendo al mismo tiempo las propiedades adecuadas del núcleo.
- El proceso de fabricación se centró en:
- Temperatura y tiempo de cementación controlados
- Calentamiento y enfriamiento uniformes
- Tratamiento de endurecimiento adecuado
- Control del margen de mecanizado
- Compensación de la deformación por tratamiento térmico
- Verificación dimensional del perfil de los dientes
- Acabado controlado tras el tratamiento térmico
Los márgenes de mecanizado se planificaron cuidadosamente en función de la deformación prevista tras el tratamiento térmico, de modo que quedara material suficiente para el acabado posterior y la corrección dimensional.
Reto 2: Reconstrucción del perfil del engranaje sin los datos de diseño originales
Otra dificultad importante fue la falta de planos originales completos del engranaje y de los parámetros de diseño.
La geometría de los dientes involutos requerida tuvo que reconstruirse a partir de un anillo dentado existente. Basarse únicamente en mediciones manuales convencionales habría dificultado la obtención de la geometría completa necesaria para una reproducción precisa.
Nuestra solución: escaneo 3D in situ y reconstrucción del perfil de los engranajes
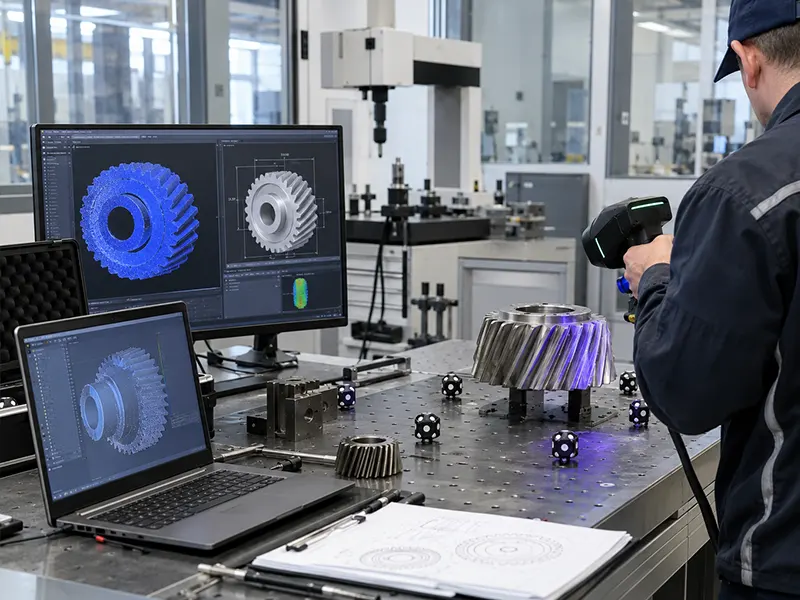
Ingenieros con amplia experiencia se desplazaron a las instalaciones del cliente en Canadá con equipos de escaneo láser 3D de alta precisión para recopilar datos dimensionales del componente de engranaje existente.
- El proceso de ingeniería inversa incluyó:
- Escaneo láser 3D in situ
- Recopilación de datos geométricos desde múltiples ángulos
- Medición del perfil de los engranajes existentes
- Procesamiento de datos de nubes de puntos
- Reconstrucción de modelos 3D
- Análisis del perfil involuto de los dientes
- Optimización de la geometría de los dientes
- Verificación dimensional final
A partir de los datos recopilados, se reconstruyó un modelo 3D completo y se optimizaron los parámetros críticos del engranaje para su fabricación.
Dado que los requisitos de precisión final de los dientes eran especialmente exigentes, se mantuvo un margen de mecanizado acordado en determinadas superficies críticas, lo que permitió al cliente realizar la operación de acabado final de acuerdo con sus requisitos de montaje.
Resultados del proyecto
El resultado: componentes de engranajes de alta precisión para un suministro a largo plazo
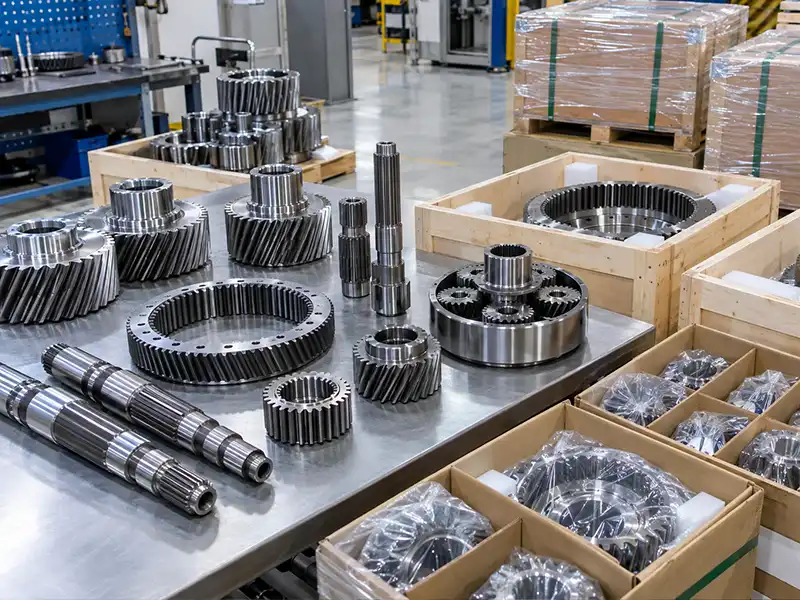
Los componentes del engranaje fabricados cumplían con los requisitos de estabilidad dimensional, precisión del perfil de los dientes, dureza superficial y compatibilidad con el sistema de transmisión existente del cliente.
Mediante un tratamiento térmico controlado, la compensación de deformaciones, el mecanizado de precisión y la ingeniería inversa 3D in situ, el proyecto logró reproducir con éxito la geometría requerida del engranaje, a pesar de no disponer de los datos completos del diseño original.
Tras la verificación del producto, la empresa superó con éxito el proceso de calificación de proveedores del cliente canadiense y estableció una relación de suministro a largo plazo para componentes de motores y engranajes de transmisión.