
Eje principal ferroviario de alta precisión para un proyecto ferroviario eslovaco
- Un fabricante eslovaco de material ferroviario con una larga trayectoria necesitaba ejes principales de alta precisión para nuevas unidades múltiples eléctricas y trenes híbridos eléctricos a batería.
- Diseñados para el funcionamiento en redes ferroviarias de alta velocidad, los ejes debían presentar una excelente resistencia a la fatiga, una estructura interna estable, una precisión de los muñones a nivel de micras y un rendimiento fiable a largo plazo en condiciones de funcionamiento exigentes.
Resumen del proyecto
El cliente es un fabricante de equipos de transporte ferroviario y proveedor de componentes clave con sede en Eslovaquia, que cuenta con una amplia experiencia al servicio del sector ferroviario europeo.
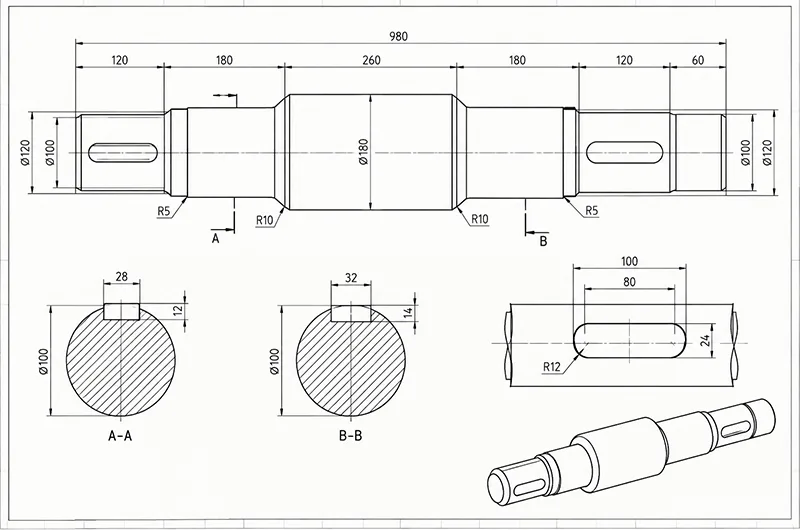
A medida que se iban introduciendo nuevos programas de trenes eléctricos e híbridos, el cliente necesitaba ejes de transmisión de alta precisión capaces de cumplir los exigentes requisitos ferroviarios europeos.
Los requisitos del proyecto incluían:
- Aplicación: Trenes eléctricos e híbridos
- Velocidad de funcionamiento: hasta 160-200 km/h
- Producto: Eje principal ferroviario de alta precisión
- Proceso de fabricación: forjado + tratamiento térmico + mecanizado de precisión
- Material: acero para ejes ferroviarios de alta calidad
- Norma: Requisitos conformes con la norma EN 13261
- Requisito clave: Alta resistencia a la fatiga
- Precisión de registro: control dimensional a nivel de micras
- Requisito de producción: Calidad estable y repetible de los lotes
Reto del proyecto
Reto 1: Mantener una estructura interna uniforme en un eje forjado de grandes dimensiones
Los ejes forjados macizos de gran tamaño pueden presentar estructuras internas irregulares, concentraciones de tensiones localizadas o microdefectos si no se controlan adecuadamente la calidad del material, la deformación durante el forjado y el tratamiento térmico.
En aplicaciones ferroviarias que operan a velocidades de hasta 160-200 km/h, estas inconsistencias internas pueden reducir la resistencia a la fatiga y afectar a la fiabilidad operativa a largo plazo.
Por ello, el cliente exigía que el eje mantuviera unas propiedades mecánicas estables y una calidad interna uniforme en todas sus secciones críticas.
Nuestra solución: fabricación controlada de acero, forja y tratamiento térmico
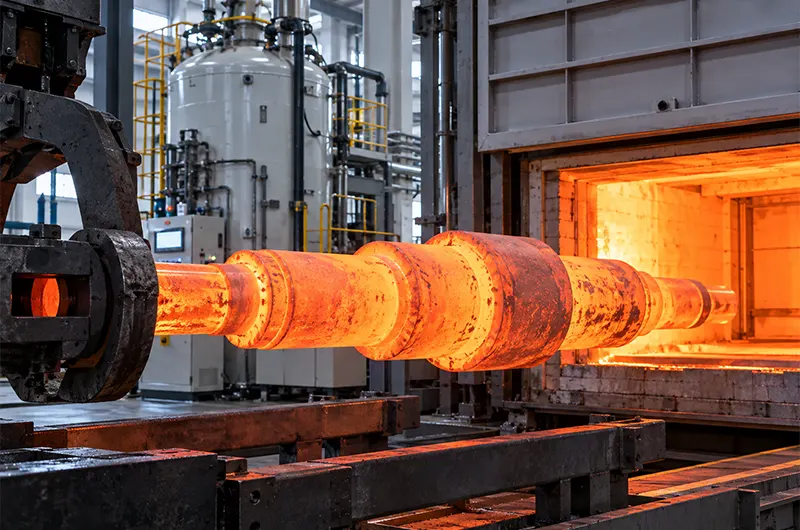
Seleccionamos acero de alta calidad para ejes ferroviarios, adecuado para cumplir los requisitos de la norma EN 13261, y aplicamos un proceso de desgasificación al vacío para reducir las inclusiones no metálicas y mejorar la pureza del acero.
- El proceso de fabricación se centró en el control de:
- Limpieza del acero y niveles de inclusiones
- Deformación por forja y flujo del material
- Uniformidad estructural interna
- Temperatura y tiempo de mantenimiento del tratamiento térmico
- Dureza superficial
- Resistencia del núcleo
- Tensión interna residual
Se utilizó un proceso de tratamiento térmico cuidadosamente controlado para lograr un equilibrio adecuado entre la resistencia superficial y la tenacidad del núcleo, lo que proporcionó una base estable para el posterior mecanizado de precisión.
Reto 2: Lograr una precisión de los cojinetes a nivel de micras sin que se produzcan daños por rectificado
Los muñones del eje interactúan directamente con el sistema de rodamientos, por lo que la precisión dimensional, la rugosidad superficial, la circularidad y la tensión residual revisten especial importancia.
Incluso pequeñas desviaciones en el mecanizado pueden afectar al ajuste del rodamiento y a la distribución de la carga. Una temperatura excesiva durante el rectificado también puede provocar quemaduras por rectificado, cambios en el endurecimiento superficial o tensiones residuales adicionales, lo que podría reducir la vida útil del rodamiento y del eje.
Por ello, el cliente exigía un control dimensional a nivel de micras, al tiempo que se mantenía una superficie de muñón uniforme y libre de defectos.
Nuestra solución: mecanizado de precisión y acabado controlado de muñones
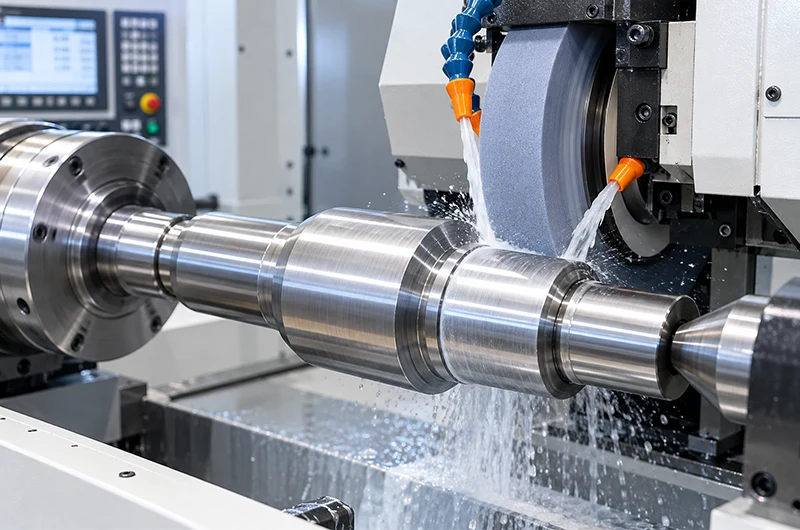
Se desarrolló un proceso controlado de mecanizado y acabado para los muñones críticos del eje, prestando especial atención a la estabilidad dimensional y a la integridad de la superficie.
- Entre los controles clave se incluían:
- Torneado de precisión antes del rectificado final
- Margen de mecanizado controlado
- Inspección dimensional a nivel de micras
- Control riguroso de la redondez y la cilindricidad
- Parámetros de rectificado optimizados
- Temperatura de molienda controlada
- Inspección de la rugosidad superficial
- Prevención de las quemaduras por roce
- Verificación final de las dimensiones y la superficie
Al coordinar los procesos de forjado, tratamiento térmico, mecanizado en bruto y acabado de precisión, en lugar de tratarlos como procesos independientes, se minimizó la tensión inducida por el mecanizado, al tiempo que se mantuvieron estables las dimensiones del muñón.
Resultados del proyecto
El resultado: ejes principales ferroviarios estables para el funcionamiento a alta velocidad
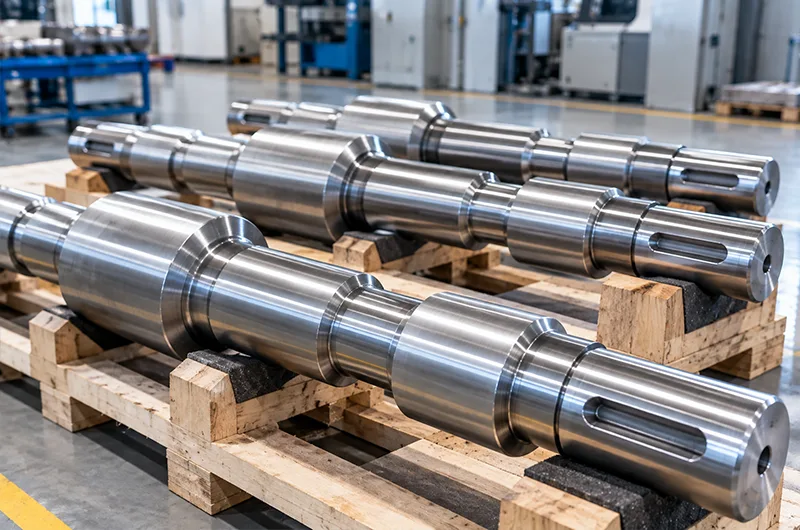
Los ejes principales ferroviarios fabricados cumplían los requisitos del cliente en cuanto a alta resistencia a la fatiga, calidad interna uniforme, precisión de los muñones a nivel de micras y estado superficial estable.
Mediante procesos controlados de fabricación de acero, forja, tratamiento térmico y mecanizado de precisión con CNC, Boberry suministró componentes aptos para las exigentes condiciones de funcionamiento ferroviario a velocidades de hasta 160-200 km/h.
Tras la entrega satisfactoria y la verificación de la calidad, el proyecto reforzó la cooperación con el cliente eslovaco y volvió a demostrar una sólida capacidad de fabricación de componentes críticos para la transmisión ferroviaria.