
Hochpräzise Eisenbahn-Hauptwelle für ein slowakisches Eisenbahnprojekt
- Ein traditionsreicher slowakischer Hersteller von Eisenbahnausrüstung benötigte hochpräzise Hauptwellen für neue elektrische Triebzüge und batteriebetriebene Hybridzüge.
- Da die Wellen für den Hochgeschwindigkeitsbahnbetrieb ausgelegt waren, mussten sie eine hervorragende Ermüdungsfestigkeit, eine stabile innere Struktur, eine Genauigkeit der Lagerzapfen im Mikrometerbereich sowie eine zuverlässige Langzeitleistung unter anspruchsvollen Betriebsbedingungen aufweisen.
Projektübersicht
Der Kunde ist ein in der Slowakei ansässiger Hersteller von Schienenverkehrstechnik und Zulieferer von Kernkomponenten mit langjähriger Erfahrung in der europäischen Eisenbahnindustrie.
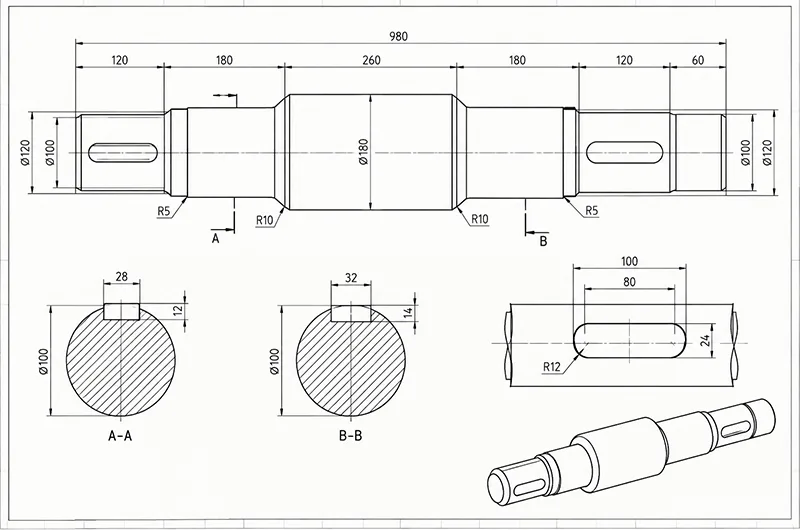
Im Zuge der Einführung neuer Elektro- und Hybridzugprogramme benötigte der Kunde hochpräzise Getriebewellen, die den anspruchsvollen europäischen Eisenbahnanforderungen gerecht werden.
Zu den Projektanforderungen gehörten:
- Anwendungsbereich: Elektro- und Hybridzüge
- Fahrgeschwindigkeit: Bis zu 160–200 km/h
- Produkt: Hochpräzise Eisenbahn-Hauptwelle
- Herstellungsverfahren: Schmieden + Wärmebehandlung + Präzisionsbearbeitung
- Material: Hochwertiger Eisenbahnachsenstahl
- Norm: Anforderungen gemäß EN 13261
- Kernanforderung: Hohe Dauerfestigkeit
- Genauigkeit der Aufzeichnungen: Maßhaltigkeit im Mikrometerbereich
- Produktionsanforderung: Stabile und reproduzierbare Chargenqualität
Projekt-Herausforderung
Herausforderung 1: Aufrechterhaltung einer gleichmäßigen inneren Struktur bei einer großen geschmiedeten Welle
Bei großen, massiven Schmiedewellen können ungleichmäßige innere Strukturen, lokale Spannungskonzentrationen oder Mikroschäden entstehen, wenn Materialqualität, Schmiedeverformung und Wärmebehandlung nicht ordnungsgemäß kontrolliert werden.
Bei Eisenbahnanwendungen mit Geschwindigkeiten von bis zu 160–200 km/h können solche inneren Unregelmäßigkeiten die Ermüdungsfestigkeit verringern und die langfristige Betriebssicherheit beeinträchtigen.
Der Kunde forderte daher, dass die Welle über ihre kritischen Abschnitte hinweg stabile mechanische Eigenschaften und eine gleichmäßige innere Qualität aufweist.
Unsere Lösung: Kontrollierte Stahlherstellung, Schmieden und Wärmebehandlung
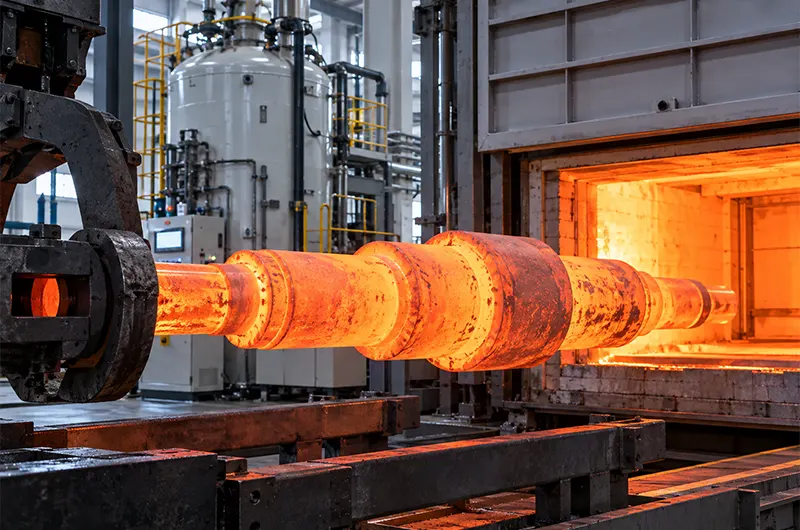
Wir haben hochwertigen Eisenbahnachsstahl ausgewählt, der den Anforderungen der Norm EN 13261 entspricht, und durch Vakuumentgasung die nichtmetallischen Einschlüsse reduziert sowie die Reinheit des Stahls verbessert.
- Im Herstellungsprozess lag der Schwerpunkt auf der Steuerung folgender Aspekte:
- Reinheit des Stahls und Einschlussgehalt
- Verformung beim Schmieden und Materialfluss
- Interne strukturelle Homogenität
- Temperatur und Haltezeit bei der Wärmebehandlung
- Oberflächenhärte
- Kernzähigkeit
- Restinnenspannung
Durch einen sorgfältig kontrollierten Wärmebehandlungsprozess wurde ein ausgewogenes Verhältnis zwischen Oberflächenfestigkeit und Kernzähigkeit erreicht, wodurch eine stabile Grundlage für die anschließende Präzisionsbearbeitung geschaffen wurde.
Herausforderung 2: Erreichen einer Genauigkeit im Mikrometerbereich ohne Beschädigungen durch das Schleifen
Die Wellenzapfen stehen in direktem Kontakt mit dem Lagersystem, weshalb Maßgenauigkeit, Oberflächenrauheit, Rundheit und Restspannung von besonderer Bedeutung sind.
Selbst geringe Bearbeitungsabweichungen können den Lagersitz und die Lastverteilung beeinträchtigen. Eine zu hohe Schleiftemperatur kann zudem zu Schleifbrand, Veränderungen der Oberflächenhärte oder zusätzlichen Eigenspannungen führen, was die Lebensdauer von Lager und Welle verkürzen kann.
Der Kunde forderte daher eine Maßkontrolle im Mikrometerbereich bei gleichzeitiger Gewährleistung einer gleichmäßigen, fehlerfreien Zapfenoberfläche.
Unsere Lösung: Präzisionsbearbeitung und kontrollierte Endbearbeitung von Zapfen
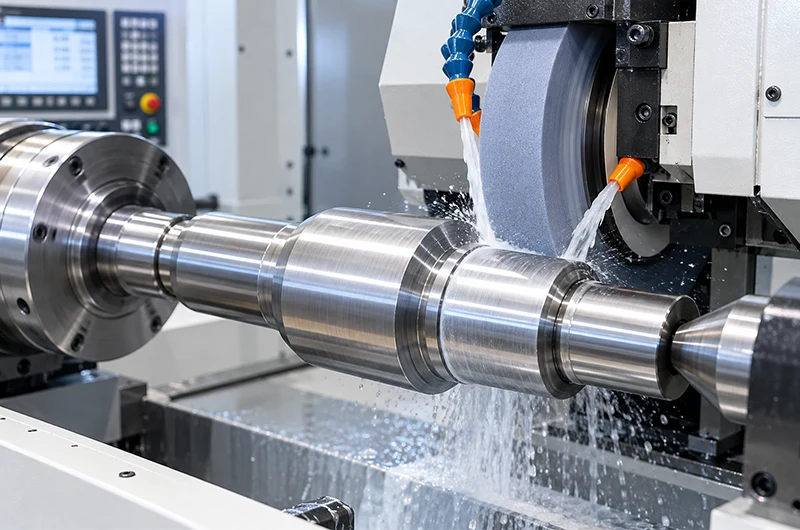
Für die kritischen Wellenzapfen wurde ein kontrollierter Bearbeitungs- und Endbearbeitungsprozess entwickelt, bei dem besonderes Augenmerk auf Maßhaltigkeit und Oberflächenbeschaffenheit gelegt wurde.
- Zu den wichtigsten Kontrollmaßnahmen gehörten:
- Präzisionsdrehen vor dem Endschleifen
- Kontrollierte Zerspanungszugabe
- Maßprüfung im Mikrometerbereich
- Strenge Kontrolle der Rundheit und Zylindrizität
- Optimierte Schleifparameter
- Geregelte Schleiftemperatur
- Prüfung der Oberflächenrauheit
- Vorbeugung von Schleifverbrennungen
- Abschließende Maß- und Oberflächenprüfung
Durch die Koordinierung von Schmieden, Wärmebehandlung, Grobbearbeitung und Präzisionsendbearbeitung – anstatt diese als separate Prozesse zu betrachten – konnten die durch die Bearbeitung verursachten Spannungen minimiert und gleichzeitig stabile Zapfenabmessungen gewährleistet werden.
Projektergebnisse
Das Ergebnis: Stabile Hauptwellen für den Hochgeschwindigkeitsbetrieb
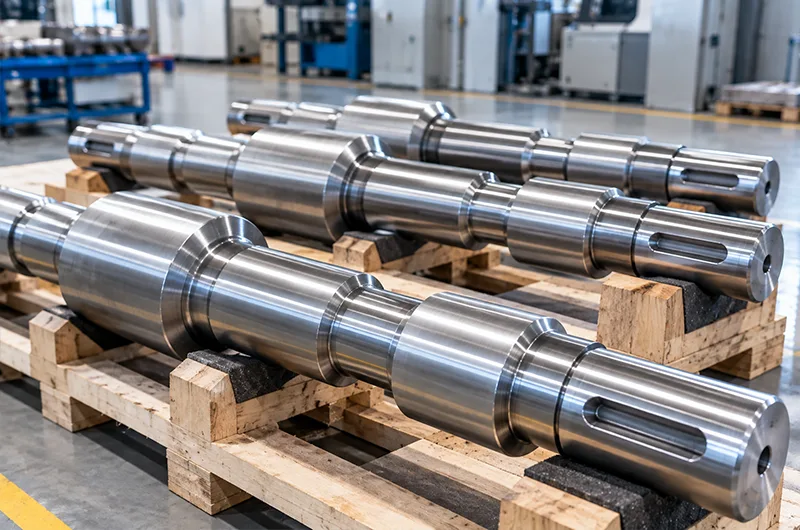
Die fertiggestellten Eisenbahn-Hauptwellen erfüllten die Anforderungen des Kunden hinsichtlich hoher Ermüdungsfestigkeit, gleichmäßiger innerer Qualität, einer im Mikrometerbereich liegenden Passgenauigkeit der Zapfen sowie einer gleichmäßigen Oberflächenbeschaffenheit.
Durch kontrollierte Stahlherstellung, Schmieden, Wärmebehandlung und präzise CNC-Bearbeitung lieferte Boberry Komponenten, die für anspruchsvolle Betriebsbedingungen im Schienenverkehr bei Geschwindigkeiten von bis zu 160–200 km/h geeignet sind.
Nach der erfolgreichen Lieferung und Qualitätsprüfung hat das Projekt die Zusammenarbeit mit dem slowakischen Kunden gestärkt und erneut die hohe Fertigungskompetenz bei kritischen Getriebekomponenten für den Schienenverkehr unter Beweis gestellt.