
Maßgefertigter geschmiedeter Hohlring für einen französischen Hersteller von Hydraulikausrüstung
- Ein französischer Hersteller von Hydraulikausrüstung benötigte einen maßgeschneiderten, großen geschmiedeten Hohlring für den Einsatz in Formanlagen.
- Die ursprüngliche Spezifikation sah CuSn12-Bronze vor, mit einem Stückgewicht von etwa 607 kg, engen Maßtoleranzen und hohen Anforderungen an die Oberflächengüte.
Projektübersicht
Der Kunde ist ein französischer Hersteller von Hydraulikausrüstung, der einen großen, maßgefertigten Hohlring für Maschinen im Formenbau benötigt.
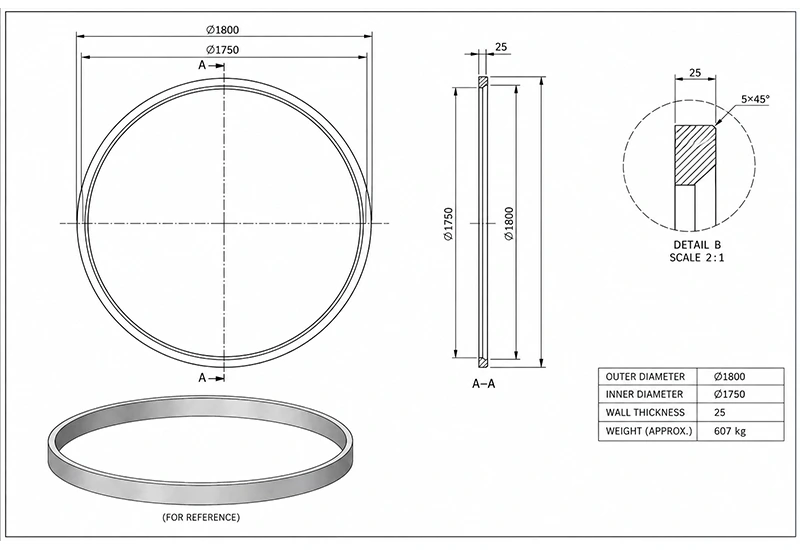
In der ursprünglichen Konstruktion war der Werkstoff CuSn12 vorgesehen. Da das Bauteil im Vergleich zu seinem Gesamtdurchmesser relativ dünnwandig war, waren die Bearbeitungsstabilität und die Verformungskontrolle entscheidend für die Einhaltung der geforderten Maße und Oberflächenqualität.
Zu den Projektanforderungen gehörten:
- Herstellungsverfahren: Schmieden + Wärmebehandlung + Präzisionsbearbeitung
- Kritische Toleranz: ±0,1 mm
- Oberflächenrauheit: Ra ≤ 3,2 μm
- Kernanforderung: Maßhaltigkeit bei dünnen Wänden
- Zusätzliches Ziel: Senkung der Material- und Fertigungskosten
- Produkt: Maßgefertigter geschmiedeter Hohlring
- Anwendung: Formanlagen
- Ausgangsmaterial: CuSn12
- Ungefähres Gewicht: 607 kg pro Stück
- Wandstärke: ca. 25 mm
Die Herausforderung des Projekts:
Die größte Herausforderung bestand darin, die Maßhaltigkeit während der Bearbeitung zu gewährleisten und gleichzeitig zu prüfen, ob das ursprünglich vorgesehene Material für die konkrete Anwendung tatsächlich erforderlich war.
Projekt-Herausforderung
Herausforderung 1: Verformungskontrolle bei einem 25 mm dünnwandigen Ring
Große Hohlringe mit relativ dünnen Wänden weisen während der Bearbeitung eine begrenzte strukturelle Steifigkeit auf. Für dieses Projekt forderte der Kunde kritische Maße innerhalb von ±0,1 mm bei gleichzeitiger Einhaltung einer Oberflächenrauheit von Ra 3,2 μm oder besser.
Ungleichmäßige Spannkräfte oder übermäßiger Materialabtrag können folgende Folgen haben:
- Lokale Wandverformung
- Unrundheit
- Maßabweichung
- Bearbeitungsschwingungen
- Unregelmäßige Oberflächenbeschaffenheit
- Verlust der Endbearbeitungsgenauigkeit
Unsere Lösung: Kontrollierte Bearbeitung für die Stabilität dünnwandiger Bauteile
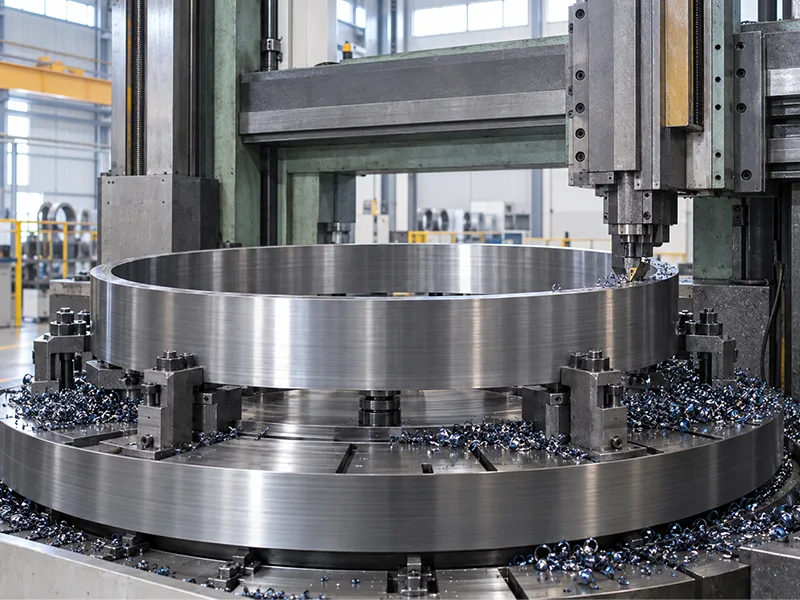
Die Bearbeitungsreihenfolge wurde speziell auf die dünnwandige Geometrie des Hohlrings abgestimmt.
- Zu den wichtigsten Kontrollmaßnahmen gehörten:
- Ausgleichszugabe
- Geregelte Klemmkraft
- Symmetrischer Materialabtrag
- Vor- und Fertigbearbeitung in getrennten Arbeitsschritten
- Mehrdimensionale Prüfungen während der Bearbeitung
- Berücksichtigung der Spannungsentlastung zwischen den Bearbeitungsschritten
- Endbearbeitung mit höchster Präzision
- Überprüfung der Oberflächenrauheit
Durch die Steuerung der Bearbeitungsreihenfolge und die Verringerung ungleichmäßiger Spannungsabbauprozesse konnten Verformungen während der Endbearbeitung minimiert werden.
Herausforderung 2: Senkung der Materialkosten ohne Leistungseinbußen
Im Rahmen der technischen Begutachtung erörterte das Team mit dem Kunden die tatsächlichen Betriebsbedingungen des Bauteils.
Es wurde bestätigt, dass der Hohlring in einer Formanlage zum Einsatz kommen würde, wobei das ursprünglich spezifizierte Material CuSn12 für die erforderliche mechanische Funktion nicht unbedingt die wirtschaftlichste Wahl darstellte.
CuSn12 machte aufgrund des hohen Stückgewichts von etwa 607 kg einen erheblichen Teil der Gesamtprojektkosten aus.
Unsere Lösung: Materialoptimierung von CuSn12 auf AISI 4140
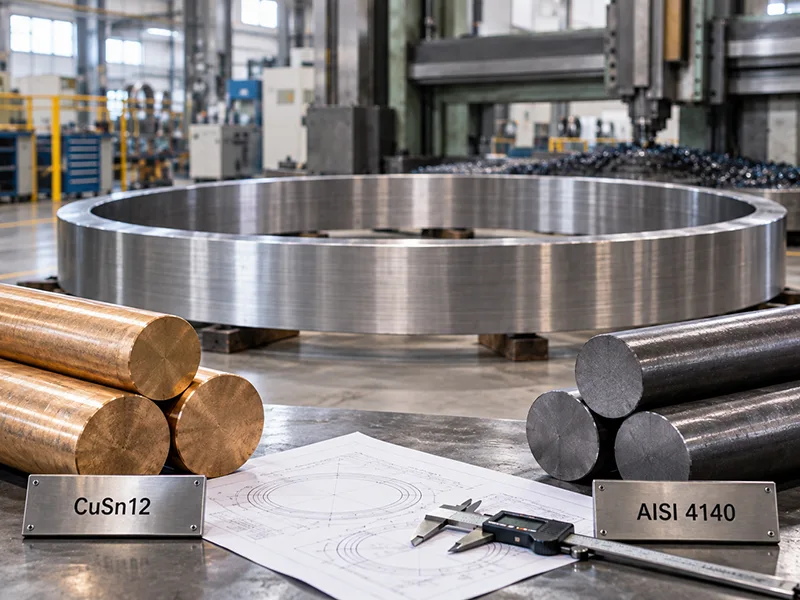
Ausgehend von der konkreten Anwendung wurde legierter Stahl der Sorte AISI 4140 als alternatives Material vorgeschlagen.
- Im Vergleich zur ursprünglichen CuSn12-Spezifikation bot AISI 4140 folgende Vorteile:
- Höhere mechanische Festigkeit
- Höheres Härtepotenzial nach der Wärmebehandlung
- Gute Bearbeitbarkeit
- Hohe Verschleißfestigkeit
- Bessere Eignung für Anwendungen mit schweren mechanischen Formen
- Deutlich niedrigere Rohstoffkosten
Laut dem Materialkostenvergleich des Projekts betrugen die Kosten für AISI 4140 etwa ein Zehntel der Kosten für CuSn12, was bei einem Bauteil mit einem Gewicht von mehr als 600 kg zu erheblichen Einsparungen führte.
Nach Prüfung der technischen Empfehlung genehmigte der Kunde den Materialwechsel.
Projektergebnisse
Das Ergebnis: Die erforderliche Genauigkeit bei erheblichen Kosteneinsparungen
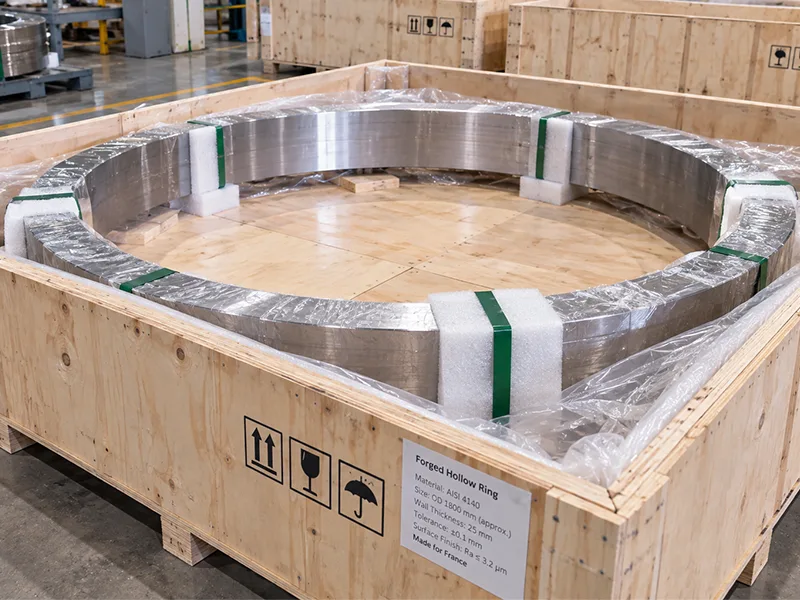
Der fertige Hohlring erfüllte die Anforderungen des Kunden hinsichtlich Maßgenauigkeit und Oberflächenqualität und ermöglichte gleichzeitig eine erhebliche Senkung der Gesamtmaterialkosten.
- Zu den endgültigen Projektergebnissen gehörten:
- Kritische Toleranz: Anforderung von ±0,1 mm erfüllt
- Oberflächenrauheit: Erfüllt die Anforderung Ra ≤ 3,2 μm
- Wandstärke: ca. 25 mm
- Maßhaltigkeit: Während der gesamten Bearbeitung gewährleistet
- Werkstoff: AISI 4140
- Kostenbilanz: Erhebliche Rohstoffeinsparungen im Vergleich zu CuSn12
- Anwendungsbereich: Geeignet für die Formausrüstung des Kunden
Durch die Kombination der Steuerung der Dünnwandbearbeitung mit einer anwendungsbezogenen Materialoptimierung gelang es im Rahmen des Projekts, sowohl die erforderliche Fertigungsgenauigkeit als auch eine wirtschaftlichere Produktionslösung zu erzielen.
Das Ergebnis half dem französischen Kunden, die Baute ilkosten zu senken, ohne dabei Abstriche bei der für seine Anlagen erforderlichen mechanischen Leistungsfähigkeit zu machen.