
Anillo hueco forjado a medida para un fabricante francés de equipos hidráulicos
- Un fabricante francés de equipos hidráulicos necesitaba un anillo hueco forjado de grandes dimensiones y diseño personalizado para su uso en maquinaria de moldeo.
- Las especificaciones originales exigían bronce CuSn12, con un peso unitario de aproximadamente 607 kg, tolerancias dimensionales muy ajustadas y requisitos muy exigentes en cuanto al acabado superficial.
Resumen del proyecto
El cliente es un fabricante francés de equipos hidráulicos que necesita un anillo hueco de grandes dimensiones fabricado a medida para maquinaria relacionada con el moldeo.
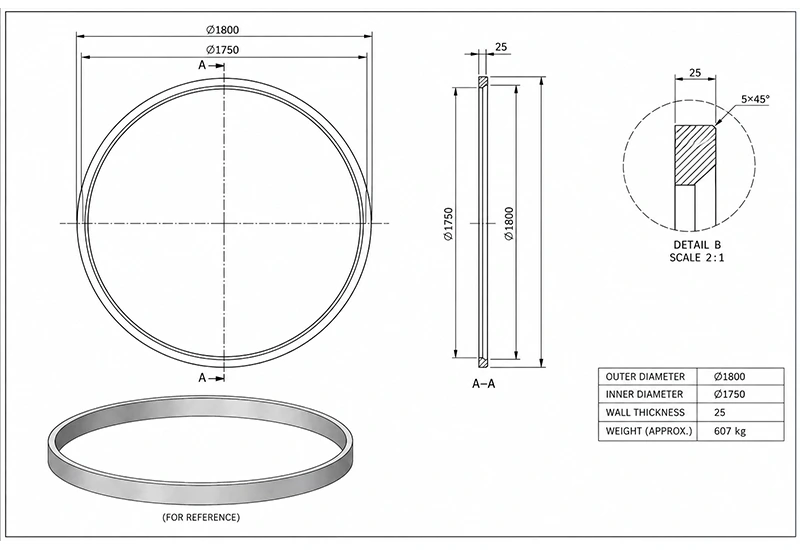
El diseño inicial especificaba el material CuSn12. Dado que el componente tenía una pared relativamente delgada en comparación con su diámetro total, la estabilidad del mecanizado y el control de la deformación resultaban fundamentales para conseguir las dimensiones y la calidad superficial requeridas.
Los requisitos del proyecto incluían:
- Proceso de fabricación: forja + tratamiento térmico + mecanizado de precisión
- Tolerancia crítica: ±0,1 mm
- Rugosidad superficial: Ra ≤ 3,2 μm
- Requisito clave: Estabilidad dimensional de las paredes delgadas
- Objetivo adicional: Reducir los costes de materiales y fabricación
- Producto: Anillo hueco forjado a medida
- Aplicación: Equipos de moldeo
- Material original: CuSn12
- Peso aproximado: 607 kg por unidad
- Espesor de la pared: aprox. 25 mm
El reto del proyecto:
El principal reto consistía en mantener la estabilidad dimensional durante el mecanizado, al tiempo que se evaluaba si el material especificado inicialmente era necesario para la aplicación concreta.
Reto del proyecto
Reto 1: Control de la deformación en un anillo de pared delgada de 25 mm
Los anillos huecos de gran tamaño con paredes relativamente delgadas presentan una rigidez estructural limitada durante el mecanizado. Para este proyecto, el cliente exigía que las dimensiones críticas se mantuvieran dentro de un margen de ±0,1 mm, al tiempo que se conservaba una rugosidad superficial de Ra 3,2 μm o mejor.
Las fuerzas de sujeción desiguales o la eliminación excesiva de material pueden provocar:
- Deformación local de la pared
- Descentración
- Variación dimensional
- Vibraciones durante el mecanizado
- Acabado superficial irregular
- Pérdida de precisión en el mecanizado final
Nuestra solución: mecanizado controlado para garantizar la estabilidad de las paredes delgadas
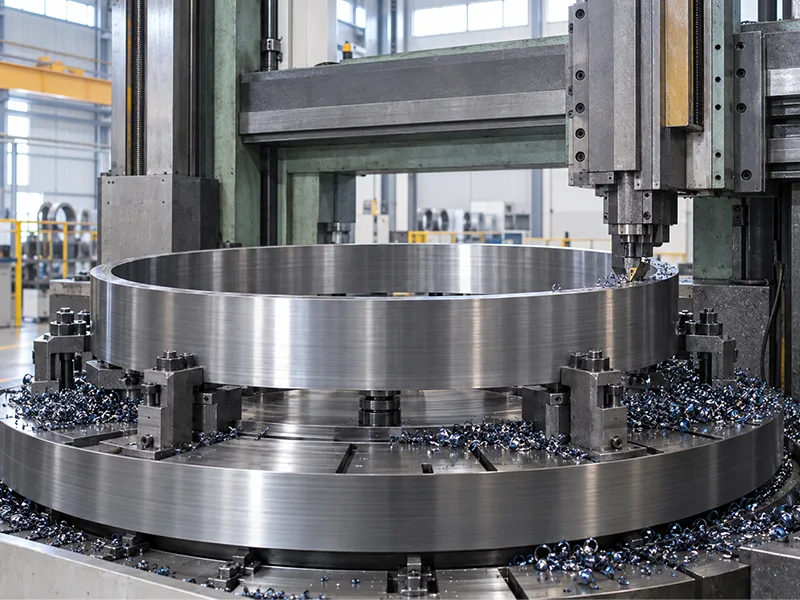
La secuencia de mecanizado se planificó específicamente teniendo en cuenta la geometría de paredes delgadas del anillo hueco.
- Entre los controles clave se incluían:
- Margen de mecanizado equilibrado
- Fuerza de sujeción controlada
- Eliminación simétrica de material
- Mecanizado en bruto y de acabado en fases separadas
- Controles multidimensionales durante el mecanizado
- Consideraciones sobre la liberación de tensiones entre las distintas fases del mecanizado
- Acabado de precisión final
- Verificación de la rugosidad de la superficie
Al controlar la secuencia de mecanizado y reducir la liberación desigual de tensiones, se minimizó la deformación durante el acabado final.
Reto 2: Reducir el coste de los materiales sin mermar el rendimiento
Durante la revisión técnica, el equipo analizó con el cliente las condiciones reales de funcionamiento del componente.
Se confirmó que el anillo hueco se utilizaría en maquinaria de moldeo, donde el material CuSn12 especificado inicialmente no era necesariamente la opción más económica para la función mecánica requerida.
El CuSn12 representaba una parte significativa del coste total del proyecto debido al elevado peso de cada pieza, de aproximadamente 607 kg.
Nuestra solución: optimización de materiales, pasando del CuSn12 al AISI 4140
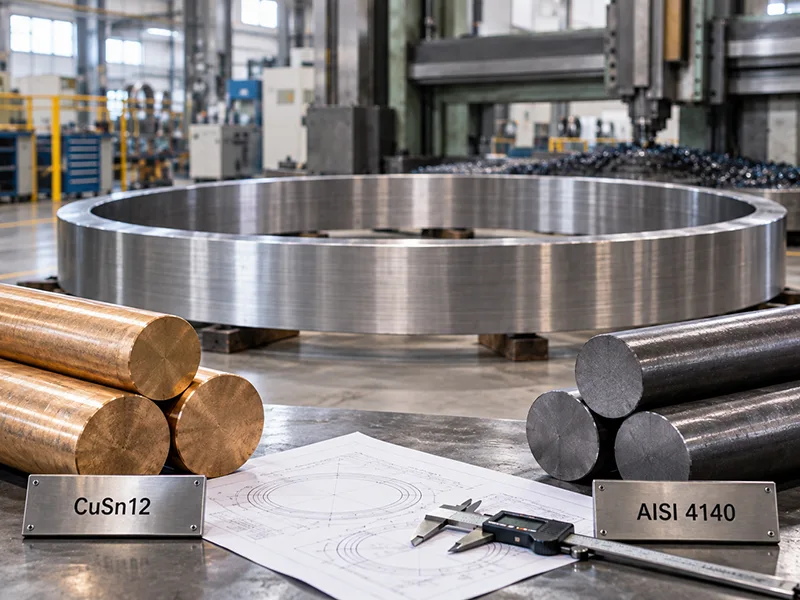
Teniendo en cuenta la aplicación concreta, se propuso el acero aleado AISI 4140 como material alternativo.
- En comparación con la especificación original del CuSn12, el AISI 4140 ofrecía:
- Mayor resistencia mecánica
- Mayor potencial de dureza tras el tratamiento térmico
- Buena maquinabilidad
- Gran resistencia al desgaste
- Mayor idoneidad para aplicaciones en moldes mecánicos de gran peso
- Un coste de las materias primas considerablemente menor
Según la comparación de costes de materiales del proyecto, el AISI 4140 costaba aproximadamente una décima parte que el CuSn12, lo que suponía un ahorro considerable en un componente que pesaba más de 600 kg.
Tras revisar la recomendación técnica, el cliente aprobó el cambio de material.
Resultados del proyecto
El resultado: la precisión necesaria con un ahorro significativo en los costes
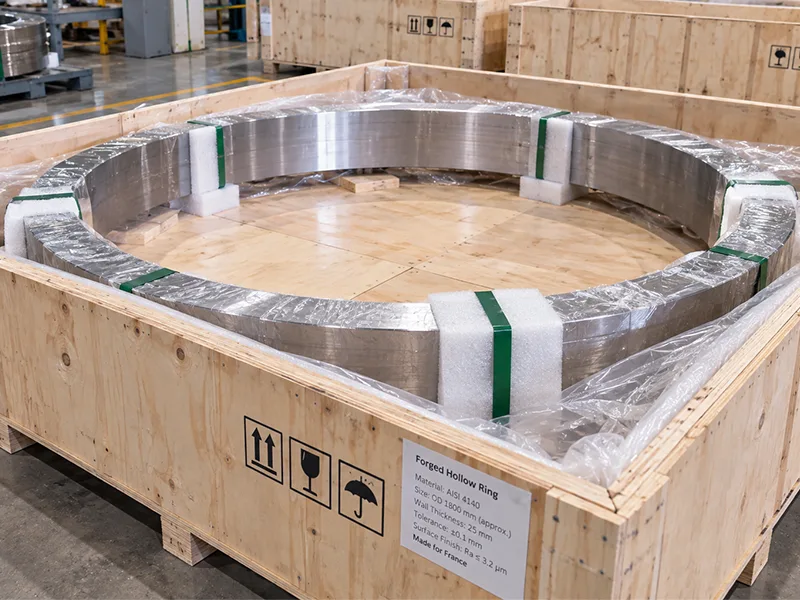
El anillo hueco terminado cumplía los requisitos del cliente en cuanto a dimensiones y calidad de la superficie, al tiempo que reducía considerablemente el coste total del material.
- Los resultados finales del proyecto incluyeron:
- Tolerancia crítica: Se cumple el requisito de ±0,1 mm
- Rugosidad superficial: Cumple con el requisito de Ra ≤ 3,2 μm
- Espesor de la pared: aprox. 25 mm
- Estabilidad dimensional: controlada durante todo el proceso de mecanizado
- Final Material: AISI 4140
- Resultado en cuanto a costes: un ahorro significativo de materia prima en comparación con el CuSn12
- Compatibilidad con la aplicación: Apto para el equipo de moldeo del cliente
Al combinar el control del mecanizado de paredes delgadas con la optimización de los materiales en función de la aplicación, el proyecto logró tanto la precisión de fabricación requerida como una solución de producción más económica.
El resultado ayudó al cliente francés a reducir el coste de los componentes sin comprometer el rendimiento mecánico exigido para sus equipos.