
Anel oco forjado à medida para um fabricante francês de equipamento hidráulico
- Um fabricante francês de equipamento hidráulico necessitava de um grande anel oco forjado, fabricado à medida, para utilização em equipamento de moldagem.
- A especificação original previa o uso de bronze CuSn12, com um peso unitário de aproximadamente 607 kg, tolerâncias dimensionais rigorosas e requisitos exigentes em termos de acabamento superficial.
Visão geral do projeto
O cliente é um fabricante francês de equipamento hidráulico que necessita de um grande anel oco personalizado para maquinaria relacionada com moldes.
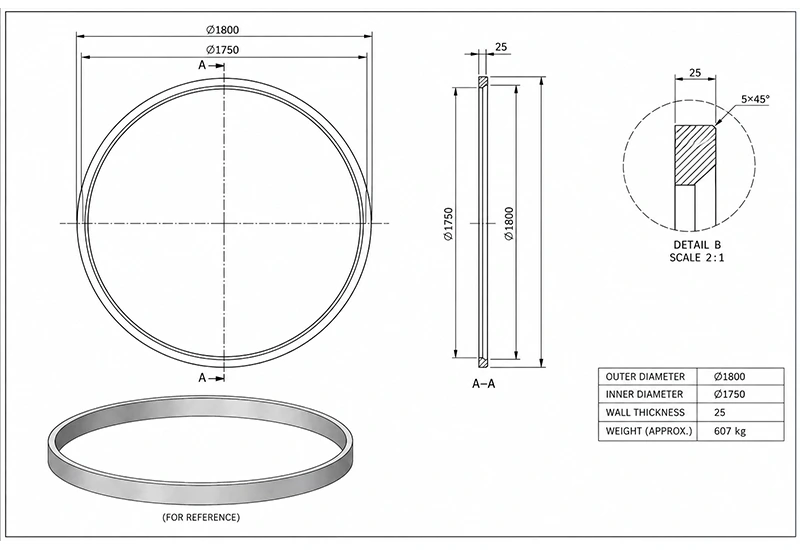
O projeto inicial previa a utilização do material CuSn12. Uma vez que o componente apresentava uma parede relativamente fina em comparação com o seu diâmetro total, a estabilidade da maquinagem e o controlo da deformação foram fundamentais para alcançar as dimensões e a qualidade de superfície exigidas.
Os requisitos do projeto incluíam:
- Processo de fabrico: Forjamento + Tratamento térmico + Maquinagem de precisão
- Tolerância crítica: ±0,1 mm
- Rugosidade da superfície: Ra ≤ 3,2 μm
- Requisito fundamental: Estabilidade dimensional das paredes finas
- Objetivo adicional: Reduzir os custos com materiais e de fabrico
- Produto: Anel oco forjado à medida
- Aplicação: Equipamento para moldagem
- Material original: CuSn12
- Peso aproximado: 607 kg por unidade
- Espessura da parede: aprox. 25 mm
O desafio do projeto:
O principal desafio consistiu em manter a estabilidade dimensional durante a usinagem, ao mesmo tempo que se avaliava se o material inicialmente especificado era necessário para a aplicação em questão.
Desafio do projeto
Desafio 1: Controlo da deformação num anel de parede fina com 25 mm
Os anéis ocos de grandes dimensões com paredes relativamente finas apresentam uma rigidez estrutural limitada durante a maquinagem. Para este projeto, o cliente exigiu que as dimensões críticas se situassem dentro de uma tolerância de ±0,1 mm, mantendo simultaneamente uma rugosidade superficial de Ra 3,2 μm ou superior.
Forças de fixação desiguais ou remoção excessiva de material podem causar:
- Deformação local da parede
- Desvio de circularidade
- Variação dimensional
- Vibração na maquinação
- Acabamento superficial instável
- Perda de precisão na maquinação final
A nossa solução: maquinagem controlada para garantir a estabilidade das paredes finas
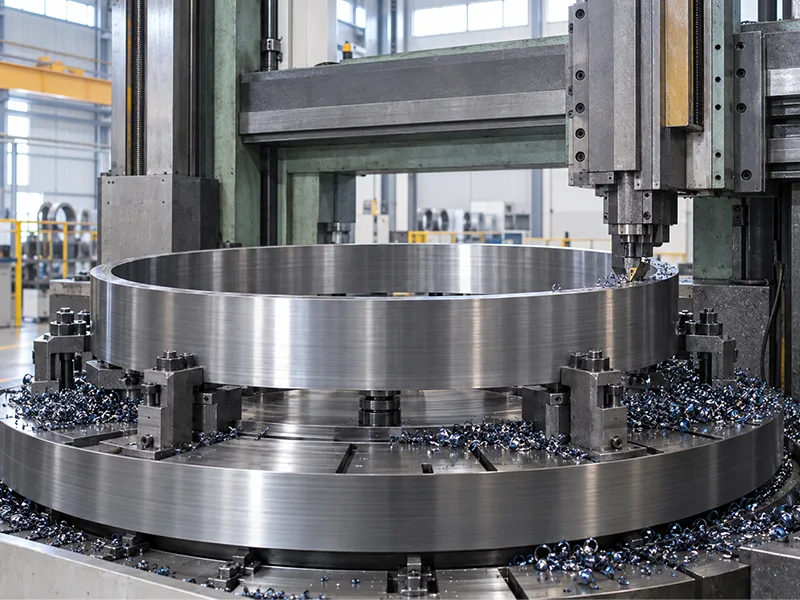
A sequência de maquinagem foi planeada especificamente tendo em conta a geometria de paredes finas do anel oco.
- Os principais controlos incluíram:
- Margem de usinagem equilibrada
- Força de fixação controlada
- Remoção simétrica de material
- Usinagem de desbaste e de acabamento em etapas separadas
- Verificações multidimensionais durante a maquinagem
- Considerações sobre a libertação de tensões entre as fases de maquinagem
- Acabamento de precisão final
- Verificação da rugosidade da superfície
Ao controlar a sequência de maquinagem e reduzir a libertação desigual de tensões, foi possível minimizar a deformação durante o acabamento final.
Desafio 2: Reduzir os custos com materiais sem comprometer o desempenho
Durante a análise técnica, a equipa discutiu com o cliente as condições reais de funcionamento do componente.
Confirmou-se que o anel oco seria utilizado em equipamento de moldagem, onde o material CuSn12 inicialmente especificado não era necessariamente a opção mais económica para a função mecânica exigida.
O CuSn12 representava uma parte significativa do custo total do projeto devido ao elevado peso unitário de aproximadamente 607 kg.
A nossa solução: otimização do material, passando do CuSn12 para o AISI 4140
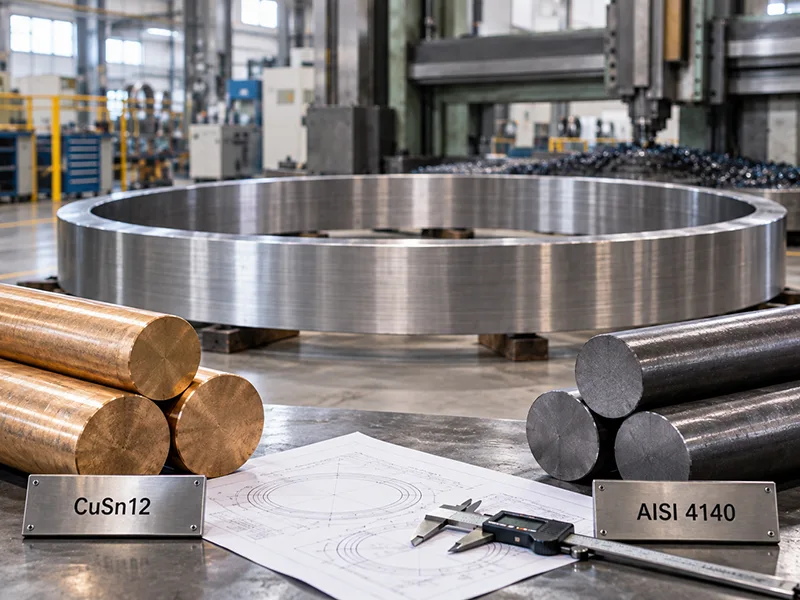
Com base na aplicação concreta, propôs-se o aço-liga AISI 4140 como material alternativo.
- Em comparação com a especificação original do CuSn12, o AISI 4140 oferecia:
- Maior resistência mecânica
- Maior potencial de dureza após o tratamento térmico
- Boa usinabilidade
- Elevada resistência ao desgaste
- Maior adequação para aplicações em moldes mecânicos pesados
- Custo das matérias-primas significativamente mais baixo
De acordo com a comparação de custos de materiais do projeto, o AISI 4140 custava aproximadamente um décimo do custo do CuSn12, proporcionando poupanças substanciais num componente com mais de 600 kg.
Após analisar a recomendação técnica, o cliente aprovou a mudança de material.
Resultados do projeto
O resultado: a precisão necessária com uma redução significativa dos custos
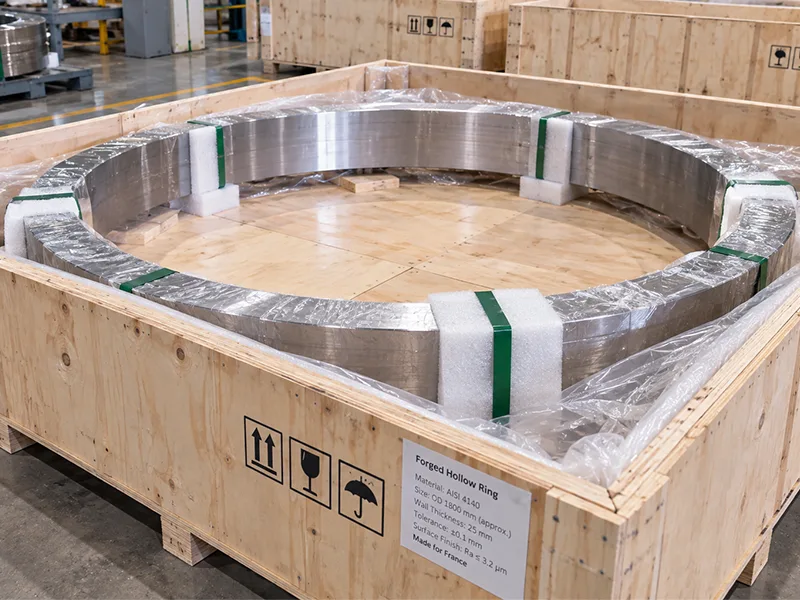
O anel oco acabado cumpriu os requisitos do cliente em termos de dimensões e qualidade da superfície, ao mesmo tempo que reduziu substancialmente o custo global do material.
- Os resultados finais do projeto incluíram:
- Tolerância crítica: Cumpriu o requisito de ±0,1 mm
- Rugosidade da superfície: Cumpriu o requisito Ra ≤ 3,2 μm
- Espessura da parede: aprox. 25 mm
- Estabilidade dimensional: controlada ao longo de todo o processo de maquinagem
- Material final: AISI 4140
- Resultado em termos de custos: poupanças significativas em matérias-primas em comparação com o CuSn12
- Compatibilidade com a aplicação: Adequado para o equipamento de moldagem do cliente
Ao combinar o controlo da maquinagem de paredes finas com a otimização dos materiais com base na aplicação, o projeto conseguiu alcançar tanto a precisão de fabrico necessária como uma solução de produção mais económica.
O resultado ajudou o cliente francês a reduzir o custo dos componentes sem comprometer o desempenho mecânico exigido para o seu equipamento.