
Eixo principal ferroviário de alta precisão para um projeto ferroviário eslovaco
- Um fabricante eslovaco de equipamento ferroviário com longa tradição necessitava de eixos principais de alta precisão para novas unidades múltiplas elétricas e comboios híbridos elétricos a bateria.
- Concebidos para a exploração ferroviária de alta velocidade, os eixos exigiam uma excelente resistência à fadiga, uma estrutura interna estável, uma precisão dos munhões ao nível do mícron e um desempenho fiável a longo prazo em condições de exploração exigentes.
Visão geral do projeto
O cliente é um fabricante de equipamento de transporte ferroviário e fornecedor de componentes essenciais, com sede na Eslováquia, que possui uma vasta experiência ao serviço do setor ferroviário europeu.
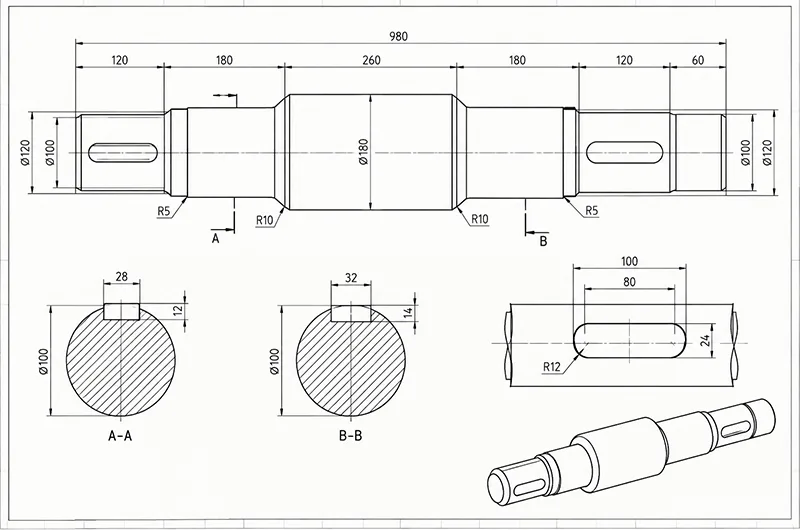
Com a introdução de novos programas de comboios elétricos e híbridos, o cliente necessitava de eixos de transmissão de alta precisão, capazes de cumprir os exigentes requisitos ferroviários europeus.
Os requisitos do projeto incluíam:
- Aplicação: Comboios elétricos e híbridos
- Velocidade de funcionamento: até 160–200 km/h
- Produto: Eixo principal ferroviário de alta precisão
- Processo de fabrico: Forja + Tratamento térmico + Maquinação de precisão
- Material: Aço para eixos ferroviários de alta qualidade
- Norma: Requisitos em conformidade com a norma EN 13261
- Requisito fundamental: Elevada resistência à fadiga
- Precisão do diário: controlo dimensional ao nível do mícron
- Requisito de produção: Qualidade estável e repetível dos lotes
Desafio do Projeto
Desafio 1: Manter uma estrutura interna uniforme num eixo forjado de grandes dimensões
Os eixos forjados grandes e maciços podem apresentar estruturas internas irregulares, concentrações de tensão localizadas ou microdefeitos, caso a qualidade do material, a deformação durante a forja e o tratamento térmico não sejam devidamente controlados.
Em aplicações ferroviárias que operam a velocidades que podem atingir os 160–200 km/h, tais inconsistências internas podem reduzir a resistência à fadiga e afetar a fiabilidade operacional a longo prazo.
Por conseguinte, o cliente exigiu que o eixo mantivesse propriedades mecânicas estáveis e uma qualidade interna uniforme em todas as suas secções críticas.
A nossa solução: produção controlada de aço, forja e tratamento térmico
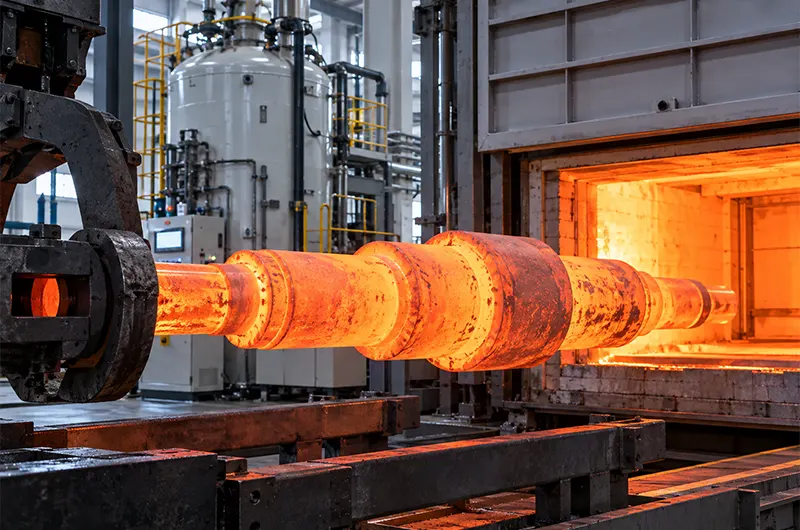
Selecionámos aço de alta qualidade para eixos ferroviários, adequado aos requisitos da norma EN 13261, e recorremos à desgaseificação a vácuo para reduzir as inclusões não metálicas e melhorar a pureza do aço.
- O processo de fabrico centrou-se no controlo de:
- Limpeza do aço e níveis de inclusões
- Deformação por forjamento e fluxo do material
- Uniformidade estrutural interna
- Temperatura e tempo de manutenção do tratamento térmico
- Dureza superficial
- Resistência do núcleo
- Tensão interna residual
Foi utilizado um processo de tratamento térmico cuidadosamente controlado para alcançar um equilíbrio adequado entre a resistência superficial e a tenacidade do núcleo, proporcionando uma base estável para a subsequente maquinagem de precisão.
Desafio 2: Alcançar uma precisão do rolamento ao nível do mícron sem danos causados pela retificação
Os munhões do eixo interagem diretamente com o sistema de rolamentos, tornando a precisão dimensional, a rugosidade da superfície, a circularidade e a tensão residual particularmente importantes.
Mesmo pequenos desvios de maquinagem podem afetar o ajuste dos rolamentos e a distribuição da carga. Uma temperatura excessiva durante a retificação também pode causar queimaduras de retificação, alterações no endurecimento superficial ou tensões residuais adicionais, reduzindo potencialmente a vida útil dos rolamentos e do eixo.
Por conseguinte, o cliente exigia um controlo dimensional ao nível do mícron, mantendo simultaneamente uma superfície do munhão consistente e isenta de defeitos.
A nossa solução: Usinagem de precisão e acabamento controlado de munhões
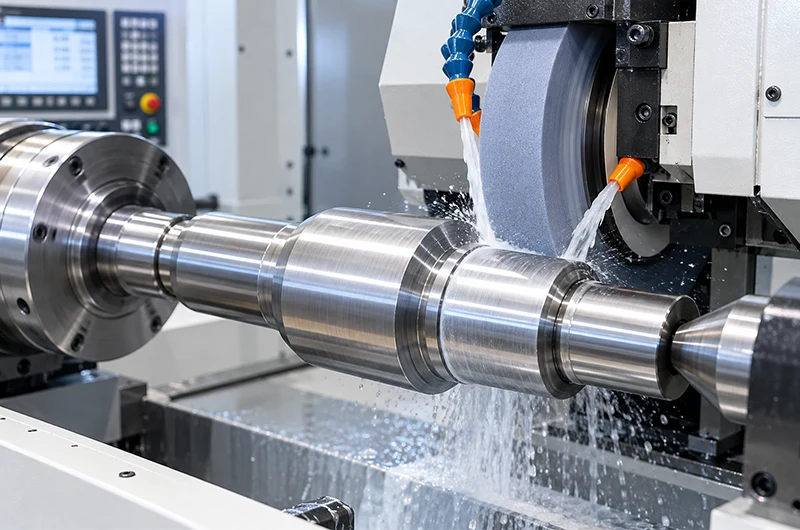
Foi desenvolvido um processo controlado de maquinagem e acabamento para os munhões críticos do eixo, com especial atenção à estabilidade dimensional e à integridade da superfície.
- Os principais controlos incluíram:
- Torneamento de precisão antes do retificado final
- Margem de usinagem controlada
- Inspeção dimensional ao nível do micrón
- Controlo rigoroso da circularidade e da cilindricidade
- Parâmetros de retificação otimizados
- Temperatura de retificação controlada
- Inspeção da rugosidade da superfície
- Prevenção de queimaduras por atrito
- Verificação final das dimensões e da superfície
Ao coordenar a forja, o tratamento térmico, a usinagem de desbaste e o acabamento de precisão, em vez de os tratar como processos separados, foi possível minimizar a tensão induzida pela usinagem, mantendo ao mesmo tempo dimensões estáveis do munhão.
Resultados do projeto
O resultado: eixos principais ferroviários estáveis para funcionamento a alta velocidade
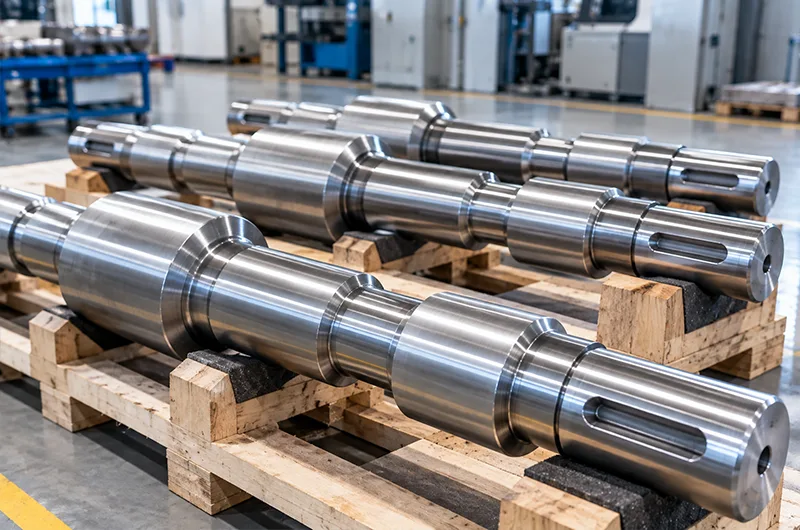
Os poços principais ferroviários concluídos cumpriram os requisitos do cliente em termos de elevada resistência à fadiga, qualidade interna uniforme, precisão dos munhões ao nível do mícron e estado superficial estável.
Através de processos controlados de produção de aço, forja, tratamento térmico e maquinagem CNC de precisão, a Boberry forneceu componentes adequados às exigentes condições de exploração ferroviária a velocidades que atingem os 160–200 km/h.
Na sequência da entrega bem-sucedida e da verificação da qualidade, o projeto reforçou a cooperação com o cliente eslovaco e demonstrou, mais uma vez, uma forte capacidade de fabrico de componentes críticos para a transmissão ferroviária.