
Albero principale ferroviario ad alta precisione per un progetto ferroviario slovacco
- Un’azienda slovacca di lunga tradizione, specializzata nella produzione di materiale ferroviario, necessitava di alberi principali ad alta precisione per nuove unità multiple elettriche e treni ibridi a batteria.
- Progettati per l'impiego su linee ferroviarie ad alta velocità, gli alberi dovevano garantire un'eccellente resistenza alla fatica, una struttura interna stabile, una precisione dei perni dell'ordine dei micron e prestazioni affidabili a lungo termine in condizioni operative particolarmente impegnative.
Panoramica del progetto
Il cliente è un’azienda con sede in Slovacchia specializzata nella produzione di attrezzature per il trasporto ferroviario e nella fornitura di componenti chiave, con una vasta esperienza al servizio del settore ferroviario europeo.
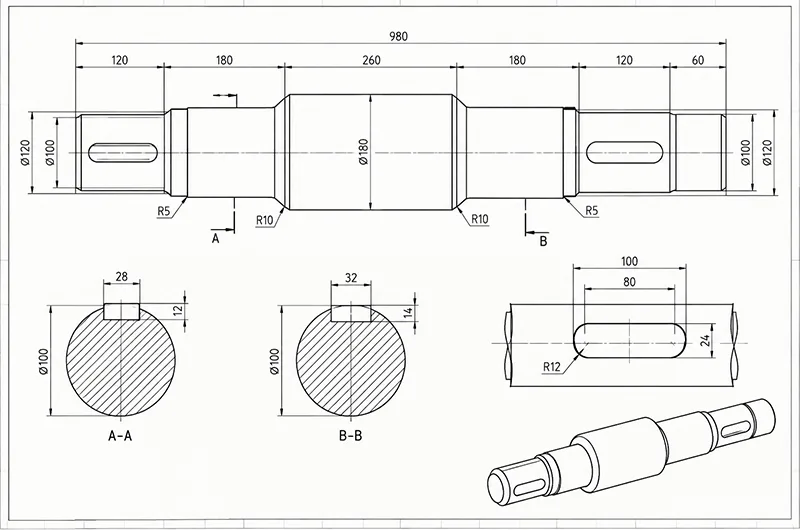
Con l'introduzione di nuovi programmi relativi a treni elettrici e ibridi, il cliente ha richiesto alberi di trasmissione ad alta precisione in grado di soddisfare i rigorosi requisiti ferroviari europei.
I requisiti del progetto includevano:
- Applicazione: treni elettrici e ibridi
- Velocità di marcia: fino a 160–200 km/h
- Prodotto: Albero principale ferroviario ad alta precisione
- Processo di produzione: forgiatura + trattamento termico + lavorazione meccanica di precisione
- Materiale: acciaio per assi ferroviari di alta qualità
- Norma: Requisiti conformi alla norma EN 13261
- Requisito fondamentale: elevata resistenza alla fatica
- Precisione dei diari: controllo dimensionale a livello di micron
- Requisiti di produzione: qualità dei lotti stabile e ripetibile
Sfida del progetto
Sfida 1: Mantenimento di una struttura interna omogenea in un albero forgiato di grandi dimensioni
Gli alberi forgiati massicci di grandi dimensioni possono presentare strutture interne non uniformi, concentrazioni localizzate di sollecitazioni o microdifetti se la qualità del materiale, la deformazione da forgiatura e il trattamento termico non vengono adeguatamente controllati.
Per le applicazioni ferroviarie che operano a velocità fino a 160–200 km/h, tali incongruenze interne possono ridurre la resistenza a fatica e compromettere l’affidabilità operativa a lungo termine.
Il cliente richiedeva quindi che l’albero mantenesse proprietà meccaniche stabili e una qualità interna uniforme in tutte le sue sezioni critiche.
La nostra soluzione: produzione controllata dell’acciaio, forgiatura e trattamento termico
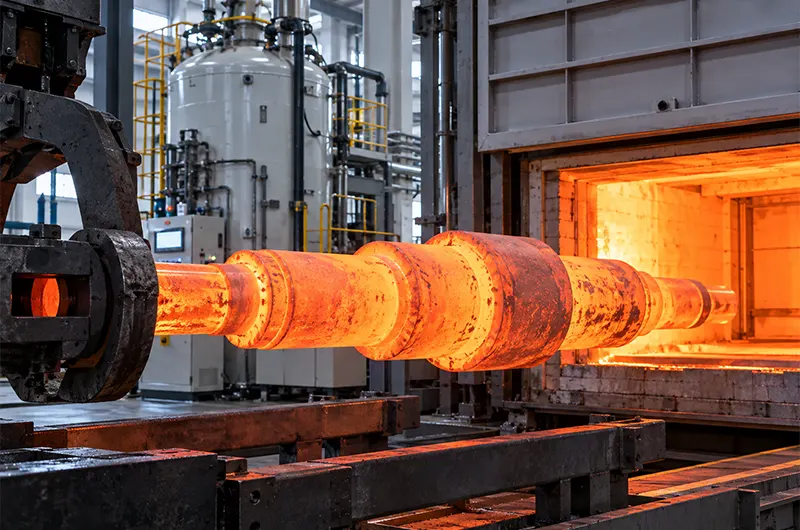
Abbiamo selezionato acciaio per assi ferroviari di alta qualità, conforme ai requisiti della norma EN 13261, e abbiamo utilizzato il degassaggio sotto vuoto per ridurre le inclusioni non metalliche e migliorare la purezza dell'acciaio.
- Il processo di produzione si è concentrato sul controllo di:
- Pulizia dell'acciaio e livelli di inclusioni
- Deformazione da forgiatura e flusso del materiale
- Uniformità strutturale interna
- Temperatura e tempo di mantenimento del trattamento termico
- Durezza superficiale
- Resistenza del nucleo
- Tensione interna residua
È stato utilizzato un processo di trattamento termico accuratamente controllato per ottenere un equilibrio adeguato tra la resistenza superficiale e la tenacità interna, garantendo così una base stabile per la successiva lavorazione di precisione.
Sfida 2: Raggiungere una precisione del cuscinetto a livello di micron senza causare danni da rettifica
I perni dell’albero sono a diretto contatto con il sistema di cuscinetti, rendendo particolarmente importanti la precisione dimensionale, la rugosità superficiale, la rotondità e le tensioni residue.
Anche piccole deviazioni di lavorazione possono influire sull’accoppiamento del cuscinetto e sulla distribuzione del carico. Una temperatura di rettifica eccessiva può inoltre causare bruciature da rettifica, alterazioni dell’indurimento superficiale o tensioni residue aggiuntive, riducendo potenzialmente la durata del cuscinetto e dell’albero.
Il cliente richiedeva quindi un controllo dimensionale a livello di micron, mantenendo al contempo una superficie del perno uniforme e priva di difetti.
La nostra soluzione: lavorazione meccanica di precisione e finitura controllata dei perni
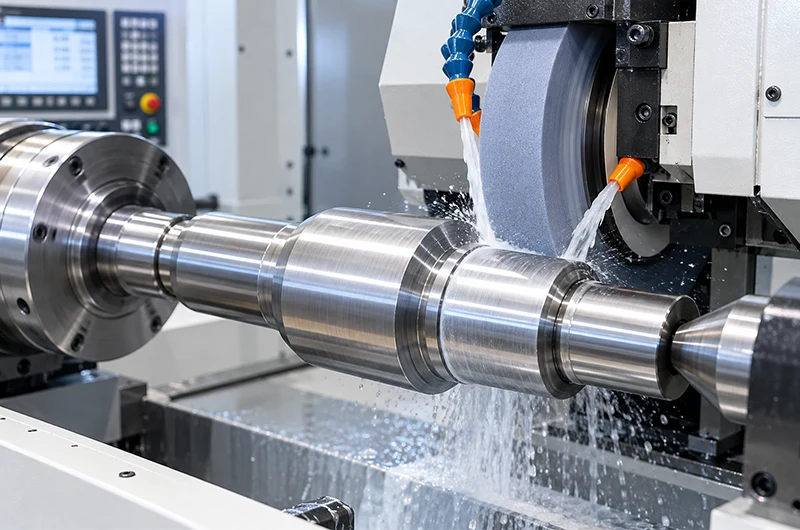
È stato messo a punto un processo controllato di lavorazione e finitura per i perni critici dell'albero, prestando particolare attenzione alla stabilità dimensionale e all'integrità della superficie.
- Tra i controlli chiave figuravano:
- Tornitura di precisione prima della rettifica finale
- Margine di lavorazione controllato
- Controllo dimensionale a livello micrometrico
- Rigoroso controllo della rotondità e della cilindricità
- Parametri di rettifica ottimizzati
- Temperatura di macinazione controllata
- Controllo della rugosità superficiale
- Prevenzione delle ustioni da sfregamento
- Verifica finale delle dimensioni e della superficie
Coordinando le fasi di forgiatura, trattamento termico, sgrossatura e finitura di precisione, anziché considerarle come processi separati, è stato possibile ridurre al minimo le sollecitazioni indotte dalla lavorazione, mantenendo al contempo dimensioni stabili dei perni.
Risultati del progetto
Il risultato: alberi principali ferroviari stabili per il funzionamento ad alta velocità
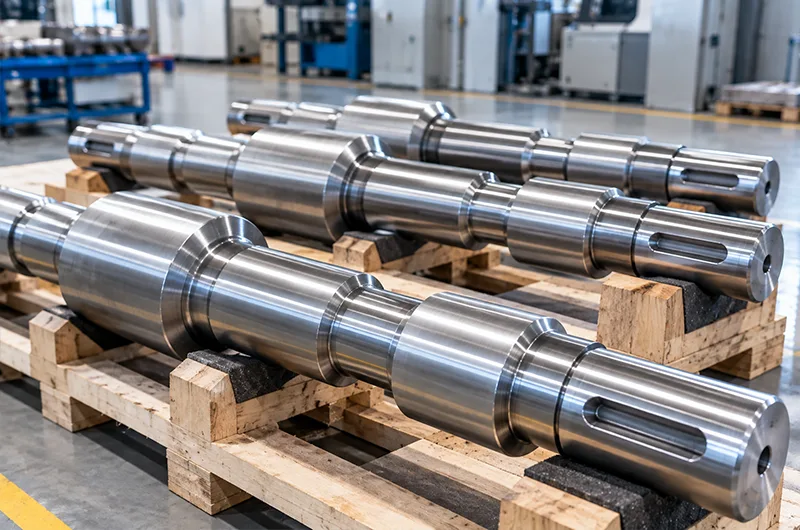
I pozzi principali ferroviari completati hanno soddisfatto i requisiti del cliente in termini di elevata resistenza alla fatica, qualità interna uniforme, precisione dei perni a livello di micron e condizioni superficiali stabili.
Grazie a processi controllati di produzione dell'acciaio, forgiatura, trattamento termico e lavorazione CNC di precisione, Boberry ha fornito componenti adatti alle condizioni operative ferroviarie più impegnative, con velocità fino a 160–200 km/h.
A seguito del completamento con esito positivo e della verifica della qualità, il progetto ha rafforzato la collaborazione con il cliente slovacco e ha ulteriormente dimostrato la solida capacità produttiva per componenti critici della trasmissione ferroviaria.