
Arbre principal ferroviaire de haute précision destiné à un projet ferroviaire slovaque
- Un fabricant slovaque de matériel ferroviaire établi de longue date avait besoin d’arbres principaux de haute précision pour ses nouvelles rames électriques et ses trains hybrides à batterie.
- Conçus pour une exploitation ferroviaire à grande vitesse, ces arbres devaient présenter une excellente résistance à la fatigue, une structure interne stable, une précision des tourillons de l'ordre du micron et des performances fiables à long terme dans des conditions d'exploitation exigeantes.
Présentation du projet
Ce client est un fabricant d'équipements de transport ferroviaire et un fournisseur de composants essentiels basé en Slovaquie, qui possède une vaste expérience au service du secteur ferroviaire européen.
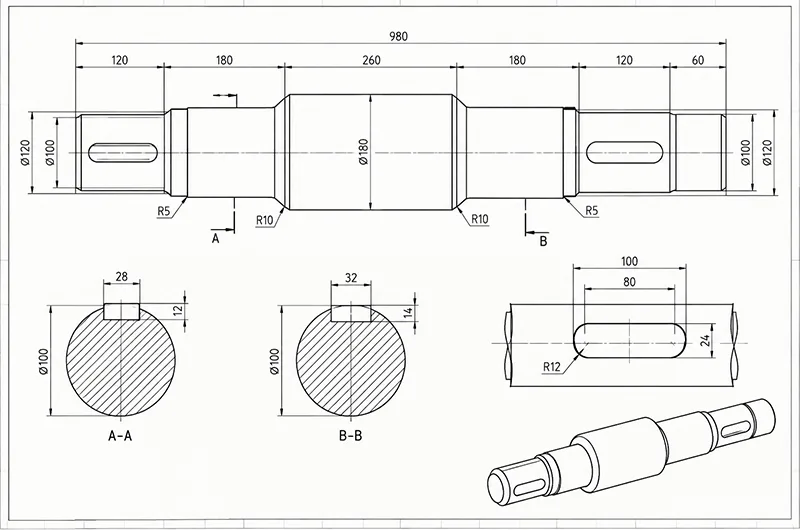
Avec le lancement de nouveaux programmes de trains électriques et hybrides, le client avait besoin d’arbres de transmission de haute précision, capables de répondre aux exigences strictes de la norme ferroviaire européenne.
Les exigences du projet comprenaient :
- Application : Trains électriques et hybrides
- Vitesse de fonctionnement : jusqu’à 160–200 km/h
- Produit : Arbre principal ferroviaire de haute précision
- Procédé de fabrication : forgeage + traitement thermique + usinage de précision
- Matériau : acier de haute qualité utilisé pour les essieux ferroviaires
- Norme : Exigences conformes à la norme EN 13261
- Exigence clé : haute résistance à la fatigue
- Précision de l'enregistrement : contrôle dimensionnel au micron près
- Exigence de production : une qualité constante et reproductible des lots
Défi du projet
Défi n° 1 : Maintenir une structure interne homogène dans un grand arbre forgé
Les grands arbres forgés massifs peuvent présenter des structures internes irrégulières, des concentrations de contraintes localisées ou des micro-défauts si la qualité du matériau, la déformation lors du forgeage et le traitement thermique ne sont pas correctement contrôlés.
Dans le cadre d’applications ferroviaires fonctionnant à des vitesses pouvant atteindre 160 à 200 km/h, ces irrégularités internes peuvent réduire la résistance à la fatigue et nuire à la fiabilité opérationnelle à long terme.
Le client exigeait donc que l’arbre conserve des propriétés mécaniques stables et une qualité interne homogène sur l’ensemble de ses sections critiques.
Notre solution : fabrication contrôlée de l'acier, forgeage et traitement thermique
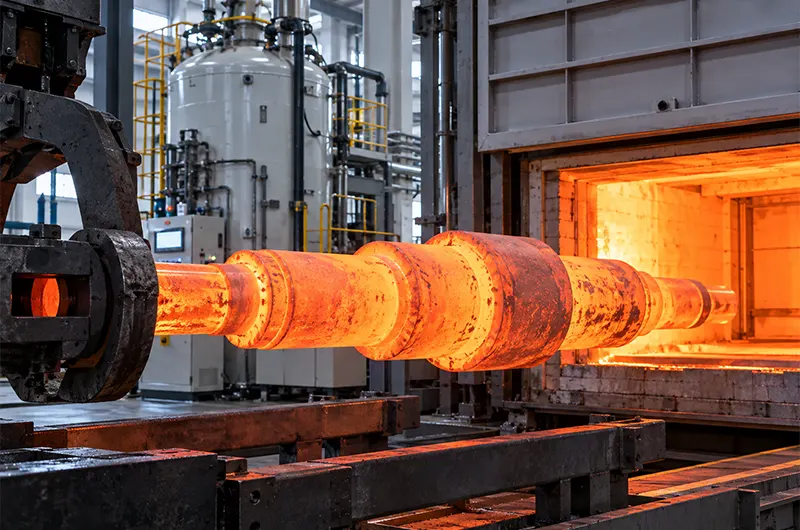
Nous avons sélectionné un acier de haute qualité destiné à la fabrication d'essieux ferroviaires, conforme aux exigences de la norme EN 13261, et avons recouru à un dégazage sous vide afin de réduire les inclusions non métalliques et d'améliorer la pureté de l'acier.
- Le processus de fabrication s'est concentré sur le contrôle des éléments suivants :
- Propreté de l'acier et teneur en inclusions
- Déformation par forgeage et écoulement du matériau
- Uniformité structurelle interne
- Température et durée de maintien du traitement thermique
- Dureté de surface
- Résistance du noyau
- Contrainte interne résiduelle
Un procédé de traitement thermique soigneusement contrôlé a été mis en œuvre afin d’obtenir un équilibre optimal entre la résistance superficielle et la ténacité au cœur, offrant ainsi une base stable pour l’usinage de précision ultérieur.
Défi n° 2 : Atteindre une précision de la surface de la bague de l'ordre du micron sans endommager la bague lors de la rectification
Les tourillons de l'arbre sont directement en contact avec le système de roulements, ce qui confère une importance particulière à la précision dimensionnelle, à la rugosité de surface, à la circularité et aux contraintes résiduelles.
Même de légers écarts d’usinage peuvent affecter l’ajustement des roulements et la répartition des charges. Une température de rectification excessive peut également provoquer des brûlures de rectification, des modifications de l’endurcissement superficiel ou des contraintes résiduelles supplémentaires, ce qui peut réduire la durée de vie des roulements et de l’arbre.
Le client exigeait donc un contrôle dimensionnel à l’échelle du micron, tout en conservant une surface de tourillon homogène et exempte de défauts.
Notre solution : usinage de précision et finition contrôlée des tourillons
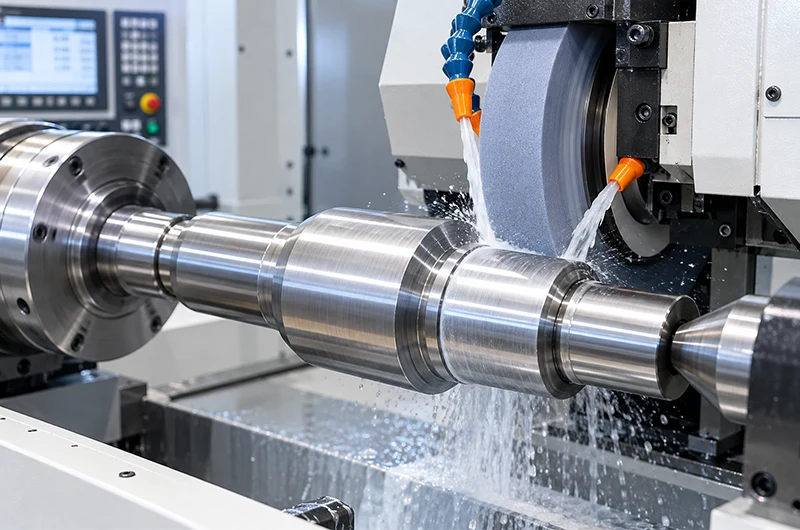
Un procédé contrôlé d'usinage et de finition a été mis au point pour les tourillons critiques de l'arbre, en accordant une attention particulière à la stabilité dimensionnelle et à l'intégrité de la surface.
- Parmi les contrôles clés figuraient :
- Tournage de précision avant rectification finale
- Marge d'usinage contrôlée
- Contrôle dimensionnel à l'échelle du micron
- Contrôle rigoureux de la circularité et de la cylindricité
- Paramètres de broyage optimisés
- Température de broyage contrôlée
- Contrôle de la rugosité de surface
- Prévention des brûlures par frottement
- Vérification finale des dimensions et de la surface
En coordonnant le forgeage, le traitement thermique, l'usinage grossier et la finition de précision, plutôt que de les considérer comme des processus distincts, les contraintes induites par l'usinage ont été réduites au minimum tout en conservant des dimensions stables du tourillon.
Résultats du projet
Résultat : des arbres principaux de chemin de fer stables pour une exploitation à grande vitesse
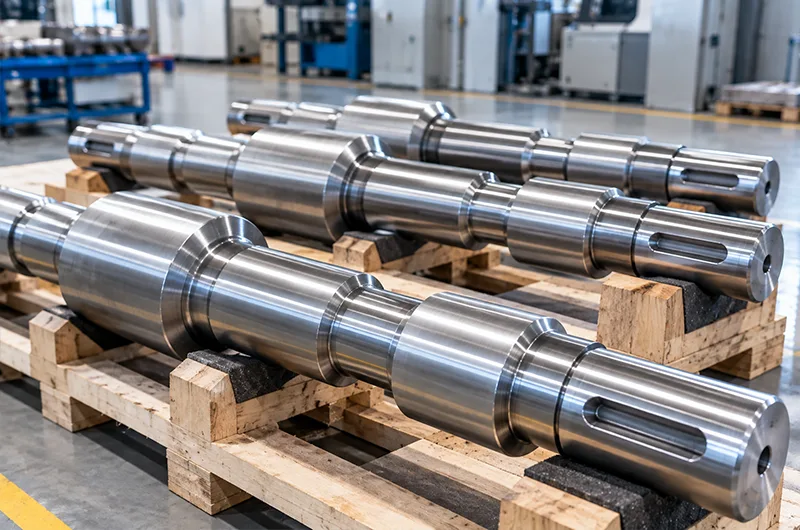
Les puits principaux de chemin de fer achevés répondaient aux exigences du client en matière de résistance élevée à la fatigue, de qualité interne homogène, de précision des tourillons à l'échelle du micron et d'état de surface stable.
Grâce à des procédés contrôlés de fabrication de l'acier, de forgeage, de traitement thermique et d'usinage CNC de précision, Boberry a fourni des composants adaptés aux conditions d'exploitation ferroviaire exigeantes, à des vitesses pouvant atteindre 160 à 200 km/h.
À la suite de la livraison réussie et de la vérification de la qualité, ce projet a permis de renforcer la coopération avec le client slovaque et a une nouvelle fois démontré notre solide capacité de fabrication de composants critiques pour les transmissions ferroviaires.