
Carter monobloc forgé de 525 kg destiné à une entreprise d'ingénierie turque
- Une entreprise d'ingénierie turque avait besoin d'un boîtier forgé sur mesure de 525 kg destiné à un équipement mécanique lourd.
- Ce composant étant de grande taille et d'une importance cruciale sur le plan structurel, le client exigeait une structure forgée d'un seul tenant, sans soudure, ainsi que le respect de tolérances dimensionnelles strictes et d'exigences précises en matière de finition de surface et de taille de grain.
Présentation du projet
Le client est une entreprise d'ingénierie turque qui a besoin d'un boîtier forgé très résistant destiné à des équipements mécaniques.
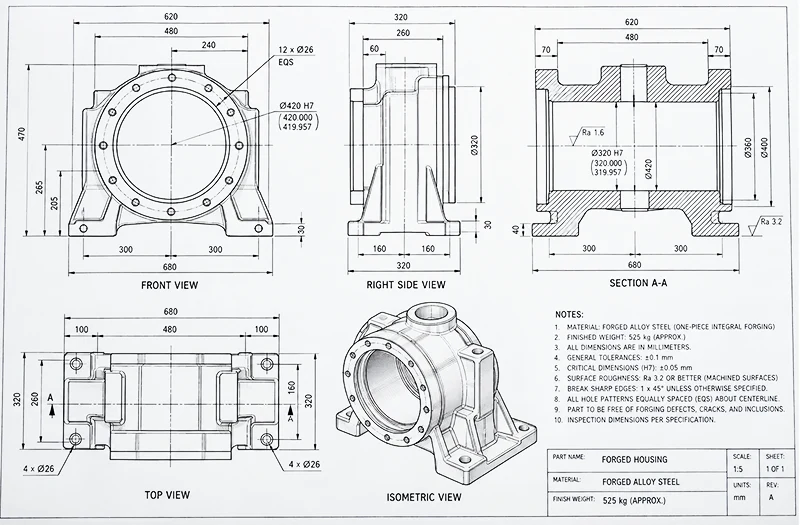
Ce composant pesait environ 525 kg et devait être fabriqué sous forme de pièce forgée d'un seul tenant, plutôt que sous forme d'assemblage soudé. Après le forgeage, plusieurs surfaces et interfaces critiques ont nécessité un usinage de précision afin de respecter les spécifications du plan fourni par le client.
Les exigences du projet comprenaient :
- Produit : Boîtier forgé sur mesure
- Poids final : environ 525 kg
- Domaine d'application : Équipements mécaniques lourds
- Procédé de fabrication : forgeage monobloc + traitement thermique + usinage de précision
- Fabrication : structure forgée d'un seul tenant
- Soudage : interdit
- Tolérance critique : ±0,05 mm
- Rugosité de surface : Ra ≤ 3,2 μm
- Exigence clé : stabilité dimensionnelle et intégrité structurelle
- Exigences relatives à la granulométrie : Grade 8
Le défi du projet :
Le principal défi consistait à fabriquer un boîtier aussi volumineux en une seule pièce forgée, tout en garantissant la précision d'usinage et la qualité métallurgique requises pour le composant final.
Défi du projet
Défi n° 1 : Fabriquer un boîtier de 525 kg sans recourir à la soudure
Compte tenu des dimensions et de la géométrie du boîtier, une fabrication par soudage simplifierait normalement le processus de fabrication.
Cependant, le client a expressément exigé une structure forgée d'une seule pièce afin d'éviter les joints soudés et de préserver l'intégrité continue du matériau sur l'ensemble du composant.
Cela a accru la difficulté de contrôler :
- Déformation par forgeage
- Flux de matières
- Uniformité de l'épaisseur des sections
- Uniformité structurelle interne
- Contrainte résiduelle
- Stabilité dimensionnelle globale
Notre solution : le forgeage intégral avec déformation contrôlée
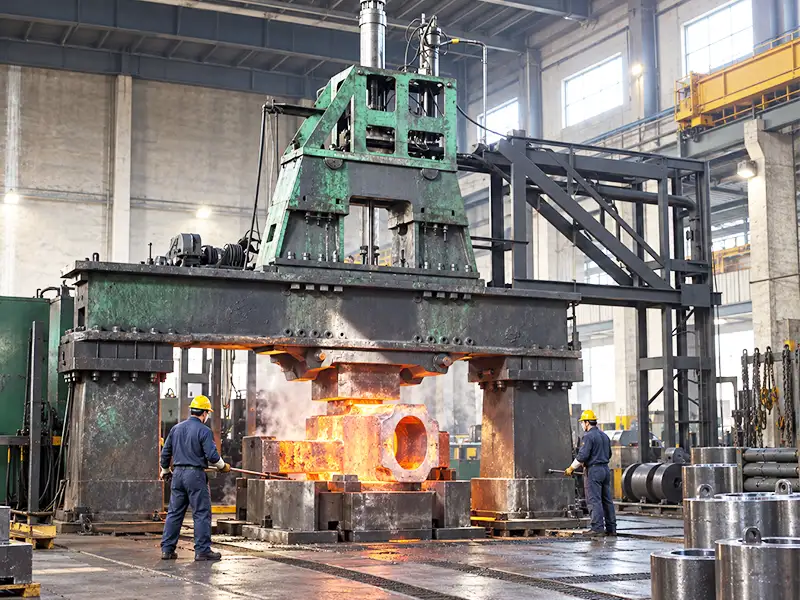
Le boîtier a été fabriqué à partir d'une seule ébauche forgée, la séquence de forgeage ayant été conçue en fonction de la géométrie finale et de la marge d'usinage.
- Le processus de fabrication s'est concentré sur :
- Pièce forgée d'un seul tenant, sans soudure
- Déformation contrôlée par forgeage
- Flux de matériaux optimisé
- Marge d'usinage suffisante
- Traitement thermique uniforme
- Contrôle des contraintes résiduelles
- Contrôle dimensionnel avant l'usinage
Cette approche a permis de préserver la continuité structurelle tout en fournissant suffisamment de matière pour l'usinage de précision ultérieur.
Défi n° 2 : Respecter des tolérances strictes et garantir la qualité de surface d'un composant de grande taille
Les grands boîtiers forgés peuvent présenter des variations dimensionnelles après le forgeage et le traitement thermique, ce qui rend difficile le respect de tolérances d'usinage serrées.
Pour ce projet, le client exigeait des dimensions critiques comprises entre ±0,05 mm, une rugosité de surface de Ra 3,2 μm ou mieux, et une granulométrie de 8.
La grande taille et le poids de la pièce ont également accru la difficulté de la mise en place, du contrôle des repères et de la stabilité de l'usinage.
Notre solution : usinage de précision et contrôle en plusieurs étapes
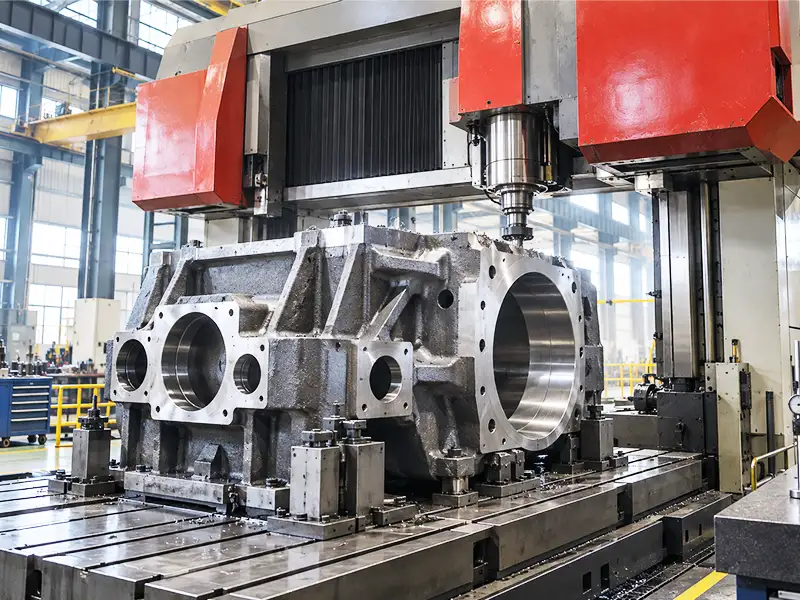
Après le forgeage et le traitement thermique, le boîtier a fait l'objet d'un usinage de précision, avec un contrôle rigoureux de la séquence d'usinage, du repérage et de la marge de finition.
- Parmi les contrôles clés figuraient :
- Établissement de repères stables
- Usinage de dégrossissage et de finition en étapes distinctes
- Optimisation des surépaisseurs d'usinage
- Contrôle des dimensions critiques
- Vérification de la rugosité de surface
- Contrôles dimensionnels après la finition
- Comparaison finale avec les plans du client
En associant un forgeage contrôlé à un usinage de précision, les variations dimensionnelles ont été réduites au-delà des exigences initiales du client.
Résultats du projet
Résultat : une précision et une finition de surface améliorées
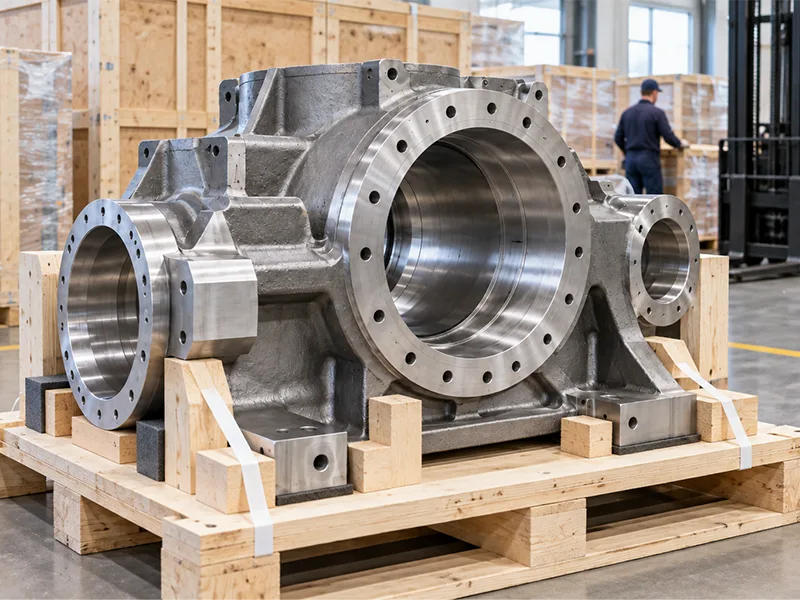
Le boîtier forgé fini a dépassé les exigences techniques initiales du client. Le composant final présentait l'intégrité structurelle, la précision d'usinage et la qualité de surface requises, tout en conservant une construction monobloc entièrement forgée.
- Les résultats de l'inspection finale comprenaient :
- Tolérance critique : ±0,02 mm
- Rugosité de surface : Ra 1,6 μm
- Granulométrie : Grade 8,5
- Construction : structure monobloc forgée, sans soudure
- Résultat dimensionnel : les dimensions finales correspondaient aux plans fournis par le client
Ce projet a démontré une grande capacité à fabriquer des carters forgés de grande taille et lourds, soumis à des tolérances dimensionnelles strictes et à des exigences métallurgiques rigoureuses.