
525 kg schweres, einteiliges Schmiedegehäuse für ein türkisches Maschinenbauunternehmen
- Ein türkisches Ingenieurbüro benötigte ein maßgeschneidertes, geschmiedetes Gehäuse mit einem Gewicht von 525 kg für schwere Maschinen.
- Da es sich um ein großes und konstruktiv entscheidendes Bauteil handelte, verlangte der Kunde eine einstückig geschmiedete Konstruktion ohne Schweißnähte sowie strenge Anforderungen hinsichtlich Maßtoleranzen, Oberflächenbeschaffenheit und Korngröße.
Projektübersicht
Der Kunde ist ein türkisches Ingenieurbüro, das ein hochbelastbares geschmiedetes Gehäuse für mechanische Anlagen benötigt.
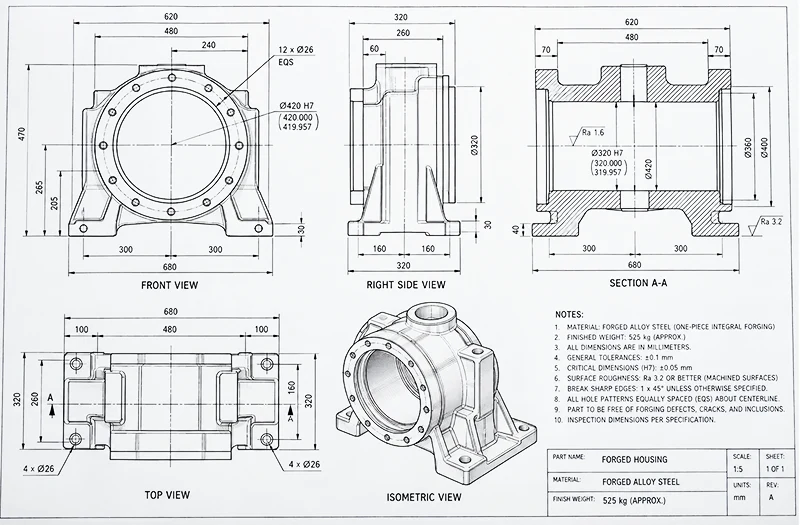
Das Bauteil wog etwa 525 kg und musste als einteiliges Schmiedeteil statt als geschweißte Baugruppe gefertigt werden. Nach dem Schmieden mussten mehrere kritische Oberflächen und Schnittstellen präzise bearbeitet werden, um die Anforderungen der Kundenzeichnung zu erfüllen.
Zu den Projektanforderungen gehörten:
- Produkt: Maßgefertigtes geschmiedetes Gehäuse
- Endgewicht: ca. 525 kg
- Anwendungsbereich: Schwere Maschinen und Anlagen
- Herstellungsverfahren: Integriertes Schmieden + Wärmebehandlung + Präzisionsbearbeitung
- Bauweise: Einteilige geschmiedete Konstruktion
- Schweißen: Nicht erlaubt
- Kritische Toleranz: ±0,05 mm
- Oberflächenrauheit: Ra ≤ 3,2 μm
- Kernanforderung: Maßhaltigkeit und strukturelle Integrität
- Anforderung an die Korngröße: Klasse 8
Die Herausforderung des Projekts:
Die größte Herausforderung bestand darin, ein derart großes Gehäuse als ein einziges Schmiedeteil herzustellen und dabei gleichzeitig die für das Endbauteil erforderliche Bearbeitungsgenauigkeit und metallurgische Qualität zu gewährleisten.
Projekt-Herausforderung
Herausforderung 1: Herstellung eines 525 kg schweren Gehäuses ohne Schweißkonstruktion
Aufgrund der Größe und Geometrie des Gehäuses würde eine geschweißte Konstruktion die Fertigung normalerweise vereinfachen.
Der Kunde verlangte jedoch ausdrücklich eine einteilige Schmiedekonstruktion, um Schweißverbindungen zu vermeiden und die durchgehende Materialintegrität im gesamten Bauteil zu gewährleisten.
Dies erschwerte die Kontrolle folgender Aspekte:
- Verformung beim Schmieden
- Materialfluss
- Gleichmäßigkeit der Querschnittsdicke
- Interne strukturelle Gleichmäßigkeit
- Restspannung
- Allgemeine Formstabilität
Unsere Lösung: Integrales Schmieden mit kontrollierter Verformung
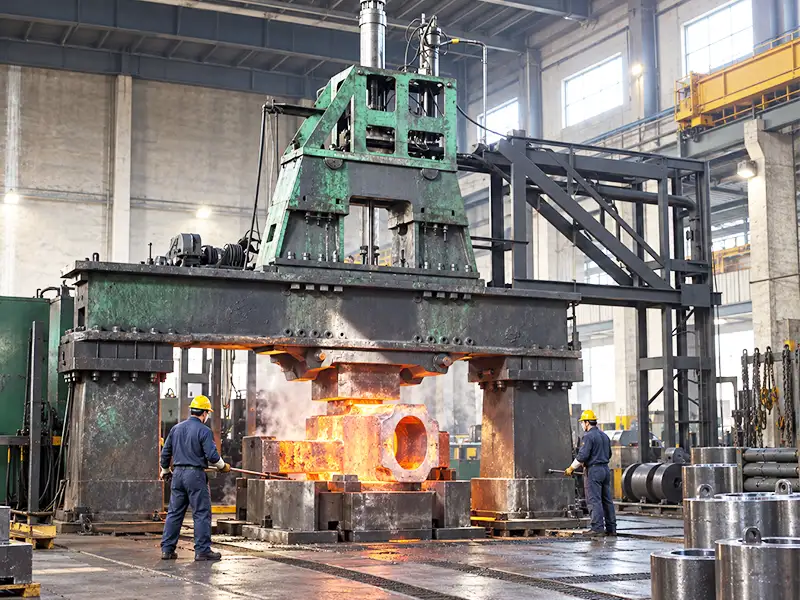
Das Gehäuse wurde aus einem einzigen Schmiederohling gefertigt, wobei die Schmiedereihenfolge auf die endgültige Geometrie und die Bearbeitungszugabe abgestimmt wurde.
- Der Herstellungsprozess konzentrierte sich auf:
- Einteiliges Schmiedeteil ohne Schweißnähte
- Kontrollierte Verformung beim Schmieden
- Optimierter Materialfluss
- Ausreichende Bearbeitungszugabe
- Gleichmäßige Wärmebehandlung
- Steuerung der Restspannung
- Maßprüfung vor der Bearbeitung
Dieser Ansatz gewährleistete strukturelle Kontinuität und lieferte gleichzeitig ausreichend Material für die anschließende Präzisionsbearbeitung.
Herausforderung 2: Einhaltung enger Toleranzen und hoher Oberflächenqualität bei einem großen Bauteil
Bei großen geschmiedeten Gehäusen können nach dem Schmieden und der Wärmebehandlung Maßabweichungen auftreten, wodurch es schwierig wird, enge Bearbeitungstoleranzen einzuhalten.
Für dieses Projekt forderte der Kunde kritische Maße innerhalb von ±0,05 mm, eine Oberflächenrauheit von Ra 3,2 μm oder besser sowie eine Korngröße von 8.
Die Größe und das Gewicht des Werkstücks erschwerten zudem die Einrichtung, die Bezugspunktsteuerung und die Stabilität der Bearbeitung.
Unsere Lösung: Präzisionsbearbeitung und mehrstufige Prüfung
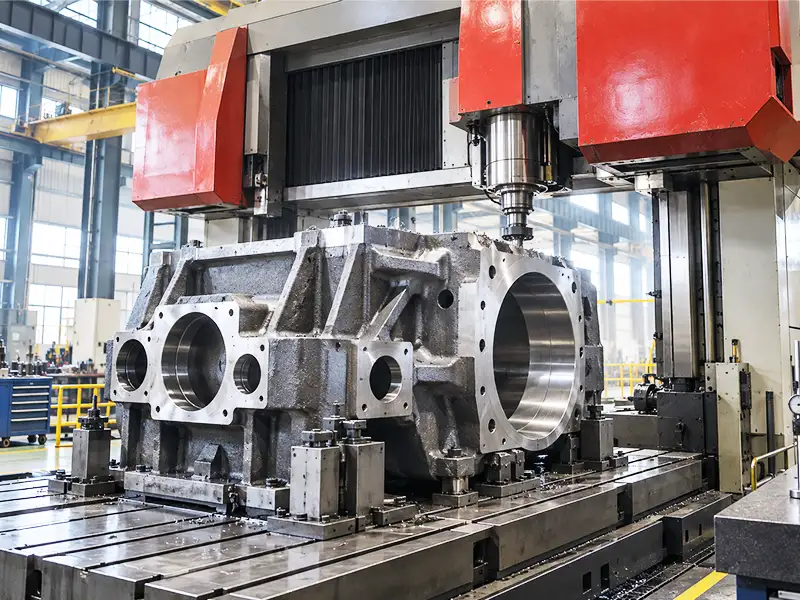
Nach dem Schmieden und der Wärmebehandlung wurde das Gehäuse einer Präzisionsbearbeitung unterzogen, bei der die Bearbeitungsreihenfolge, die Bezugspunktpositionierung und das Schlichtzugabe sorgfältig kontrolliert wurden.
- Zu den wichtigsten Kontrollmaßnahmen gehörten:
- Erstellung stabiler Bezugspunkte
- Vor- und Fertigbearbeitung in getrennten Arbeitsschritten
- Optimierung der Bearbeitungszugabe
- Prüfung kritischer Abmessungen
- Überprüfung der Oberflächenrauheit
- Maßkontrollen nach der Fertigstellung
- Abschließender Vergleich mit den Kundenzeichnungen
Durch die Kombination von kontrolliertem Schmieden mit Präzisionsbearbeitung konnten die Maßabweichungen über die ursprünglichen Anforderungen des Kunden hinaus reduziert werden.
Projektergebnisse
Das Ergebnis: Höhere Genauigkeit und bessere Oberflächengüte
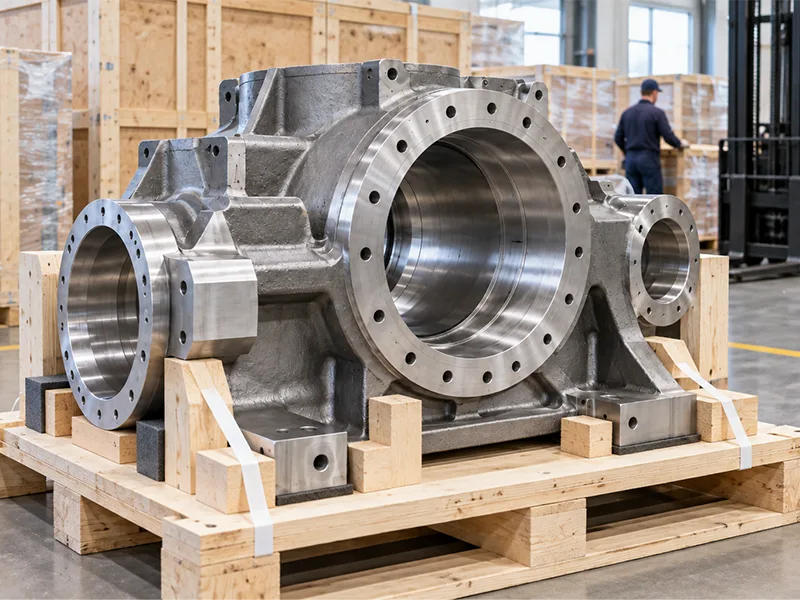
Das fertige Schmiedegehäuse übertraf die ursprünglichen technischen Anforderungen des Kunden. Das Endprodukt zeichnete sich durch die erforderliche strukturelle Festigkeit, Bearbeitungsgenauigkeit und Oberflächenqualität aus und wies dabei eine vollständig geschmiedete einteilige Bauweise auf.
- Zu den Ergebnissen der Endabnahme gehörten:
- Kritische Toleranz: ±0,02 mm
- Oberflächenrauheit: Ra 1,6 μm
- Korngröße: Klasse 8,5
- Bauweise: Einteilige geschmiedete Konstruktion ohne Schweißnähte
- Maßergebnis: Die Fertigmaße entsprachen den Zeichnungen des Kunden
Das Projekt hat gezeigt, dass es in der Lage ist, große, schwere Schmiedegehäuse mit engen Maßtoleranzen und hohen metallurgischen Anforderungen herzustellen.