
Maßgefertigte, hochpräzise Getriebekomponenten für einen kanadischen Motorenhersteller
- Ein etablierter kanadischer Hersteller von Präzisionsgetrieben benötigte maßgeschneiderte, hochpräzise Getriebekomponenten für seine Motor- und automatisierten Fertigungssysteme.
- Angesichts der steigenden Nachfrage nach zuverlässigen Zahnradkomponenten suchte der Kunde nach einem neuen Fertigungspartner, der in der Lage ist, höhere Produktionsmengen zu bewältigen und dabei eine gleichbleibende Maß- und Zahnprofilgenauigkeit zu gewährleisten.
Projektübersicht
Der Kunde ist ein kanadischer Hersteller, der sich auf Präzisionsgetriebe und maßgeschneiderte Motorlösungen für automatisierte Fertigungslinien spezialisiert hat.
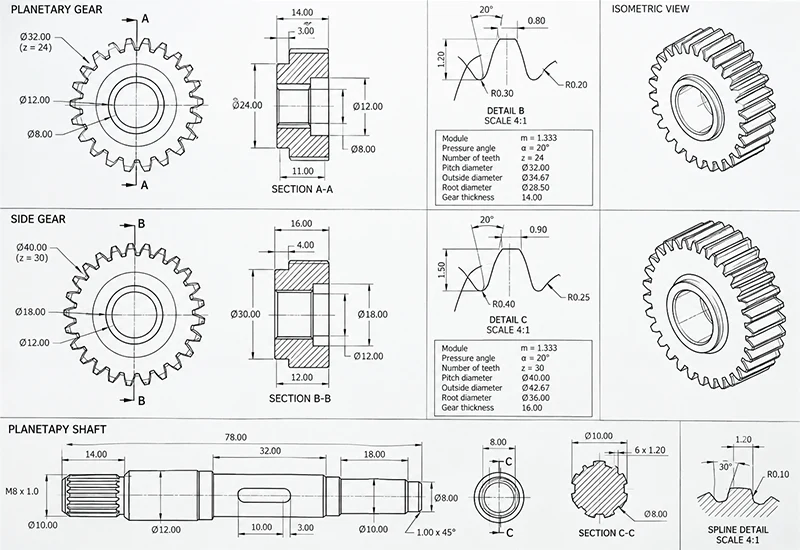
Für das Projekt wurden mehrere kleine, hochpräzise Getriebekomponenten mit Durchmessern von bis zu 114 mm benötigt, darunter Planetenwellen, Seitenräder und Planetenräder. Auch die Zahngeometrie und die Oberflächengenauigkeit mussten den strengen GE-Spezifikationen des Kunden entsprechen.
Zu den Projektanforderungen gehörten:
- Anwendungsbereich: Motor- und Präzisionsgetriebesysteme
- Maximaler Zahnraddurchmesser: 114 mm
- Produkte: Planetenwellen, Seitenräder und Planetenräder
- Herstellungsverfahren: Schmieden + CNC-Bearbeitung + Wärmebehandlung
- Wärmebehandlung: Kontrolliertes Aufkohlen und Härten
- Zahnprofil: Evolventenprofil
- Prüfung: 3D-Scannen + Maßprüfung
- Kernanforderung: Hohe Zahnpräzision und Maßhaltigkeit
- Produktionsanforderung: Stabile Qualität bei der Lieferung von Chargen
Die Herausforderung des Projekts:
Eine große Herausforderung bestand darin, die Zahnradgeometrie während der gesamten Bearbeitung und Wärmebehandlung beizubehalten und gleichzeitig ein bestehendes Zahnradprofil nachzubilden, ohne über die vollständigen Original-Konstruktionsdaten zu verfügen.
Projekt-Herausforderung
Herausforderung 1: Eindämmung der Zahnradverformung während der Bearbeitung
Kleine Präzisionszahnräder können sich während der Bearbeitung, der Wärmebehandlung, der Abkühlung oder der Handhabung verformen. Das Aufkohlen und Härten sind besonders heikel, da thermische Spannungen die Zahngeometrie und kritische Maße verändern können.
Für dieses Projekt forderte der Kunde eine gleichbleibende Zahngenauigkeit und stabile Maße über mehrere Zahnradkomponenten hinweg, wodurch die Verformungskontrolle zu einem wichtigen Bestandteil des Fertigungsprozesses wurde.
Unsere Lösung: Kontrollierte Aufkohlung und Verformungskompensation
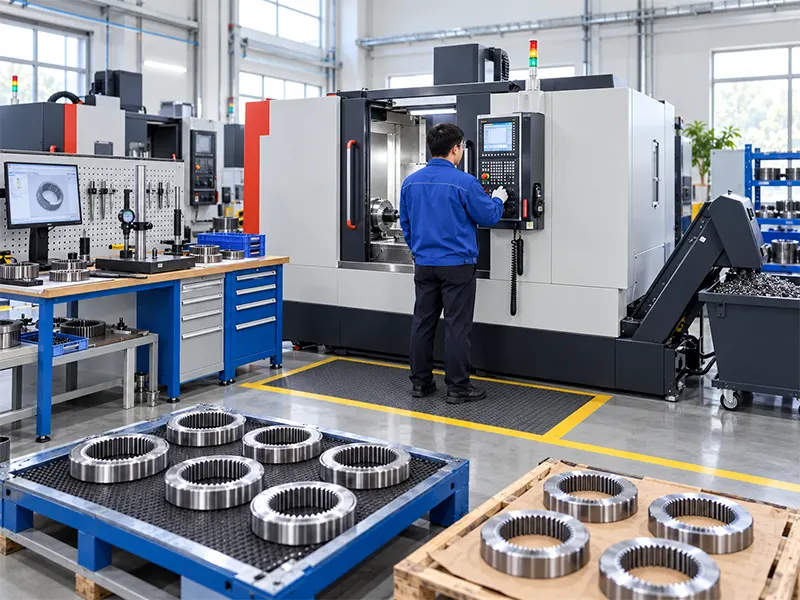
Um die erforderliche Oberflächenhärte und Verschleißfestigkeit zu erreichen und gleichzeitig angemessene Eigenschaften im Kernbereich zu gewährleisten, wurde ein kontrolliertes CNC-Gasaufkohlungsverfahren eingesetzt.
- Der Herstellungsprozess konzentrierte sich auf:
- Kontrollierte Aufkohlungstemperatur und -dauer
- Gleichmäßige Erwärmung und Abkühlung
- Geeignete Härtungsbehandlung
- Steuerung der Bearbeitungszugabe
- Ausgleich von Verformungen durch Wärmebehandlung
- Maßprüfung des Zahnprofils
- Kontrollierte Endbearbeitung nach der Wärmebehandlung
Die Züge wurden unter Berücksichtigung der zu erwartenden Verformungen durch die Wärmebehandlung sorgfältig geplant, sodass ausreichend Material für die anschließende Endbearbeitung und Maßkorrektur zur Verfügung stand.
Aufgabe 2: Rekonstruktion des Zahnradprofils ohne ursprüngliche Konstruktionsdaten
Eine weitere große Schwierigkeit bestand darin, dass keine vollständigen Originalzeichnungen und Konstruktionsparameter des Zahnrads vorlagen.
Die erforderliche Evolventen-Verzahnungsgeometrie musste anhand eines vorhandenen Zahnkranzes rekonstruiert werden. Würde man sich ausschließlich auf herkömmliche manuelle Messungen verlassen, wäre es schwierig, die für eine exakte Nachbildung erforderliche vollständige Geometrie zu erfassen.
Unsere Lösung: 3D-Scannen vor Ort und Rekonstruktion des Zahnradprofils
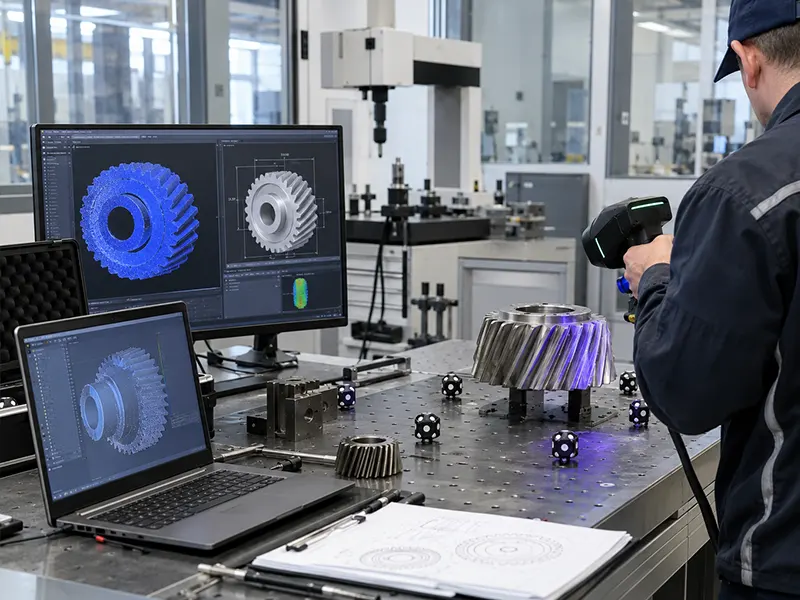
Erfahrene Ingenieure reisten mit hochpräzisen 3D-Laserscannern zum Standort des Kunden in Kanada, um Maßdaten des vorhandenen Getriebeteils zu erfassen.
- Der Reverse-Engineering-Prozess umfasste:
- 3D-Laserscanning vor Ort
- Erfassung von Geometriedaten aus mehreren Blickwinkeln
- Messung des bestehenden Zahnprofils
- Verarbeitung von Punktwolkendaten
- Rekonstruktion eines 3D-Modells
- Analyse des Evolventen-Zahnprofils
- Optimierung der Zahngeometrie
- Abschließende Maßprüfung
Auf der Grundlage der erhobenen Daten wurde ein vollständiges 3D-Modell rekonstruiert und die entscheidenden Zahnradparameter für die Fertigung optimiert.
Da die Anforderungen an die endgültige Zahnpräzision besonders hoch waren, wurde an ausgewählten kritischen Flächen ein vereinbarter Bearbeitungszuschlag beibehalten, sodass der Kunde den abschließenden Endbearbeitungsschritt entsprechend seinen Montageanforderungen durchführen konnte.
Projektergebnisse
Das Ergebnis: Hochpräzise Getriebekomponenten für eine langfristige Versorgung
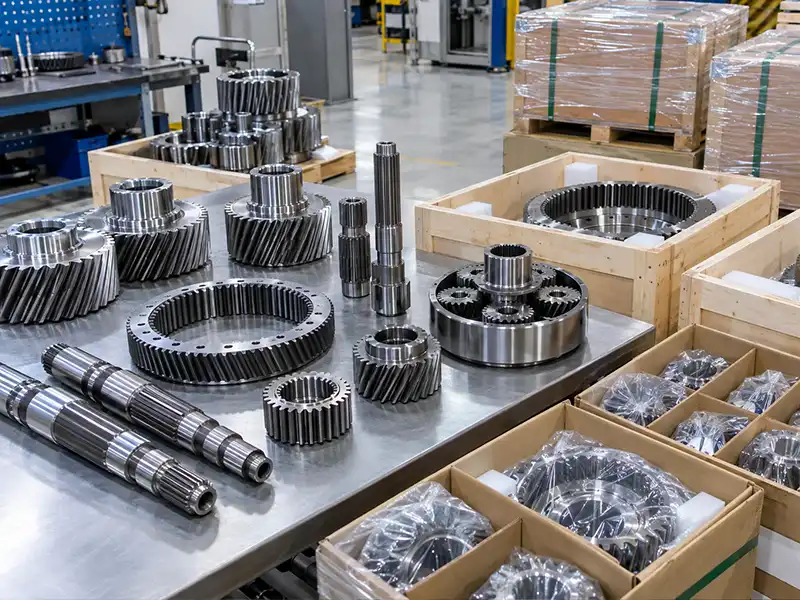
Die fertigen Zahnradkomponenten erfüllten die Anforderungen hinsichtlich Maßhaltigkeit, Zahnprofilgenauigkeit, Oberflächenhärte und Passgenauigkeit zum bestehenden Getriebesystem des Kunden.
Durch kontrollierte Wärmebehandlung, Verformungsausgleich, Präzisionsbearbeitung und 3D-Reverse-Engineering vor Ort gelang es im Rahmen des Projekts, die erforderliche Zahnradgeometrie trotz fehlender vollständiger Original-Konstruktionsdaten erfolgreich nachzubilden.
Nach der Produktprüfung hat das Unternehmen das Lieferantenqualifizierungsverfahren des kanadischen Kunden erfolgreich bestanden und eine langfristige Lieferbeziehung für Motor- und Getriebekomponenten aufgebaut.