
Alloggiamento forgiato monoblocco da 525 kg per un’azienda turca di ingegneria
- Un’azienda turca di ingegneria aveva bisogno di un alloggiamento forgiato su misura da 525 kg per attrezzature meccaniche pesanti.
- Poiché il componente era di grandi dimensioni e di importanza critica dal punto di vista strutturale, il cliente ha richiesto una struttura forgiata in un unico pezzo, senza saldature, oltre a rigorose tolleranze dimensionali, finitura superficiale e requisiti relativi alla granulometria.
Panoramica del progetto
Il cliente è un'azienda turca di ingegneria che necessita di un alloggiamento forgiato per impieghi gravosi destinato ad apparecchiature meccaniche.
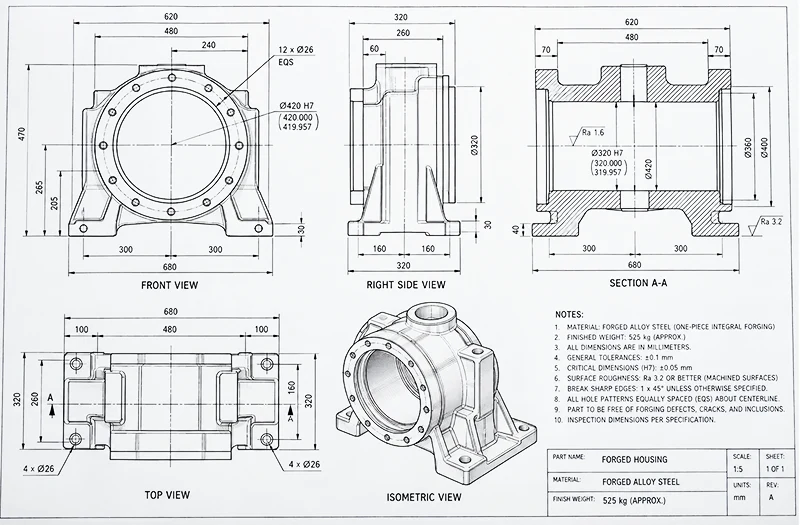
Il componente pesava circa 525 kg e doveva essere realizzato come pezzo forgiato in un unico pezzo anziché come assemblaggio saldato. Dopo la forgiatura, numerose superfici e interfacce critiche richiedevano una lavorazione di precisione per soddisfare le specifiche tecniche indicate dal cliente.
I requisiti del progetto includevano:
- Prodotto: Alloggiamento forgiato su misura
- Peso finale: circa 525 kg
- Applicazione: Macchinari pesanti
- Processo di produzione: forgiatura integrale + trattamento termico + lavorazione meccanica di precisione
- Costruzione: struttura forgiata in un unico pezzo
- Saldatura: non consentita
- Tolleranza critica: ±0,05 mm
- Rugosità superficiale: Ra ≤ 3,2 μm
- Requisito fondamentale: stabilità dimensionale e integrità strutturale
- Requisiti relativi alla granulometria: Grado 8
La sfida del progetto:
La sfida principale consisteva nel realizzare un alloggiamento di dimensioni così grandi come unico pezzo forgiato, garantendo al contempo la precisione di lavorazione e la qualità metallurgica richieste per il componente finale.
Sfida del progetto
Sfida 1: Realizzazione di un alloggiamento da 525 kg senza giunti saldati
Date le dimensioni e la geometria dell’alloggiamento, la realizzazione mediante saldatura semplificherebbe normalmente il processo di produzione.
Tuttavia, il cliente ha richiesto specificatamente una struttura forgiata in un unico pezzo per evitare giunti saldati e mantenere l’integrità continua del materiale in tutto il componente.
Ciò ha aumentato la difficoltà di controllo:
- Deformazione da forgiatura
- Flusso di materiali
- Uniformità dello spessore della sezione
- Uniformità strutturale interna
- Tensione residua
- Stabilità dimensionale complessiva
La nostra soluzione: forgiatura integrale con deformazione controllata
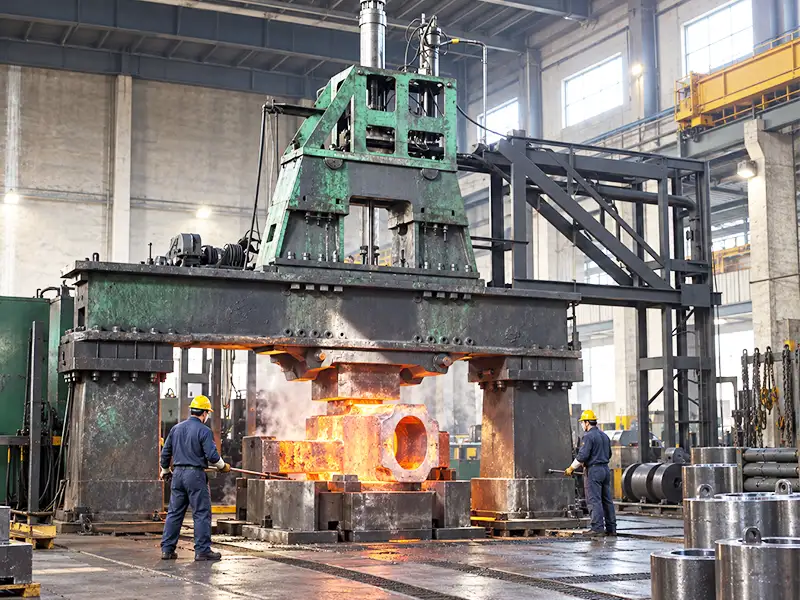
L'alloggiamento è stato realizzato da un unico pezzo grezzo forgiato, con la sequenza di forgiatura progettata in funzione della geometria finale e del margine di lavorazione.
- Il processo di produzione si è concentrato su:
- Forgiatura in un unico pezzo senza saldature
- Deformazione controllata nella forgiatura
- Flusso dei materiali ottimizzato
- Margine di lavorazione sufficiente
- Trattamento termico uniforme
- Controllo delle tensioni residue
- Controllo dimensionale prima della lavorazione
Questo approccio ha garantito la continuità strutturale, fornendo al contempo materiale sufficiente per le successive lavorazioni di precisione.
Sfida 2: Mantenimento di tolleranze strette e della qualità superficiale su un componente di grandi dimensioni
Gli alloggiamenti forgiati di grandi dimensioni possono subire variazioni dimensionali dopo la forgiatura e il trattamento termico, rendendo difficile il rispetto di tolleranze di lavorazione strette.
Per questo progetto, il cliente richiedeva che le dimensioni critiche rientrassero in un intervallo di ±0,05 mm, una rugosità superficiale di Ra 3,2 μm o migliore e una granulometria pari a 8.
Le grandi dimensioni e il peso del pezzo hanno inoltre aumentato la difficoltà di configurazione, controllo del punto di riferimento e stabilità di lavorazione.
La nostra soluzione: lavorazione di precisione e ispezione in più fasi
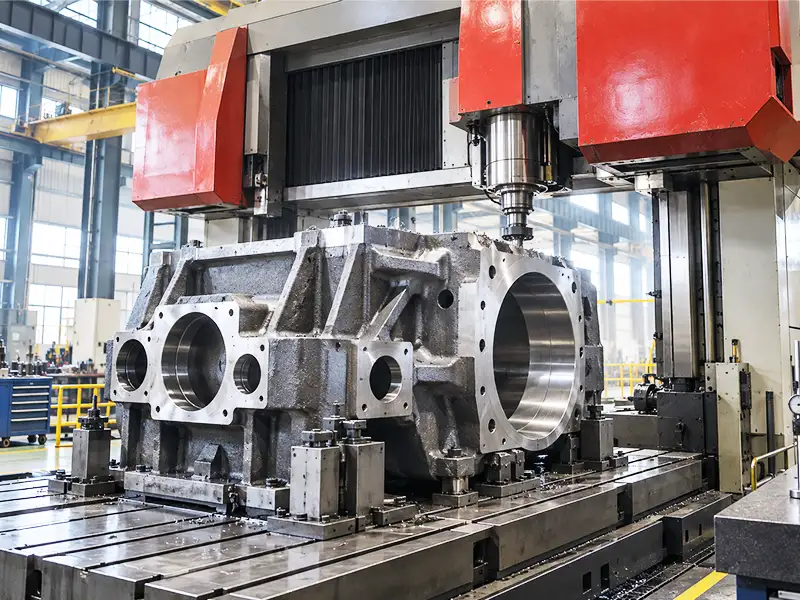
Dopo la forgiatura e il trattamento termico, l’alloggiamento è stato sottoposto a lavorazioni meccaniche di precisione, con un attento controllo della sequenza di lavorazione, del posizionamento dei punti di riferimento e del margine di finitura.
- Tra i controlli chiave figuravano:
- Definizione di un punto di riferimento stabile
- Lavorazione di sgrossatura e finitura in fasi separate
- Ottimizzazione del margine di lavorazione
- Controllo delle dimensioni critiche
- Verifica della rugosità superficiale
- Controlli dimensionali dopo la finitura
- Confronto finale con i disegni del cliente
Grazie alla combinazione di forgiatura controllata e lavorazione meccanica di precisione, la variazione dimensionale è stata ridotta ben al di sotto dei requisiti iniziali del cliente.
Risultati del progetto
Il risultato: maggiore precisione e migliore finitura superficiale
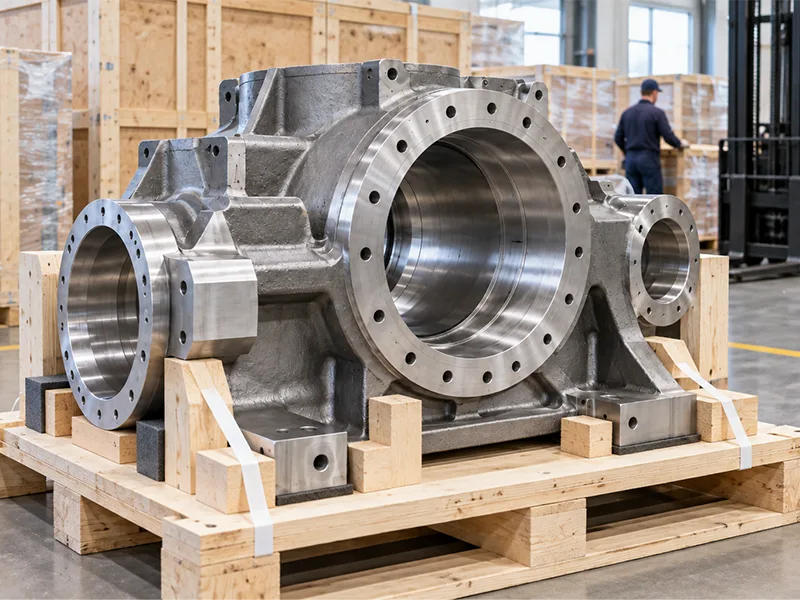
L'alloggiamento forgiato finito ha superato i requisiti tecnici iniziali del cliente. Il componente finale ha garantito l'integrità strutturale, la precisione di lavorazione e la qualità superficiale richieste, pur mantenendo una struttura monoblocco interamente forgiata.
- I risultati dell'ispezione finale includevano:
- Tolleranza critica: ±0,02 mm
- Rugosità superficiale: Ra 1,6 μm
- Granulometria: Grado 8,5
- Costruzione: struttura forgiata monoblocco senza saldature
- Risultato dimensionale: le dimensioni finali corrispondevano a quelle indicate nei disegni del cliente
Il progetto ha dimostrato una spiccata capacità nella produzione di alloggiamenti forgiati di grandi dimensioni e pesanti, con tolleranze dimensionali ristrette e requisiti metallurgici rigorosi.