
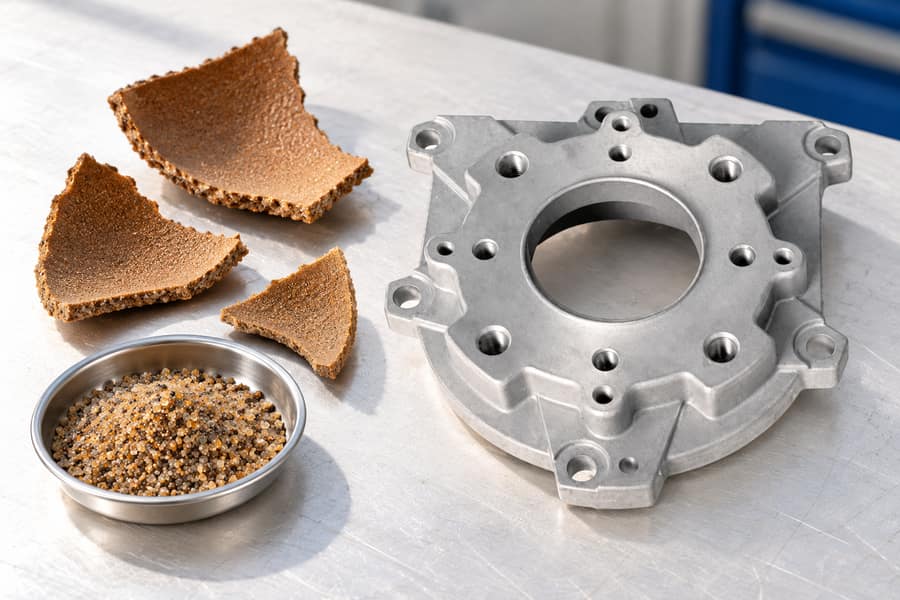
Beim Schalenformguss werden starre, Einwegformen hergestellt, indem mit Harz beschichteter Sand an beheizten Metallmodellen ausgehärtet wird. Als wiederverwendbares Werkzeug dient ein beheiztes Metallmodell und nicht eine Einweg-Wachsform, die von Schichten aus Keramikmaterial umgeben ist.
Die Auswahl hängt von der Legierung, der Bauteilgeometrie, dem Werkzeug, den Prüfanforderungen und dem Produktionsvolumen ab. Prüfen Sie den Prozess, die Konstruktionsdetails und den Verwendungszweck, bevor Sie sich für ein Fertigungsverfahren entscheiden.
Was ist das Schalenformgussverfahren?
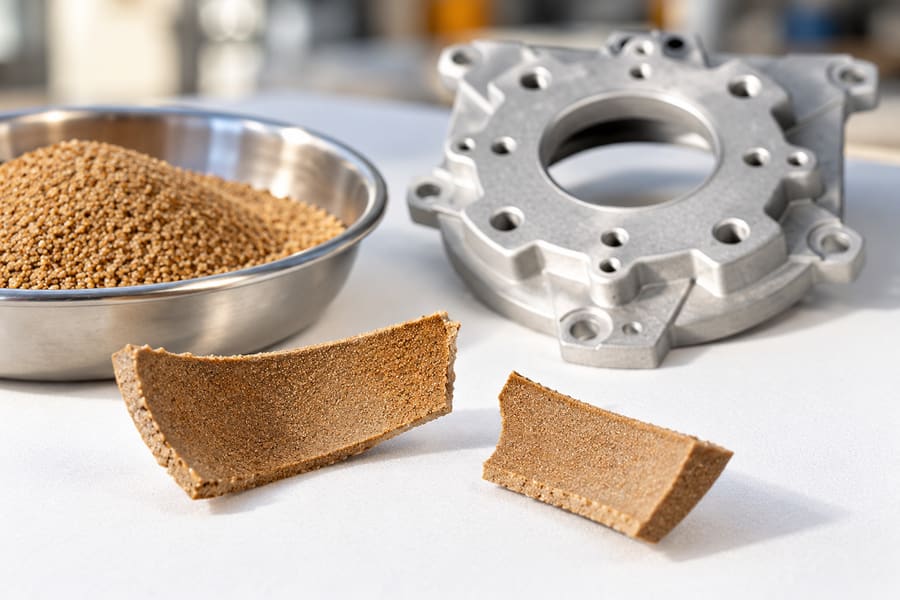
Der Gusshohlraum entsteht, wenn harzgebundener Sand an einem beheizten Modell aushärtet, wodurch eine relativ dünne Form entsteht, die dem anschließenden Eingießen von Metall standhält.
Diese Schalen werden durch das Aushärten von mit Harz beschichtetem Sand an beheizten Metallmodellen hergestellt.
Nach dem Aushärten werden die Schalen von den Modellen entfernt, zusammengesetzt und mit geschmolzenem Metall gefüllt. Die Sandform wird nach dem Erstarren zertrümmert, während die Metallmodelle für die nachfolgende Produktion weiterverwendet werden können.
So funktioniert der Schalenformguss
Das Verfahren basiert auf einem duroplastischen Harzbindemittel, das aushärtet, wenn es dem erhitzten Modell ausgesetzt wird. Dadurch entsteht eine selbsttragende Sandschale, die die Oberfläche des Modells nachbildet.
Die Schalenstärke hängt von Faktoren wie der Modelltemperatur, der Einwirkzeit, der Sandzusammensetzung und den Eigenschaften des Bindemittels ab. Diese Parameter müssen kontrolliert werden, um eine ausreichende Formfestigkeit und Maßhaltigkeit zu gewährleisten.
Im Gegensatz zum herkömmlichen Grünsandguss, bei dem Formen durch Verdichten feuchter Sandmischungen hergestellt werden, entsteht beim Schalenformguss die Festigkeit durch die Aushärtung des Harzes. Bei beiden Verfahren kommen in der Regel Einwegformen zum Einsatz.
Schalenformguss im Vergleich zum Feinguss
Obwohl bei beiden Verfahren Einwegformen zum Einsatz kommen, unterscheiden sich die Modellmaterialien und die Verfahren zur Schalenbildung erheblich.
Jeder Formzyklus beginnt mit einem erhitzten Metallmodell, das das Harzbindemittel im Sand aktiviert, sodass die ausgehärtete Schale entfernt werden kann, während das Modell zur Wiederverwendung erhalten bleibt.
Die so entstandenen Sandschalen werden zu Formen zusammengesetzt, ohne dass die ursprünglichen Modelle dabei verloren gehen.
Im Vergleich dazu werden beim Feinguss Einweg-Wachsmodelle verwendet, die von feuerfesten Keramikschichten umgeben sind. Das Wachs wird entfernt, bevor geschmolzenes Metall in den Keramikhohlraum eingefüllt wird.
Der Feinguss eignet sich für filigrane Details und komplexe Formen, während das Schalenformverfahren eine Alternative für Bauteile darstellt, die mit wiederverwendbaren Modellen und harzgebundenen Sandformen kompatibel sind.
Keines der beiden Verfahren garantiert automatisch eine bessere Maßgenauigkeit, geringere Kosten oder eine höhere mechanische Festigkeit.
Ingenieure müssen diese Ergebnisse anhand der spezifizierten Legierung und der Bauteilkonstruktion bewerten, gestützt auf Produktionskontrollen und Prüfnachweise und nicht auf Annahmen über das Gussverfahren.
Vom erhitzten Modell zum fertigen Gussstück: Der Ablauf des Schalenformverfahrens
Die Produktion beginnt mit der Vorbereitung der erhitzten Werkzeuge und der Formung ausgehärteter Sandschalen, die vor dem Gießen zusammengesetzt und anschließend aufgebrochen werden, um das Gussteil für die Endbearbeitung freizugeben.
Jeder Arbeitsschritt beeinflusst die Maßhaltigkeit, die Oberflächenbeschaffenheit und die innere Festigkeit des fertigen Gussteils.
Schritt 1 – Vorbereitung des Metallmodells
Die Fertigung beginnt mit wiederverwendbaren Metallmodellen, die die erforderliche Gussgeometrie abbilden. Bei der Modellkonstruktion müssen Metallschrumpfung, Entformungsschrägen, Trennflächen und Bearbeitungszugaben berücksichtigt werden.
Modelle werden üblicherweise aus Materialien hergestellt, die wiederholtes Erhitzen und das Entfernen der Sandschalen aushalten. Ihre thermische Stabilität und Oberflächenbeschaffenheit beeinflussen die Wiederholgenauigkeit der Form.
Vor dem Formen werden die Modelle auf die für das gewählte harzbeschichtete Sandverfahren erforderliche Temperatur erhitzt. Zur Erleichterung des Entformens können zudem geeignete Trennmittel aufgetragen werden.
Schritt 2 – Aufbringen des harzbeschichteten Sandes
Der vorbereitete harzbeschichtete Sand wird mit dem erhitzten Modell in Kontakt gebracht, häufig mithilfe einer Schalenformmaschine, die den Sand auf der Modelloberfläche verteilt.
Durch die Wärme wird das duroplastische Bindemittel aktiviert, wodurch benachbarte Sandkörner miteinander verbunden werden. Der dem Modell am nächsten liegende Sand härtet zuerst aus und bildet nach und nach die Schale.
Nach der erforderlichen Einwirkzeit wird überschüssiger, noch nicht ausgehärteter Sand entfernt. Die verbleibende Schale muss dick genug sein, um der Handhabung, der Montage und den vorgesehenen Gießbedingungen standzuhalten.
Die Schalenstärke wird über die Formparameter gesteuert und nicht als für jede Geometrie einheitlich angenommen. Vertiefungen und komplexe Oberflächen erfordern besondere Aufmerksamkeit.
Schritt 3 – Aushärten und Entfernen der Schale
Die teilweise ausgebildete Schale wird ausreichend ausgehärtet, um die erforderliche mechanische Festigkeit zu entwickeln. Je nach Bindemittelsystem kann eine zusätzliche Erwärmung erforderlich sein.
Nach Abschluss der Aushärtung wird die starre Schale vom wiederverwendbaren Metallmodell getrennt. Dieser Vorgang erfordert einen geeigneten Entformungsschrägwinkel und eine kontrollierte Handhabung, um Beschädigungen zu vermeiden.
Das Bedienpersonal prüft die Schale auf Risse, unvollständige Aushärtung, Verformungen oder beschädigte Kanten. Defekte Schalen können beim Gießen zu Metallaustritt, Verformungen im Gussraum oder Oberflächenfehlern führen.
Schritt 4 – Zusammenbau der Form und Einbringen des Kerns
Zwei zueinander passende Formhälften werden normalerweise so ausgerichtet, dass sie den Gusshohlraum bilden. Ihre Passflächen müssen korrekt zusammenpassen, um Formversatz und Metallaustritt zu minimieren.
Bei Bauteilen mit inneren Durchgängen können separat gefertigte Kerne in der zusammengebauten Form positioniert werden. Die Position der Kerne muss während des gesamten Gieß- und Erstarrungsvorgangs stabil bleiben.
Die Formkonstruktion umfasst außerdem geeignete Angusskanäle, Speiser und Entlüftungskanäle. Je nach Formgeometrie und Gießbedingungen kann eine externe Stütze oder ein Stützmaterial erforderlich sein.
Schritt 5 – Gießen und Erstarren der Metallschmelze
Die ausgewählte Legierung wird entsprechend ihrer chemischen Zusammensetzung und den metallurgischen Anforderungen geschmolzen und aufbereitet. Die Qualität der Schmelze muss vor dem Gießen kontrolliert werden.
Die Metallschmelze gelangt über das Angusssystem in den Hohlraum der Form. Eine ordnungsgemäße Befüllung erfordert eine abgestimmte Steuerung von Strömungsverhalten, Wärmeverlust, Entlüftung und Metallzufuhr.
Während der Erstarrung kühlen verschiedene Bereiche des Gussteils mit unterschiedlichen Geschwindigkeiten ab. Angusskanäle und andere Zuführvorrichtungen helfen dabei, Schwund dort auszugleichen, wo die Legierung und die Geometrie dies erfordern.
Eine starre Form kann dazu beitragen, die Geometrie des Formhohlraums zu erhalten, kann jedoch nicht jeden Gussfehler verhindern. Unzureichende Zuführung, mangelhafte Entlüftung oder ungeeignete Gießbedingungen können dennoch zu Ausschuss führen.
Schritt 6 – Entfernen der Form und Endbearbeitung des Gussteils
Nach ausreichender Abkühlung wird die Einweg-Sandform aufgebrochen, um das Gussteil freizulegen. Verbleibender Kernsand wird aus zugänglichen inneren Kanälen entfernt.
Das Gussteil wird anschließend gereinigt, Anguss und Steigkanal werden entfernt und die erforderliche Oberflächenbearbeitung vorgenommen. Je nach Material und Einsatzanforderungen kann auch eine Wärmebehandlung vorgeschrieben sein.
Präzisionsmerkmale erfordern oft eine zusätzliche Bearbeitung. Lagersitze, Gewindebohrungen, Dichtflächen und Befestigungsflächen sind gängige Beispiele, bei denen die Abmessungen des Gussteils im Rohzustand möglicherweise nicht ausreichen.
Bei der Endkontrolle wird vor der Abnahme überprüft, ob das Bauteil die vereinbarten Anforderungen hinsichtlich Abmessungen, Oberfläche, Material und Funktion erfüllt.
Was sind die Vorteile und Grenzen des Schalenformgusses?
Das Schalenformgussverfahren bietet Vorteile hinsichtlich der Oberflächenwiedergabe, der Formsteifigkeit und der Wiederholbarkeit der Produktion. Diese Vorteile müssen jedoch gegen die Investitionen in Werkzeuge, das Materialverhalten und fertigungstechnische Einschränkungen abgewogen werden.
Verbesserte Oberflächengüte und Maßhaltigkeit
Harzbeschichteter Sand kann relativ glatte Oberflächen im Formhohlraum erzeugen und so bestimmte Oberflächenunregelmäßigkeiten reduzieren, die bei gröberen herkömmlichen Sandformen auftreten.
Wiederverwendbare Metallmodelle tragen ebenfalls zu einer gleichmäßigen Formhohlraumbildung bei. Wenn die Bedingungen beim Erhitzen, Aushärten und Zusammenbau kontrolliert bleiben, können aufeinanderfolgende Gussformen die beabsichtigte Geometrie zuverlässiger reproduzieren.
Die Endmaße hängen jedoch weiterhin von der Erstarrungsschrumpfung, der Bewegung der Schalen, der Ausrichtung der Form und den Abkühlbedingungen ab. Kritische Toleranzen sollten durch repräsentative Gussversuche überprüft werden.
Detaillierte Geometrie und Wiederholbarkeit der Fertigung
Das Schalenformverfahren kann relativ dünne Wandstärken, definierte Kanten und detaillierte äußere Merkmale reproduzieren, wenn die gewählte Legierung den Formhohlraum erfolgreich ausfüllt.
Auch interne Kanäle lassen sich mithilfe von Kernen herstellen. Dennoch können komplizierte Hinterschneidungen, unzugängliche Hohlräume und eine schwierige Kernentnahme die Gestaltungsfreiheit einschränken.
Bei der Serienfertigung unterstützen wiederverwendbare Modelle und kontrollierte Aushärtungszyklen wiederholbare Gussvorgänge. Dies kann das Schalenformgussverfahren attraktiv machen, wenn die Produktionsmengen den Werkzeugaufwand rechtfertigen.
Verbesserte Gussoberflächen können den Reinigungs- oder Bearbeitungsaufwand an unkritischen Stellen verringern, obwohl präzise Funktionsmerkmale oft einen zusätzlichen Materialabtrag erfordern.
Investitionen in den Werkzeugbau und Produktionsbeschränkungen
Metallmodelle erfordern eine präzise Fertigung und ausreichende Haltbarkeit für wiederholte Temperaturwechsel. Ihre Anschaffungskosten müssen im Zusammenhang mit den erwarteten Produktionsmengen betrachtet werden.
Schalendicke, Gussgewicht, Formstützen und Handhabungsausrüstung beeinflussen ebenfalls die realisierbaren Bauteilabmessungen. Große oder schwere Gussteile erfordern möglicherweise alternative Formverfahren.
Bei der Wirtschaftlichkeitsbetrachtung der Produktion sollten Werkzeuge, Sandverbrauch, Kernfertigung, Gussausbeute, Nachbearbeitung, Prüfung und Ausschuss berücksichtigt werden, anstatt lediglich die Kosten für die Modelle zu vergleichen.
Handhabung von Harz und prozessbedingte Einschränkungen
Harzbeschichteter Sand erfordert eine kontrollierte Lagerung, Erwärmung und Aushärtung. Schwankungen in den Bindemitteleigenschaften oder thermische Einwirkungen können die Schalenfestigkeit und die Gasbildung beeinflussen.
Während des Gießvorgangs kann die Zersetzung des Bindemittels Gase und andere Emissionen erzeugen. Eine angemessene Belüftung, Maßnahmen zur Expositionskontrolle und die Abfallentsorgung sind wichtige betriebliche Aspekte.
Gebrauchter Schalenform-Sand muss je nach Verunreinigung und verfügbarer Aufbereitungstechnik möglicherweise aufbereitet oder entsorgt werden. Diese Anforderungen beeinflussen den gesamten Fertigungsablauf.
Das Schalenformverfahren ist zudem weiterhin anfällig für Gussfehler, Schrumpfungsfehler, Formrisse und Kernverschiebungen. Seine Vorteile ersetzen keine solide Gusskonstruktion und Prozessvalidierung.
Welche Eisen- und Nichteisenlegierungen eignen sich für das Schalenformverfahren?
Das Schalenformgussverfahren eignet sich für ausgewählte Eisen- und Nichteisenlegierungen. Die Kompatibilität hängt von den Gießbedingungen, dem Verhalten des Bindemittels, der Formfestigkeit, den Erstarrungseigenschaften und der Ausstattung der Gießerei ab.
Gusseisen
Grauguss eignet sich für verschiedene Maschinengehäuse, Abdeckungen und mechanische Bauteile, bei denen seine Zerspanbarkeit und seine schwingungsdämpfenden Eigenschaften den Konstruktionsanforderungen entsprechen.
Duktiles Gusseisen kann gewählt werden, wenn eine höhere Duktilität und geeignete Zugfestigkeitseigenschaften erforderlich sind. Seine Eigenschaften hängen von der Graphitstruktur, dem Zustand der Matrix und der Verarbeitung ab.
Bei beiden Werkstoffen müssen Ingenieure die Wandstärke, das Angussverhalten, die Abkühlbedingungen sowie das Risiko von Schrumpfung oder anderen metallurgischen Fehlern bewerten.
Stahlguss
Kohlenstoffstahl und ausgewählte legierte Stähle können mit entsprechend ausgelegten Schalenformen verarbeitet werden. Diese Werkstoffe können für mechanische und konstruktive Anwendungen eingesetzt werden, die eine bestimmte Festigkeit oder Zähigkeit erfordern.
Beim Stahlguss herrschen anspruchsvolle thermische Bedingungen, weshalb Formwerkstoffe, Schalenfestigkeit und Metallzufuhr von besonderer Bedeutung sind.
Je nach Legierung und Anwendung kann eine anschließende Wärmebehandlung erforderlich sein. Die mechanischen Eigenschaften und die Gussqualität müssen anhand der festgelegten Anforderungen überprüft werden.
Aluminiumlegierungen
Geeignete Aluminiumgusslegierungen bieten eine gewichtssparende Option für Gehäuse, Abdeckungen und Anlagenkomponenten. Ihre Auswahl hängt von den mechanischen Belastungen, den Korrosionsbedingungen und der Geometrie ab.
Die Reinheit der Schmelze, das Oxidmanagement, die Metallzufuhr und die Kühlung erfordern besondere Aufmerksamkeit. Eine glatte Formoberfläche kann Mängel, die durch unsachgemäße Handhabung des Metalls entstehen, nicht ausgleichen.
Dünne Wandstärken sind zwar realisierbar, doch hängt eine erfolgreiche Füllung von der jeweiligen Legierung, der Gussformgestaltung und den thermischen Bedingungen ab.
Legierungen auf Kupferbasis
Ausgewählte Messing- und Bronzelegierungen können für Industriekomponenten verwendet werden, bei denen das Korrosionsverhalten, die Verschleißeigenschaften oder andere Werkstoffeigenschaften ihre Auswahl rechtfertigen.
Fließfähigkeit, Schrumpfungsverhalten und Schmelzhandhabung variieren bei kupferbasierten Legierungen erheblich. Eine erfolgreiche Legierungsanwendung begründet nicht die Eignung für die gesamte Werkstoffgruppe.
Ventilkörper, Armaturen und mechanische Bauteile sind mögliche Anwendungsbereiche, sofern ihre Geometrie und ihre Betriebsanforderungen mit der ausgewählten Legierung und dem Gießverfahren übereinstimmen.
Vergleich der Werkstoffauswahl
| Werkstoffgruppe | Beispielhafte Anwendungen | Wichtige technische Überlegungen |
| Grauguss | Maschinengehäuse, Abdeckungen | Bearbeitbarkeit, Wandstärke, Betriebsbelastungen |
| Duktiles Gusseisen | Halterungen, mechanische Bauteile | Graphitstruktur, Duktilität, Zuführung |
| Stahlguss | Konstruktions- und Maschinenbauteile | Thermische Anforderungen, Schwundkontrolle, Wärmebehandlung |
| Aluminiumlegierungen | Leichtbaugehäuse, Geräteabdeckungen | Schmelzqualität, Porosität, Abkühlverhalten |
| Kupferbasierte Legierungen | Ventilkomponenten, Pumpenteile | Legierungskompatibilität, Korrosionsanforderungen, Erstarrungsverhalten |
Diese Anwendungsbeispiele veranschaulichen mögliche Materialauswahlen und stellen keine garantierten Fertigungsmöglichkeiten dar. Die genaue Legierung, die Bauteilgröße und die erforderlichen Eigenschaften müssen vor der Entscheidung für den Kokillenguss geprüft werden.
Welche Konstruktionsfaktoren beeinflussen die Qualität des Schalenformgusses?
Eine gute Bauteilkonstruktion berücksichtigt sowohl die Formherstellung als auch die Metallerstarrung. Eine Geometrie, die von der Schale präzise reproduziert werden kann, kann dennoch zu inakzeptablen Gussfehlern führen.
Wandstärke und Querschnittsübergänge
Die Wandstärke beeinflusst den Fluss der Metallschmelze, das Erstarrungsverhalten und die Anforderungen an die Zuführung. Dünne Abschnitte können bereits vor dem Ausfüllen abkühlen, während bei dicken Abschnitten lokale Schrumpfungsfehler auftreten können.
Abrupte Übergänge in der Wandstärke führen zu ungleichmäßigen thermischen Bedingungen. Sanfte Übergänge und geeignete Verrundungen können das Gussverhalten verbessern, wobei ihre Abmessungen jedoch eine legierungsspezifische Bewertung erfordern.
Konstrukteure sollten das Bauteil als Ganzes betrachten und nicht nur einzelne Merkmale. Die Position des Angusses, die Anordnung der Speiser und angrenzende Querschnitte können das Verhalten einer ansonsten akzeptablen Wand verändern.
Entformungsschrägen und Gestaltung der Trennfuge
Entformungsschrägen helfen dabei, ausgehärtete Sandschalen von wiederverwendbaren Metallmodellen zu trennen, ohne die Oberflächen des Formhohlraums oder empfindliche Merkmale zu beschädigen.
Die erforderliche Entformungsschräge hängt von der Modellgeometrie, der Oberflächenbeschaffenheit, den Eigenschaften der Sandschale und der Entnahmerichtung ab. Es gibt keinen einzigen Winkel, der für jedes Bauteil geeignet ist.
Die Platzierung der Trennfuge beeinflusst zudem den Zusammenbau der Form, das äußere Erscheinungsbild und die Maßhaltigkeit. Eine ungünstige Positionierung kann zu schwer ausrichtbaren Merkmalen oder unnötigen Nachbearbeitungsschritten führen.
Komplexe Hinterschneidungen sollten frühzeitig geprüft werden, da sie möglicherweise modifizierte Modelle, zusätzliche Kerne oder ein anderes Gussverfahren erfordern.
Kernkonstruktion und interne Kanäle
Kerne schaffen innere Kanäle, Aussparungen und Hohlräume, die nicht direkt durch die äußeren Formhälften gebildet werden können.
Die Festigkeit und Positionierung der Kerne muss den Kräften beim Zusammenbau und durch die Metallschmelze standhalten. Eine unzureichende Abstützung kann zu Maßfehlern, verschobenen Kanälen oder kernbedingten Einschlüssen führen.
Konstrukteure sollten zudem die Entlüftung und die Sandentfernung berücksichtigen. Lange, schmale oder geschlossene Kanäle können die Reinigung und die Inneninspektion erschweren.
Kernzeichnungen, zugängliche Öffnungen und geeignete Stützvorrichtungen sollten auf die Gesamtkonstruktion der Form und des Angusssystems abgestimmt werden.
Häufige Gussfehler und ihre Ursachen
Bei Schalenformen können Fehler auftreten, die auf das Sandsystem, die Schmelze, das Erstarrungsverhalten oder den Zusammenbau der Form zurückzuführen sind.
- Gasporosität: Kann durch Bindemittelgase, unzureichende Entlüftung, gelöste Gase oder unsachgemäße Handhabung des Metalls entstehen.
- Schrumpfporosität: Entsteht, wenn in erstarrenden Bereichen keine ausreichende Zufuhr von flüssigem Metall erfolgt.
- Läuferreste: Treten auf, wenn das Metall erstarrt, bevor der Hohlraum vollständig gefüllt ist.
- Formbedingte Fehler: Dazu gehören Risse in der Formschale, Erosion, Passungsfehler und verschobene Kernmerkmale.
Diese Fehler lassen sich nicht immer anhand des äußeren Erscheinungsbildes diagnostizieren. Zur Ermittlung der Ursachen können Schnittuntersuchungen, geeignete zerstörungsfreie Prüfungen oder metallurgische Analysen erforderlich sein.
Korrekturmaßnahmen sollten auf den spezifischen Mechanismus abzielen, anstatt ohne fundierte Belege die Gießtemperatur, die Angussführung oder die Bindemittelbedingungen anzupassen.
Bearbeitung und Endkontrolle
Das Schalenformgussverfahren kann den Nachbearbeitungsaufwand für bestimmte Oberflächen reduzieren, doch wichtige funktionale Schnittstellen erfordern oft eine nachträgliche Bearbeitung.
Lagerbohrungen, Dichtflächen, Gewindebohrungen und präzise Befestigungselemente erfordern Toleranzen, die sich nach der Endmontage richten und nicht einfach vom Gussverfahren bestimmt werden.
Maßprüfungen sollten mit einer Materialprüfung und entsprechenden Fehlerkontrollen kombiniert werden.
Prüfpläne können Härtemessungen zur Beurteilung des Materialzustands, mechanische Prüfungen zur Verifizierung der spezifizierten Eigenschaften oder zerstörungsfreie Verfahren zur Untersuchung innerer und oberflächlicher Unregelmäßigkeiten erfordern.
Die Prüfvorgaben sollten vor Produktionsbeginn vereinbart werden, damit Bearbeitungszugaben, zugängliche Prüfflächen und Abnahmekriterien in die Konstruktion einbezogen werden können.
Was sind die industriellen Anwendungsbereiche des Schalenformgusses?
Der Schalenformguss eignet sich für ausgewählte industrielle Bauteile, die eine reproduzierbare Geometrie, geeignete Werkstoffeigenschaften und eine kontrollierte Oberflächenqualität erfordern. Die endgültige Wahl des Verfahrens hängt von den detaillierten Anforderungen an das Bauteil ab.
Pumpen- und Ventilkomponenten
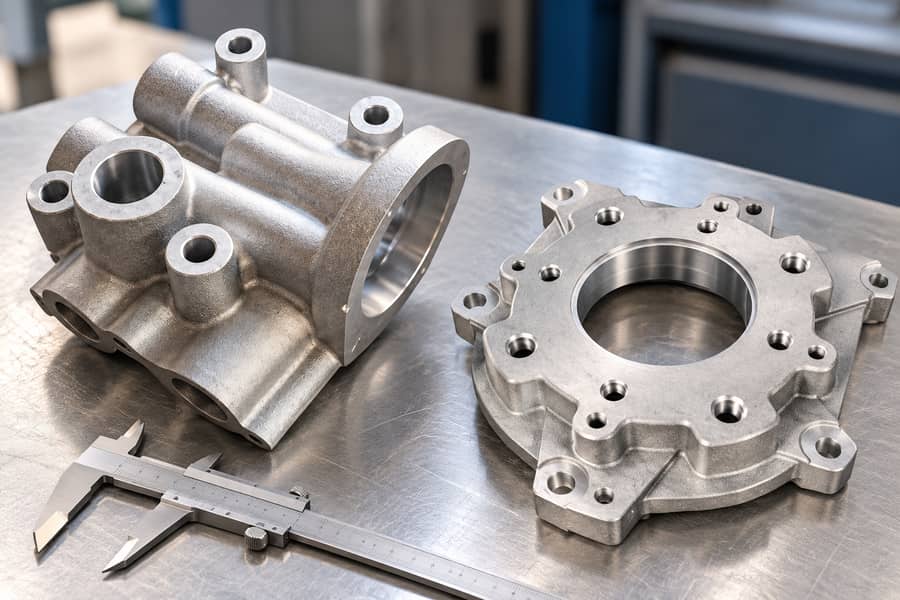
Ventilkörper, Pumpengehäuse und zugehörige Teile für den Fluidtransport sind potenzielle Anwendungsbereiche, insbesondere wenn innere Durchgänge mithilfe entsprechend abgestützter Kerne geformt werden können.
Diese Bauteile erfordern häufig bearbeitete Dichtflächen, eine kontrollierte innere Geometrie und eine geeignete Korrosionsbeständigkeit. Druckführende Konstruktionen erfordern zudem qualifizierte Werkstoffe und definierte Integritätsprüfungen.
Das äußere Erscheinungsbild eines Gussteils sagt nichts über seine Druckfestigkeit aus. Die innere Festigkeit, die Wandstärke, die Werkstoffeigenschaften und die Prüfergebnisse müssen den vorgesehenen Betriebsbedingungen entsprechen.
Getriebe- und Getriebegehäuse
Getriebegehäuse und Getriebegehäuse profitieren von einer gleichbleibenden äußeren Geometrie und kontrollierten inneren Hohlräumen, insbesondere wenn mehrere Befestigungsmerkmale aufeinander ausgerichtet werden müssen.
Das Schalenformgussverfahren kann eine wiederholbare Ausgangsform liefern, während durch die Bearbeitung präzise Lagersitze, Wellenaufnahmen und Passflächen hergestellt werden.
Gussverformungen, Wandstärken und die Wahl der Bezugsebene für die Bearbeitung müssen gemeinsam berücksichtigt werden. Genaue Außenflächen allein garantieren keine korrekte Ausrichtung nach der Endbearbeitung.
Komponenten für die Automobil- und Maschinenbauindustrie
Ausgewählte Halterungen, Hebel, mechanische Gehäuse und motorbezogene Komponenten kommen für das Schalenformgussverfahren in Frage, sofern ihre Geometrien und Werkstoffe kompatibel sind.
Die mechanischen Anforderungen variieren erheblich. Bauteile, die zyklischen Belastungen ausgesetzt sind, erfordern eine angemessene Ermüdungsbewertung, während hochbelastete Teile möglicherweise zusätzliche metallurgische Untersuchungen erfordern.
Materialauswahl, Wärmebehandlung und Gussqualität sollten gemeinsam bewertet werden. Kein Gussverfahren allein garantiert die für ein bestimmtes Bauteil erforderliche Festigkeit.
Industrieanlagen und Strukturteile
Geräteabdeckungen, Maschinenstützen, Befestigungskörper und mechanische Halterungen stellen weitere potenzielle Anwendungsbereiche für das Harz-Sand-Schalenformgussverfahren dar.
Die wiederkehrende Fertigung filigraner Formen kann den Einsatz wiederverwendbarer Metallmodelle rechtfertigen, insbesondere wenn Oberflächenqualität und Wiederholgenauigkeit die nachgelagerte Fertigung beeinflussen.
Der Katalog für Gusskomponenten von Boberry Machining enthält Beispiele für industrielle Gusskategorien. Die Auflistung der Bauteile sollte unabhängig vom jeweiligen Gussverfahren, mit dem sie hergestellt werden, bewertet werden.
Für jede Anwendung sollten Ingenieure die Gussmaße, die Materialverträglichkeit, die mechanischen Anforderungen und die verfügbaren Fertigungswege überprüfen, bevor sie ein Fertigungsverfahren genehmigen.
Wie entscheiden Sie sich für das Schalenformgussverfahren für Ihre Bauteile?
Die Auswahl eines Gussverfahrens erfordert mehr als nur einen Vergleich der Oberflächengüte oder der Investitionen in Werkzeuge. Materialverträglichkeit, Komplexität der Bauteile, Produktionsmenge und Prüfanforderungen bestimmen die praktische Eignung.
Schalenformguss im Vergleich zu anderen Gussverfahren
Beim herkömmlichen Grünsandguss werden verdichtete Sandformen verwendet, wodurch sich eine große Bandbreite an Bauteilgrößen und Produktionskonfigurationen abdecken lässt.
Beim Schalenformguss kommen harzbeschichteter Sand und beheizte Modelle zum Einsatz, was potenziell die Oberflächenwiedergabe und Wiederholgenauigkeit verbessert, jedoch zusätzliche Überlegungen hinsichtlich des Werkzeugbaus und der Bindemittelaufbereitung mit sich bringt.
Das Keramikschalen-Feingussverfahren folgt einem anderen Ablauf bei der Modell- und Formherstellung. Es eignet sich möglicherweise für komplexe Geometrien, die sich nur schwer aus wiederverwendbaren Schalenformmodellen lösen lassen.
Beim Druckguss kommen wiederverwendbare Metallformen und eine druckunterstützte Befüllung zum Einsatz. Seine wirtschaftliche Eignung hängt oft von der Wahl der Legierung, der Komplexität der Werkzeuge und der Produktionsmenge ab.
Der Begriff „Schwerkraftguss“ erfordert besondere Sorgfalt. Schalenformen werden üblicherweise im Schwerkraftgussverfahren befüllt, sodass sich Schwerkraftguss und Schalenformguss als Klassifizierungen nicht gegenseitig ausschließen.
Beim Schwerkraftguss in Dauerformen werden jedoch wiederverwendbare Metallformen anstelle von Einweg-Harz-Sand-Schalen verwendet. Das Schwerkraftgussverfahren von Boberry Machining kann bei der Bewertung geeigneter Produktionsalternativen gesondert berücksichtigt werden.
| Gussverfahren | Ansatz bei Form und Modell | Mögliche Vorteile | Wichtigste Auswahlkriterien |
| Schalenformguss | Mit Harz beschichteter Sand, der an beheizten, wiederverwendbaren Modellen ausgehärtet wird | Oberflächenwiedergabe, Wiederholgenauigkeit | Metallwerkzeuge, Bindemittelverarbeitung, Einschränkungen bei der Schalenform |
| Rohsandguss | Verdichtete Sandform, die um abnehmbare Modelle herum geformt wird | Flexible Bauteilgrößen und Werkzeugherstellungsverfahren | Formsteifigkeit, Anforderungen an Oberfläche und Maßhaltigkeit |
| Feinguss | Um Einweg-Wachsmodelle geformte Keramikschale | Komplexe Formen und feine Details | Modellherstellung, Schalenbearbeitung, Wirtschaftlichkeit der Produktion |
| Druckguss | Druckunterstütztes Befüllen wiederverwendbarer Metallformen | Wiederholgenauigkeit für geeignete Bauteile in Großserien | Legierungsbeschränkungen, Formaufwand, füllbedingte Fehler |
Die beste Methode hängt von der konkreten Konstruktion und den Abnahmekriterien ab. Vergleichstabellen können keine lieferantenspezifischen Bewertungen der Prozessfähigkeit oder die Beurteilung repräsentativer Muster ersetzen.
Bewertung von Geometrie, Werkstoffen und Produktionsanforderungen
Beginnen Sie mit der Bauteilzeichnung, der vorgesehenen Legierung, den Betriebsbedingungen und den erforderlichen mechanischen Eigenschaften. Diese legen die Grenzen für akzeptable Gussverfahren fest.
Prüfen Sie die Gesamtabmessungen, Mindestquerschnitte, Innenhohlräume, Entformungsanforderungen und Merkmale, die eine nachträgliche Bearbeitung erfordern. Komplexe Geometrien können zu Schwierigkeiten bei der Werkzeugherstellung führen, die die erwarteten Vorteile hinsichtlich der Oberflächenqualität überwiegen.
Auch die erwarteten Bestellmengen spielen eine Rolle. Wiederverwendbare Metallwerkzeuge können bei wiederkehrenden Aufträgen wirtschaftlich sein, lassen sich jedoch bei begrenzten Produktionsmengen nur schwer rechtfertigen.
Qualitäts- und Prüfanforderungen definieren
Die Qualitätsanforderungen an Gussteile sollten zwischen optischem Erscheinungsbild, Maßhaltigkeit, Materialeigenschaften und innerer Unversehrtheit unterscheiden.
Legen Sie kritische Maße, Oberflächenanforderungen, Bearbeitungszugaben sowie alle für die Anwendung erforderlichen Druck- oder mechanischen Prüfungen fest.
Legen Sie geeignete Prüfverfahren und Abnahmegrenzen fest, wenn innere Fehler die Leistung beeinträchtigen könnten. Die Prüfungen sollten dem Material, der Geometrie und den Einsatzbedingungen des Bauteils Rechnung tragen.
Überprüfen Sie die Fähigkeiten der Lieferanten vor der Produktion
Lieferanten sollten vor der Auswahl eines Gussverfahrens ihre verfügbaren Formverfahren, die unterstützten Legierungen, die maximal praktikablen Bauteilabmessungen und die Werkzeugkonfigurationen bestätigen.
Für ein vorgeschlagenes Schalenformverfahren sollten Informationen über die Modellherstellung, die Vorbereitung des harzbeschichteten Sandes, die Aushärtung der Schalen, den Zusammenbau der Form sowie die entsprechenden Prüfkapazitäten angefordert werden.
Anschließend können Gussmuster hinsichtlich Maßhaltigkeit, Materialkonformität, Oberflächenqualität und Bearbeitungsverhalten bewertet werden. Die Freigabe zur Serienfertigung sollte erst nach einer dokumentierten Überprüfung erfolgen, dass die Gussmuster die festgelegten Maß-, Material- und Prüfkriterien erfüllen.
Bei der Zusammenarbeit mit Boberry Machining können Einkäufer die relevanten Guss- und Bearbeitungsoptionen anhand ihrer Bauteilzeichnungen prüfen und anschließend vor Produktionsbeginn den konkreten Fertigungsweg sowie die Qualifikationsanforderungen bestätigen.