
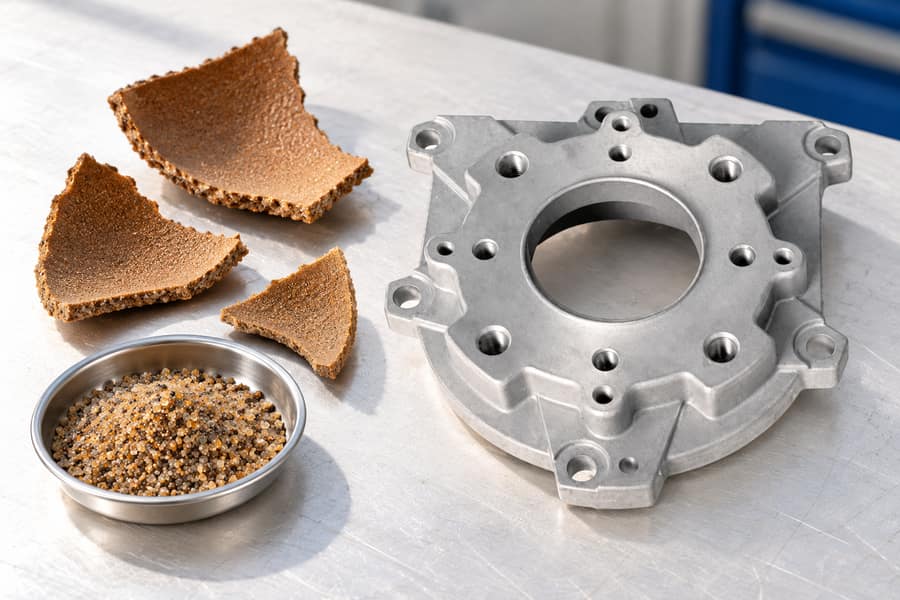
La fundición en molde de cáscara crea moldes rígidos y desechables mediante el endurecimiento de arena recubierta de resina sobre modelos metálicos calentados. El utillaje reutilizable es un modelo metálico calentado, en lugar de una forma de cera desechable rodeada de capas de material cerámico.
La elección depende de la aleación, la geometría de la pieza, el utillaje, las necesidades de inspección y el volumen de producción. Revisa el proceso, los detalles de diseño y la aplicación prevista antes de elegir una vía de producción.
¿Qué es la fundición en molde de cáscara?
La cavidad de fundición toma forma cuando la arena aglutinada con resina se endurece contra un modelo calentado, creando un molde relativamente delgado capaz de soportar la posterior colada de metal.
Estas cáscaras se producen mediante el endurecimiento de arena recubierta de resina contra modelos metálicos calentados.
Tras el curado, las conchas se retiran de los patrones, se ensamblan y se rellenan con metal fundido. El molde de arena se rompe tras la solidificación, mientras que los patrones metálicos permanecen disponibles para la producción posterior.
Cómo funciona la fundición en molde de cáscara
El proceso se basa en un aglutinante de resina termoendurecible que se endurece al entrar en contacto con el modelo calentado. Esto crea una cáscara de arena autoportante que reproduce la superficie del modelo.
El espesor de la cáscara depende de factores como la temperatura del modelo, el tiempo de contacto, la composición de la arena y las características del aglutinante. Estos parámetros deben controlarse para mantener una resistencia adecuada del molde y la consistencia dimensional.
A diferencia del moldeo convencional con arena verde, que forma los moldes compactando mezclas de arena húmeda, el moldeo con cáscara desarrolla rigidez mediante el curado de la resina. Ambos métodos suelen utilizar moldes desechables.
Fundición en molde de cáscara frente a fundición a la cera perdida
Aunque ambos métodos implican el uso de moldes desechables, los materiales de los modelos y los procesos de formación de la cáscara difieren sustancialmente.
Cada ciclo de moldeo comienza con un modelo metálico calentado que activa el aglutinante de resina de la arena, lo que permite retirar la cáscara endurecida conservando el modelo para su reutilización.
Las cáscaras de arena resultantes se ensamblan en moldes sin sacrificar los modelos originales.
En comparación, la fundición a la cera perdida utiliza modelos de cera desechables rodeados de capas refractarias de cerámica. La cera se retira antes de que el metal fundido entre en la cavidad cerámica.
La fundición a la cera perdida permite reproducir detalles intrincados y formas complejas, mientras que el moldeo por cáscara ofrece una alternativa para componentes compatibles con patrones reutilizables y moldes de arena aglomerada con resina.
Ninguno de los dos procesos garantiza automáticamente una mayor precisión dimensional, un menor coste o una mayor resistencia mecánica.
Los ingenieros deben evaluar estos resultados en función de la aleación especificada y el diseño de la pieza, basándose en controles de producción y pruebas de inspección, en lugar de en suposiciones sobre el método de fundición.
Del patrón calentado a la pieza fundida acabada: la secuencia del moldeo en cáscara
La producción comienza con la preparación de los moldes calentados y la formación de las cáscaras de arena curada, que se ensamblan antes de la colada y posteriormente se rompen para liberar la pieza fundida y proceder a su acabado.
Cada operación influye en la consistencia dimensional, el estado de la superficie y la solidez interna de la pieza fundida final.
Paso 1: Preparación del modelo metálico
La fabricación comienza con modelos metálicos reutilizables que representan la geometría de fundición requerida. El diseño del modelo debe tener en cuenta la contracción del metal, los ángulos de desmoldeo, las superficies de separación y los márgenes de mecanizado.
Los modelos se fabrican habitualmente con materiales capaces de soportar calentamientos repetidos y la extracción de las cáscaras. Su estabilidad térmica y el estado de su superficie influyen en la repetibilidad del molde.
Antes del moldeo, los modelos se calientan a la temperatura requerida por el sistema de arena recubierta de resina seleccionado. También se pueden aplicar agentes desmoldeantes adecuados para facilitar la extracción de la cáscara.
Paso 2: Aplicación de arena recubierta de resina
La arena recubierta de resina preparada se pone en contacto con el modelo calentado, a menudo utilizando una máquina de moldeo por cáscara que distribuye la arena por toda la superficie del modelo.
El calor activa el aglutinante termoendurecible, uniendo entre sí los granos de arena adyacentes. La arena más cercana al modelo se endurece primero, formando gradualmente la cáscara.
Tras el periodo de contacto necesario, se retira el exceso de arena sin curar. La cáscara restante debe tener un espesor suficiente para soportar la manipulación, el montaje y las condiciones de colada previstas.
El espesor de la cáscara se controla mediante los parámetros de moldeo, en lugar de dar por sentado que es uniforme en toda la geometría. Los huecos y las superficies complejas requieren una atención especial.
Paso 3: Curado y retirada de la cáscara
La cáscara parcialmente formada se somete a un curado suficiente para desarrollar la resistencia mecánica necesaria. Dependiendo del sistema aglutinante, puede ser necesario un calentamiento adicional.
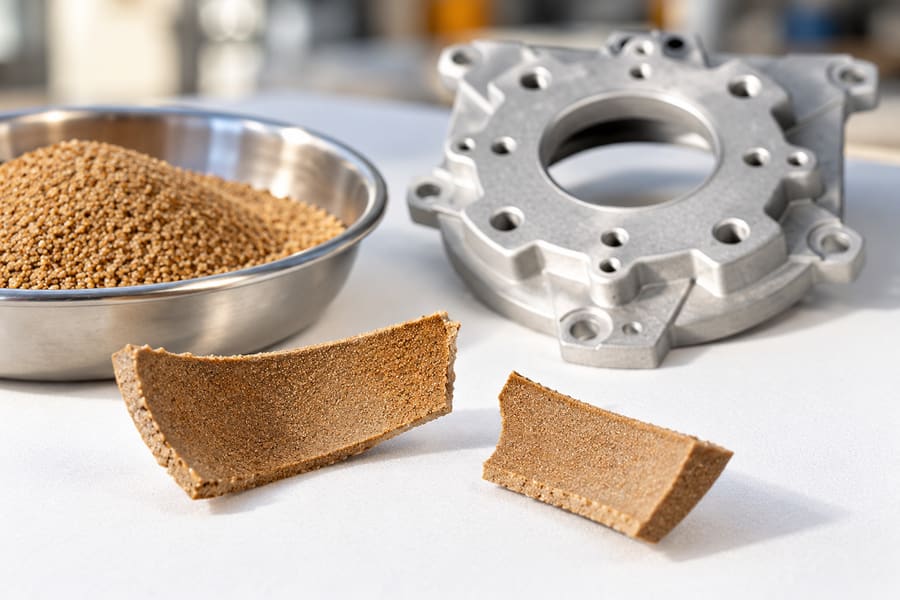
Una vez completado el curado, la cáscara rígida se separa del modelo metálico reutilizable. Esta operación requiere un ángulo de desmoldeo adecuado y una manipulación controlada para evitar daños.
Los operarios inspeccionan la carcasa en busca de grietas, curado incompleto, deformaciones o bordes dañados. Las carcasas defectuosas pueden provocar fugas de metal, deformaciones en la cavidad o defectos superficiales durante la colada.
Paso 4: Montaje del molde y colocación del núcleo
Normalmente se alinean dos mitades complementarias de la carcasa para crear la cavidad de fundición. Sus superficies de contacto deben encajar correctamente para minimizar el desajuste del molde y las fugas de metal.
En el caso de componentes que contengan conductos internos, se pueden colocar núcleos fabricados por separado dentro del molde ensamblado. La posición de los núcleos debe permanecer estable durante todo el proceso de colada y solidificación.
El diseño del molde también incorpora sistemas de colada, conductos de alimentación y conductos de ventilación adecuados. Dependiendo de la geometría de la carcasa y de las condiciones de colada, puede ser necesario utilizar soportes externos o material de refuerzo.
Paso 5 – Colada y solidificación del metal fundido
La aleación seleccionada se funde y se prepara de acuerdo con su composición química y sus requisitos metalúrgicos. La calidad de la fundición debe controlarse antes de la colada.
El metal fundido entra en la cavidad de la carcasa a través del sistema de colada. Un llenado adecuado requiere un control coordinado del flujo del metal, la pérdida de calor, la ventilación y el suministro de metal.
Durante la solidificación, las diferentes secciones de la pieza se enfrían a ritmos distintos. Los conductos de alimentación y otros elementos de alimentación ayudan a compensar la contracción allí donde la aleación y la geometría lo requieran.
Una carcasa rígida puede ayudar a preservar la geometría de la cavidad, pero no puede evitar todos los defectos de fundición. Una alimentación inadecuada, una ventilación deficiente o unas condiciones de vertido inadecuadas pueden seguir provocando el rechazo de la pieza.
Paso 6: Retirada de la carcasa y acabado de la pieza fundida
Tras un enfriamiento suficiente, se rompe la carcasa de arena desechable para liberar la pieza fundida. Se retira la arena del núcleo restante de los conductos internos accesibles.
A continuación, la pieza fundida se somete a un proceso de limpieza, a la retirada de la boca de colada y los conductos de alimentación, y al acabado superficial necesario. También puede especificarse un tratamiento térmico según los requisitos del material y del servicio.
Las características de precisión suelen requerir un mecanizado adicional. Los asientos de cojinetes, los orificios roscados, las superficies de sellado y las interfaces de montaje son ejemplos comunes en los que las dimensiones tal y como se obtienen de la fundición pueden resultar insuficientes.
La inspección final verifica que el componente cumple los requisitos acordados en cuanto a dimensiones, superficie, material y funcionalidad antes de su aceptación.
¿Cuáles son las ventajas y limitaciones de la fundición en molde de cáscara?
La fundición en molde de cáscara ofrece ventajas en cuanto a la reproducción de la superficie, la rigidez del molde y la repetibilidad de la producción. Sin embargo, estas ventajas deben evaluarse teniendo en cuenta la inversión en utillaje, el comportamiento del material y las limitaciones de fabricación.
Mejor acabado superficial y consistencia dimensional
La arena recubierta de resina puede crear superficies de cavidad de molde relativamente lisas, lo que reduce ciertas irregularidades superficiales asociadas a los moldes de arena convencionales, de grano más grueso.
Los patrones metálicos reutilizables también favorecen una formación uniforme de la cavidad. Cuando las condiciones de calentamiento, curado y montaje se mantienen controladas, los moldes sucesivos pueden reproducir la geometría prevista de forma más fiable.
Sin embargo, las dimensiones finales siguen dependiendo de la contracción por solidificación, el movimiento de la carcasa, la alineación del molde y las condiciones de enfriamiento. Las tolerancias críticas deben verificarse mediante pruebas de fundición representativas.
Geometría detallada y repetibilidad de la producción
El moldeo en cáscara permite reproducir secciones relativamente delgadas, bordes definidos y características externas detalladas cuando la aleación seleccionada llena la cavidad con éxito.
También se pueden crear conductos internos utilizando núcleos. No obstante, los socavados complicados, las cavidades inaccesibles y la dificultad para extraer los núcleos pueden limitar la libertad de diseño.
Para la producción en serie, los patrones reutilizables y los ciclos de curado controlados facilitan operaciones de moldeo repetibles. Esto puede hacer que la fundición en cáscara resulte atractiva cuando los volúmenes de producción justifiquen la inversión en utillaje.
La mejora de las superficies tal y como salen de la fundición puede reducir la limpieza o el mecanizado en zonas no críticas, aunque las características funcionales de precisión suelen requerir una eliminación adicional de material.
Inversión en utillaje y limitaciones de producción
Los modelos metálicos requieren una fabricación precisa y una durabilidad suficiente para soportar ciclos térmicos repetidos. Su coste inicial debe tenerse en cuenta junto con las cantidades de producción previstas.
El espesor de la cáscara, el peso de la pieza fundida, el soporte del molde y el equipo de manipulación también influyen en las dimensiones viables de los componentes. Las piezas fundidas grandes o pesadas pueden exigir configuraciones de moldeo alternativas.
La rentabilidad de la producción debe tener en cuenta el utillaje, el consumo de arena, la fabricación de núcleos, el rendimiento de la colada, el acabado, la inspección y las piezas rechazadas, en lugar de limitarse a comparar únicamente los costes de los modelos.
Manipulación de la resina y limitaciones del proceso
La arena recubierta de resina requiere un almacenamiento, un calentamiento y un curado controlados. Las variaciones en las características del aglutinante o la exposición térmica pueden influir en la resistencia de la cáscara y en la generación de gases.
Durante la colada, la descomposición del aglutinante puede producir gases y otras emisiones. Una ventilación adecuada, los controles de exposición y la gestión de residuos son aspectos operativos importantes a tener en cuenta.
La arena de moldeo usada puede requerir recuperación o eliminación, dependiendo de la contaminación y del equipo de procesamiento disponible. Estos requisitos influyen en el flujo de trabajo general de fabricación.
El moldeo en cáscara también sigue siendo vulnerable a fallos de colada, defectos de contracción, agrietamiento del molde y desplazamiento del núcleo. Sus ventajas no sustituyen a un diseño de fundición sólido ni a la validación del proceso.
¿Qué aleaciones ferrosas y no ferrosas son adecuadas para el moldeo en cáscara?
La fundición en molde de cáscara admite determinadas aleaciones ferrosas y no ferrosas. La compatibilidad depende de las condiciones de colada, el rendimiento del aglutinante, la resistencia del molde, las características de solidificación y el equipamiento de la fundición.
Hierro fundido
El hierro fundido gris es adecuado para diversas carcasas de maquinaria, tapas y componentes mecánicos en los que su maquinabilidad y sus características de amortiguación de vibraciones cumplen los requisitos de diseño.
El hierro fundido dúctil puede seleccionarse cuando se requiera una mayor ductilidad y unas propiedades de tracción adecuadas. Sus propiedades dependen de la estructura del grafito, el estado de la matriz y el procesamiento.
En ambos materiales, los ingenieros deben evaluar el espesor de las paredes, el comportamiento de la alimentación, las condiciones de enfriamiento y el riesgo de contracción u otros defectos metalúrgicos.
Acero fundido
El acero al carbono y determinados aceros aleados pueden procesarse utilizando moldes de cáscara diseñados adecuadamente. Estos materiales pueden utilizarse en aplicaciones mecánicas y estructurales que requieran una resistencia o tenacidad específicas.
La fundición de acero implica condiciones térmicas exigentes, lo que hace que los materiales del molde, la resistencia de la cáscara y la alimentación del metal sean especialmente importantes.
Dependiendo de la aleación y la aplicación, puede ser necesario un tratamiento térmico posterior. Las propiedades mecánicas y la calidad de la fundición deben verificarse según los requisitos especificados.
Aleaciones de aluminio
Las aleaciones de aluminio adecuadas para la fundición ofrecen una opción ligera para carcasas, tapas y componentes de equipos. Su selección depende de las cargas mecánicas, las condiciones de corrosión y la geometría.
Hay que prestar atención a la limpieza de la masa fundida, el control de los óxidos, la alimentación y el enfriamiento. Una superficie lisa del molde no puede compensar los defectos introducidos por una manipulación inadecuada del metal.
Es posible conseguir secciones delgadas, pero el llenado satisfactorio depende de la aleación concreta, la disposición de la pieza fundida y las condiciones térmicas.
Aleaciones a base de cobre
Determinadas aleaciones de latón y bronce pueden utilizarse para componentes industriales en los que el comportamiento frente a la corrosión, las características de desgaste u otras propiedades del material justifiquen su selección.
La fluidez, el comportamiento de contracción y la manipulación del metal fundido varían considerablemente entre las aleaciones a base de cobre. El éxito de una aplicación concreta de una aleación no garantiza su idoneidad para todo el grupo de materiales.
Los cuerpos de válvulas, los accesorios y los componentes mecánicos son posibles aplicaciones, siempre que su geometría y sus requisitos de funcionamiento se ajusten a la aleación y al proceso de moldeo seleccionados.
Comparación de la selección de materiales
| Grupo de materiales | Aplicaciones ilustrativas | Consideraciones técnicas principales |
| Fundición gris | Carcasas y tapas de maquinaria | Mecanizabilidad, espesor de la sección, cargas de servicio |
| Hierro fundido dúctil | Soportes, cuerpos mecánicos | Estructura de grafito, ductilidad, alimentación |
| Acero fundido | Componentes estructurales y mecánicos | Exigencias térmicas, control de la contracción, tratamiento térmico |
| Aleaciones de aluminio | Carcasas ligeras, cubiertas de equipos | Calidad de la fundición, porosidad, comportamiento de enfriamiento |
| Aleaciones a base de cobre | Componentes de válvulas, piezas de bombas | Compatibilidad de las aleaciones, requisitos de resistencia a la corrosión, solidificación |
Estas aplicaciones ilustran posibles opciones de materiales, más que capacidades de producción garantizadas. Antes de optar por el moldeo en cáscara, es necesario analizar la aleación concreta, el tamaño de los componentes y las propiedades requeridas.
¿Qué factores de diseño afectan a la calidad de la fundición en molde de cáscara?
Un buen diseño de los componentes tiene en cuenta tanto la fabricación del molde como la solidificación del metal. Una geometría que pueda reproducirse con precisión mediante el molde de cáscara puede, aun así, dar lugar a defectos de fundición inaceptables.
Espesor de pared y transiciones de sección
El espesor de las paredes influye en el flujo del metal fundido, el comportamiento de solidificación y los requisitos de alimentación. Las secciones delgadas pueden enfriarse antes de llenarse, mientras que las secciones gruesas pueden desarrollar defectos de contracción localizados.
Las transiciones bruscas de espesor crean condiciones térmicas desiguales. Los cambios graduales y los redondeos adecuados pueden mejorar el comportamiento de la fundición, aunque sus dimensiones requieren una evaluación específica para cada aleación.
Los diseñadores deben analizar el componente en su conjunto, en lugar de centrarse en características aisladas. La posición de la entrada de colada, la ubicación de los conductos de alimentación y las secciones adyacentes pueden alterar el comportamiento de una pared que, de otro modo, sería aceptable.
Ángulos de desmoldeo y diseño de la línea de separación
Los ángulos de desmoldeo ayudan a que las capas de arena curada se separen de los modelos metálicos reutilizables sin dañar las superficies de la cavidad ni las características frágiles.
El desmoldeo necesario depende de la geometría del modelo, el estado de la superficie, las propiedades de la capa y la dirección de extracción. No existe un único ángulo adecuado para todos los componentes.
La ubicación de la línea de separación también afecta al montaje del molde, al aspecto exterior y a la consistencia dimensional. Una mala colocación puede dar lugar a características de alineación difíciles o a operaciones de acabado innecesarias.
Los socavados complejos deben revisarse en una fase temprana, ya que pueden requerir patrones modificados, núcleos adicionales u otro método de fundición.
Diseño de los núcleos y conductos internos
Los núcleos crean conductos internos, rebajes y secciones huecas que no pueden formarse directamente mediante las mitades externas de la carcasa.
La resistencia y la colocación de los núcleos deben soportar las fuerzas del montaje y del metal fundido. Un soporte inadecuado puede provocar errores dimensionales, desplazamientos de los conductos o inclusiones relacionadas con los núcleos.
Los diseñadores también deben tener en cuenta la ventilación y la retirada de arena. Los conductos largos, estrechos o cerrados pueden complicar la limpieza y la inspección interna.
Los planos de los núcleos, las aberturas accesibles y las disposiciones de soporte adecuadas deben coordinarse con el diseño general del molde y del sistema de colada.
Defectos comunes en la fundición y sus causas
Los moldes de cáscara pueden producir defectos derivados del sistema de arena, del metal fundido, del comportamiento de solidificación o del montaje del molde.
- Porosidad por gases: puede deberse a gases del aglutinante, una ventilación insuficiente, gases disueltos o una manipulación inadecuada del metal.
- Porosidad por contracción: se produce cuando las zonas en solidificación carecen de un suministro suficiente de metal líquido.
- Defectos de colada: se producen cuando el metal se solidifica antes de llenar completamente la cavidad.
- Defectos relacionados con el molde: incluyen grietas en la carcasa, erosión, desajuste y desplazamiento de las características del núcleo.
Estos defectos no siempre pueden diagnosticarse a partir del aspecto externo. Para determinar sus causas, puede ser necesario realizar un examen de secciones, ensayos no destructivos adecuados o análisis metalúrgicos.
Las medidas correctivas deben abordar el mecanismo específico, en lugar de ajustar la temperatura de colada, el sistema de entrada o las condiciones del aglutinante sin pruebas que lo justifiquen.
Mecanizado e inspección final
El moldeo en cáscara puede reducir los requisitos de acabado de determinadas superficies, pero las interfaces funcionales importantes suelen necesitar un mecanizado secundario.
Los orificios de cojinetes, las caras de sellado, los orificios roscados y los elementos de montaje de precisión requieren tolerancias determinadas por el montaje final, no simplemente por el método de fundición.
Las comprobaciones dimensionales deben combinarse con la verificación del material y las inspecciones pertinentes de defectos.
Los planes de inspección pueden requerir mediciones de dureza para evaluar el estado del material, ensayos mecánicos para verificar las propiedades especificadas o métodos no destructivos para investigar discontinuidades internas y superficiales.
Los requisitos de inspección deben acordarse antes de la producción, de modo que las holguras de mecanizado, las superficies de ensayo accesibles y los criterios de aceptación puedan incorporarse al diseño.
¿Cuáles son las aplicaciones industriales de la fundición en molde de cáscara?
La fundición en molde de cáscara es aplicable a determinados componentes industriales que requieren una geometría repetible, propiedades adecuadas del material y una calidad superficial controlada. La elección final del proceso depende de los requisitos detallados del componente.
Componentes de bombas y válvulas
Los cuerpos de válvulas, las carcasas de bombas y las piezas relacionadas con el manejo de fluidos son aplicaciones potenciales, especialmente cuando los conductos internos pueden formarse utilizando núcleos debidamente apoyados.
Estos componentes suelen requerir interfaces de sellado mecanizadas, una geometría interna controlada y una resistencia adecuada a la corrosión. Los diseños sometidos a presión también requieren materiales homologados y ensayos de integridad definidos.
El aspecto exterior de una pieza fundida no determina su capacidad de resistencia a la presión. La solidez interna, el espesor de las paredes, las propiedades del material y los resultados de las inspecciones deben ser adecuados para las condiciones de funcionamiento previstas.
Cajas de cambios y carcasas de transmisión
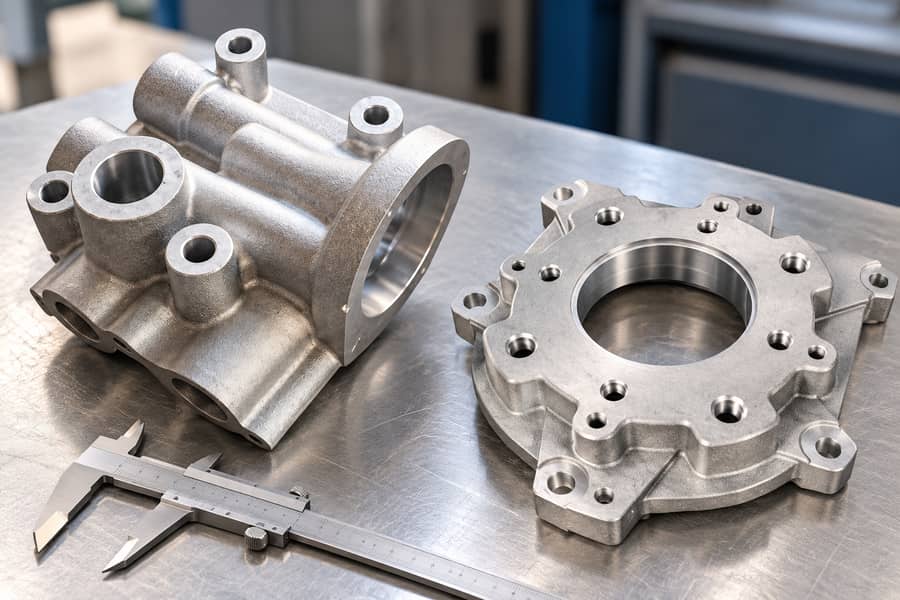
Las carcasas de cajas de cambios y las carcasas de transmisiones se benefician de una geometría externa uniforme y de cavidades internas controladas, especialmente cuando deben alinearse múltiples elementos de montaje.
El moldeo en carcasa puede proporcionar una forma inicial repetible, mientras que el mecanizado establece con precisión los asientos de los cojinetes, la ubicación de los ejes y las superficies de acoplamiento.
La deformación de la pieza fundida, el espesor de las paredes y la selección de los puntos de referencia para el mecanizado deben tenerse en cuenta de forma conjunta. Las superficies externas precisas por sí solas no garantizan la alineación tras el acabado.
Componentes de automoción y maquinaria
Ciertos soportes, palancas, cuerpos mecánicos y componentes relacionados con el motor pueden ser candidatos para la fundición en molde de carcasa cuando sus geometrías y materiales sean compatibles.
Los requisitos mecánicos varían considerablemente. Los componentes sometidos a cargas cíclicas necesitan una evaluación adecuada de la fatiga, mientras que las piezas sometidas a cargas elevadas pueden requerir un examen metalúrgico adicional.
La selección del material, el tratamiento térmico y la calidad de la fundición deben evaluarse conjuntamente. Ningún método de fundición garantiza por sí solo la resistencia requerida por un componente concreto.
Equipos industriales y piezas estructurales
Las cubiertas de equipos, los soportes de máquinas, los cuerpos de montaje y los soportes mecánicos representan otras posibles aplicaciones para el moldeo en cáscara con arena resinada.
La producción recurrente de formas detalladas puede justificar el uso de modelos metálicos reutilizables, especialmente cuando la calidad de la superficie y la repetibilidad influyen en las fases posteriores de la fabricación.
El catálogo de componentes fundidos de Boberry Machining ofrece ejemplos de categorías de fundición industrial. Las listas de componentes deben evaluarse independientemente del proceso de moldeo específico utilizado para fabricarlos.
Para cada aplicación, los ingenieros deben verificar las dimensiones de la pieza fundida, la compatibilidad de los materiales, los requisitos mecánicos y las vías de producción disponibles antes de aprobar un proceso de fabricación.
¿Cómo elegir la fundición en molde de cáscara para sus componentes?
La selección de un proceso de fundición requiere algo más que comparar el acabado superficial o la inversión en utillaje. La compatibilidad de los materiales, la complejidad de los componentes, la cantidad de producción y los requisitos de inspección determinan la idoneidad práctica.
Fundición en molde de cáscara frente a otros métodos de fundición
La fundición convencional en arena verde utiliza moldes de arena compactada y puede adaptarse a una amplia gama de tamaños de componentes y configuraciones de producción.
La fundición en molde de cáscara utiliza arena recubierta de resina y patrones calentados, lo que puede mejorar la reproducción de la superficie y la repetibilidad, pero introduce consideraciones adicionales en cuanto al utillaje y al procesamiento del aglutinante.
La fundición a la cera perdida con moldes de cerámica sigue una secuencia diferente de fabricación de patrones y moldes. Puede ser adecuada para geometrías complejas que resultan difíciles de desmoldar de los patrones reutilizables de la fundición en molde de cáscara.
La fundición a presión utiliza matrices metálicas reutilizables y un llenado asistido por presión. Su idoneidad económica suele depender de la selección de la aleación, la complejidad del utillaje y la cantidad de producción.
El término «fundición por gravedad» requiere especial atención. Los moldes de cáscara suelen verterse por gravedad, por lo que el llenado por gravedad y el moldeo en cáscara no son clasificaciones mutuamente excluyentes.
Sin embargo, la fundición por gravedad en molde permanente utiliza moldes metálicos reutilizables en lugar de moldes de resina y arena desechables. El proceso de fundición por gravedad de Boberry Machining puede considerarse por separado a la hora de evaluar alternativas de producción adecuadas.
| Método de fundición | Enfoque de moldes y modelos | Ventajas potenciales | Principales limitaciones de selección |
| Fundición en molde de cáscara | Arena recubierta de resina curada contra modelos reutilizables calentados | Reproducción de superficies, repetibilidad | Herramientas metálicas, procesamiento del aglutinante, limitaciones del molde de cáscara |
| Fundición en arena verde | Molde de arena compactada formado alrededor de patrones desmontables | Flexibilidad en los tamaños de las piezas y en los métodos de utillaje | Rigidez del molde, requisitos superficiales y dimensionales |
| Fundición a la cera perdida | Cáscara cerámica formada alrededor de modelos de cera desechables | Formas complejas y detalles finos | Fabricación de modelos, procesamiento de la cáscara, rentabilidad de la producción |
| Fundición a presión | Llenado asistido por presión de moldes metálicos reutilizables | Repetibilidad para componentes adecuados de gran volumen | Restricciones de aleación, inversión en moldes, defectos relacionados con el llenado |
El mejor método depende del diseño concreto y de los criterios de aceptación. Las tablas comparativas no pueden sustituir a las evaluaciones de la capacidad del proceso específicas de cada proveedor ni a la evaluación de muestras representativas.
Evalúa la geometría, los materiales y los requisitos de producción
Comience por el plano del componente, la aleación prevista, las condiciones de funcionamiento y las propiedades mecánicas requeridas. Estos factores establecen los límites de los métodos de fundición aceptables.
Revise las dimensiones generales, las secciones mínimas, las cavidades internas, los requisitos de inclinación y las características que requieran mecanizado. Las geometrías complejas pueden plantear dificultades de utillaje que superen las ventajas esperadas en cuanto a la superficie.
Las cantidades previstas de los pedidos también son importantes. El utillaje metálico reutilizable puede resultar económico en pedidos recurrentes, pero difícil de justificar para una producción limitada.
Definir los requisitos de calidad e inspección
Los requisitos de calidad de la fundición deben distinguir entre el aspecto estético, la conformidad dimensional, las propiedades del material y la integridad interna.
Especifique las dimensiones críticas, los requisitos de superficie, los márgenes de mecanizado y cualquier ensayo de presión o mecánico necesario para la aplicación.
Cuando los defectos internos puedan afectar al rendimiento, establezca métodos de inspección y límites de aceptación adecuados. Los ensayos deben reflejar el material, la geometría y las condiciones de servicio del componente.
Verificar las capacidades del proveedor antes de la producción
Los proveedores deben confirmar los métodos de moldeo de que disponen, las aleaciones compatibles, las dimensiones máximas prácticas de los componentes y la disposición de las herramientas antes de seleccionar un proceso de fundición.
Para un proceso de moldeo en cáscara propuesto, solicite información sobre la fabricación de modelos, la preparación de la arena recubierta de resina, el curado de la cáscara, el montaje del molde y las capacidades de inspección pertinentes.
A continuación, se pueden evaluar las piezas de fundición de muestra en cuanto a consistencia dimensional, conformidad del material, calidad de la superficie y comportamiento durante el mecanizado. La autorización de producción debe producirse tras una verificación documentada de que las piezas de fundición de muestra cumplen los criterios especificados en cuanto a dimensiones, material e inspección.
Al trabajar con Boberry Machining, los compradores pueden revisar las opciones pertinentes de fundición y mecanizado comparándolas con los planos de sus componentes y, a continuación, confirmar el proceso de fabricación específico y los requisitos de homologación antes de iniciar la producción.