
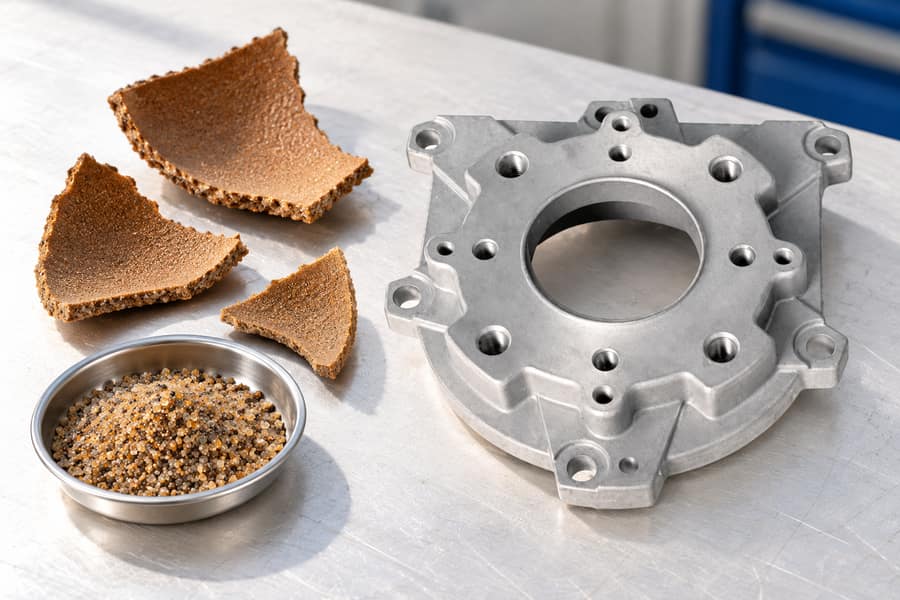
Le moulage en carapace consiste à former des moules rigides et jetables en durcissant du sable enrobé de résine contre des modèles métalliques chauffés. L’outillage réutilisable est un modèle métallique chauffé, et non une forme en cire jetable entourée de couches de matériau céramique.
Le choix dépend de l’alliage, de la géométrie de la pièce, de l’outillage, des besoins en matière de contrôle qualité et du volume de production. Il convient d’examiner le procédé, les détails de conception et l’application prévue avant de choisir un mode de production.
Qu’est-ce que la fonderie en carapace ?
La cavité de moulage prend forme lorsque le sable lié à la résine durcit contre un modèle chauffé, créant ainsi un moule relativement fin capable de résister à la coulée de métal qui suivra.
Ces coques sont produites par durcissement du sable enrobé de résine contre des modèles métalliques chauffés.
Après durcissement, les coques sont retirées des modèles, assemblées et remplies de métal en fusion. Le moule en sable est brisé après solidification, tandis que les modèles métalliques restent disponibles pour la production suivante.
Fonctionnement du moulage en carapace
Le procédé repose sur un liant à base de résine thermodurcissable qui durcit lorsqu’il est exposé au modèle chauffé. Cela crée une coque de sable autoportante qui reproduit la surface du modèle.
L’épaisseur de la coque dépend de facteurs tels que la température du modèle, le temps de contact, la composition du sable et les caractéristiques du liant. Ces paramètres doivent être contrôlés afin de garantir une résistance suffisante du moule et une cohérence dimensionnelle.
Contrairement au moulage au sable vert classique, qui forme les moules par compactage de mélanges de sable humide, le moulage en carapace acquiert sa rigidité grâce au durcissement de la résine. Ces deux méthodes utilisent généralement des moules jetables.
Moulage en carapace vs moulage à la cire perdue
Bien que les deux méthodes fassent appel à des moules jetables, les matériaux des modèles et les procédés de formation de la coquille diffèrent considérablement.
Chaque cycle de moulage commence par un modèle métallique chauffé qui active le liant résineux du sable, ce qui permet de retirer la coquille durcie tout en préservant le modèle en vue de sa réutilisation.
Les coques de sable ainsi obtenues sont assemblées en moules sans endommager les modèles d’origine.
En comparaison, le moulage à la cire perdue utilise des modèles en cire à usage unique entourés de couches réfractaires en céramique. La cire est retirée avant que le métal en fusion ne pénètre dans la cavité en céramique.
Le moulage à la cire perdue permet de reproduire des détails fins et des formes complexes, tandis que le moulage en carapace offre une alternative pour les composants compatibles avec des modèles réutilisables et des moules en sable liés à la résine.
Aucun de ces procédés ne garantit automatiquement une meilleure précision dimensionnelle, un coût moindre ou une résistance mécanique supérieure.
Les ingénieurs doivent évaluer ces résultats par rapport à l’alliage spécifié et à la conception de la pièce, en s’appuyant sur les contrôles de production et les résultats d’inspection plutôt que sur des hypothèses concernant la méthode de moulage.
Du modèle chauffé à la pièce moulée finie : la séquence du moulage en carapace
La production commence par la préparation de l’outillage chauffé et la formation de coques en sable durci, qui sont assemblées avant la coulée puis brisées pour libérer la pièce moulée en vue de sa finition.
Chaque opération influe sur la cohérence dimensionnelle, l’état de surface et l’intégrité interne de la pièce moulée finale.
Étape 1 – Préparation du modèle métallique
La fabrication commence par la réalisation de modèles métalliques réutilisables représentant la géométrie de la pièce moulée requise. La conception du modèle doit tenir compte du retrait du métal, des angles de dépouille, des surfaces de joint et des surépaisseurs d’usinage.
Les modèles sont généralement fabriqués à partir de matériaux capables de résister à des cycles répétés de chauffage et de démoulage. Leur stabilité thermique et l’état de leur surface influencent la répétabilité du moulage.
Avant le moulage, les modèles sont chauffés à la température requise par le système de sable enrobé de résine choisi. Des agents de démoulage adaptés peuvent également être appliqués pour faciliter le retrait de la coque.
Étape 2 – Application du sable enrobé de résine
Le sable enrobé de résine préparé est mis en contact avec le modèle chauffé, souvent à l’aide d’une machine de moulage en carapace qui répartit le sable sur la surface du modèle.
La chaleur active le liant thermodurcissable, qui lie entre eux les grains de sable voisins. Le sable le plus proche du modèle durcit en premier, formant progressivement la coquille.
Une fois le temps de contact requis écoulé, l’excès de sable non durci est éliminé. La coquille restante doit être suffisamment épaisse pour résister à la manutention, à l’assemblage et aux conditions de coulée prévues.
L’épaisseur de la coquille est contrôlée par les paramètres de moulage plutôt que d’être supposée uniforme sur l’ensemble de la géométrie. Les évidements et les surfaces complexes nécessitent une attention particulière.
Étape 3 – Durcissement et retrait de la coque
La coque partiellement formée subit un durcissement suffisant pour développer la résistance mécanique requise. En fonction du système de liant, un chauffage supplémentaire peut s’avérer nécessaire.
Une fois le durcissement terminé, la coque rigide est séparée du modèle métallique réutilisable. Cette opération nécessite un décoffrage adapté et une manipulation contrôlée pour éviter tout dommage.
Les opérateurs inspectent la coque à la recherche de fissures, d’un durcissement incomplet, de déformations ou de bords endommagés. Les coques défectueuses peuvent entraîner des fuites de métal, une déformation de la cavité ou des défauts de surface lors de la coulée.
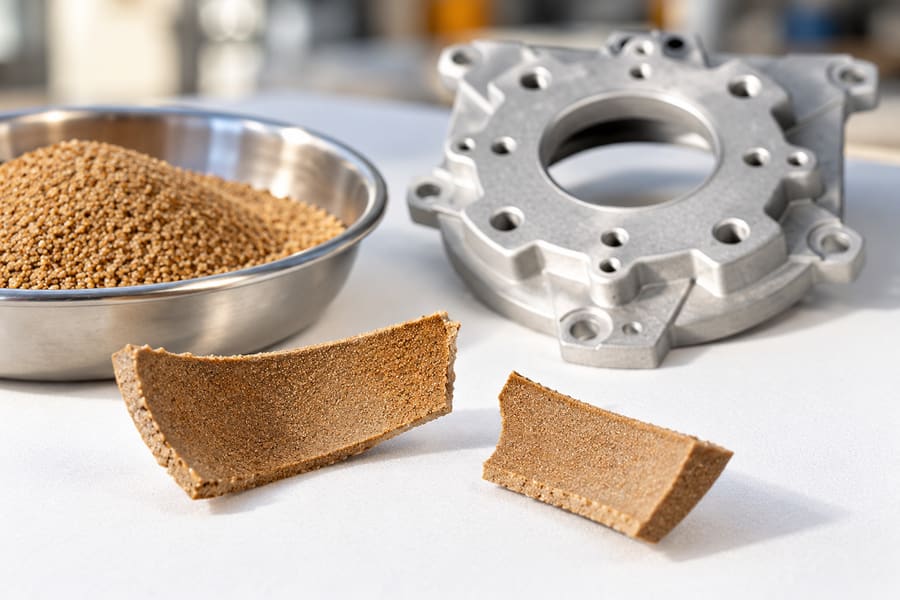
Étape 4 – Assemblage du moule et mise en place des noyaux
Deux moitiés de coque complémentaires sont généralement alignées pour former la cavité de coulée. Leurs surfaces de contact doivent s’ajuster correctement afin de minimiser les désalignements du moule et les fuites de métal.
Pour les composants comportant des passages internes, des noyaux fabriqués séparément peuvent être positionnés à l’intérieur du moule assemblé. L’emplacement des noyaux doit rester stable tout au long de la coulée et de la solidification.
La conception du moule intègre également des canaux de coulée, des masselottes et des évents adaptés. En fonction de la géométrie de la coque et des conditions de coulée, un support externe ou un matériau de renfort peut s’avérer nécessaire.
Étape 5 – Coulée et solidification du métal fondu
L’alliage sélectionné est fondu et préparé conformément à sa composition chimique et à ses exigences métallurgiques. La qualité de la masse fondue doit être contrôlée avant la coulée.
Le métal en fusion pénètre dans la cavité de la coque par le système d’alimentation. Un remplissage correct nécessite un contrôle coordonné du débit, des pertes thermiques, de l’aération et de l’apport de métal.
Au cours de la solidification, les différentes parties de la pièce moulée refroidissent à des vitesses différentes. Les masselottes et autres dispositifs d’alimentation permettent de compenser le retrait là où l’alliage et la géométrie l’exigent.
Un moule rigide peut aider à préserver la géométrie de la cavité, mais il ne peut pas empêcher tous les défauts de moulage. Une alimentation insuffisante, une mauvaise aération ou des conditions de coulée inadaptées peuvent encore entraîner le rejet de la pièce.
Étape 6 – Retrait de la coquille et finition de la pièce moulée
Une fois le refroidissement suffisant atteint, l’enveloppe en sable jetable est brisée pour libérer la pièce moulée. Le sable de noyau restant est retiré des passages internes accessibles.
La pièce moulée est ensuite nettoyée, les canaux de coulée et les masselottes sont retirés, et la finition de surface nécessaire est effectuée. Un traitement thermique peut également être prescrit en fonction des exigences du matériau et de l’application.
Les caractéristiques de précision nécessitent souvent un usinage supplémentaire. Les sièges de roulements, les trous filetés, les faces d’étanchéité et les interfaces de montage sont des exemples courants où les dimensions à l’état brut de coulée peuvent s’avérer insuffisantes.
L’inspection finale permet de vérifier que la pièce répond aux exigences convenues en matière de dimensions, de surface, de matériau et de fonctionnalité avant sa réception.
Quels sont les avantages et les limites du moulage en carapace ?
Le moulage en carapace offre des avantages en termes de reproduction de surface, de rigidité du moule et de répétabilité de la production. Cependant, ces avantages doivent être évalués au regard de l’investissement en outillage, du comportement du matériau et des contraintes de fabrication.
Amélioration de l’état de surface et de la cohérence dimensionnelle
Le sable enrobé de résine permet d’obtenir des surfaces de cavité de moule relativement lisses, ce qui réduit certaines irrégularités de surface associées aux moules en sable conventionnels, plus grossiers.
Les modèles métalliques réutilisables favorisent également une formation homogène de la cavité. Lorsque les conditions de chauffage, de durcissement et d’assemblage restent contrôlées, les moules successifs peuvent reproduire la géométrie souhaitée de manière plus fiable.
Toutefois, les dimensions finales dépendent toujours du retrait de solidification, du mouvement de la coque, de l’alignement du moule et des conditions de refroidissement. Les tolérances critiques doivent être vérifiées au moyen d’essais de moulage représentatifs.
Géométrie détaillée et répétabilité de la production
Le moulage en carapace permet de reproduire des sections relativement minces, des arêtes bien définies et des caractéristiques externes détaillées lorsque l’alliage choisi remplit correctement la cavité.
Des passages internes peuvent également être créés à l’aide de noyaux. Néanmoins, les contre-dépouilles complexes, les cavités inaccessibles et la difficulté à retirer les noyaux peuvent limiter la liberté de conception.
Pour une production en série, l’utilisation de modèles réutilisables et de cycles de durcissement contrôlés favorise la répétabilité des opérations de moulage. Cela peut rendre le moulage en carapace intéressant lorsque les volumes de production justifient l’investissement dans l’outillage.
L’amélioration des surfaces telles que coulées peut réduire le nettoyage ou l’usinage sur les zones non critiques, bien que les caractéristiques fonctionnelles de précision nécessitent souvent un enlèvement de matière supplémentaire.
Investissement dans l’outillage et contraintes de production
Les modèles métalliques nécessitent une fabrication précise et une durabilité suffisante pour supporter des cycles thermiques répétés. Leur coût initial doit être pris en compte au regard des quantités de production prévues.
L’épaisseur de la coque, le poids de la pièce moulée, le support du moule et les équipements de manutention influent également sur les dimensions réalisables des composants. Les pièces moulées volumineuses ou lourdes peuvent nécessiter d’autres configurations de moulage.
L’analyse de rentabilité de la production doit prendre en compte l’outillage, la consommation de sable, la fabrication des noyaux, le rendement de coulée, la finition, le contrôle qualité et les pièces rejetées, plutôt que de se limiter à la comparaison des coûts des modèles.
Manipulation de la résine et limites du procédé
Le sable enrobé de résine nécessite un stockage, un chauffage et un durcissement contrôlés. Les variations des caractéristiques du liant ou l’exposition thermique peuvent influencer la résistance de la coque et la génération de gaz.
Lors de la coulée, la décomposition du liant peut produire des gaz et d’autres émissions. Une ventilation appropriée, des contrôles d’exposition et une gestion des déchets constituent des considérations opérationnelles importantes.
Le sable de moulage usagé peut nécessiter une régénération ou une élimination, en fonction de son niveau de contamination et des équipements de traitement disponibles. Ces exigences influencent le flux de travail global de fabrication.
Le moulage en carapace reste également sensible aux défauts de coulée, aux défauts de retrait, à la fissuration du moule et au déplacement des noyaux. Ses avantages ne remplacent pas une conception de pièce moulée rigoureuse ni la validation du procédé.
Quels alliages ferreux et non ferreux conviennent au moulage en carapace ?
Le moulage en carapace peut être utilisé pour certains alliages ferreux et non ferreux. La compatibilité dépend des conditions de coulée, des performances du liant, de la résistance du moule, des caractéristiques de solidification et de l’équipement de la fonderie.
Fonte
La fonte grise convient à divers carters de machines, couvercles et composants mécaniques pour lesquels son usinabilité et ses propriétés d’amortissement des vibrations répondent aux exigences de conception.
La fonte ductile peut être choisie lorsqu’une plus grande ductilité et des propriétés de traction adaptées sont requises. Ses propriétés dépendent de la structure du graphite, de l’état de la matrice et du traitement.
Pour ces deux matériaux, les ingénieurs doivent évaluer l’épaisseur des parois, le comportement à la coulée, les conditions de refroidissement et le risque de retrait ou d’autres défauts métallurgiques.
Acier moulé
L’acier au carbone et certains aciers alliés peuvent être moulés à l’aide de moules à coque spécialement conçus. Ces matériaux peuvent être utilisés dans des applications mécaniques et structurelles nécessitant une résistance ou une ténacité spécifiques.
La coulée de l’acier implique des conditions thermiques exigeantes, ce qui rend les matériaux du moule, la résistance de la coque et l’alimentation en métal particulièrement importants.
En fonction de l’alliage et de l’application, un traitement thermique ultérieur peut s’avérer nécessaire. Les propriétés mécaniques et la qualité de la pièce moulée doivent être vérifiées par rapport aux exigences spécifiées.
Alliages d’aluminium
Les alliages d’aluminium adaptés à la coulée offrent une option légère pour les boîtiers, les couvercles et les composants d’équipements. Leur choix dépend des charges mécaniques, des conditions de corrosion et de la géométrie.
La propreté de la masse fondue, la gestion des oxydes, l’alimentation en métal et le refroidissement requièrent une attention particulière. Une surface de moule lisse ne peut pas compenser les défauts introduits par une manipulation inadéquate du métal.
Il est possible d’obtenir des sections minces, mais la réussite du remplissage dépend de l’alliage utilisé, de la configuration de la pièce moulée et des conditions thermiques.
Alliages à base de cuivre
Certains alliages de laiton et de bronze peuvent être utilisés pour des composants industriels lorsque leur comportement face à la corrosion, leurs caractéristiques d’usure ou d’autres propriétés du matériau justifient leur choix.
La fluidité, le comportement au retrait et la manipulation de la masse fondue varient considérablement d’un alliage à base de cuivre à l’autre. Le fait qu’un alliage ait donné de bons résultats dans une application ne signifie pas pour autant qu’il convient à l’ensemble du groupe de matériaux.
Les corps de vannes, les raccords et les composants mécaniques constituent des applications possibles, à condition que leur géométrie et leurs exigences de fonctionnement correspondent à l’alliage et au procédé de moulage sélectionnés.
Comparaison des choix de matériaux
| Groupe de matériaux | Exemples d’applications | Principales considérations techniques |
| Fonte grise | Carter de machines, couvercles | Usinabilité, épaisseur des sections, charges de service |
| Fonte ductile | Supports, corps mécaniques | Structure graphitique, ductilité, alimentation |
| Acier moulé | Composants structurels et mécaniques | Exigences thermiques, contrôle du retrait, traitement thermique |
| Alliages d’aluminium | Boîtiers légers, capots d’équipement | Qualité de la coulée, porosité, comportement au refroidissement |
| Alliages à base de cuivre | Composants de vannes, pièces de pompes | Compatibilité des alliages, exigences en matière de corrosion, solidification |
Ces applications illustrent des choix de matériaux potentiels plutôt que des capacités de production garanties. L’alliage précis, la taille des composants et les propriétés requises doivent être examinés avant de choisir le moulage en carapace.
Quels facteurs de conception influencent la qualité du moulage en carapace ?
Une bonne conception des composants tient compte à la fois de la fabrication du moule et de la solidification du métal. Une géométrie pouvant être reproduite avec précision par le moule à coque peut néanmoins présenter des défauts de moulage inacceptables.
Épaisseur des parois et transitions de section
L’épaisseur des parois influence l’écoulement du métal en fusion, le comportement à la solidification et les exigences d’alimentation. Les sections minces peuvent se refroidir avant d’être remplies, tandis que les sections épaisses peuvent présenter des défauts de retrait localisés.
Les transitions brusques d’épaisseur créent des conditions thermiques inégales. Des changements progressifs et des congés adaptés peuvent améliorer le comportement de la pièce moulée, bien que leurs dimensions nécessitent une évaluation spécifique à chaque alliage.
Les concepteurs doivent examiner la pièce dans son ensemble plutôt que des caractéristiques isolées. La position de la buse d’alimentation, l’emplacement des masselottes et les sections adjacentes peuvent modifier le comportement d’une paroi qui serait autrement acceptable.
Angles de dépouille et conception de la ligne de joint
Les angles de dépouille facilitent la séparation des coques en sable durci des modèles métalliques réutilisables sans endommager les surfaces de la cavité ni les éléments fragiles.
L’angle de dépouille requis dépend de la géométrie du modèle, de l’état de surface, des propriétés de la coque et du sens de démoulage. Il n’existe pas d’angle unique adapté à toutes les pièces.
Le positionnement de la ligne de joint influe également sur l’assemblage du moule, l’aspect extérieur et la cohérence dimensionnelle. Un mauvais positionnement peut entraîner des difficultés d’alignement ou nécessiter des opérations de finition superflues.
Les contre-dépouilles complexes doivent être examinées dès le début du projet, car elles peuvent nécessiter des modèles modifiés, des noyaux supplémentaires ou une autre méthode de moulage.
Conception des noyaux et passages internes
Les noyaux créent des passages internes, des évidements et des sections creuses qui ne peuvent pas être formés directement par les demi-coques externes.
La résistance et le positionnement des noyaux doivent permettre de résister aux forces exercées lors de l’assemblage et par le métal en fusion. Un soutien inadéquat peut entraîner des erreurs dimensionnelles, des passages décalés ou des inclusions liées aux noyaux.
Les concepteurs doivent également tenir compte de l’aération et du démoulage. Les passages longs, étroits ou fermés peuvent compliquer le nettoyage et l’inspection interne.
Les plans des noyaux, les ouvertures accessibles et les dispositifs de soutien appropriés doivent être coordonnés avec la conception globale du moule et du système d’alimentation.
Défauts courants de moulage et leurs causes
Les moules à coques peuvent présenter des défauts liés au système de sable, au métal en fusion, au comportement de solidification ou à l’assemblage du moule.
- Porosité gazeuse : peut résulter de gaz provenant du liant, d’une ventilation insuffisante, de gaz dissous ou d’une manipulation inadéquate du métal.
- Porosité de retrait : elle se développe lorsque les zones en cours de solidification ne reçoivent pas suffisamment de métal en fusion.
- Déflux : se produisent lorsque le métal se solidifie avant d’avoir complètement rempli la cavité.
- Défauts liés au moule : ils comprennent les fissures de la coque, l’érosion, les défauts d’ajustement et le déplacement des éléments de noyau.
Ces défauts ne peuvent pas toujours être diagnostiqués d’après leur aspect extérieur. Un examen en coupe, des essais non destructifs adaptés ou une analyse métallurgique peuvent être nécessaires pour en déterminer les causes.
Les mesures correctives doivent s’attaquer au mécanisme spécifique plutôt que de se limiter à ajuster la température de coulée, le système d’alimentation ou les conditions du liant sans preuves à l’appui.
Usinage et contrôle final
Le moulage en carapace peut réduire les exigences de finition pour certaines surfaces, mais les interfaces fonctionnelles importantes nécessitent souvent un usinage secondaire.
Les alésages de paliers, les faces d’étanchéité, les trous filetés et les éléments de montage de précision requièrent des tolérances déterminées par l’assemblage final, et non simplement par la méthode de moulage.
Les contrôles dimensionnels doivent être associés à une vérification des matériaux et à des inspections ciblées sur les défauts pertinents.
Les plans d’inspection peuvent nécessiter des mesures de dureté pour évaluer l’état du matériau, des essais mécaniques pour vérifier les propriétés spécifiées, ou des méthodes non destructives pour détecter les discontinuités internes et superficielles.
Les exigences d’inspection doivent être convenues avant la production afin que les surépaisseurs d’usinage, les surfaces d’essai accessibles et les critères d’acceptation puissent être intégrés à la conception.
Quelles sont les applications industrielles du moulage en carapace ?
Le moulage en carapace s’applique à certains composants industriels nécessitant une géométrie reproductible, des propriétés de matériau adaptées et une qualité de surface contrôlée. Le choix final du procédé dépend des exigences détaillées du composant.
Composants de pompes et de vannes
Les corps de vannes, les carters de pompes et les pièces associées de traitement des fluides constituent des applications potentielles, en particulier lorsque les passages internes peuvent être formés à l’aide de noyaux correctement soutenus.
Ces composants nécessitent souvent des interfaces d’étanchéité usinées, une géométrie interne contrôlée et une résistance à la corrosion adéquate. Les conceptions sous pression exigent également des matériaux qualifiés et des essais d’intégrité bien définis.
L’aspect extérieur d’une pièce moulée ne détermine pas sa capacité de résistance à la pression. La solidité interne, l’épaisseur des parois, les propriétés des matériaux et les résultats des contrôles doivent être adaptés aux conditions de fonctionnement prévues.
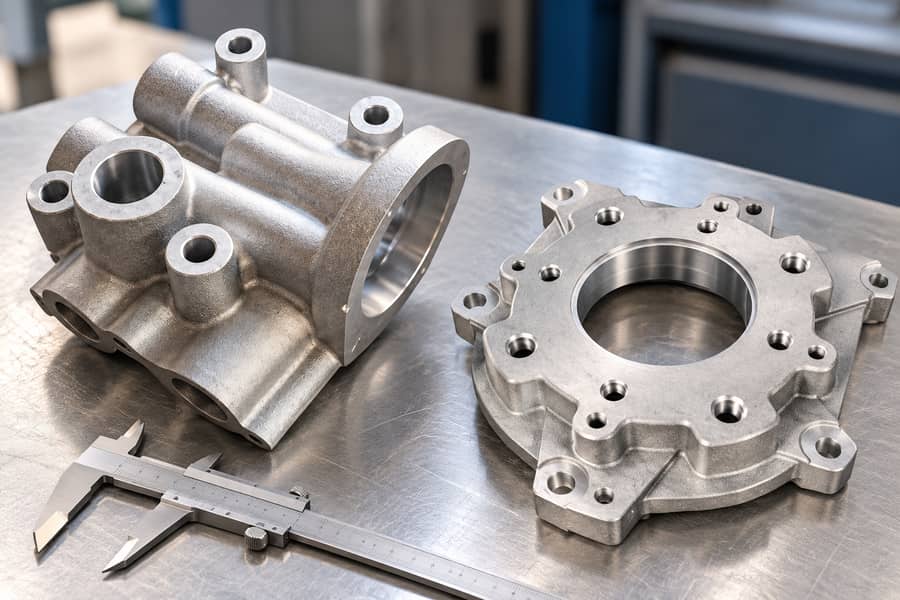
Carter de boîte de vitesses et de transmission
Les carters de boîte de vitesses et les boîtiers de transmission bénéficient d’une géométrie externe homogène et de cavités internes contrôlées, en particulier lorsque plusieurs éléments de fixation doivent être alignés.
Le moulage en carapace permet d’obtenir une forme de base reproductible, tandis que l’usinage permet de réaliser avec précision les sièges de roulements, les emplacements d’arbres et les surfaces d’accouplement.
La déformation du moulage, l’épaisseur des parois et le choix des repères d’usinage doivent être pris en compte conjointement. La précision des surfaces externes ne suffit pas à elle seule à garantir l’alignement après la finition.
Composants automobiles et de machines
Certains supports, leviers, corps mécaniques et composants liés au moteur peuvent être envisagés pour la coulée en carapace lorsque leurs géométries et leurs matériaux sont compatibles.
Les exigences mécaniques varient considérablement. Les composants soumis à des charges cycliques nécessitent une évaluation appropriée de la fatigue, tandis que les pièces soumises à des charges élevées peuvent nécessiter un examen métallurgique supplémentaire.
Le choix des matériaux, le traitement thermique et la qualité de la pièce moulée doivent être évalués conjointement. Aucune méthode de moulage ne garantit à elle seule la résistance requise par un composant particulier.
Équipements industriels et pièces structurelles
Les capots d’équipements, les supports de machines, les corps de montage et les supports mécaniques constituent d’autres applications potentielles du moulage en carapace à sable résiné.
La production récurrente de formes complexes peut justifier l’utilisation de modèles métalliques réutilisables, en particulier lorsque la qualité de surface et la répétabilité influencent les étapes de fabrication en aval.
Le catalogue de composants moulés de Boberry Machining fournit des exemples de catégories de moulages industriels. Les listes de composants doivent être évaluées indépendamment du procédé de moulage spécifique utilisé pour leur fabrication.
Pour chaque application, les ingénieurs doivent vérifier les dimensions des pièces moulées, la compatibilité des matériaux, les exigences mécaniques et les filières de production disponibles avant d’approuver un procédé de fabrication.
Comment choisir le moulage en carapace pour vos composants ?
Le choix d’un procédé de moulage ne se résume pas à une simple comparaison de l’état de surface ou de l’investissement en outillage. La compatibilité des matériaux, la complexité des composants, le volume de production et les exigences d’inspection déterminent l’adéquation pratique du procédé.
Le moulage en carapace par rapport aux autres méthodes de moulage
Le moulage au sable vert conventionnel utilise des moules en sable compacté et peut s’adapter à une large gamme de tailles de composants et de configurations de production.
Le moulage en carapace utilise du sable enrobé de résine et des modèles chauffés, ce qui peut améliorer la reproduction de la surface et la répétabilité, mais implique des considérations supplémentaires en matière d’outillage et de traitement du liant.
Le moulage à cire perdue avec coque en céramique suit une séquence différente de fabrication des modèles et des moules. Il peut convenir à des géométries complexes difficiles à démouler à partir de modèles de moulage en carapace réutilisables.
Le moulage sous pression utilise des moules métalliques réutilisables et un remplissage assisté par pression. Sa rentabilité dépend souvent du choix de l’alliage, de la complexité de l’outillage et du volume de production.
Le terme « moulage par gravité » nécessite une attention particulière. Les moules à coque sont généralement coulés par gravité ; le remplissage par gravité et le moulage en carapace ne sont donc pas des classifications mutuellement exclusives.
Cependant, la coulée par gravité en moule permanent utilise des moules métalliques réutilisables plutôt que des coques jetables en sable résiné. Le procédé de coulée par gravité de Boberry Machining peut être pris en compte séparément lors de l’évaluation des alternatives de production adaptées.
| Méthode de moulage | Approche relative aux moules et aux modèles | Avantages potentiels | Principales contraintes de sélection |
| Moulage en carapace | Sable enrobé de résine durci contre des modèles réutilisables chauffés | Reproduction de surface, répétabilité | Outillage métallique, traitement du liant, limites du moulage en carapace |
| Moulage au sable vert | Moule en sable compacté formé autour de modèles amovibles | Flexibilité quant aux dimensions des pièces et aux méthodes d’outillage | Rigidité du moule, exigences en matière de surface et de dimensions |
| Moulage à la cire perdue | Coque en céramique formée autour de modèles en cire non réutilisables | Formes complexes et détails fins | Fabrication des modèles, traitement des coques, rentabilité de la production |
| Moulage sous pression | Remplissage sous pression de moules métalliques réutilisables | Répétabilité adaptée aux composants en grande série | Restrictions liées aux alliages, coût des moules, défauts liés au remplissage |
La meilleure méthode dépend de la conception réelle et des critères d’acceptation. Les tableaux comparatifs ne peuvent se substituer aux évaluations de la capacité des procédés spécifiques à chaque fournisseur ni à l’évaluation d’échantillons représentatifs.
Évaluer la géométrie, les matériaux et les exigences de production
Commencez par le plan du composant, l’alliage prévu, les conditions d’exploitation et les propriétés mécaniques requises. Ces éléments définissent les limites des méthodes de moulage acceptables.
Examinez les dimensions globales, les sections minimales, les cavités internes, les exigences de dépouille et les éléments nécessitant un usinage. Les géométries complexes peuvent entraîner des difficultés d’outillage qui l’emportent sur les avantages attendus en termes de finition de surface.
Les quantités de commande prévues ont également leur importance. L’outillage métallique réutilisable peut s’avérer économique pour des commandes récurrentes, mais difficile à justifier pour une production limitée.
Définir les exigences de qualité et de contrôle
Les exigences de qualité du moulage doivent distinguer l’aspect esthétique, la conformité dimensionnelle, les propriétés du matériau et l’intégrité interne.
Précisez les cotes critiques, les exigences de surface, les tolérances d’usinage et tout essai de pression ou mécanique requis pour l’application.
Lorsque des défauts internes sont susceptibles d’affecter les performances, établissez des méthodes d’inspection et des limites d’acceptation appropriées. Les essais doivent tenir compte du matériau, de la géométrie et des conditions d’utilisation du composant.
Vérifier les capacités des fournisseurs avant la production
Les fournisseurs doivent confirmer les méthodes de moulage dont ils disposent, les alliages pris en charge, les dimensions maximales pratiques des composants et les dispositions d’outillage avant qu’un procédé de moulage ne soit sélectionné.
Pour un procédé de moulage en carapace proposé, demandez des informations sur la fabrication des modèles, la préparation du sable enrobé de résine, le durcissement des coquilles, l’assemblage des moules et les capacités d’inspection pertinentes.
Les pièces moulées échantillons peuvent ensuite être évaluées en termes de cohérence dimensionnelle, de conformité des matériaux, de qualité de surface et de comportement à l’usinage. Le lancement de la production ne doit intervenir qu’après vérification documentée que les pièces moulées échantillons satisfont aux critères dimensionnels, matériels et d’inspection spécifiés.
Lorsqu’ils travaillent avec Boberry Machining, les acheteurs peuvent examiner les options de moulage et d’usinage pertinentes par rapport aux plans de leurs composants, puis confirmer le processus de fabrication spécifique et les exigences de qualification avant la production.