
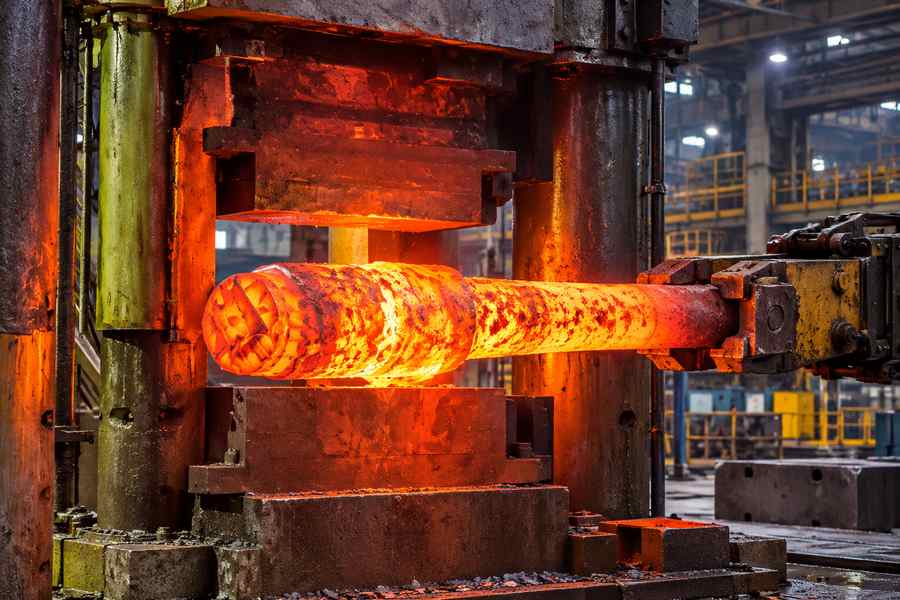
Beim Freiformschmieden wird erhitztes Metall durch aufeinanderfolgende Kompressionen zwischen Gesenken, die das Werkstück nicht vollständig umschließen, umgeformt. Zwischen den Hüben drehen und verschieben die Bediener das Rohteil und lenken so den Metallfluss in eine längere, dickere oder abgestufte Form.
Der Fertigungsprozess kombiniert dann kontrolliertes Erhitzen, wiederholtes Umformen, Abkühlen, Wärmebehandlung, Zerspanung und Prüfung, um ein Bauteil herzustellen, das die festgelegten Anforderungen erfüllt.
So funktioniert das Freiformschmieden: Grundprinzipien und Ausrüstung
Beim Freiformschmieden üben flache oder einfach geformte Gesenke Druckkraft auf das Metall aus, während Teile des Werkstücks frei bleiben. Das freie Metall kann sich über den Kontaktbereich der Gesenke hinaus ausbreiten.
Eine Hydraulikpresse übt eine kontrollierte Druckkraft aus, während ein Schmiedehammer wiederholte Schläge ausführt. Handhabungsgeräte positionieren, transportieren und drehen das Werkstück zwischen aufeinanderfolgenden Umformvorgängen.
Im Gegensatz zum Gesenkschmieden ist der Prozess nicht darauf angewiesen, einen detaillierten Formhohlraum auszufüllen. Stattdessen entsteht die gewünschte Form durch wiederholte Verformung und kontrollierte Bewegung.
Diese Flexibilität macht das Freiformschmieden geeignet für gerade Wellen, Stufwellen, Blöcke, Scheiben und andere relativ einfache Industriekomponenten.
Die Gesenke legen jedoch eher ein ungefähres Profil fest als fertige Präzisionsoberflächen. Durch die anschließende maschinelle Bearbeitung werden kritische Durchmesser, Lagersitze, Schultern und andere Merkmale hergestellt, die eine strengere Maßkontrolle erfordern.
Offenes Schmieden: Schritt-für-Schritt-Fertigung
Schritt 1: Überprüfung der technischen Anforderungen und Vorbereitung des Ausgangsmaterials
Die Fertigung beginnt mit der Bauteilzeichnung, der Materialspezifikation und den Lieferanforderungen. Diese Unterlagen legen das Ausgangsmaterial, die Verformungsreihenfolge, die Bearbeitungszugaben und die erforderlichen Prüfvorgänge fest.
Ingenieure prüfen die Fertigmaße, kritische Querschnitte, Betriebsbelastungen, die Werkstoffgüte und die erforderlichen mechanischen Eigenschaften. Außerdem identifizieren sie Bereiche, die eine erhebliche Verformung oder zusätzliches Bearbeitungsmaterial erfordern.
Zu den Ausgangsmaterialien können Gussblöcke, gewalzte Knüppel oder zuvor bearbeitete Blöcke gehören. Ihre Abmessungen, Produktionshistorie und inneren Zustände beeinflussen den nachfolgenden Schmiedeprozess.
Vor dem Zuschneiden oder Erhitzen werden die Materialidentifikation und die Rückverfolgbarkeit überprüft. Aufzeichnungen der chemischen Analyse und verfügbare Prüfdaten helfen dabei festzustellen, ob das Rohmaterial die festgelegten Anforderungen erfüllt.
Bei Gussblöcken kann es erforderlich sein, Kopf- und Fußbereiche zu entfernen, um Bereiche zu beseitigen, die von erstarrungsbedingter Segregation, Schrumpfung oder anderen unzulässigen Zuständen betroffen sind. Die Stellen und Mengen der Ausschussbereiche hängen von den Eigenschaften des Gussblocks und den geltenden Anforderungen ab.
Gewalzte Knüppel werden nach anderen Vorbereitungsverfahren behandelt. Das Zuschneiden eines Knüppels auf Länge erfordert nicht automatisch das gleiche Verfahren zum Ausschneiden von Kopf- und Fußbereichen wie bei Gussblöcken.
Das vorbereitete Ausgangsmaterial muss ausreichend Material für die geplante Verformung, die zu erwartenden Verarbeitungsverluste und die Bearbeitungszugaben enthalten. Ein unzureichendes Ausgangsvolumen kann dazu führen, dass kritische Abschnitte zu klein ausfallen.
Schritt 2: Erhitzen des Materials auf die erforderliche Schmiedetemperatur
Das vorbereitete Material wird in einen Heizofen gegeben, wo die Temperatur entsprechend der Legierung und den geplanten Umformvorgängen erhöht wird.
Durch das Erhitzen wird der Widerstand gegen plastische Verformung verringert, sodass Druckkräfte die Geometrie des Werkstücks verändern können. Eine gleichmäßige Temperaturverteilung ist besonders wichtig beim Schmieden großer oder dicker Querschnitte.
Der Erwärmungsplan berücksichtigt die Materialzusammensetzung, die Ausgangstemperatur, die Querschnittsdicke und die Ofenbedingungen. Durch eine angemessene Haltezeit kann das Innere des Werkstücks den erforderlichen Arbeitszustand erreichen.
Eine unzureichende Erwärmung kann die Umformkräfte erhöhen und das Rissrisiko steigern. Überhöhte Temperaturen oder eine zu lange Einwirkzeit können zu unerwünschtem Kornwachstum, Oxidation oder anderen metallurgischen Schäden führen.
Temperaturmesswerte, Erwärmungsdauer und Ofenprotokolle belegen, dass das vorgeschriebene Verfahren eingehalten wurde. Der geeignete Temperaturbereich für das Schmieden muss entsprechend der jeweiligen Werkstoffsorte festgelegt werden.
Schritt 3: Entfernen der Oberflächenzunder und Vorbereiten für die Verformung
Durch die Einwirkung hoher Temperaturen bildet sich auf vielen Metalloberflächen Oxidzunder. Lose oder stark anhaftende Zunderablagerungen können den Kontakt mit der Gesenkschale beeinträchtigen und sich in Oberflächenfalten festsetzen.
Vor einer wesentlichen Verformung entfernen die Bediener die Zunderablagerungen mit geeigneten mechanischen oder anlagenspezifischen Verfahren. Die gewählte Technik hängt von der Werkstückgröße, der Temperatur und den verfügbaren Handhabungsmöglichkeiten ab.
Die freigelegte Oberfläche wird auf sichtbare Unregelmäßigkeiten überprüft, die sich beim Pressen verschlimmern könnten. Nach dem Wiedererwärmen oder zwischen den Schmiedevorgängen kann eine zusätzliche Entzunderung erforderlich sein.
Schritt 4: Durchführung der ersten Stauch- oder Ziehvorgänge
Der erste Umformvorgang schafft eine bearbeitbare Zwischenform. Je nach Bauteilgeometrie kann der Prozess mit Stauchen, Ziehen oder einer anderen geeigneten Verformungssequenz beginnen.
Beim Stauchen wird das Werkstück entlang seiner Länge oder Höhe zusammengedrückt, wodurch sich das Material seitlich ausbreitet. Dies ist sinnvoll, wenn ein größerer Querschnitt erforderlich ist.
Beispielsweise kann eine Welle, die ein verdicktes Ende benötigt, vor der anschließenden Formgebung einem lokalen Stauchen unterzogen werden, um Material in diesen Bereich umzuverteilen.
Während des Stauchens schränkt die Reibung an den Werkzeuggrenzflächen die lokale Bewegung ein. Dies kann zu einer Fassformung führen, bei der das Werkstück in der Mitte breiter wird.
Die Ausrichtung des Werkstücks, die Ausgangsgeometrie, die Temperatur und die Abfolge der Kompression beeinflussen, ob die Verformung kontrolliert bleibt. Eine übermäßige Schlankheit oder eine schlechte Positionierung können zu Knicken oder einem ungleichmäßigen Materialfluss beitragen.
Das Ziehen bewirkt die entgegengesetzte Gesamtmaßänderung. Durch die Kompression wird die Querschnittsfläche verringert, während die Länge des Werkstücks zunimmt, wodurch sich dieses Verfahren für längliche Bauteile eignet.
Einige Schmiedeverfahren kombinieren diese Arbeitsschritte. Ein Abschnitt kann zunächst gestaucht werden, um das Material neu zu verteilen, und anschließend gezogen werden, um die erforderlichen Schaftproportionen herzustellen.
Die gewählte Abfolge muss die endgültige Geometrie und den Ausgangsrohling widerspiegeln. Das Anwenden unnötiger Stauchvorgänge, nur weil diese in einer Standardprozessbeschreibung aufgeführt sind, verursacht zusätzlichen Arbeitsaufwand, ohne einen nützlichen Fertigungsvorteil zu erzielen.
Schritt 5: Ausziehen des Werkstücks durch überlappende Gesenkbisse und Rotation
Das Ausziehen ist ein zentraler Arbeitsgang bei der Herstellung langer Freiformschmiedeteile. Das Werkstück wird schrittweise entlang seiner Länge komprimiert, anstatt überall gleichzeitig verformt zu werden.
Ein Gesenkbiss ist der Materialabschnitt, der während eines einzelnen Hubs berührt und komprimiert wird. Seine wirksame Länge hängt von der Gesenkgeometrie und den Kontaktbedingungen des Werkstücks ab.
Nach einem Presshub wird das Werkstück in Längsrichtung vorgeschoben. Der nächste Pressbereich überlappt einen entsprechend ausgewählten Teil des zuvor bearbeiteten Bereichs und setzt die Verformung entlang des gewünschten Querschnitts fort.
Überlappende Pressbereiche tragen dazu bei, abrupte Unterschiede zwischen benachbarten Schmiedebereichen zu vermeiden. Sie ermöglichen zudem eine schrittweise Bearbeitung des Materials, ohne dass ausgeprägte Stufen zwischen den einzelnen Pressstellen entstehen.
Die Überlappung muss auf die Matrizenbreite, die Querschnittsgeometrie, die Temperatur und den geplanten Verformungsablauf abgestimmt sein. Zu weit voneinander entfernte Bisse können zu ungleichmäßigen Profilen führen, während ein schlecht kontrollierter Eingriff die Oberfläche verzerren kann.
Die Drehung stellt eine weitere wichtige Steuerungsmöglichkeit dar. Zwischen ausgewählten Hüben oder Durchgängen wird das Werkstück gedreht, sodass die Kompression aus einer anderen Richtung wirkt.
Bei einer runden Welle tragen aufeinanderfolgende Reduzierungen und Drehungen dazu bei, einen gleichmäßigeren Querschnitt zu erzielen. Alternative Ausrichtungen ermöglichen es zudem, zuvor gespreiztes Material in Richtung des gewünschten Profils zu verdichten.
Der axiale Vorschub steuert, wo die Verformung stattfindet; die Drehung steuert deren Ausrichtung. Beide Bewegungen müssen mit der Hubtiefe und der vorgesehenen Durchlaufsequenz abgestimmt sein.
Die Bediener überwachen während des gesamten Ziehvorgangs die Querschnittsabmessungen, die Geradheit und den Oberflächenzustand. Unerwartete Verbiegungen oder lokale Verformungen müssen möglicherweise vor der weiteren Verlängerung korrigiert werden.
Eine kontrollierte Verformung kann die Kornstruktur und die Ausrichtung des Kornflusses verändern, was sich potenziell positiv auf die Leistungsfähigkeit des Bauteils auswirkt. Die Ergebnisse hängen von der Qualität des Ausgangsmaterials, der gesamten Verformungsgeschichte und der nachfolgenden Weiterverarbeitung ab.
Durch das Schmieden können unter geeigneten Bedingungen bestimmte innere Hohlräume geschlossen werden, jedoch werden Einschlüsse, Entmischungen, Risse oder nicht alle vorhandenen Unregelmäßigkeiten nicht zuverlässig beseitigt. Eine Prüfung bleibt unerlässlich.
Schritt 6: Formen von abgestuften Wellen und anderen erforderlichen Profilen
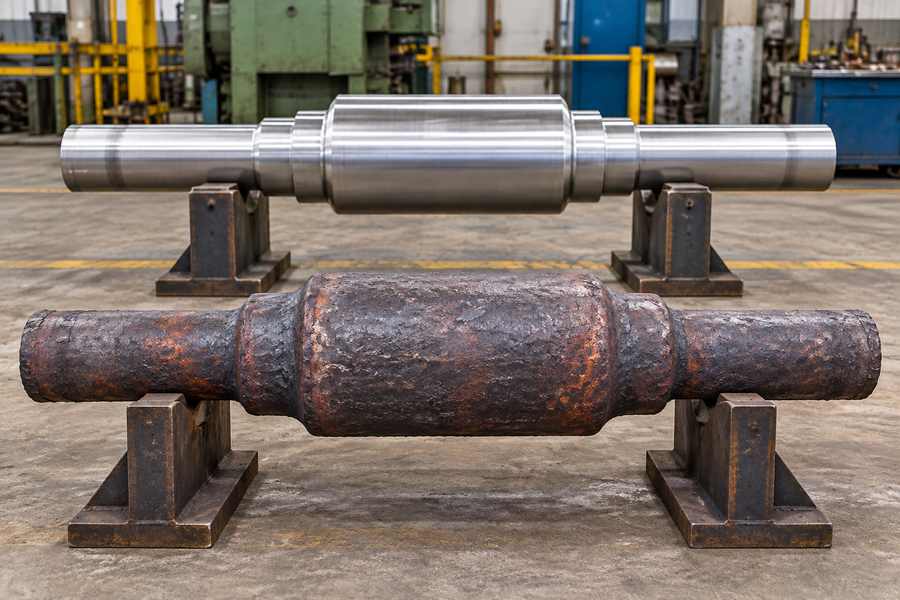
Sobald das Werkstück geeignete Gesamtproportionen erreicht hat, konzentriert sich das Schmieden auf die Ausbildung der erforderlichen lokalen Querschnitte, Schultern und Übergänge.
Stufenwellen weisen entlang einer gemeinsamen Achse Abschnitte mit unterschiedlichen Durchmessern auf. Ihre Geometrie kann Lager, Zahnräder, Kupplungen oder andere mechanische Baugruppen aufnehmen.
Flachmatrizen können ausgewählte Bereiche schrittweise reduzieren, während V-Matrizen und andere einfache Umformwerkzeuge bei bestimmten Profilen oder Querschnittsformen helfen.
Beispielsweise kann ein Wellenrohling einen größeren mittleren Abschnitt beibehalten, während seine Enden zusätzlich gezogen werden. Das resultierende Profil nähert sich der vorgegebenen abgestuften Geometrie an.
Die Schmiedereihenfolge legt fest, wo Material verbleibt und wo es umverteilt wird. Schulterpositionen, Zwischendurchmesser und Übergangslängen werden im Verlauf der Formgebung überwacht.
Abrupte Querschnittsänderungen können das Risiko von Falten oder ungünstigem Materialfluss erhöhen. Eine geeignete Übergangsgeometrie und eine kontrollierte Platzierung der Schnitzkante tragen zur Herstellung verarbeitbarer Profile bei.
Um kritische Merkmale herum wird zusätzliches Material für die anschließende Bearbeitung belassen. Die geschmiedete Schulter muss daher nicht das scharfe Profil oder die endgültige Position aufweisen, die auf der fertigen Zeichnung erforderlich sind.
Die geschmiedeten Wellen von Boberry Machining umfassen gerade und abgestufte Ausführungen, was die Bandbreite an Wellengeometrien veranschaulicht, die unterschiedliche Schmiedevorgänge erfordern können.
Schritt 7: Nacherwärmen und Fortsetzen des Schmiedevorgangs nach Bedarf
Das Werkstück verliert während des Pressens, der Drehung, der Handhabung und durch den Kontakt mit der Umgebung Wärme. Schließlich kann seine Temperatur für die weitere geplante Verformung ungeeignet werden.
Durch das erneute Erhitzen werden wieder geeignete Umformbedingungen hergestellt. Dies kann zwischen den Ziehvorgängen, vor der Formgebung eines abgestuften Abschnitts oder während einer anderen Zwischenstufe der Produktion erfolgen.
Die Bediener überprüfen die entsprechenden Temperaturbedingungen, bevor sie fortfahren. Bei wiederholtem Erwärmen müssen zudem Oxidation, Oberflächenzustand und die zulässige thermische Belastung des Werkstoffs berücksichtigt werden.
Das Nacherwärmen ist daher Teil des Umformvorgangs und kein feststehender Arbeitsschritt, der erst nach Abschluss der Formgebung durchgeführt wird.
Schritt 8: Kontrollierte Abkühlung nach dem Schmieden
Nach dem letzten Warmumformungsvorgang kühlt das Schmiedeteil unter Bedingungen ab, die entsprechend seiner Werkstoffsorte, Querschnittsgröße und den Anforderungen der nachfolgenden Verarbeitung ausgewählt wurden.
Die Abkühlung beeinflusst mikrostrukturelle Umwandlungen, Härte, Eigenspannungen und Maßhaltigkeit. Ungleichmäßige Temperaturen innerhalb eines Bauteils können dazu führen, dass sich verschiedene Bereiche unterschiedlich schnell zusammenziehen, was möglicherweise zu Verformungen führt.
Je nach Werkstoff und festgelegter Vorgehensweise kann die Abkühlung unter kontrollierten Ofenbedingungen, in einer isolierten Umgebung oder nach einem anderen zugelassenen Verfahren erfolgen.
Ein Abkühlverfahren, das für eine Stahlsorte geeignet ist, kann für eine andere ungeeignet sein. In den Produktionsaufzeichnungen werden die vorgesehenen Bedingungen und alle relevanten Temperaturaufzeichnungen festgehalten.
Schritt 9: Durchführung der erforderlichen Wärmebehandlung
Die Wärmebehandlung stellt den für die anschließende Bearbeitung und den Einsatz erforderlichen metallurgischen Zustand her oder passt diesen an. Die Wahl der Wärmebehandlung hängt von der Materialzusammensetzung, den Bauteildimensionen und den vorgegebenen Eigenschaften ab.
Das Glühen kann die Zerspanbarkeit verbessern oder die Härte und Mikrostruktur verändern. Durch Normalisieren lässt sich unter geeigneten Bedingungen eine gewünschte Stahlmikrostruktur herstellen.
Ein Abschrecken mit anschließendem Anlassen kann vorgeschrieben werden, wenn eine bestimmte Kombination aus Festigkeit und Zähigkeit erforderlich ist. Nicht jede Stahlsorte erhält die gleiche Behandlung.
Kohlenstoffstähle, legierte Stähle und verschiedene Edelstahlfamilien haben unterschiedliche Anforderungen an die Wärmebehandlung. Auch die Querschnittsdicke beeinflusst die Gleichmäßigkeit der Erwärmung und das Abkühlverhalten.
Die Wärmebehandlungsspezifikation legt Temperatur, Haltebedingungen, Abkühlverfahren und erforderliche Nachweise fest. Entsprechende Ofenprotokolle dienen als Nachweis für den tatsächlichen Verarbeitungsverlauf.
Einige Bauteile erfordern zudem eine Zwischenwärmebehandlung. Die Abfolge von Wärmebehandlung, Grobbearbeitung und Endbearbeitung muss daher dem vereinbarten Fertigungsplan entsprechen.
Schritt 10: Grobbearbeitung des Schmiedeteils
Bei der Grobbearbeitung wird überschüssiges Material abgetragen und es werden brauchbare Bezugsebenen geschaffen. Zu den Bearbeitungsvorgängen können Drehen, Fräsen, Bohren oder andere für die geschmiedete Geometrie geeignete Bearbeitungsverfahren gehören.
Bei einer Welle können durch Drehen vorläufige Durchmesser und Bezugsebenen für die anschließende Prüfung hergestellt werden. Es verbleibt ausreichend Material für die Endbearbeitung und eventuell erforderliche Maßkorrekturen.
Bei der Bearbeitung können Unregelmäßigkeiten freigelegt werden, die unter der ursprünglichen Schmiedeoberfläche verborgen waren. Neu sichtbare Anzeichen werden anhand der geltenden Abnahmeanforderungen bewertet, bevor die Arbeiten fortgesetzt werden.
Die Bearbeitungszugaben müssen erwartete Verformungen, Auswirkungen der Wärmebehandlung und die Anforderungen an die Endoberfläche berücksichtigen. Übermäßiges Material erhöht den Bearbeitungsaufwand, während unzureichendes Material das Risiko einer Ausschussware birgt.
Ein grob bearbeitetes Schmiedeteil ist nicht automatisch ein fertiges Bauteil. Kritische Toleranzen, Oberflächenqualitäten und funktionale Merkmale werden durch die festgelegten Endbearbeitungsvorgänge hergestellt.
Schritt 11: Prüfung des Schmiedeteils und Überprüfung der Anforderungen
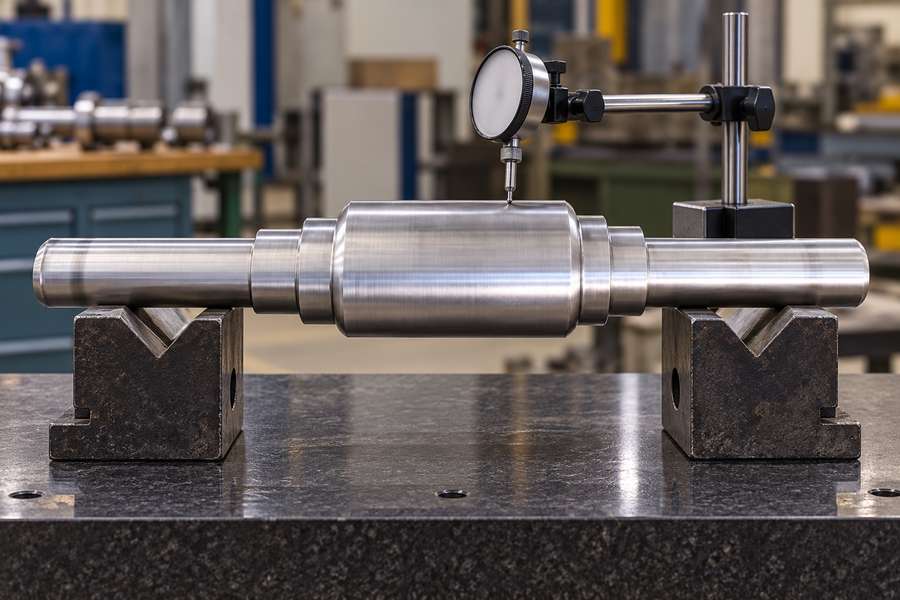
Bei der Prüfung wird überprüft, ob das Schmiedeteil die festgelegten Anforderungen hinsichtlich Maß, Werkstoff und Qualität erfüllt. Die Kontrollen finden in den jeweiligen Phasen statt und nicht erst vor dem Versand.
Die Maßprüfung kann die Gesamtlänge, Querschnittsdurchmesser, Geradheit und das verfügbare Bearbeitungsmaterial umfassen. Detailliertere Messungen richten sich nach der Geometrie und dem Lieferzustand.
Bei der Sichtprüfung werden Oberflächenrisse, Überlappungen, Falten und Transportschäden festgestellt. Reichen Sichtprüfungen zur Beurteilung der Oberflächenintegrität nicht aus, können zusätzliche zerstörungsfreie Prüfverfahren erforderlich sein.
Bei der Ultraschallprüfung können relevante innere Bereiche auf meldepflichtige Anzeigen untersucht werden. Für jedes Bauteil müssen die Prüfvorschriften die Prüfverfahren, die zu untersuchenden Bereiche, die Erkennungsempfindlichkeit und die zulässigen Grenzwerte festlegen.
Mechanische Prüfungen können Zug-, Schlag- oder Härteanforderungen umfassen. Die Prüfkörper und ihre Anordnung müssen der festgelegten Abnahmeanordnung entsprechen und dürfen nicht willkürlich ausgewählt werden.
Die abschließende Dokumentation kann Materialkennzeichnung, chemische Analysen, Wärmebehandlungsaufzeichnungen, Maßergebnisse und erforderliche Prüfberichte umfassen. Diese Aufzeichnungen stellen einen Zusammenhang zwischen dem gelieferten Bauteil und seiner Fertigungshistorie her.
Die folgende Tabelle fasst praktische Kontroll- und Verifizierungsmethoden über den gesamten Produktionsablauf hinweg zusammen.
| Fertigungsstufe | Wichtige Prozesskontrolle | Mögliches Problem | Verifizierungsmethode |
| Materialvorbereitung | Ausgangsmaterial und Rückverfolgbarkeit | Falsche Güteklasse oder ungeeignetes Ausgangsmaterial | Materialidentifizierung und Dokumentation |
| Erwärmung | Temperatur und Gleichmäßigkeit | Ungleichmäßige Verformung oder Überhitzung | Erwärmungsprotokolle und Temperaturkontrollen |
| Entzundern | Oberflächenreinheit | Eingeschlossene Zunderablagerungen oder Oberflächenbeschädigungen | Sichtprüfung |
| Stauchen | Ausrichtung und Pressfolge | Ausbeulung, Knickbildung oder Rissbildung | Maß- und Oberflächenprüfung |
| Ausziehen | Überlappung, Drehung und Vorschub | Unregelmäßige Abschnitte oder Verbiegungen | Querschnittsmessungen und Geradheitsprüfungen |
| Profilformung | Schulterpositionen und Aufmaße | Zu kleine Abschnitte oder Falten | Zwischenprüfungen der Maße |
| Abkühlung | Materialspezifisches Abkühlverfahren | Verformung oder Rissbildung | Abkühlprotokolle und Prüfung |
| Wärmebehandlung | Wärmezyklus und Materialzustand | Falsche Eigenschaften | Ofenaufzeichnungen und vorgeschriebene Prüfungen |
| Bearbeitung und Prüfung | Restbestand und Abnahmekriterien | Maß- oder Werkstoffabweichungen | Maßprotokolle und erforderliche zerstörungsfreie Prüfungen |
Welche Formen lassen sich durch Freiformschmieden herstellen?
Gerade und abgestufte Wellen
Gerade Wellen werden durch die schrittweise Umformung eines länglichen Werkstücks mit relativ gleichbleibendem Querschnitt hergestellt. Durch kontrollierten Vorschub und Rotation wird das beabsichtigte Profil beibehalten.
Stufenwellen erfordern eine selektive Reduzierung an verschiedenen Stellen. Bei ihrer Fertigungsplanung müssen Schulterpositionen, Übergänge, Bearbeitungszugaben und Geradheit berücksichtigt werden.
Beide Ausführungen können in rotierenden Maschinen, Kraftübertragungsanlagen und industriellen mechanischen Baugruppen zum Einsatz kommen. Die Endmaße und Funktionsflächen hängen von der anschließenden Bearbeitung ab.
Geschmiedete Blöcke und Scheiben
Blöcke können durch geeignete Stauch- und progressive Umformvorgänge hergestellt werden. Der Verformungsablauf bestimmt, wie das Material auf das erforderliche rechteckige oder andere einfache Profil verteilt wird.
Scheiben erfordern in der Regel ein kontrolliertes Stauchen, um den Durchmesser zu vergrößern und gleichzeitig die Höhe zu verringern. Ihre Abmessungen und Oberflächenbeschaffenheit werden anschließend durch Bearbeitung angepasst.
In beiden Fällen beeinflussen das Ausgangsvolumen des Rohteils und der Verformungsverlauf die verfügbaren Bearbeitungszugaben sowie die Möglichkeit, die vorgegebene Endgeometrie zu erreichen.
Hohlkörper und Ringe
Einige Hohlkörper können durch Stanzen, Bohren oder Dornschmieden hergestellt werden. Diese Verfahren stellen zusätzliche Anforderungen an die Werkzeuge, die Handhabung und die Maßkontrolle.
Große Ringe können stattdessen einem separaten Ringwalzverfahren unterzogen werden, bei dem ein hohler Vorformling schrittweise aufgeweitet und geformt wird.
Dornschmieden und spezielles Ringwalzen sind unterschiedliche Verfahren. Die Wahl des richtigen Verfahrens hängt von den Ringabmessungen, den Materialanforderungen und der beabsichtigten Endkonfiguration ab.
Was sollten Ingenieure und Einkäufer bei Freiformschmiedeteilen festlegen?
Material- und Maßanforderungen
Die Beschaffung beginnt mit einer vollständigen Zeichnung und Materialspezifikation. Der Lieferant benötigt Angaben zur vorgesehenen Legierungssorte, zur geltenden Normausgabe, zu den Einsatzbedingungen und zur erforderlichen Bauteilgeometrie.
Kritische Maße, Bearbeitungszugaben und der Lieferzustand müssen klar festgelegt sein. Ein grob bearbeiteter Rohling und eine vollständig fertigbearbeitete Welle erfordern unterschiedliche Fertigungsansätze.
Bei abgestuften Wellen sind die Lagerstellen, Schulterübergänge, relevante geometrische Toleranzen und Oberflächen, die eine Endbearbeitung erfordern, anzugeben. Diese Details beeinflussen die Materialzuweisung während des Schmiedevorgangs.
Wenn die Ausrichtung der Kornrichtung oder bestimmte mechanische Eigenschaften von Bedeutung sind, müssen die Anforderungen vor der Auswahl des Ausgangsmaterials und der Planung der Verformung mitgeteilt werden.
Wärmebehandlung und Qualitätsabnahme
Materialspezifikationen allein reichen möglicherweise nicht aus, um den erforderlichen Wärmebehandlungszustand vollständig zu definieren. Käufer sollten die beabsichtigten Liefereigenschaften und die geltenden Prüfvorschriften festlegen.
Geben Sie relevante mechanische Prüfungen, Probenentnahmestellen und Abnahmekriterien an. Die Anforderungen an dickwandige Teile oder kritische Betriebskomponenten können sich von denen für Allzweckschmiedeteile unterscheiden.
Anweisungen zur zerstörungsfreien Prüfung sollten die Methode, den Prüfumfang, das anzuwendende Verfahren und die Abnahmenorm festlegen. Eine unspezifische Forderung nach fehlerfreiem Material ist nicht messbar.
Vereinbaren Sie Materialzertifikate, Wärmebehandlungsnachweise, Maßprüfberichte und andere erforderliche Dokumente, bevor die Fertigung beginnt.
Fertigungsverfahren und Bestätigung durch den Lieferanten
Der Lieferant sollte prüfen, ob das vorgeschlagene Bauteil für das Freiformschmieden geeignet ist oder ein anderes Umformverfahren erfordert.
Die Verfügbarkeit von Ausgangsmaterial, die vorgesehene Umformsequenz, die Bearbeitungszugaben und die erforderlichen Prüfungen beeinflussen die Herstellbarkeit.
Bei der Fertigung auf Basis von Gussblöcken sind erforderliche Ausschussverfahren und deren Auswirkungen auf die Materialausbeute zu klären. Bei der Fertigung auf Basis von Knüppeln sind die entsprechenden Vorbereitungsanforderungen separat zu bestätigen.
Einkäufer, die die Schmiededienstleistungen von Boberry Machining prüfen, können die folgende Checkliste nutzen, um die für das technische Angebot und die Abnahme erforderlichen Informationen zu ermitteln.
| Anforderung | Vom Auftraggeber bereitzustellende Informationen | Bestätigung durch den Lieferanten | Abnahmeprotokoll |
| Werkstoff | Güteklasse und geltende Norm | Eignung und Rückverfolgbarkeit des Ausgangsmaterials | Werkstoffzertifikat |
| Bauteilgeometrie | Zeichnung und kritische Maße | Schmiedeverfahren und Bearbeitungszugaben | Freigegebene Zeichnung und Maßprotokoll |
| Lieferzustand | geschmiedet, grob bearbeitet oder fertig bearbeitet | Enthaltene Bearbeitungsschritte | Prüf- und Lieferprotokolle |
| Wärmebehandlung | Geforderter Zustand und Eigenschaften | Vorgeschlagene Behandlungsabfolge | Wärmebehandlungsprotokolle |
| Mechanische Prüfungen | Prüfungen und Lage der Proben | Probenahme- und Prüfverfahren | Prüfbericht |
| Zerstörungsfreie Prüfung | Verfahren, Umfang und Abnahmekriterien | Prüfverfahren und Zeitplan | Prüfbericht zur zerstörungsfreien Prüfung |
| Maßprüfung | Toleranzen und Prüfpunkte | Messverfahren und -phase | Prüfbericht zur Maßprüfung |
| Rückverfolgbarkeit | Anforderungen an die Identifizierung und Dokumentation | Maßnahmen zur Materialverfolgung | Rückverfolgbarkeitsaufzeichnungen |
Bevor Sie einen Auftrag freigeben, klären Sie, welche Arbeitsschritte im Angebot enthalten sind und für welche Prüfungen eine gesonderte Vereinbarung erforderlich ist. So lassen sich Diskrepanzen zwischen dem Fertigungsumfang und den Abnahmeerwartungen vermeiden.
Die endgültige Beschaffungsspezifikation sollte Zeichnung, Werkstoffgüte, Fertigungsverfahren, Lieferzustand, Prüfanforderungen und Dokumentation zu einem einheitlichen Satz von Abnahmekriterien zusammenfassen.