
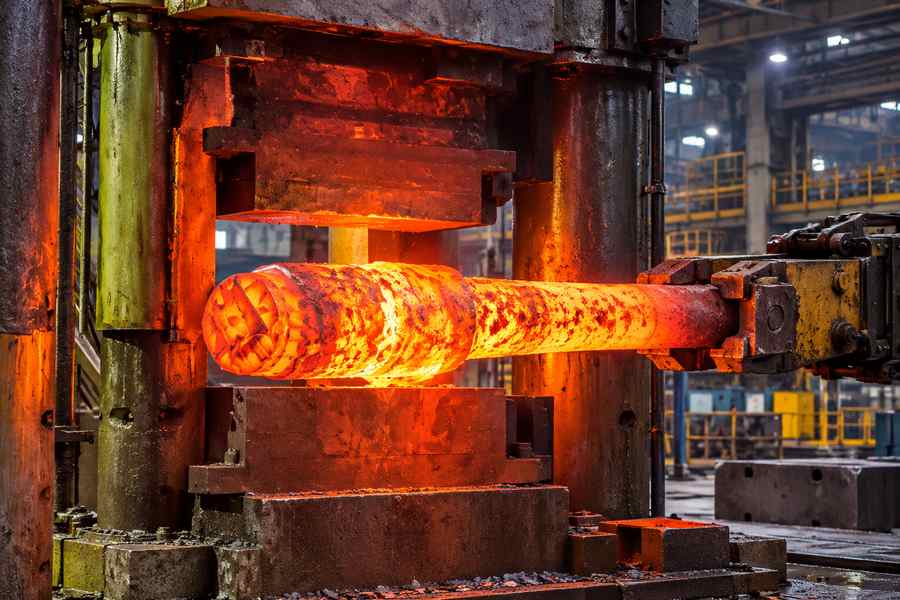
Le forgeage à matrice ouverte consiste à remodeler le métal chauffé par des compressions successives entre des matrices qui n’entourent pas entièrement la pièce. Entre chaque course, les opérateurs font pivoter et avancent la pièce brute, en orientant le flux métallique pour lui donner une forme plus longue, plus épaisse ou à gradins.
Le processus de fabrication combine ensuite un chauffage contrôlé, des opérations de formage répétées, un refroidissement, un traitement thermique, un usinage et un contrôle qualité afin de produire un composant répondant aux exigences spécifiées.
Fonctionnement du forgeage à matrice ouverte : principes de base et équipement
Dans le forgeage à matrice ouverte, des matrices plates ou de forme simple appliquent une force de compression au métal tout en laissant certaines parties de la pièce non contraintes. Le métal non contraint peut s’étendre au-delà de la zone de contact avec la matrice.
Une presse hydraulique applique une force de compression contrôlée, tandis qu’un marteau de forgeage délivre des impacts répétés. Des équipements de manutention positionnent, font avancer et font tourner la pièce entre les opérations de formage successives.
Contrairement au forgeage en matrice fermée, le procédé ne repose pas sur le remplissage d’une cavité de moulage détaillée. Au contraire, la forme requise se développe par des déformations répétées et des mouvements contrôlés.
Cette flexibilité rend le forgeage à matrice ouverte adapté aux arbres droits, aux arbres étagés, aux blocs, aux disques et à d’autres composants industriels relativement simples.
Cependant, les matrices définissent un profil approximatif plutôt que des surfaces de précision finies. L’usinage ultérieur permet d’obtenir les diamètres critiques, les sièges de roulements, les épaulements et d’autres caractéristiques nécessitant un contrôle dimensionnel plus strict.
Procédé de forgeage à matrice ouverte : fabrication étape par étape
Étape 1 : Examen des exigences techniques et préparation du matériau de départ
La fabrication commence par l’étude du composant, la spécification du matériau et les exigences de livraison. Ces documents déterminent la matière première, la séquence de déformation, les surépaisseurs d’usinage et les opérations d’inspection nécessaires.
Les ingénieurs examinent les cotes finies, les sections transversales critiques, les charges de service, la nuance du matériau et les propriétés mécaniques requises. Ils identifient également les zones nécessitant une déformation importante ou une marge d’usinage supplémentaire.
Les matières premières peuvent inclure des lingots moulés, des billettes laminées ou des blooms préalablement usinés. Leurs dimensions, leur historique de production et leur état interne influencent le plan de forgeage qui en découle.
L’identification et la traçabilité du matériau sont vérifiées avant la découpe ou le chauffage. Les rapports d’analyse chimique et les informations d’inspection disponibles permettent de déterminer si la matière première répond aux exigences spécifiées.
Les lingots moulés peuvent nécessiter l’élimination des parties supérieure et inférieure afin de retirer les zones affectées par la ségrégation liée à la solidification, le retrait ou d’autres conditions inacceptables. Les emplacements et les quantités à éliminer dépendent des caractéristiques du lingot et des exigences applicables.
Les billettes laminées font l’objet de pratiques de préparation différentes. La découpe d’une billette à la longueur requise n’implique pas automatiquement la même procédure d’élimination des parties supérieure et inférieure que celle utilisée pour les lingots moulés.
Le matériau préparé doit contenir une quantité suffisante pour la déformation prévue, les pertes de transformation attendues et les surépaisseurs d’usinage. Un volume de départ insuffisant peut entraîner un sous-dimensionnement des sections critiques.
Étape 2 : Chauffer le matériau à la température de forgeage requise
Le matériau préparé est introduit dans un four de chauffage, où la température est augmentée en fonction de l’alliage et des opérations de déformation prévues.
Le chauffage réduit la résistance à la déformation plastique, permettant ainsi aux forces de compression de modifier la géométrie de la pièce. L’uniformité de la température est particulièrement importante lors du forgeage de sections de grande taille ou d’épaisseur importante.
Le programme de chauffage tient compte de la composition du matériau, de la température initiale, de l’épaisseur de la section et des conditions du four. Un temps de maintien approprié permet à l’intérieur de la pièce de se rapprocher des conditions de travail requises.
Un chauffage insuffisant peut augmenter les charges de formage et le risque de fissuration. Une température excessive ou une exposition prolongée peut entraîner une croissance indésirable des grains, une oxydation ou d’autres dommages métallurgiques.
Les relevés de température, la durée de chauffage et les registres du four attestent que la procédure spécifiée a été respectée. La plage de température appropriée pour le forgeage doit être déterminée en fonction de la nuance spécifique du matériau.
Étape 3 : Élimination de la calamine superficielle et préparation à la déformation
L’exposition à des températures élevées produit une calamine d’oxyde sur de nombreuses surfaces métalliques. Une calamine friable ou épaisse peut nuire au contact avec la matrice et se loger dans les plis de surface.
Avant toute déformation importante, les opérateurs éliminent la calamine à l’aide de méthodes mécaniques adaptées ou spécifiques à l’équipement. La technique choisie dépend de la taille de la pièce, de la température et des moyens de manutention disponibles.
La surface exposée est inspectée afin de détecter toute discontinuité visible susceptible de s’aggraver lors de la compression. Un décalaminage supplémentaire peut s’avérer nécessaire après un réchauffage ou entre deux passes de forgeage.
Étape 4 : Réalisation des opérations initiales de refoulement ou d’étirage
L’opération de formage initiale permet d’obtenir une forme intermédiaire exploitable. En fonction de la géométrie du composant, le processus peut débuter par un refoulement, un étirage ou une autre séquence de déformation adaptée.
Le refoulement comprime la pièce sur sa longueur ou sa hauteur, ce qui provoque un étalement latéral du matériau. Il est utile lorsqu’une section transversale plus large est requise.
Par exemple, un arbre nécessitant une extrémité épaissie peut subir un refoulement localisé afin de redistribuer la matière vers cette zone avant le formage ultérieur.
Pendant le refoulement, le frottement au niveau des interfaces avec la matrice limite les mouvements locaux. Cela peut entraîner un effet de « baril », où la pièce s’élargit au niveau de sa partie centrale.
L’alignement de la pièce, sa géométrie initiale, la température et la séquence de compression influencent le contrôle de la déformation. Une élancéité excessive ou un mauvais positionnement peuvent contribuer au flambage ou à un écoulement irrégulier du matériau.
L’étirage produit le changement dimensionnel global inverse. La compression réduit la section transversale tout en augmentant la longueur de la pièce, ce qui le rend adapté aux composants allongés.
Certains procédés de forgeage combinent ces opérations. Une section peut d’abord être refoulée pour redistribuer la matière, puis étirée pour obtenir les proportions requises de l’arbre.
La séquence choisie doit tenir compte de la géométrie finale et de la pièce brute de départ. Appliquer un refoulement inutile simplement parce qu’il figure dans une description standard du procédé alourdit le travail sans apporter d’avantage utile en termes de fabrication.
Étape 5 : Étirer la pièce à l’aide de mors de matrice qui se chevauchent et d’une rotation
L’étirage est une opération centrale dans la fabrication de pièces forgées longues à matrice ouverte. La pièce est progressivement comprimée sur sa longueur plutôt que réduite simultanément sur toute sa surface.
Une « morsure de matrice » correspond à la portion de matière en contact et comprimée au cours d’une course individuelle. Sa longueur effective dépend de la géométrie de la matrice et des conditions de contact avec la pièce.
Après une compression, la pièce avance longitudinalement. La prise suivante chevauche une partie choisie de manière appropriée de la zone précédemment travaillée, prolongeant ainsi la déformation le long de la section requise.
Les prises qui se chevauchent permettent d’éviter des différences brusques entre les zones forgées adjacentes. Elles permettent également de travailler le matériau progressivement sans laisser de gradins prononcés entre les différents points de compression.
Le chevauchement doit être adapté à la largeur de la matrice, à la géométrie de la section, à la température et au programme de déformation prévu. Des mors trop espacés peuvent produire des profils irréguliers, tandis qu’un engagement mal contrôlé peut déformer la surface.
La rotation constitue un autre moyen de contrôle important. Entre certaines courses ou passes, la pièce est tournée afin que la compression s’exerce dans une direction différente.
Pour un arbre rond, les réductions successives et la rotation contribuent à obtenir une section transversale plus uniforme. Des orientations alternées permettent également de comprimer le matériau préalablement étiré vers le profil souhaité.
L’avance axiale détermine l’emplacement de la déformation ; la rotation en contrôle l’orientation. Ces deux mouvements doivent être coordonnés avec la profondeur de course et la séquence de passes prévue.
Les opérateurs surveillent les dimensions de la section, la rectitude et l’état de la surface tout au long de l’étirage. Une flexion inattendue ou une déformation localisée peut nécessiter une correction avant de poursuivre l’allongement.
Une déformation contrôlée peut modifier la structure du grain et l’orientation du flux de grains, ce qui peut améliorer les performances du composant. Les résultats dépendent de la qualité du matériau de départ, de l’historique complet des déformations et des traitements ultérieurs.
Le forgeage peut combler certaines cavités internes dans des conditions appropriées, mais il n’élimine pas de manière fiable les inclusions, la ségrégation, les fissures ou toutes les discontinuités existantes. L’inspection reste indispensable.
Étape 6 : Façonner les arbres étagés et autres profils requis
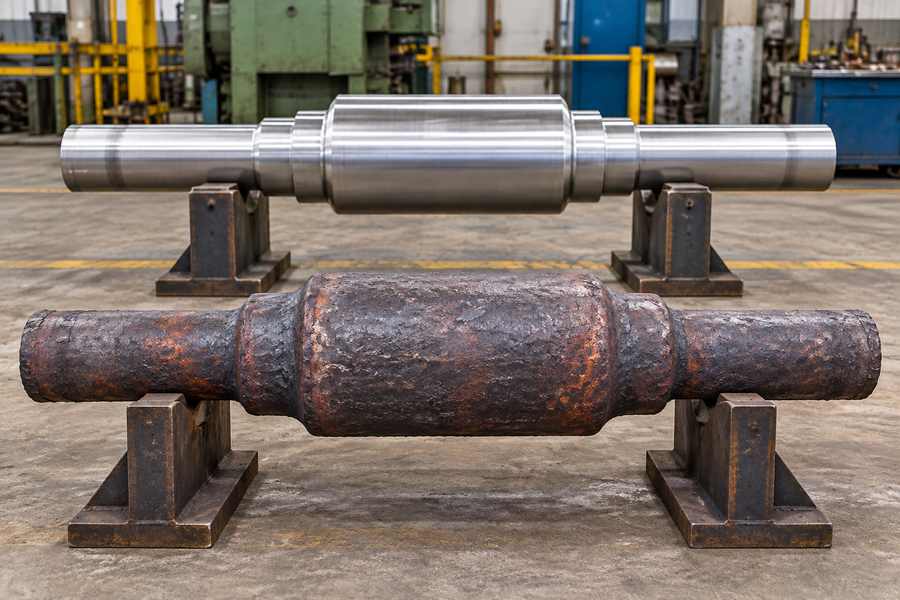
Une fois que la pièce a atteint des proportions globales appropriées, le forgeage se concentre sur le développement des sections transversales locales, des épaulements et des transitions requis.
Les arbres étagés comportent des sections de diamètres différents le long d’un axe commun. Leur géométrie peut s’adapter à des roulements, des engrenages, des accouplements ou d’autres assemblages mécaniques.
Les matrices plates permettent de réduire progressivement certaines zones, tandis que les matrices en V et d’autres outils de formage simples facilitent la réalisation de profils ou de formes de section particuliers.
Par exemple, une ébauche d’arbre peut conserver une section centrale plus large tandis que ses extrémités subissent un étirage supplémentaire. Le profil obtenu se rapproche de la géométrie étagée spécifiée.
La séquence de forgeage détermine où la matière est conservée et où elle est redistribuée. Les positions des épaulements, les diamètres intermédiaires et les longueurs de transition sont surveillés au fur et à mesure que le formage progresse.
Des changements brusques de section peuvent augmenter le risque de plis ou d’un écoulement défavorable de la matière. Une géométrie de transition adaptée et un placement contrôlé de la morsure contribuent à produire des profils exploitables.
Du matériau supplémentaire est conservé autour des éléments critiques en vue de l’usinage ultérieur. L’épaulement forgé n’a donc pas besoin d’avoir le profil net ni la position finale requis sur le dessin de la pièce finie.
Les arbres forgés de Boberry Machining comprennent des configurations droites et étagées, illustrant la gamme de géométries d’arbres pouvant nécessiter différentes séquences de forgeage.
Étape 7 : Réchauffage et poursuite du forgeage si nécessaire
La pièce perd de la chaleur lors de la compression, de la rotation, de la manutention et de l’exposition à l’environnement ambiant. À terme, sa température peut devenir inadaptée à la poursuite de la déformation prévue.
Le réchauffage rétablit des conditions de formage appropriées. Il peut avoir lieu entre deux passes d’étirage, avant le formage d’une section étagée, ou au cours d’une autre étape intermédiaire de production.
Les opérateurs vérifient les conditions de température avant de poursuivre. Les chauffages répétés nécessitent également de prêter attention à l’oxydation, à l’état de la surface et à l’exposition thermique admissible du matériau.
Le réchauffage fait donc partie intégrante de la séquence de déformation plutôt que d’être une opération fixe effectuée uniquement une fois le formage terminé.
Étape 8 : Appliquer un refroidissement contrôlé après le forgeage
À l’issue de la dernière opération de déformation à chaud, la pièce forgée refroidit dans des conditions choisies en fonction de sa nuance de matériau, des dimensions de la section et des exigences de traitement ultérieur.
Le refroidissement influence les transformations microstructurales, la dureté, les contraintes résiduelles et la stabilité dimensionnelle. Des températures inégales au sein d’un composant peuvent entraîner une contraction à des vitesses différentes selon les zones, ce qui peut provoquer une déformation.
En fonction du matériau et du procédé spécifié, le refroidissement peut impliquer des conditions contrôlées dans un four, un environnement isolé ou toute autre méthode approuvée.
Une procédure de refroidissement adaptée à une nuance d’acier peut s’avérer inadaptée à une autre. Les registres de production précisent les conditions prévues et toute observation pertinente relative à la température.
Étape 9 : Effectuer le traitement thermique requis
Le traitement thermique établit ou ajuste l’état métallurgique nécessaire à l’usinage ultérieur et à la mise en service. Son choix dépend de la composition du matériau, des dimensions du composant et des propriétés spécifiées.
Le recuit peut améliorer l’usinabilité ou modifier la dureté et la microstructure. La normalisation permet d’obtenir la microstructure souhaitée de l’acier dans des conditions appropriées.
Une trempe suivie d’un revenu peut être spécifiée lorsqu’une combinaison particulière de résistance et de ténacité est requise. Toutes les nuances d’acier ne reçoivent pas le même traitement.
Les aciers au carbone, les aciers alliés et les différentes familles d’aciers inoxydables ont des exigences distinctes en matière de traitement thermique. L’épaisseur de la pièce influence également l’uniformité du chauffage et la réponse au refroidissement.
Le cahier des charges du traitement thermique définit la température, les conditions de maintien, la procédure de refroidissement et les vérifications requises. Les registres pertinents du four permettent de confirmer l’historique réel du traitement.
Certains composants nécessitent également un traitement thermique intermédiaire. La séquence du traitement, de l’usinage de dégrossissage et de l’usinage de finition doit donc respecter le plan de fabrication convenu.
Étape 10 : Usinage de dégrossissage de la pièce forgée
L’usinage de dégrossissage permet d’éliminer l’excédent de matière et d’établir des surfaces de référence exploitables. Les opérations peuvent inclure le tournage, le fraisage, l’alésage ou d’autres méthodes d’usinage adaptées à la géométrie de la pièce forgée.
Dans le cas d’un arbre, le tournage permet d’établir des diamètres préliminaires et des surfaces de référence en vue de l’inspection ultérieure. Il reste suffisamment de matière pour la finition et toute correction dimensionnelle nécessaire.
L’usinage peut mettre au jour des discontinuités dissimulées sous la surface forgée d’origine. Les indications nouvellement visibles sont évaluées au regard des critères d’acceptation applicables avant la poursuite des travaux.
Les surépaisseurs d’usinage doivent tenir compte de la déformation prévue, des effets du traitement thermique et des exigences finales en matière de surface. Une surépaisseur excessive augmente le travail d’usinage, tandis qu’une surépaisseur insuffisante risque d’entraîner le rejet de la pièce.
Une pièce forgée usinée en première ébauche n’est pas automatiquement une pièce finie. Les tolérances critiques, les états de surface et les caractéristiques fonctionnelles sont établis au cours des opérations de finition spécifiées.
Étape 11 : Inspecter la pièce forgée et vérifier sa conformité aux exigences
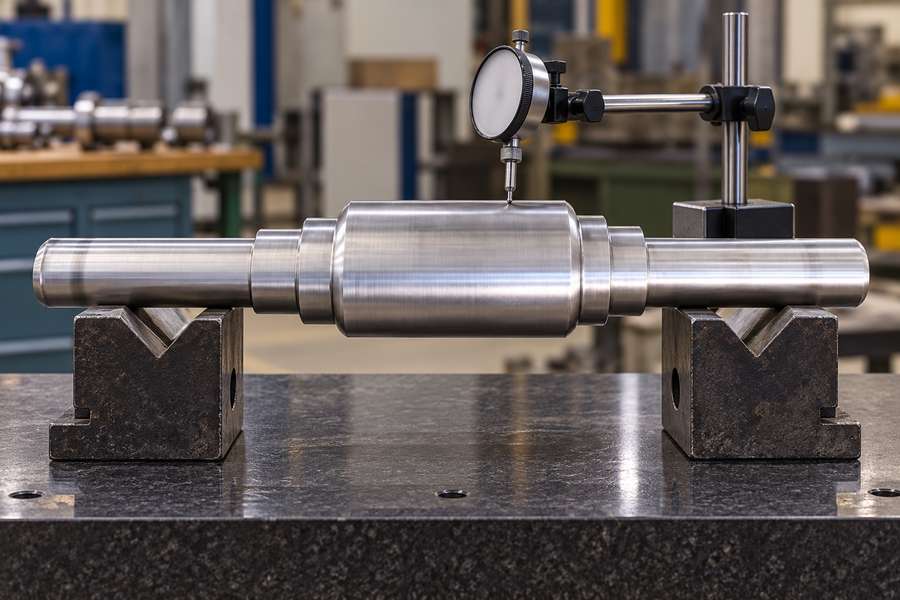
L’inspection permet de vérifier si la pièce forgée répond aux exigences définies en matière de dimensions, de matériau et de qualité. Les contrôles ont lieu à différentes étapes du processus et ne se limitent pas à la seule phase précédant l’expédition.
L’examen dimensionnel peut porter sur la longueur totale, les diamètres de section, la rectitude et la marge d’usinage disponible. Des mesures plus détaillées sont effectuées en fonction de la géométrie et de l’état de livraison.
L’examen visuel permet d’identifier les fissures superficielles, les chevauchements, les plis et les dommages liés à la manutention. Lorsque les contrôles visuels ne suffisent pas à évaluer l’intégrité de la surface, des méthodes supplémentaires d’essais non destructifs peuvent être nécessaires.
Les essais par ultrasons permettent d’évaluer les zones internes concernées à la recherche d’indications à signaler. Pour chaque composant, les exigences d’inspection doivent préciser la technique d’essai, les zones à examiner, la sensibilité de détection et les limites acceptables.
Les essais mécaniques peuvent inclure des exigences en matière de traction, de résistance aux chocs ou de dureté. Les échantillons d’essai et leur emplacement doivent correspondre à la disposition d’acceptation spécifiée, et non à des positions d’échantillonnage arbitraires.
La documentation finale peut inclure l’identification des matériaux, l’analyse chimique, les registres de traitement thermique, les résultats dimensionnels et les rapports d’inspection requis. Ces registres établissent un lien entre le composant livré et son historique de fabrication.
Le tableau suivant résume les contrôles pratiques et les méthodes de vérification tout au long de la chaîne de production.
| Étape de fabrication | Contrôle clé du processus | Problème potentiel | Méthode de vérification |
| Préparation des matériaux | Matière première et traçabilité | Qualité incorrecte ou matière première inadaptée | Identification et enregistrement des matériaux |
| Chauffage | Température et uniformité | Déformation inégale ou surchauffe | Enregistrements de chauffage et contrôles de température |
| Détartrage | Propreté de la surface | Dépôts de tartre emprisonnés ou dommages superficiels | Examen visuel |
| Refoulement | Alignement et séquence de compression | Tordage, flambage ou fissuration | Contrôles dimensionnels et de surface |
| Étirage | Chevauchement, rotation et avancement de la prise | Sections irrégulières ou courbures | Mesures des sections et contrôles de rectitude |
| Façonnage du profil | Positions des épaulements et tolérances | Sections sous-dimensionnées ou plis | Contrôles dimensionnels intermédiaires |
| Refroidissement | Procédure de refroidissement spécifique au matériau | Déformation ou fissuration | Registres de refroidissement et inspection |
| Traitement thermique | Cycle thermique et état du matériau | Propriétés non conformes | Registres du four et essais spécifiés |
| Usinage et contrôle | Stock restant et critères de réception | Non-conformité dimensionnelle ou du matériau | Rapports dimensionnels et contrôles non destructifs requis |
Quelles formes peut-on obtenir par forgeage à matrice ouverte ?
Arbres droits et étagés
Les arbres droits sont fabriqués en développant progressivement une pièce allongée présentant une section transversale relativement constante. L’avancement et la rotation contrôlés permettent de conserver le profil souhaité.
Les arbres étagés nécessitent une réduction sélective au niveau de différentes zones. Leurs plans de fabrication doivent tenir compte de l’emplacement des épaulements, des transitions, des surépaisseurs d’usinage et de la rectitude.
Ces deux configurations peuvent être utilisées pour les machines tournantes, les équipements de transmission de puissance et les assemblages mécaniques industriels. Les dimensions finales et les surfaces fonctionnelles dépendent de l’usinage ultérieur.
Blocs et disques forgés
Les blocs peuvent être formés par des opérations appropriées de refoulement et de mise en forme progressive. Le parcours de déformation détermine la manière dont la matière est répartie pour obtenir le profil rectangulaire ou tout autre profil simple requis.
Les disques nécessitent généralement un refoulement contrôlé pour augmenter leur diamètre tout en réduisant leur hauteur. Leurs dimensions et l’état de surface sont ensuite ajustés par usinage.
Dans les deux cas, le volume de la pièce brute et l’historique de déformation influencent les marges d’usinage disponibles et la capacité à obtenir la géométrie finale spécifiée.
Composants creux et anneaux
Certains composants creux peuvent être produits par perçage, alésage ou forgeage sur mandrin. Ces opérations impliquent des exigences supplémentaires en matière d’outillage, de manutention et de contrôle dimensionnel.
Les anneaux de grande taille peuvent quant à eux suivre un procédé distinct de laminage d’anneaux, dans lequel une préforme creuse est progressivement élargie et mise en forme.
Le forgeage sur mandrin et le laminage d’anneaux dédié sont des procédés distincts. Le choix du procédé approprié dépend des dimensions de l’anneau, des exigences relatives au matériau et de la configuration finale prévue.
Que doivent préciser les ingénieurs et les acheteurs pour les pièces forgées à matrice ouverte ?
Exigences relatives au matériau et aux dimensions
L’approvisionnement commence par un plan complet et un cahier des charges des matériaux. Le fournisseur a besoin de connaître la nuance d’alliage prévue, l’édition de la norme applicable, les conditions d’utilisation et la géométrie requise du composant.
Les cotes critiques, les surépaisseurs d’usinage et l’état de livraison doivent être clairement définis. Une ébauche usinée grossièrement et un arbre entièrement fini impliquent des responsabilités de fabrication différentes.
Pour les arbres étagés, il convient d’identifier les emplacements des paliers, les transitions entre les épaulements, les tolérances géométriques pertinentes et les surfaces nécessitant un usinage final. Ces détails influencent la répartition de la matière première lors du forgeage.
Lorsque l’orientation du sens des grains ou certaines propriétés mécaniques particulières sont importantes, ces exigences doivent être communiquées avant la sélection de la matière première et la planification de la déformation.
Traitement thermique et acceptation de la qualité
Les spécifications des matériaux ne suffisent pas à elles seules à définir pleinement les conditions de traitement thermique requises. Les acheteurs doivent établir les propriétés de livraison prévues et les modalités d’essai applicables.
Précisez les essais mécaniques pertinents, les emplacements des échantillons et les critères d’acceptation. Les exigences relatives aux sections épaisses ou aux composants critiques peuvent différer de celles applicables aux pièces forgées à usage général.
Les instructions relatives aux contrôles non destructifs doivent préciser la méthode, l’étendue du contrôle, la procédure applicable et la norme d’acceptation. Une demande non spécifiée de matériau exempt de défauts n’est pas mesurable.
Convenir des certificats de matériaux, des registres de traitement thermique, des rapports de contrôle dimensionnel et des autres documents requis avant le début de la fabrication.
Processus de fabrication et confirmation du fournisseur
Le fournisseur doit vérifier si le composant proposé se prête au forgeage à matrice ouverte ou s’il nécessite une autre méthode de formage.
La disponibilité des ébauches, la séquence de déformation prévue, les surépaisseurs d’usinage et les contrôles nécessaires influencent tous la faisabilité de la fabrication.
Pour la production à partir de lingots, clarifiez les pratiques de rebut requises et leur effet sur le rendement du matériau. Pour la production à partir de billettes, confirmez séparément les exigences de préparation pertinentes.
Les acheteurs qui évaluent les services de forgeage de Boberry Machining peuvent utiliser la liste de contrôle suivante pour déterminer les informations nécessaires à l’établissement d’un devis technique et à la réception.
| Exigence | Informations fournies par l’acheteur | Confirmation du fournisseur | Procès-verbal d’acceptation |
| Matériau | Nuance et norme applicable | Adéquation et traçabilité des matières premières | Certificat du matériau |
| Géométrie des composants | Plan et cotes critiques | Procédé de forgeage et surépaisseurs d’usinage | Dessin approuvé et rapport dimensionnel |
| État à la livraison | Tel que forgé, usiné grossièrement ou fini | Opérations d’usinage incluses | Rapports d’inspection et de livraison |
| Traitement thermique | État et propriétés requis | Séquence de traitement proposée | Registres de traitement thermique |
| Essais mécaniques | Essais et emplacements des échantillons | Modalités d’échantillonnage et d’essais | Rapport d’essais mécaniques |
| Contrôles non destructifs | Méthode, étendue et critères d’acceptation | Procédure d’examen et calendrier | Rapport de contrôle non destructif |
| Contrôle dimensionnel | Tolérances et points de contrôle | Méthode et étape de mesure | Rapport de contrôle dimensionnel |
| Traçabilité | Exigences en matière d’identification et de documentation | Dispositifs de suivi des matériaux | Dossiers de traçabilité |
Avant de valider une commande, vérifiez quelles opérations sont incluses dans le devis et quels contrôles nécessitent un accord séparé. Cela permet d’éviter tout écart entre le périmètre de fabrication et les attentes en matière de réception.
Le cahier des charges d’achat final doit regrouper le plan, la nuance du matériau, le processus de fabrication, les conditions de livraison, les exigences d’essai et la documentation en un ensemble cohérent de critères de réception.