
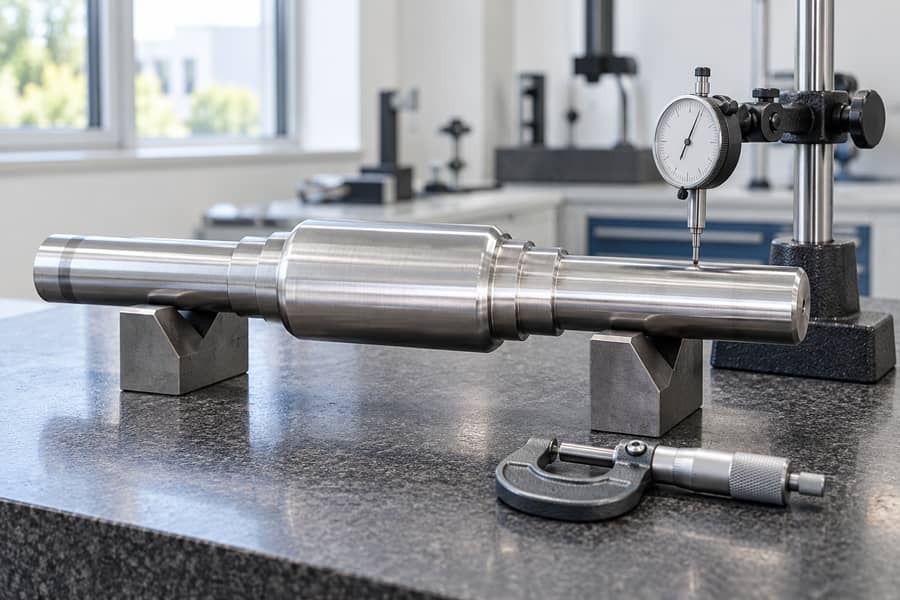
Beim Freiformschmieden werden Wellen, Hülsen, Flansche, Ringe und Blöcke hergestellt, wobei die Maßgenauigkeit vom Werkstoff, der Querschnittsgröße, der Geometrie und den Bearbeitungsbedingungen abhängt. Für die Abmessungen im geschmiedeten Zustand gelten in der Regel andere Toleranzen als für fertig bearbeitete Oberflächen.
Einkäufer müssen zwischen Schmiedetoleranzen, Bearbeitungszugaben, geometrischen Anforderungen und Vorgaben zur Oberflächengüte unterscheiden. Für jede Fertigungsstufe müssen vor Produktionsbeginn Maßkontrollen, Prüfverfahren und Abnahmekriterien vereinbart werden.
Welche Genauigkeit lässt sich beim Freiformschmieden erreichen?
Die Genauigkeit beim Freiformschmieden hängt von der jeweiligen Fertigungsstufe des Bauteils ab. Geschmiedete Rohlinge, grob bearbeitete Bauteile und fertig bearbeitete Teile unterliegen unterschiedlichen Maßanforderungen und Prüfvorgaben.
Beim Freiformschmieden verändert die wiederholte Kompression zwischen offenen Gesenken die Geometrie des Werkstücks, ohne es vollständig einzuschließen. Die Endmaße hängen daher von der Verformungskontrolle, dem Materialverhalten und der nachfolgenden Bearbeitung ab.
Toleranzen im geschmiedeten Zustand
Toleranzen im geschmiedeten Zustand definieren zulässige Maßabweichungen nach dem Schmieden und Abkühlen, vor der Bearbeitung. Sie beziehen sich in der Regel auf Außendurchmesser, Gesamtlängen, Querschnittsdicken und grundlegende geometrische Merkmale.
Im Gegensatz zur Geschmiedetechnik mit geschlossenen Gesenken wird das Werkstück beim Schmieden mit offenen Gesenken nicht vollständig in einem geformten Hohlraum eingeschlossen. Der Materialfluss und aufeinanderfolgende Reduktionen beeinflussen die resultierenden Maße.
Beispielsweise kann eine geschmiedete Welle entlang ihrer Länge unterschiedliche Durchmesserschwankungen aufweisen. Lokale Verformungen, die Drehung des Werkstücks und Temperaturunterschiede können die Gleichmäßigkeit des Querschnitts beeinträchtigen.
In Schmiedezeichnungen sollten die zulässigen Maßabweichungen für jedes relevante Merkmal angegeben werden. Eine vereinbarte Toleranz lässt sich nicht automatisch auf andere Werkstoffe, Durchmesser oder Bauteilkonfigurationen übertragen.
Oberflächenzunder, lokale Unregelmäßigkeiten und Querschnittsübergänge beeinflussen ebenfalls die Prüfung. Die Messstellen müssen sorgfältig festgelegt werden, um den Vergleich nicht miteinander in Zusammenhang stehender Oberflächenzustände zu vermeiden.
Toleranzen bei der Grobbearbeitung
Bei der Grobbearbeitung wird überschüssiges Material abgetragen und es werden gleichmäßigere Oberflächen für nachfolgende Arbeitsschritte geschaffen. Außerdem lässt sich so feststellen, ob noch ausreichend Material für die Endbearbeitung vorhanden ist.
Bei geschmiedeten Wellen können durch das Grobdrehen Referenzdurchmesser festgelegt, lokale Oberflächenfehler aufgedeckt und Lager- oder Kupplungsbereiche für die spätere Endbearbeitung vorbereitet werden.
Die Maße der Grobbearbeitung sollten die erforderliche Fertigbearbeitungszugabe einhalten. Ihre Toleranzen müssen die nachfolgende Wärmebehandlung, erwartete Verformungen und alle geplanten Bearbeitungsvorgänge berücksichtigen.
Eine grob bearbeitete Welle kann zwar die Toleranz für den Zwischendurchmesser erfüllen, ist aber dennoch für die Endfertigung ungeeignet, wenn um einen exzentrischen Abschnitt herum nicht genügend Material verbleibt.
Bei der Prüfung sollten daher sowohl die Zwischenmaße als auch das verbleibende Material überprüft werden. Die alleinige Überprüfung des Durchmessers reicht nicht aus, um festzustellen, ob die Endbearbeitung die Anforderungen der Zeichnung erfüllen kann.
Toleranzen bei der Feinbearbeitung
Durch die Fertigbearbeitung werden die vorgegebenen Endmaße und Funktionsflächen erzielt. Die Geometrie des Bauteils und die geforderte Genauigkeit bestimmen, ob Drehen, Bohren, Fräsen oder Schleifen geeignet ist.
Kritische Merkmale können eine strengere Kontrolle erfordern als nicht-funktionale Oberflächen. Lagersitze, Dichtungsdurchmesser, Befestigungsflächen und präzise positionierte Bohrungen sind gängige Beispiele.
Präzisionsbearbeitung bedeutet jedoch nicht, dass das ursprüngliche Schmiedeteil eine gleichwertige Genauigkeit aufwies. Die Toleranz bezieht sich auf das fertige Merkmal und dessen spezifizierte Fertigungsbedingungen.
Das erzielbare Ergebnis hängt von der Leistungsfähigkeit der Maschine, der Aufspannung, der Werkstückstabilität, dem Materialzustand und den Messverfahren ab. Die Anforderungen müssen anhand des tatsächlichen Bauteils bewertet werden.
| Lieferzustand | Wichtigstes Maßziel | Typischer Prüfschwerpunkt | Wichtige Einschränkung |
| Im geschmiedeten Zustand | Erzeugung der geforderten Rohteilgeometrie | Gesamtabmessungen, Querschnittsmaße, Formabweichungen | Die Maße hängen von den Schmiede- und Abkühlbedingungen ab |
| Grobbearbeitet | Schaffung bearbeitbarer Flächen und Beibehaltung des Restmaterials für die Endbearbeitung | Zwischenmaße, Ausrichtung, verbleibendes Aufmaß | Endtoleranzen sind noch nicht festgelegt |
| Fertigbearbeitet | Einhaltung der in der Funktionszeichnung angegebenen Maße | Kritische Maße, geometrische Kontrollen, Oberflächengüte | Die Genauigkeit bezieht sich auf die bearbeiteten Merkmale, nicht auf das ursprüngliche Schmiedeteil |
Die entsprechende Toleranz muss daher mit einem definierten Lieferzustand verknüpft sein. Ein Angebot, das nur einen einzigen Genauigkeitswert beschreibt, lässt wichtige Verantwortlichkeiten bei der Fertigung unklar.
Welche Faktoren beeinflussen die Toleranzen beim Freiformschmieden?
Schmiedetoleranzen hängen davon ab, wie sich das Werkstück verformt, abkühlt und auf nachfolgende Bearbeitungsschritte reagiert. Das Verständnis dieser Einflüsse hilft Ingenieuren dabei, realistische Fertigungsanforderungen festzulegen.
Werkstoff, Größe und Geometrie
Verschiedene Werkstoffe weisen unterschiedliche Eigenschaften hinsichtlich der Warmverformung, des Wärmeausdehnungsverhaltens und des Abkühlungsverhaltens auf. Diese Eigenschaften beeinflussen die Maßabweichungen während und nach dem Schmieden.
Bei der Bestellung von Schmiedeteilen aus unterschiedlichen Stahlsorten sollten Einkäufer nicht davon ausgehen, dass die für eine Sorte zugelassenen Erwärmungstemperaturen und Verformungsabläufe auch für eine andere Sorte geeignet sind. Ähnliche Bauteilabmessungen führen nicht zwangsläufig zu einem gleichwertigen Schmiedeverhalten bei verschiedenen Werkstoffen.
Auch die Querschnittsgröße spielt eine Rolle. Bei großen Querschnitten können Temperaturunterschiede zwischen Oberfläche und Innenbereich entstehen, die das Verformungs- und Abkühlungsverhalten beeinflussen.
Lange Wellen werfen Fragen zur Geradheit auf, während bei Hohlhülsen der Außendurchmesser, die Bohrungsposition und die Wandstärke – sofern vorhanden – besonders zu beachten sind.
Stufenförmige Bauteile stellen zusätzliche Herausforderungen dar. Abrupte Querschnittsänderungen können zu einem ungleichmäßigen Materialfluss führen, wodurch die Maßkontrolle komplizierter wird als bei gleichförmigen zylindrischen Rohlingen.
Die Schmiedereihenfolge, die Werkstückrotation, die Verteilung der Reduktion und Entscheidungen zur Nacherwärmung beeinflussen die resultierende Form. Diese Vorgänge müssen gemeinsam und nicht isoliert betrachtet werden.
Bei einem einfachen Block stehen vor allem die Kontrolle von Dicke, Breite und Ebenheit im Vordergrund. Bei einer abgestuften Welle müssen zusätzlich die Positionen der Schultern, die Ausrichtung und ein ausreichender Materialüberschuss an mehreren Durchmessern berücksichtigt werden.
Wärmebehandlung und Bearbeitungsreihenfolge
Die Wärmebehandlung kann die Bauteildimensionen durch thermische Ausdehnung, Phasenumwandlungen, Spannungsverteilung sowie ungleichmäßige Erwärmung oder Abkühlung verändern. Das Ausmaß hängt vom Werkstoff und der Geometrie ab.
Das Abschrecken kann bei einigen Konfigurationen zu erheblichen Verformungen führen. Auch beim Glühen, Normalisieren und Anlassen müssen der Temperaturverlauf und die Maßhaltigkeit berücksichtigt werden.
Bei langen Bauteilen kann das Verbiegen nach der Wärmebehandlung die Bearbeitungseinrichtung beeinflussen. Bei Hohlprofilen können Maßänderungen auftreten, die die anschließende Bohrungsbearbeitung erschweren.
Die Fertigungsreihenfolge beeinflusst folglich die erreichbare Genauigkeit. Durch eine Grobbearbeitung vor der Wärmebehandlung können Referenzflächen festgelegt werden, während gleichzeitig Materialreserven zur Korrektur späterer Verformungen erhalten bleiben.
Bei verformungsempfindlichen Maßen ist oft eine Fertigbearbeitung nach der erforderlichen Wärmebehandlung angebracht. Die richtige Reihenfolge hängt jedoch vom Materialzustand und den Anforderungen an das Bauteil ab.
Eine Zwischenprüfung kann Verformungen, Maßänderungen oder unzureichendes Materialaufmaß vor der Endbearbeitung aufdecken. Für jeden Richtvorgang muss Einigkeit über dessen Anwendbarkeit und die Abnahmebedingungen bestehen.
Die abschließende Maßprüfung muss in der festgelegten Produktionsphase erfolgen. Messungen, die vor einem verformungsauslösenden Arbeitsgang durchgeführt werden, können die Konformität nach diesem Arbeitsgang nicht mehr gewährleisten.
Wie unterscheiden sich Bearbeitungszugabe und Schmiedetoleranz?
Bearbeitungszugabe und Schmiedetoleranz beschreiben unterschiedliche Anforderungen. Werden sie verwechselt, kann dies zu unterdimensionierten Rohlingen, übermäßigem Materialabtrag oder Ausschuss bei den fertigen Bauteilen führen.
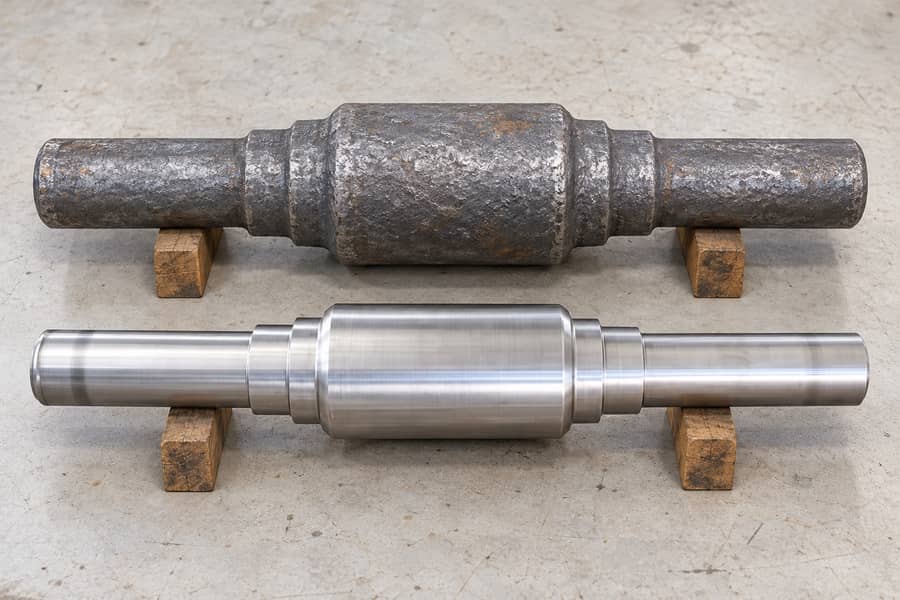
Die Schmiedetoleranz definiert die zulässige Abweichung von einem vorgegebenen Schmiedemaß. Das Bearbeitungszugabe ist Material, das absichtlich für den Abtrag bei der nachfolgenden Bearbeitung vorgesehen ist.
Die Bearbeitungszugabe muss Maßabweichungen, Oberflächenunregelmäßigkeiten, Ausrichtungsanforderungen und die geplante Bearbeitungsreihenfolge berücksichtigen. Sie ist selbst keine zulässige Maßabweichung.
Wie wird die Bearbeitungszugabe berechnet?
Bei einem einfachen zylindrischen Rohling wird die nominale radiale Bearbeitungszugabe aus der Differenz zwischen Schmiede- und Fertigdurchmesser berechnet.
Betrachten wir eine rein hypothetische Welle mit einem Nennaußendurchmesser im geschmiedeten Zustand von 210 mm und einem erforderlichen Fertigdurchmesser von 200 mm.
Die nominale radiale Bearbeitungszugabe beträgt:
Nominale radiale Bearbeitungszugabe = (210 − 200) ÷ 2 = 5 mm.
Dies ergibt 5 mm Material pro Seite nur dann, wenn das Schmiedeteil ideal rund, zentriert und genau auf seinem Nenndurchmesser liegt.
Es handelt sich hierbei um eine illustrative Berechnung und nicht um eine Toleranzfähigkeit, eine garantierte Bearbeitungszugabe oder eine Produktionsspezifikation von Boberry Machining.
Warum ist die untere Schmiedegrenze von Bedeutung?
Eine Berechnung der Nennzugabe legt nicht die minimal verfügbare Materialmenge fest. Auch die untere Toleranzgrenze muss berücksichtigt werden.
Nehmen wir zur Veranschaulichung an, dass für den hypothetischen Schmiededurchmesser von 210 mm eine vereinbarte Toleranz von ±3 mm gilt. Der zulässige Mindestdurchmesser würde dann 207 mm betragen.
Unter idealen konzentrischen Bedingungen ergibt sich der nominale radiale Aufmaß an dieser unteren Grenze wie folgt:
Radiales Aufmaß an der unteren Durchmessergrenze = (207 − 200) ÷ 2 = 3,5 mm.
Der Wert von ±3 mm ist hypothetisch und stellt keine empfohlene oder garantierte Toleranz für Freiformschmiedeteile dar.
Die berechneten 3,5 mm setzen einen runden Querschnitt mit ausgerichteten Mittellinien voraus. Die tatsächliche Materialzugänglichkeit kann aufgrund von Exzentrizität, Verbiegung oder Oberflächenunregelmäßigkeiten geringer sein.
Wie wirken sich Mittellinienversatz und Oberflächenbearbeitung auf das Aufmaß aus?
Ein Schmiedeteil kann die Durchmesseranforderung erfüllen und dennoch auf einer Seite über unzureichendes Bearbeitungsmaterial verfügen, wenn seine Mittellinie von der vorgesehenen Bearbeitungsachse abweicht.
Im gleichen vereinfachten Beispiel könnte eine Mittellinienverschiebung von 2 mm das minimale radiale Aufmaß von 3,5 mm auf etwa 1,5 mm reduzieren.
Diese Berechnung geht von ideal kreisförmigen Querschnitten und einer festen Endbearbeitungsachse aus. Sie berücksichtigt keine weiteren geometrischen Fehler und legt keine akzeptable Verschiebung fest.
Zunderentfernung, Oberflächenvertiefungen und lokale Unregelmäßigkeiten können das nutzbare Material weiter verringern. Überall dort, wo die endgültige bearbeitete Oberfläche erforderlich ist, muss Material verfügbar bleiben.
Das Richten oder Ändern der Bearbeitungsaufstellung kann die Materialverteilung verbessern, doch kann nicht davon ausgegangen werden, dass diese Maßnahmen für jedes Bauteil durchführbar sind.
Bei Hohlbauteilen müssen Innen- und Außenzuschläge gemeinsam bewertet werden. Eine Vergrößerung des Bohrungsdurchmessers entfernt Material von der Innenfläche und beeinflusst die endgültige Wandstärke.
Bei geschmiedeten Zylinderlaufbuchsen können daher Bohrungsposition, Außendurchmesser und Wanddickengleichmäßigkeit bei der Bearbeitungsplanung gleichermaßen wichtig sein.
Ein geeignetes Aufmaß berücksichtigt die ungünstigste relevante Kombination aus zulässigen Maßen und geometrischen Abweichungen, nicht nur die Differenz zwischen zwei Nenndurchmessern.
Welche Maß- und Formtoleranzen sind entscheidend?
Maß- und Geometrietoleranzen regeln unterschiedliche Eigenschaften. Ein Bauteil kann die gemessenen Maßgrenzen einhalten, aber dennoch die Anforderungen an Geradheit, Rundheit oder Ausrichtung verfehlen.
Die Konstruktionszeichnung muss jede Anforderung gesondert ausweisen und angeben, welche Merkmale funktional wichtig sind. Dies verhindert unnötige Bearbeitungsschritte und gewährleistet gleichzeitig die Einhaltung kritischer Montagebedingungen.
Maßanforderungen
Maßtoleranzen legen zulässige Abweichungen bei messbaren Größen und Abständen fest. Gängige Beispiele sind Wellendurchmesser, Hülsenlängen, Blockdicken und Flanschabmessungen.
Bei abgestuften Wellen können die Abstände von Schulter zu Schulter die relativen Positionen von Lagern oder Kupplungen bestimmen. Die Gesamtlänge allein reicht nicht aus, um diese Beziehungen zu überprüfen.
Bei Hülsen beeinflussen Innen- und Außendurchmesser die Passungen bei der Montage sowie die Wandstärke. Beide Maße erfordern geeignete Toleranzen, sofern sie die Funktion des Bauteils beeinflussen.
Ein zulässiger Gesamtdurchmesser bedeutet nicht zwangsläufig eine zulässige Wandstärke. Eine Exzentrizität zwischen der Innen- und der Außenfläche kann zu einer ungleichmäßigen Materialverteilung führen.
Maße sollten zudem die jeweilige Fertigungsstufe angeben. Ein Außendurchmesser im geschmiedeten Zustand und ein fertiger Lagerdurchmesser können ohne weitere Bewertung nicht dieselben Abnahmekriterien erfüllen.
Geometrische Anforderungen
Geometrische Toleranzen beschreiben zulässige Abweichungen in Form, Ausrichtung oder Lage. Sie beziehen sich auf Merkmale, die durch Maßangaben allein nicht ausreichend kontrolliert werden können.
Zu den gängigen Anforderungen gehören Geradheit, Ebenheit, Rundheit, Zylindrizität, Rechtwinkligkeit und Koaxialität zwischen zylindrischen Merkmalen.
Eine Welle kann an mehreren Messstellen zulässige Durchmesser aufweisen, dennoch eine übermäßige Durchbiegung zeigen. Die Geradheitsprüfung bewertet diesen Zustand separat.
Ebenso kann ein Flansch die Anforderungen an die Dicke erfüllen, während seine Montagefläche die zulässige Ebenheitsabweichung überschreitet, was einen akzeptablen Kontakt bei der Montage verhindert.
Die Rundheit regelt die Form einzelner kreisförmiger Querschnitte. Die Zylindrizität bezieht sich auf die gesamte zylindrische Oberfläche, einschließlich relevanter Formabweichungen entlang ihrer Länge.
Koaxialitätsanforderungen bewerten die Beziehungen zwischen zylindrischen Merkmalen. Bei ihrer Prüfung müssen die Bezugspunkte und Toleranzdefinitionen verwendet werden, die in der genehmigten Zeichnung festgelegt sind.
Ein festgelegtes Merkmal oder eine Kombination von Merkmalen bildet die theoretisch exakte Referenz, die als Bezugspunkt bezeichnet wird. Sie bildet die Grundlage für relevante Messungen und geometrische Kontrollen.
Bei einer bearbeiteten Welle kann eine vereinbarte Bezugspunktachse anhand festgelegter Mittenmerkmale oder zylindrischer Flächen festgelegt werden. Ihre Definition muss mit dem vorgesehenen Prüfaufbau übereinstimmen.
Ein unbearbeitetes Schmiedeteil verfügt möglicherweise nicht über geeignete Präzisionsbezugselemente. Für Zwischenmessungen können vorübergehende Bezugsflächen oder ein vereinbartes Ausrichtungsverfahren erforderlich sein.
Messtemperatur und Prüfbedingungen
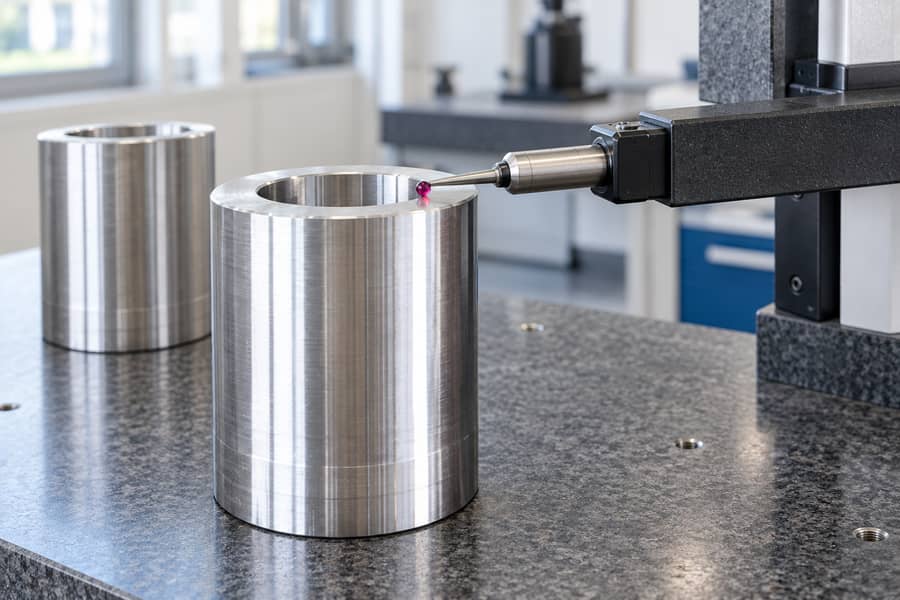
Die Abmessungen von Metallen ändern sich mit der Temperatur. Messungen an einem warmen Schmiedeteil können von Messungen abweichen, die durchgeführt werden, nachdem das Bauteil eine stabile Prüftemperatur erreicht hat.
Für die Maßmesstechnik wird üblicherweise eine Referenztemperatur von 20 °C verwendet, jedoch müssen die anzuwendende Messtemperatur und etwaige Korrekturanforderungen vereinbart werden.
Bei großen Bauteilen müssen zudem Temperaturgradienten berücksichtigt werden. Die Oberflächentemperatur allein gibt möglicherweise nicht den thermischen Zustand des gesamten Werkstücks wieder.
In den Prüfverfahren sollten die Messgeräte, die Kontaktstellen, die Auflagebedingungen und die Festlegung der Bezugspunkte festgelegt werden. Lange Wellen können sich während der Prüfung unter ihrem Eigengewicht durchbiegen.
Die Oberflächengüte ist eine weitere, davon getrennte Anforderung. Rauheitswerte beschreiben die Oberflächenstruktur und können die Überprüfung der Maß- oder Geometrietoleranzen nicht ersetzen.
| Anforderung | Was damit kontrolliert wird | Beispiel für Prüfaspekte |
| Maßtoleranz | Zulässige Abweichungen bei Durchmesser, Länge oder Dicke | An vereinbarten Stellen messen |
| Geradheit | Abweichung einer Linie oder Achse von der Geradheit | Festlegung der Stützpunkte und der Bewertungsmethode |
| Rundheit | Kreisförmigkeit eines Querschnitts | Vorggebene Querschnitte prüfen |
| Ebenheit | Form einer Oberfläche im Verhältnis zu einer idealen Ebene | Festlegung des Messbereichs |
| Rechtwinkligkeit | Ausrichtung relativ zu einem Bezugspunkt | Verwendung des vereinbarten Bezugssystems |
| Koaxialität | Relative Ausrichtung zylindrischer Merkmale | Bestimmung der Bezugsebene und des Messverfahrens |
| Oberflächenrauheit | Feinstruktur der Oberfläche | Festlegung der Rauheitsparameter und der Bewertungsmethode |
Diese Anforderungen müssen unabhängig voneinander bewertet werden, sofern in der Zeichnung nicht ausdrücklich eine kombinierte Kontrolle festgelegt ist. Das Bestehen einer einzelnen Messung bedeutet nicht, dass alle damit verbundenen Merkmale erfüllt sind.
Wie sollten Einkäufer Toleranzen für Freiformschmiedeteile in einer Angebotsanfrage festlegen?
Eine aussagekräftige Angebotsanfrage legt den erforderlichen Lieferzustand, die funktionalen Merkmale, die Fertigungsbeschränkungen und die Prüfverantwortlichkeiten fest. Klare Spezifikationen verringern Unstimmigkeiten bei der Produktionsabnahme.
Zeichnungs- und Prüfanforderungen
Beginnen Sie mit einer vollständigen Konstruktionszeichnung, aus der Nennmaße, geltende Toleranzen, Materialanforderungen und geometrische Vorgaben hervorgehen. Geben Sie eine Revisionskennung an, um Konflikte bei den Spezifikationen zu vermeiden.
Trennen Sie bei Schmiederohlingen die Schmiedemaße von der vorgesehenen, endbearbeiteten Geometrie. Dadurch kann das erforderliche Bearbeitungsaufmaß korrekt bewertet werden.
Falls eine Grobbearbeitung vorgesehen ist, geben Sie Zwischenmaße und verbleibende Aufmaße an. Legen Sie fest, welche Oberflächen für die Prüfung oder spätere Fertigungsschritte vorbereitet werden müssen.
Kritische bearbeitete Oberflächen sollten eigenständig definierte Toleranzen aufweisen. Vermeiden Sie es, die engste Maßanforderung auf jedes Merkmal anzuwenden, wenn nur ausgewählte Stellen Präzision erfordern.
In der Angebotsanfrage sollte auch der Wärmebehandlungszustand bei Lieferung angegeben werden. Maße, die vor der Wärmebehandlung geprüft wurden, bleiben danach möglicherweise nicht unverändert.
Vereinbaren Sie gegebenenfalls die maßgebliche Zeichnungsnorm, festgelegte Bezugspunkte, die Prüftemperatur, die Messgeräte und das Berichtsformat.
Praktische Checkliste für Angebotsanfragen
Geben Sie bei der Anforderung von kundenspezifischen Freiformschmiedeteilen folgende Informationen an:
- Bauteilidentifikation: Teilebezeichnung, Zeichnungsnummer, Revision, Stückzahl und beabsichtigter Lieferzustand.
- Werkstoffspezifikation: Werkstoffsorte, geltende Norm und geforderter Werkstoffzustand.
- Schmiedegeometrie: Gesamtabmessungen, Querschnittsübergänge, Mindestquerschnitte und relevante Toleranzen im geschmiedeten Zustand.
- Bearbeitungszugabe: Erforderliche Aufmaße an jeder kritischen Oberfläche, einschließlich Untergrenzen und Ausrichtungsaspekten.
- Umfang der Bearbeitung: Lieferung im geschmiedeten Zustand, Grobbearbeitung, Feinbearbeitung oder eine Kombination daraus.
- Maßtoleranzen: Kritische Durchmesser, Längen, Wandstärken und Schulterpositionen.
- Geometrische Toleranzen: Geradheit, Ebenheit, Rundheit, Rechtwinkligkeit und relevante Ausrichtungskontrollen.
- Bezugspunktanforderungen: Bezugsmerkmale, Methoden zur Festlegung von Bezugspunkten und Prüfaufbau.
- Anforderungen an die Wärmebehandlung: Vorgeschriebener Zustand, Fertigungsablauf und Prüfungen nach der Behandlung.
- Prüfanforderungen: Messtemperatur, Prüfphasen, Abnahmekriterien und erforderliche Aufzeichnungen.
- Anforderungen an die Oberfläche: Vorgeschriebene Oberflächengüte, Erwartungen an die Oberflächenreinigung und zulässige Oberflächenzustände.
Diese Angaben helfen dabei festzulegen, welche Arbeitsschritte im Angebot enthalten sind und welche Maßanforderungen in der Verantwortung des Käufers oder des nachfolgenden Bearbeitungslieferanten liegen.
Beispiel für Maßabnahmeanforderungen
Betrachten wir eine hypothetische Stufwelle, die als grob bearbeitetes Schmiedeteil gekauft wurde. Die technische Zeichnung identifiziert zwei Lagerbereiche, die nach der Wärmebehandlung einer Endbearbeitung bedürfen.
Die Angebotsanfrage sollte Zwischendurchmesser, das minimale verbleibende Bearbeitungsaufmaß, die vorgesehene Bezugsebene sowie die zulässigen geometrischen Abweichungen vor der Endbearbeitung definieren.
Eine Abnahme im grobbearbeiteten Zustand würde diese Zwischenanforderungen bestätigen. Sie würde jedoch nicht bedeuten, dass die endgültigen Lagerabmessungen bereits erreicht wurden.
Ist die Endbearbeitung vorgesehen, sollte der Prüfplan zusätzlich die Fertigdurchmesser, die Ausrichtung, die relevante Oberflächenrauheit und andere in der Zeichnung definierte Merkmale überprüfen.
Ein Maßbericht sollte die gemessenen Merkmale, die tatsächlichen Ergebnisse, die Prüfbedingungen und die Abnahmegrenzen enthalten. Alle nicht konformen Ergebnisse erfordern eine dokumentierte Disposition.
Anforderungen von Boberry Machining an kundenspezifische Schmiedeteile
Boberry Machining liefert kundenspezifische Freiformschmiedeteile, darunter Wellen, Hülsen, Flansche, Ringe und Blöcke, wobei Bearbeitung, Wärmebehandlung und Prüfung gemäß den vereinbarten Auftragsanforderungen erfolgen.
Für jedes Bauteil sollten die erforderlichen Fertigungsbedingungen und Maßvorgaben durch eine Zeichnungsprüfung festgelegt werden, bevor Produktionszusagen endgültig getroffen werden.
Die Schmiedegeometrie, die Bearbeitungszugaben, die Wärmebehandlungsabfolge und die Prüfanforderungen müssen gemeinsam bewertet werden, da jeder dieser Faktoren die anschließende Maßakzeptanz beeinflussen kann.
Die Toleranzen im Schmutzustand sollten während des gesamten Angebots-, Produktions- und Prüfprozesses von den Toleranzen nach der Endbearbeitung unterscheidbar bleiben. Kein allgemeingültiger Genauigkeitswert kann die genehmigte Bauteilspezifikation ersetzen.
Eine vollständige Angebotsanfrage ermöglicht es Boberry Machining, den gewünschten Fertigungsumfang zu prüfen und festzustellen, welche Maßanforderungen, Prüfschritte und Abnahmeprotokolle für den Auftrag vereinbart werden können.