
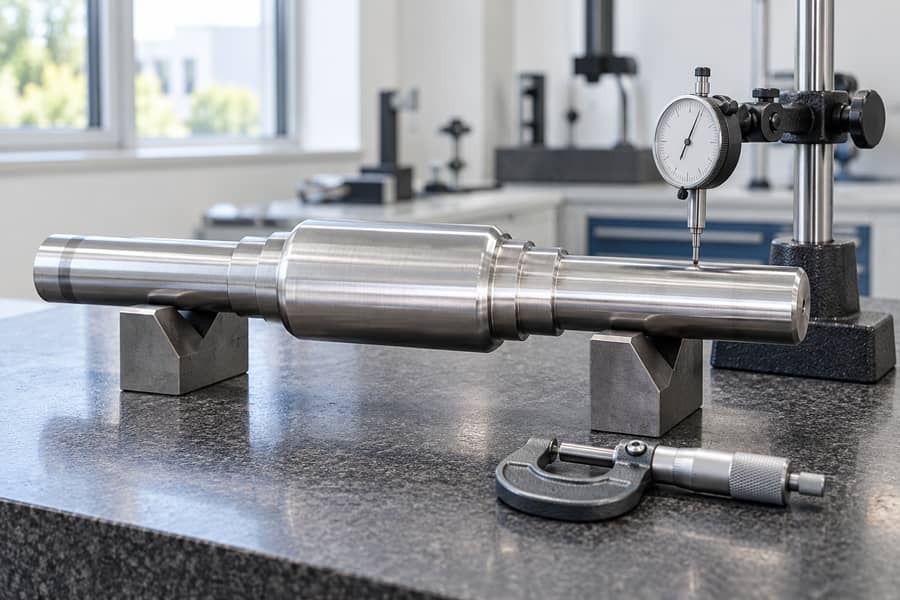
Le forgeage à matrice ouverte permet de produire des arbres, des manchons, des brides, des bagues et des blocs, mais la précision dimensionnelle dépend du matériau, de la taille de la section, de la géométrie et des conditions d’usinage. Les dimensions à l’état brut de forgeage nécessitent généralement des tolérances différentes de celles des surfaces usinées finies.
Les acheteurs doivent distinguer les tolérances de forgeage, les surépaisseurs d’usinage, les exigences géométriques et les spécifications relatives à l’état de surface. Chaque étape de fabrication nécessite des contrôles dimensionnels, des méthodes d’inspection et des critères d’acceptation convenus avant la production.
Quelle précision le forgeage à matrice ouverte permet-il d’atteindre ?
La précision du forgeage à matrice ouverte dépend de l’étape de fabrication de la pièce. Les ébauches à l’état brut, les pièces usinées grossièrement et les pièces usinées de finition présentent des exigences dimensionnelles et des attentes en matière d’inspection différentes.
Dans le forgeage à matrice ouverte, la compression répétée entre les matrices ouvertes modifie la géométrie de la pièce sans l’enfermer complètement. Les dimensions finales dépendent donc du contrôle de la déformation, du comportement du matériau et des traitements ultérieurs.
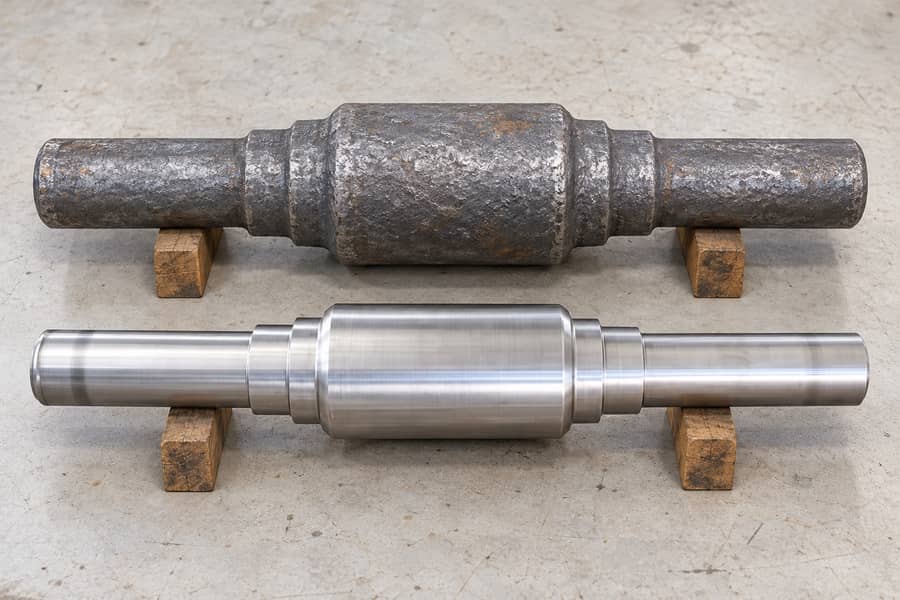
Tolérances «tel que forgé»
Les tolérances à l’état brut définissent les variations dimensionnelles acceptables après le forgeage et le refroidissement, avant l’usinage. Elles concernent généralement les diamètres extérieurs, les longueurs hors tout, les épaisseurs de section et les caractéristiques géométriques de base.
Contrairement à la production en matrice fermée, les opérations en matrice ouverte ne confinent pas entièrement la pièce à l’intérieur d’une cavité profilée. L’écoulement du matériau et les réductions successives influencent les dimensions obtenues.
Par exemple, un arbre forgé peut présenter des variations de diamètre le long de sa longueur. Les déformations locales, la rotation de la pièce et les différences de température peuvent affecter l’uniformité de la section.
Les plans de forgeage doivent indiquer les variations dimensionnelles admissibles pour chaque caractéristique pertinente. Une tolérance convenue ne peut pas être automatiquement transposée d’un matériau, d’un diamètre ou d’une configuration de composant à l’autre.
La calamine, les irrégularités locales et les transitions de section influencent également le contrôle. Les emplacements de mesure doivent être spécifiés avec soin afin d’éviter de comparer des états de surface sans rapport les uns avec les autres.
Tolérances d’usinage de dégrossissage
L’usinage de dégrossissage permet d’éliminer l’excès de matière et d’obtenir des surfaces plus homogènes en vue des opérations suivantes. Il permet également de vérifier s’il reste une surépaisseur suffisante pour l’usinage de finition.
Pour les arbres forgés, le tournage de dégrossissage peut permettre d’établir des diamètres de référence, de révéler des défauts de surface locaux et de préparer les zones de paliers ou d’accouplements en vue d’une finition ultérieure.
Les cotes d’usinage de dégrossissage doivent conserver la marge de finition requise. Leurs tolérances doivent tenir compte du traitement thermique ultérieur, de la déformation prévue et de toutes les opérations d’usinage prévues.
Un arbre usiné en ébauche peut respecter la tolérance de diamètre intermédiaire tout en restant impropre à la production finale si la matière restante autour d’une section excentrique est insuffisante.
Le contrôle doit donc vérifier à la fois les dimensions intermédiaires et la matière restante. La vérification du diamètre seul ne permet pas de déterminer si l’usinage de finition pourra satisfaire aux exigences du plan.
Tolérances d’usinage de finition
L’usinage de finition permet d’obtenir les dimensions finales spécifiées et les surfaces fonctionnelles. La géométrie du composant et la précision requise déterminent si le tournage, l’alésage, le fraisage ou la rectification sont appropriés.
Les caractéristiques critiques peuvent nécessiter un contrôle plus strict que les surfaces non fonctionnelles. Les sièges de roulements, les diamètres d’étanchéité, les faces de montage et les alésages positionnés avec précision en sont des exemples courants.
Cependant, un usinage de précision ne signifie pas que la pièce forgée d’origine présentait une précision équivalente. La tolérance s’applique à la caractéristique finie et à ses conditions de fabrication spécifiées.
Le résultat obtenable dépend des capacités de la machine, du dispositif de serrage, de la stabilité de la pièce, de l’état du matériau et des méthodes de mesure. Les exigences doivent être évaluées par rapport à la pièce réelle.
| État à la livraison | Objectif dimensionnel principal | Points clés de l’inspection | Limitation importante |
| À l’état brut de forgeage | Réaliser la géométrie requise de l’ébauche | Dimensions globales, dimensions de la section, variations de forme | Les dimensions dépendent des conditions de forgeage et de refroidissement |
| Usinage grossier | Réaliser des surfaces usinables et conserver la surépaisseur de finition | Dimensions intermédiaires, alignement, surépaisseur restante | Les tolérances finales ne sont pas encore définies |
| Usinage de finition | Respecter les cotes fonctionnelles spécifiées sur le plan | Dimensions critiques, contrôles géométriques, état de surface | La précision s’applique aux éléments usinés, et non à la pièce forgée d’origine |
La tolérance appropriée doit donc être associée à un état de livraison défini. Un devis ne décrivant qu’une seule valeur de précision laisse planer un flou sur d’importantes responsabilités en matière de fabrication.
Quels facteurs influencent les tolérances du forgeage à matrice ouverte ?
Les tolérances de forgeage dépendent de la manière dont la pièce se déforme, refroidit et réagit aux opérations ultérieures. Comprendre ces influences aide les ingénieurs à définir des exigences de fabrication réalistes.
Matériau, dimensions et géométrie
Les différents matériaux présentent des caractéristiques de déformation à chaud, un comportement de dilatation thermique et des réponses au refroidissement qui leur sont propres. Ces propriétés influencent les variations dimensionnelles pendant et après le forgeage.
Lorsqu’ils commandent des pièces forgées dans différentes nuances d’acier, les acheteurs ne doivent pas partir du principe que les températures de chauffage et les programmes de déformation approuvés pour une nuance conviendront à une autre. Des dimensions de composants similaires ne garantissent pas nécessairement un comportement de forgeage équivalent selon les matériaux.
La taille de la section a également son importance. Les grandes sections transversales peuvent présenter des différences de température entre leur surface et leur intérieur, ce qui affecte le comportement à la déformation et au refroidissement.
Les arbres longs posent des problèmes de rectitude, tandis que les manchons creux nécessitent une attention particulière au diamètre extérieur, à la position de l’alésage et à l’épaisseur de paroi, lorsque ces caractéristiques sont présentes.
Les composants étagés présentent des défis supplémentaires. Les changements brusques de section peuvent entraîner un écoulement irrégulier du matériau, rendant le contrôle dimensionnel plus complexe que pour les ébauches cylindriques uniformes.
La séquence de forgeage, la rotation de la pièce, la répartition de la réduction et les décisions relatives au réchauffage influencent la forme finale. Ces opérations doivent être prises en compte globalement plutôt que séparément.
Un simple bloc peut nécessiter principalement des contrôles d’épaisseur, de largeur et de planéité. Un arbre à épaulements peut en outre nécessiter le respect de l’emplacement des épaulements, l’alignement et une surépaisseur suffisante à plusieurs diamètres.
Traitement thermique et séquence d’usinage
Le traitement thermique peut modifier les dimensions des composants par dilatation thermique, transformations de phase, redistribution des contraintes et chauffage ou refroidissement inégaux. L’ampleur de ces effets dépend du matériau et de la géométrie.
La trempe peut entraîner une déformation importante dans certaines configurations. Le recuit, la normalisation et le revenu nécessitent également de prendre en compte l’historique thermique et la stabilité dimensionnelle.
Pour les composants longs, la flexion après le traitement thermique peut affecter le réglage de l’usinage. Les profilés creux peuvent subir des variations dimensionnelles qui compliquent la finition ultérieure de l’alésage.
La séquence de fabrication influence donc la précision pouvant être atteinte. Un usinage de dégrossissage avant le traitement thermique peut permettre d’établir des surfaces de référence tout en conservant une marge de matière suffisante pour corriger les déformations ultérieures.
Un usinage de finition après le traitement thermique requis est souvent approprié pour les dimensions sensibles à la déformation. La séquence correcte dépend néanmoins de l’état du matériau et des exigences du composant.
Un contrôle intermédiaire permet de détecter une déformation, un déplacement dimensionnel ou une surépaisseur insuffisante avant l’usinage final. Toute opération de redressage nécessite un accord sur son applicabilité et ses conditions d’acceptation.
Le contrôle dimensionnel final doit avoir lieu à l’étape de production spécifiée. Les mesures effectuées avant une opération génératrice de déformation ne permettent pas de garantir la conformité après cette opération.
En quoi la surépaisseur d’usinage et la tolérance de forgeage diffèrent-elles ?
La surépaisseur d’usinage et la tolérance de forgeage décrivent des exigences différentes. Les confondre peut entraîner des ébauches sous-dimensionnées, un enlèvement excessif de matière ou le rejet de composants finis.
La tolérance de forgeage définit la variation admissible par rapport à une cote de forgeage spécifiée. La surépaisseur d’usinage représente la matière intentionnellement prévue pour être enlevée lors de l’usinage ultérieur.
La surépaisseur doit tenir compte des variations dimensionnelles, des irrégularités de surface, des exigences d’alignement et de la séquence d’usinage prévue. Elle ne constitue pas en soi un écart dimensionnel admissible.
Comment calcule-t-on la surépaisseur d’usinage ?
Pour une ébauche cylindrique simple, la marge d’usinage radiale nominale est calculée à partir de la différence entre le diamètre de la pièce forgée et le diamètre fini.
Prenons l’exemple d’un arbre purement hypothétique présentant un diamètre extérieur nominal à la sortie du four de 210 mm et un diamètre fini requis de 200 mm.
La surépaisseur radiale nominale est :
Surépaisseur radiale nominale = (210 − 200) ÷ 2 = 5 mm.
Cela donne 5 mm de matière de chaque côté uniquement lorsque la pièce forgée est parfaitement ronde, centrée et correspond exactement à son diamètre nominal.
Il s’agit d’un calcul à titre d’illustration, et non d’une capacité de tolérance, d’une surépaisseur d’usinage garantie ou d’une spécification de production proposée par Boberry Machining.
Pourquoi la limite inférieure de la pièce forgée est-elle importante ?
Le calcul de la surépaisseur nominale ne permet pas de déterminer la quantité minimale de matière disponible. La limite inférieure de la tolérance dimensionnelle doit également être prise en compte.
À titre d’exemple, supposons qu’une pièce forgée hypothétique de 210 mm de diamètre présente une tolérance convenue de ±3 mm. Son diamètre minimal autorisé serait alors de 207 mm.
Dans des conditions de concentricité idéales, la marge radiale nominale à cette limite inférieure devient :
Marge radiale à la limite inférieure de diamètre = (207 − 200) ÷ 2 = 3,5 mm.
La valeur de ±3 mm est hypothétique et ne représente pas une tolérance recommandée ou garantie pour le forgeage à matrice ouverte.
Les 3,5 mm calculés supposent une section circulaire avec des axes alignés. La marge réelle disponible peut être inférieure en raison de l’excentricité, de la courbure ou d’irrégularités de surface.
Comment le décalage de l’axe central et le nettoyage de surface affectent-ils la marge d’usinage ?
Une pièce forgée peut respecter les exigences de diamètre tout en présentant une marge d’usinage insuffisante d’un côté si son axe central diffère de l’axe d’usinage prévu.
Dans le même exemple simplifié, un décalage de l’axe central de 2 mm pourrait réduire la marge radiale minimale de 3,5 mm à environ 1,5 mm.
Ce calcul suppose des sections transversales circulaires idéales et un axe de finition fixe. Il exclut d’autres erreurs géométriques et ne définit pas de décalage acceptable.
L’élimination du tartre, les creux de surface et les imperfections locales peuvent réduire encore davantage la matière utile. La matière doit rester disponible partout où la surface usinée finale est requise.
Le redressement ou la modification de la configuration d’usinage peuvent améliorer la répartition du matériau, mais ces mesures ne peuvent pas être considérées comme réalisables pour chaque pièce.
Pour les pièces creuses, les surépaisseurs intérieures et extérieures doivent être évaluées conjointement. L’augmentation du diamètre de l’alésage enlève de la matière de la surface intérieure et affecte l’épaisseur finale de la paroi.
Pour les chemises de cylindre forgées, la position de l’alésage, le diamètre extérieur et l’uniformité de la paroi peuvent donc revêtir une importance égale lors de la planification de l’usinage.
Une surépaisseur appropriée tient compte de la pire combinaison pertinente entre les dimensions autorisées et les écarts géométriques, et non pas simplement de la différence entre deux diamètres nominaux.
Quelles sont les tolérances dimensionnelles et géométriques importantes ?
Les tolérances dimensionnelles et géométriques régissent différentes caractéristiques. Un composant peut respecter les limites de dimensions mesurées tout en ne satisfaisant pas aux exigences de rectitude, de circularité ou d’alignement.
Le plan technique doit distinguer chaque exigence et identifier les caractéristiques importantes sur le plan fonctionnel. Cela permet d’éviter un usinage inutile tout en préservant les conditions d’assemblage critiques.
Exigences dimensionnelles
Les tolérances dimensionnelles définissent les variations admissibles des dimensions et distances mesurables. Parmi les exemples courants, on peut citer les diamètres d’arbres, les longueurs de manchons, les épaisseurs de blocs et les dimensions de brides.
Pour les arbres étagés, les distances d’épaulement à épaulement peuvent déterminer les positions relatives des roulements ou des accouplements. La longueur hors tout ne suffit pas à elle seule à vérifier ces relations.
Pour les manchons, les diamètres intérieur et extérieur influencent les ajustements d’assemblage et l’épaisseur de paroi. Ces deux dimensions nécessitent des tolérances adaptées lorsqu’elles affectent le fonctionnement du composant.
Un diamètre hors tout acceptable ne garantit pas nécessairement une épaisseur de paroi acceptable. L’excentricité entre les surfaces intérieure et extérieure peut entraîner une répartition inégale du matériau.
Les dimensions doivent également préciser leur stade de fabrication. Un diamètre extérieur « tel que forgé » et un diamètre de roulement fini ne peuvent raisonnablement partager les mêmes critères d’acceptation sans une évaluation plus approfondie.
Exigences géométriques
Les tolérances géométriques décrivent les variations admises en termes de forme, d’orientation ou de position. Elles concernent des caractéristiques que les mesures dimensionnelles seules ne permettent pas de contrôler de manière adéquate.
Les exigences courantes comprennent la rectitude, la planéité, la circularité, la cylindricité, la perpendicularité et les relations de coaxialité entre les éléments cylindriques.
Un arbre peut présenter des diamètres acceptables en plusieurs points de mesure tout en présentant une flexion excessive. Le contrôle de la rectitude évalue cette condition séparément.
De même, une bride peut respecter l’exigence d’épaisseur tandis que sa face de montage dépasse l’écart de planéité autorisé, empêchant ainsi un contact acceptable lors de l’assemblage.
La circularité contrôle la forme des sections circulaires individuelles. La cylindricité concerne la surface cylindrique dans son ensemble, y compris les variations de forme pertinentes sur toute sa longueur.
Les exigences de coaxialité évaluent les relations entre les éléments cylindriques. Leur contrôle doit s’appuyer sur les références de repère et les définitions de tolérance spécifiées sur le dessin approuvé.
Une caractéristique désignée ou une combinaison de caractéristiques établit la référence théoriquement exacte appelée « point de référence ». Elle sert de base aux mesures pertinentes et aux contrôles géométriques.
Pour un arbre usiné, un axe de référence convenu peut être établi à partir de caractéristiques centrales ou de surfaces cylindriques spécifiées. Sa définition doit correspondre au dispositif d’inspection prévu.
Une pièce forgée non finie peut ne pas présenter d’éléments de référence de précision appropriés. Des surfaces de référence temporaires ou une procédure d’alignement convenue peuvent s’avérer nécessaires pour les mesures intermédiaires.
Température de mesure et conditions d’inspection
Les dimensions des métaux varient en fonction de la température. Les mesures effectuées sur une pièce forgée chaude peuvent différer de celles prises une fois que la pièce a atteint une température d’inspection stable.
Une température de référence de 20 °C est couramment utilisée pour la métrologie dimensionnelle, mais la température de mesure applicable et les éventuelles corrections requises doivent faire l’objet d’un accord.
Les composants de grande taille nécessitent également de prendre en compte les gradients de température. La température de surface seule peut ne pas refléter l’état thermique de l’ensemble de la pièce.
Les procédures d’inspection doivent préciser l’équipement de mesure, les points de contact, les conditions de support et la configuration des repères. Les arbres longs peuvent fléchir sous leur propre poids pendant l’inspection.
L’état de surface constitue une exigence distincte. Les valeurs de rugosité décrivent la texture de la surface et ne peuvent se substituer à la vérification des tolérances dimensionnelles ou géométriques.
| Exigence | Ce qu’elle contrôle | Exemple de considérations d’inspection |
| Tolérance dimensionnelle | Variation admissible du diamètre, de la longueur ou de l’épaisseur | Mesurer aux emplacements convenus |
| Rectitude | Écart d’une ligne ou d’un axe par rapport à la rectitude | Définir les repères et la méthode d’évaluation |
| Rondesse | Forme circulaire d’une section transversale | Vérification des sections spécifiées |
| Planéité | Forme d’une surface par rapport à un plan idéal | Définir la couverture de mesure |
| Perpendicularité | Orientation par rapport à un repère | Utiliser la référence de repère convenue |
| Relation de coaxialité | Alignement relatif des éléments cylindriques | Définir l’axe de référence et la procédure de mesure |
| Rugosité de surface | Texture de surface à petite échelle | Spécification du paramètre de rugosité et de la méthode d’évaluation |
Ces exigences doivent être évaluées indépendamment, sauf si le plan prévoit explicitement un contrôle combiné. La conformité à une mesure ne garantit pas la conformité à toutes les caractéristiques associées.
Comment les acheteurs doivent-ils préciser les tolérances de forgeage à matrice ouverte dans un appel d’offres ?
Une demande de devis pertinente précise les conditions de livraison requises, les caractéristiques fonctionnelles, les contraintes de fabrication et les responsabilités en matière d’inspection. Des spécifications claires réduisent les désaccords lors de la réception des produits.
Exigences relatives aux plans et aux contrôles
Commencez par un dessin technique complet indiquant les dimensions nominales, les tolérances applicables, les exigences en matière de matériaux et les contrôles géométriques. Indiquez un identifiant de révision pour éviter les conflits de spécifications.
Pour les ébauches forgées, séparez les dimensions de la pièce forgée de la géométrie finale prévue après usinage. Cela permet d’évaluer correctement la surépaisseur d’usinage requise.
Si un usinage de dégrossissage est prévu, identifiez les dimensions intermédiaires et les surépaisseurs restantes. Précisez quelles surfaces doivent être préparées pour l’inspection ou les opérations de fabrication ultérieures.
Les surfaces usinées critiques doivent avoir des tolérances définies indépendamment. Évitez d’appliquer l’exigence dimensionnelle la plus stricte à chaque caractéristique lorsque seules certaines zones sélectionnées nécessitent de la précision.
L’appel d’offres doit également préciser l’état de traitement thermique à la livraison. Les dimensions contrôlées avant le traitement thermique peuvent ne pas rester inchangées par la suite.
Le cas échéant, convenez de la norme de dessin applicable, des repères spécifiés, de la température de contrôle, de l’équipement de mesure et du format de rapport.
Liste de contrôle pratique pour les appels d’offres
Veuillez inclure les informations suivantes lorsque vous demandez des pièces forgées à matrice ouverte sur mesure :
- Identification du composant : nom de la pièce, numéro de plan, révision, quantité et état de livraison prévu.
- Spécifications du matériau : nuance du matériau, norme applicable et état requis du matériau.
- Géométrie de la pièce forgée : dimensions hors tout, transitions de section, sections minimales et tolérances pertinentes à l’état brut de forge.
- Marge d’usinage : surépaisseur requise sur chaque surface critique, y compris les considérations relatives à la limite inférieure et à l’alignement.
- Étendue de l’usinage : livraison à l’état brut de forgeage, usinage de dégrossissage, usinage de finition ou une combinaison de ces opérations.
- Tolérances dimensionnelles : diamètres critiques, longueurs, épaisseurs de paroi et positions des épaulements.
- Tolérances géométriques : rectitude, planéité, circularité, perpendicularité et contrôles d’alignement pertinents.
- Exigences relatives aux repères : caractéristiques de référence, méthodes d’établissement des repères et configuration de contrôle.
- Exigences relatives au traitement thermique : état spécifié, séquence de fabrication et contrôles post-traitement.
- Exigences en matière de contrôle : température de mesure, étapes de contrôle, critères d’acceptation et enregistrements requis.
- Exigences relatives aux surfaces : état de surface applicable, attentes en matière de nettoyage et conditions de surface admissibles.
Ces précisions permettent de déterminer quelles opérations sont incluses dans le devis et quelles exigences dimensionnelles relèvent de la responsabilité de l’acheteur ou du sous-traitant chargé de l’usinage ultérieur.
Exemple d’exigences d’acceptation dimensionnelle
Prenons l’exemple hypothétique d’un arbre étagé acheté sous forme de pièce forgée dégrossie. Le plan technique identifie deux zones d’appui nécessitant un usinage de finition après traitement thermique.
L’appel d’offres doit définir les diamètres intermédiaires, la surépaisseur minimale restante à usiner, l’axe de référence prévu et les écarts géométriques admissibles avant l’usinage final.
L’acceptation au stade de l’usinage grossier permettrait de vérifier ces exigences intermédiaires. Elle n’impliquerait pas que les dimensions finales des paliers aient déjà été atteintes.
Si l’usinage de finition est prévu, le plan de contrôle doit en outre vérifier les diamètres finis, l’alignement, la rugosité de surface pertinente et les autres caractéristiques définies sur le plan.
Un rapport dimensionnel doit indiquer les caractéristiques mesurées, les résultats réels, les conditions de contrôle et les limites d’acceptation. Tout résultat non conforme doit faire l’objet d’une décision documentée.
Exigences de Boberry Machining en matière de pièces forgées sur mesure
Boberry Machining fournit des pièces forgées sur mesure à matrice ouverte, notamment des arbres, des manchons, des brides, des bagues et des blocs, dont l’usinage, le traitement thermique et le contrôle sont organisés conformément aux exigences convenues dans la commande.
Pour chaque composant, les conditions de fabrication requises et les exigences dimensionnelles doivent être établies lors de l’examen des plans avant que les engagements de production ne soient finalisés.
La géométrie de la pièce forgée, les surépaisseurs d’usinage, la séquence de traitement thermique et les exigences d’inspection doivent être évaluées conjointement, car chacune de ces variables peut influencer l’acceptation dimensionnelle ultérieure.
Les tolérances « à l’état brut » doivent rester distinctes des tolérances « après usinage de finition » tout au long des étapes de devis, de production et d’inspection. Aucune valeur de précision universelle ne peut se substituer au cahier des charges approuvé du composant.
Un appel d’offres complet permet à Boberry Machining d’examiner l’étendue de la fabrication demandée et de déterminer quelles exigences dimensionnelles, quelles étapes d’inspection et quels procès-verbaux de réception peuvent être convenus pour la commande.