
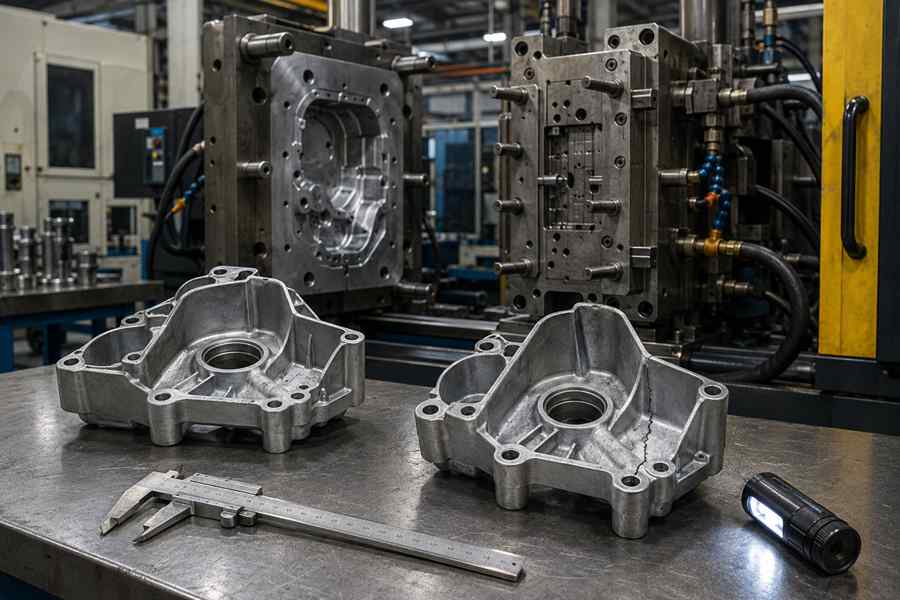
La chiusura a freddo è un difetto superficiale e interno che si verifica frequentemente nella pressofusione dell’alluminio. Si forma quando due o più fronti di flusso di alluminio fuso si incontrano dopo aver perso una quantità di temperatura o velocità tale da impedire la fusione completa.
Risoluzione dei problemi relativi al difetto di chiusura a freddo
| Causa principale | Segni tipici | Prevenzione principale |
| Bassa temperatura del metallo o dello stampo | La chiusura a freddo si verifica durante l’avvio o nelle aree fredde dello stampo | Stabilizzare la temperatura del materiale fuso e dello stampo |
| Bassa velocità di riempimento | Lunga linea di giunzione in prossimità della zona riempita per ultima | Regolare il profilo di iniezione e la velocità nel punto di iniezione |
| Configurazione inadeguata del punto di iniezione e del flusso | Il difetto si ripete nel punto in cui si incontrano i fronti di flusso | Ottimizzare la direzione del punto di iniezione e il percorso del flusso |
| Geometria sottile o complessa | La chiusura a freddo persiste in sezioni sottili distanti | Accorciare la distanza di flusso o modificare la geometria |
1. Chiusura a freddo dovuta a temperatura insufficiente del metallo e dello stampo
La temperatura è uno dei parametri principali da verificare quando si verificano difetti di chiusura a freddo. L’alluminio deve rimanere sufficientemente fluido fino a quando i fronti di flusso separati non si incontrano e si fondono all’interno della cavità.
Causa
Se l’alluminio fuso entra nella cavità a una temperatura troppo bassa, oppure se una sezione dello stampo dissipa il calore troppo rapidamente, il fronte del metallo può iniziare a solidificarsi prima che il riempimento sia completato.
Tra i fattori che tipicamente contribuiscono a questo fenomeno vi sono:
- Bassa temperatura di colata
- Superficie fredda dello stampo
- Raffreddamento locale eccessivo
- Lunghe interruzioni del funzionamento della macchina
- Condizioni di avvio instabili
- Lubrificante o spray in eccesso
Si consideri un pezzo in cui l’alluminio raggiunge il punto di fusione a 620 °C in condizioni di produzione stabili, ma la temperatura scende di ulteriori 15–25 °C durante un avvio a freddo. Quel margine termico ridotto può essere sufficiente a trasformare una superficie pulita in una giuntura visibile.
Identificazione
I difetti di saldatura a freddo legati alla temperatura seguono spesso uno schema di produzione riconoscibile.
Ad esempio:
- I difetti sono più evidenti durante i primi 10–30 colpi
- La qualità migliora man mano che lo stampo si riscalda
- Le chiusure a freddo compaiono in prossimità di aree fortemente raffreddate
- La frequenza dei difetti aumenta dopo lunghe interruzioni
- Le stesse impostazioni della macchina producono risultati diversi a temperature dello stampo diverse
Se la chiusura a freddo scompare gradualmente dopo la stabilizzazione termica, il controllo della temperatura è solitamente un fattore più sospetto rispetto alla geometria del pezzo.
Un controllo utile consiste nel confrontare le temperature della superficie dello stampo in prossimità del punto di iniezione, al centro della cavità e nella zona di riempimento finale. Una differenza di 30–50 °C nelle aree critiche può indicare uno squilibrio termico.
Prevenzione
L’obiettivo non è semplicemente quello di aumentare la temperatura il più possibile. Una temperatura eccessiva dello stampo o del metallo può causare saldature, tempi di ciclo più lunghi e altri difetti.
Tra le correzioni più pratiche figurano:
- Stabilizzare la temperatura di fusione prima della produzione
- Preriscaldare adeguatamente il die
- Ridurre il raffreddamento locale non necessario
- Regolare la quantità e la durata dello spruzzo
- Evitare lunghi arresti di produzione non controllati
- Bilanciare i canali di raffreddamento tra le zone calde e quelle fredde
Per gli acquirenti che esaminano i campioni di prova, è utile chiedersi se i pezzi accettabili siano stati prodotti solo dopo un periodo di riscaldamento insolitamente lungo. Un processo che funziona solo all’interno di un intervallo di temperatura molto ristretto può diventare instabile durante la produzione in serie.
2. Chiusura a freddo dovuta a bassa velocità di riempimento
Anche quando la temperatura del metallo è accettabile, può comunque verificarsi la chiusura a freddo se l’alluminio scorre troppo lentamente attraverso la cavità.
La pressofusione ad alta pressione si basa sul riempimento rapido della cavità perché le sezioni sottili in alluminio perdono calore rapidamente una volta a contatto con lo stampo in acciaio.
Causa
Una bassa velocità di riempimento permette alla parte anteriore del metallo fuso di raffreddarsi prima di raggiungere un altro flusso.
Tra le cause più comuni figurano:
- Velocità di iniezione nella seconda fase troppo bassa
- Posizione errata del cambio di iniezione rapida
- Bassa velocità del punto di iniezione
- Tempo di riempimento eccessivo
- Pressione idraulica incostante
- Sezioni di ingasse sovradimensionate o mal proporzionate
Supponiamo che un alloggiamento in alluminio abbia un tempo di riempimento previsto di circa 40 ms, ma che condizioni di colata instabili prolunghino il riempimento effettivo a 55–60 ms. Quei 15–20 ms in più possono essere significativi nelle aree remote a pareti sottili.
L’effetto si accentua quando lo spessore della parete scende al di sotto di circa 2–3 mm o quando aumenta la lunghezza del percorso del flusso.
Identificazione
Le chiusure a freddo legate alla velocità compaiono spesso in prossimità di:
- Aree riempite per ultime
- Percorsi di flusso lunghi
- Pareti esterne sottili
- Aree lontane dallo stampo
- Punti in cui più fronti si ricongiungono
I dati di colata possono aiutare a distinguere questo problema da quelli legati alla temperatura.
Se il tasso di difetti aumenta quando la velocità nella seconda fase scende, ad esempio, da 4,0 m/s a 3,2 m/s, mentre le temperature del materiale fuso e dello stampo rimangono stabili, il profilo di colata merita particolare attenzione.
I difetti ripetuti nella stessa posizione, combinati con tempi di riempimento incostanti, costituiscono un altro forte indicatore.
Prevenzione
Il primo passo consiste solitamente nel stabilizzare il processo di riempimento piuttosto che limitarsi ad aumentare la pressione.
Le possibili correzioni includono:
- Ottimizzare la velocità di iniezione rapida
- Regolare la posizione di commutazione
- Stabilizzare la pressione dell’accumulatore
- Rivedere la sezione trasversale del canale di colata
- Ridurre i tempi di riempimento superflui
- Mantenere costanti le condizioni tra una colata e l’altra
Una velocità più elevata dovrebbe comunque rimanere entro una finestra di processo controllata. Una velocità eccessiva può aumentare la turbolenza, l’intrappolamento d’aria, il flash e l’erosione dello stampo.
L’obiettivo ottimale è una velocità sufficientemente elevata da mantenere un fronte di flusso caldo e continuo senza creare uno schema di riempimento incontrollato.
3. Chiusura a freddo dovuta a una configurazione inadeguata del punto di iniezione e del flusso
Alcuni difetti di colata a freddo non possono essere risolti in modo affidabile regolando la temperatura o la velocità di iniezione, poiché il problema di fondo riguarda il modo in cui viene riempita la cavità.
Ciò è particolarmente comune quando due flussi di alluminio percorrono una grande apertura o una rete di nervature e si incontrano vicino al lato opposto del pezzo fuso.
Causa
Una disposizione inadeguata del canale di colata può far percorrere al metallo percorsi inutilmente lunghi o opposti.
Tra i problemi tipici di progettazione figurano:
- Canale di colata situato troppo lontano da una sezione sottile
- Due fronti di flusso che si incontrano dopo un lungo percorso
- Cambiamenti improvvisi nella direzione del flusso
- Grandi ostacoli che dividono il flusso di metallo
- Trobata di troppo pieno posizionata in modo inadeguato
- Paratoie multiple sbilanciate
Immaginate due fronti metallici che percorrono 220 mm lungo i lati opposti di un’apertura prima di incontrarsi in una parete di 2 mm.
Spostando la saracinesca o modificandone la direzione in modo che la distanza di incontro scenda a 100–120 mm è possibile ottenere un margine termico molto più ampio senza modificare la lega o lo spessore del pezzo.
Identificazione
Le chiusure a freddo legate al canale di colata sono solitamente altamente ripetibili.
Cercate difetti che:
- Compaiano quasi esattamente nella stessa posizione
- Seguono una giunzione di flusso visibile
- Si verificano dietro un grande sperone o un’apertura
- Rimangano presenti anche dopo la regolazione della temperatura
- corrispondano a un’area prevista di incontro tra l’ultimo riempimento e il fronte di flusso
È qui che la simulazione del flusso può rivelarsi utile prima di apportare modifiche agli stampi.
Se i fronti previsti si incontrano esattamente nel punto in cui appare la linea di giunzione fisica, modificare solo la temperatura del materiale fuso potrebbe nascondere temporaneamente il difetto senza correggere lo schema di riempimento.
Prevenzione
La correzione preferibile consiste nel far raggiungere al metallo l’area problematica attraverso un percorso più breve o più equilibrato.
Le opzioni possono includere:
- Riposizionare il punto di iniezione
- Modificare la direzione del punto di colata
- Regolare la larghezza o lo spessore del punto di colata
- Bilanciare più cancelli
- Spostare le aree di sfioro
- Ridurre gli ostacoli inutili al flusso
Una modifica all’attrezzatura può comportare un costo iniziale maggiore, ma potrebbe risultare più conveniente rispetto a sostenere un tasso di scarto ricorrente del 2–3% in un programma ad alto volume.
Ad esempio, una modifica al punto di iniezione da 4.000 dollari che riduce gli scarti di 0,18 dollari per pezzo si ripaga dopo circa 22.000 pezzi.
4. Chiusura a freddo dovuta a geometrie sottili o complesse
A volte il processo di pressofusione è stabile, ma il pezzo stesso concede all’alluminio fuso troppo poco tempo o spazio per riempire correttamente gli spazi.
Pareti lunghe e sottili, alette isolate, nervature profonde e bruschi cambiamenti di spessore possono tutti creare un rischio locale di chiusura a freddo.
Causa
Le sezioni sottili si raffreddano rapidamente perché presentano un elevato rapporto superficie/volume.
Il problema diventa più grave quando un’area sottile presenta anche:
- Lontana dal punto di iniezione
- Collegata tramite un passaggio stretto
- Situata dietro un grande sporgente
- divisa da nervature o fori
- Fa parte di un percorso di flusso molto lungo
Ad esempio, una parete di 1,5 mm con un percorso di colata di 180 mm crea una condizione di riempimento molto più impegnativa rispetto a una parete di 2,5 mm a soli 60 mm dal punto di iniezione.
Ciò non significa che ogni pezzo fuso a parete sottile sviluppi una chiusura a freddo. Il rischio deriva dalla combinazione di spessore, distanza, temperatura e schema di riempimento.
Identificazione
I difetti legati alla geometria rimangono normalmente concentrati nella stessa zona critica anche quando i parametri della macchina sono ragionevolmente stabili.
I segni tipici includono:
- Cucitura all’estremità di una nervatura sottile
- Difetto intorno alle alette distanti
- Chiusura a freddo dopo una transizione da sottile a spesso
- Guasti ripetuti in prossimità delle aperture
- Fusione incompleta lungo pareti lunghe e strette
Se l’aumento della temperatura o della velocità migliora solo leggermente il difetto, è necessario rivedere la geometria stessa del pezzo.
Una domanda utile in materia di DFM è: di quanto deve spostarsi l’alluminio dopo essere entrato nella sezione più sottile?
Prevenzione
La geometria dovrebbe essere modificata, ove possibile, senza compromettere la funzionalità del prodotto.
Le modifiche possibili includono:
- Aumentare lo spessore locale della parete
- Accorciare le sezioni lunghe e sottili
- Avvicinare le caratteristiche critiche al punto di iniezione
- Ridurre le variazioni brusche di spessore
- Semplificare le reti di nervature eccessive
- Migliorare le transizioni intorno alle aperture
Una variazione da 1,5 mm a 2,0 mm può sembrare minima sul disegno, ma aumenta lo spessore locale della sezione di circa il 33%. In un’area difficile da riempire per ultima, quella capacità termica in più può migliorare notevolmente la stabilità di riempimento.
Per gli acquirenti, una piccola modifica CAD prima dell’approvazione definitiva dello stampo è solitamente più economica che risolvere lo stesso problema ripetutamente tramite regolazioni della macchina.
Come valutare la gravità di una chiusura a freddo?
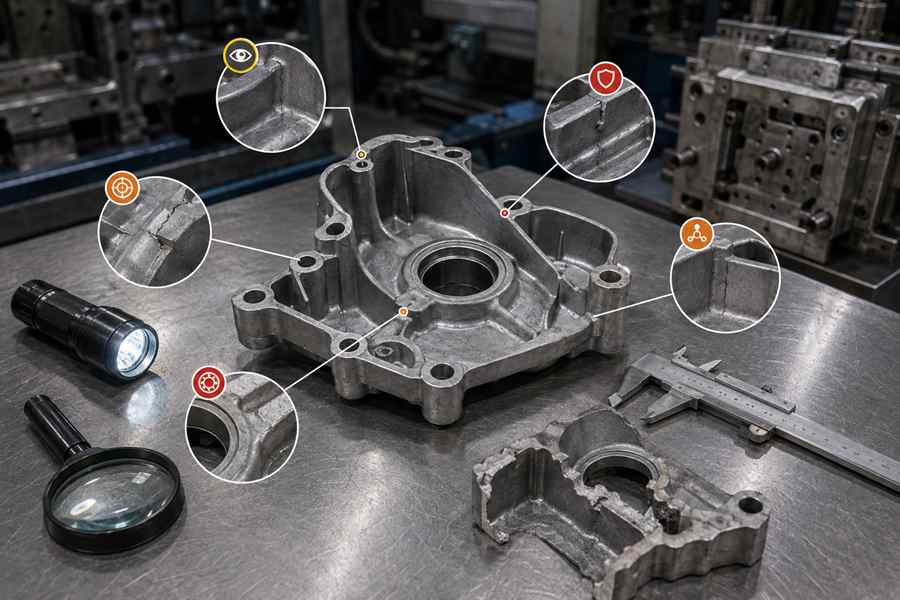
Non tutte le chiusure a freddo comportano lo stesso rischio. La posizione, la profondità e la funzione del pezzo dovrebbero determinare se il getto può essere accettato.
| Posizione della chiusura a freddo | Rischio tipico | Risposta raccomandata |
| Superficie estetica nascosta | Basso–Medio | Controllo visivo / campionamento |
| Superficie esterna visibile | Media | Controllo dell’aspetto |
| Faccia di tenuta lavorata | Elevato | Taglio / scarto |
| Parete di pressione | Elevata | Controllo non distruttivo (NDT) o verifica distruttiva |
| Rialzo strutturale o aletta | Elevata | Valutazione meccanica |
Una saldatura superficiale poco profonda su un’area non funzionale può essere gestibile. Una chiusura a freddo che attraversa una scanalatura per O-ring, una sporgenza filettata o una parete a tenuta di pressione dovrebbe essere trattata con molta maggiore serietà.
Per un ordine di 20.000 pezzi al prezzo di 7 dollari per pezzo fuso, anche un tasso di scarto del 2% comporta 400 pezzi scartati e un valore di 2.800 dollari, senza contare i costi di smistamento, produzione sostitutiva, ispezione e spedizione.