
Les pièces moulées destinées au secteur naval remplissent des fonctions structurelles, de propulsion et mécaniques, mais aucun alliage ne convient à toutes les applications à bord d’un navire. Le choix dépend de la charge subie par le composant, de sa géométrie, des fluides utilisés, de son exposition à la corrosion et des exigences de classification applicables.
Les ingénieurs et les équipes d’approvisionnement ont également besoin de spécifications relatives à la qualité des pièces moulées, de registres de production traçables, d’essais appropriés, de réparations contrôlées et de critères de réception liés aux conditions réelles d’exploitation de chaque composant.
Conditions d’exploitation déterminant les exigences relatives aux pièces moulées marines
Charges mécaniques et fonctions des composants
Les pièces moulées marines remplissent différentes fonctions mécaniques. Un raccord structurel supporte les charges liées à la coque, tandis qu’un corps de pompe contient la pression du fluide et qu’un carter de boîte de vitesses soutient les machines rotatives.
Pour les composants structurels, les ingénieurs évaluent les charges statiques, les chocs, les concentrations de contraintes et les charges répétées. La résistance à la fatigue et la ténacité peuvent revêtir une importance particulière au niveau des transitions et des raccords soumis à de fortes contraintes.
Les pièces moulées destinées aux machines soulèvent d’autres enjeux. Les supports de roulements exigent une stabilité dimensionnelle et un alignement précis, tandis que les carters exposés aux vibrations doivent résister à la déformation sans transférer de charges excessives aux équipements montés.
La géométrie influe également sur les performances. Les sections épaisses peuvent se refroidir différemment des parois minces, ce qui entraîne des variations de la microstructure et accroît l’importance du contrôle de la solidification et des essais représentatifs sur les matériaux.
Une pièce moulée adaptée à un carter d’équipement auxiliaire peut donc ne pas convenir à une connexion structurelle liée au gouvernail, même si les deux pièces présentent des dimensions ou une résistance nominale similaires.
Exposition à la corrosion dans différents environnements marins
Les composants situés au-dessus de la ligne de flottaison sont exposés à l’air chargé de sel, à la condensation et à la corrosion atmosphérique. Les revêtements protecteurs, les dispositifs de drainage et l’accessibilité pour la maintenance peuvent être aussi importants que l’alliage de base.
Les composants situés dans la zone d’éclaboussures subissent des cycles répétés d’humidification et de séchage. L’évaporation concentre les sels, tandis que les dommages mécaniques et la détérioration du revêtement peuvent exposer le matériau sous-jacent à une corrosion localisée agressive.
Les composants immergés en permanence sont confrontés à des conditions variées, notamment la composition chimique de l’eau de mer, la géométrie des interstices, la prolifération marine et les interactions galvaniques. Le choix d’un matériau de fonderie nécessite de prendre en compte toutes les conditions environnementales auxquelles le composant sera soumis pendant son service.
Les pièces moulées exposées à des fluides internes doivent être évaluées en fonction des fluides spécifiques et des conditions de fonctionnement concernées. Une pièce moulée transportant de l’huile de lubrification est soumise à des mécanismes de corrosion différents de ceux d’un corps de pompe faisant circuler de l’eau de mer aérée ou de l’eau douce traitée chimiquement.
La température, la vitesse d’écoulement, les dépôts et les périodes de fonctionnement en stagnation peuvent modifier le comportement à la corrosion. Les acheteurs doivent documenter ces conditions plutôt que de se contenter de décrire chaque composant comme simplement adapté à un usage marin.
Matériaux courants utilisés pour les pièces moulées marines et leurs applications
Acier moulé pour les composants structurels et mécaniques
L’acier moulé est largement utilisé pour certaines structures liées à la coque et certains composants de machines, car les nuances appropriées offrent résistance, ténacité et la capacité de s’adapter à des géométries porteuses complexes.
Les applications typiques comprennent certains composants du cadre de poupe, les pièces moulées liées au gouvernail, les supports de machines et les raccords structurels. Les exigences réelles en matière de matériaux et de réception dépendent de la conception du composant et des règles applicables.
Les pièces moulées en acier au carbone peuvent convenir à des applications nécessitant une résistance modérée et une ténacité adéquate. Les pièces moulées en acier allié offrent des combinaisons de propriétés supplémentaires grâce à leur composition et à un traitement thermique contrôlé.
Le choix de l’acier doit également tenir compte de la soudabilité, de l’épaisseur des sections et de l’accès pour l’inspection. Une pièce moulée de grande taille présentant des jonctions épaisses peut nécessiter une attention particulière quant à l’intégrité interne et à l’uniformité du traitement thermique.
Lors des premières études de faisabilité du moulage, les ingénieurs doivent identifier les sections critiques, les surépaisseurs d’usinage et les détails d’assemblage proposés avant de finaliser la géométrie et le cahier des charges du matériau.
L’acier moulé ordinaire n’est pas intrinsèquement résistant à la corrosion par l’eau de mer. Des revêtements, des tolérances de corrosion, une protection cathodique le cas échéant et une maintenance planifiée peuvent s’avérer nécessaires pour l’utilisation prévue.
Fonte grise pour les applications de machines homologuées
La fonte grise contient du graphite sous forme de paillettes, ce qui lui confère des propriétés utiles d’amortissement des vibrations et d’usinabilité. Ces caractéristiques peuvent être avantageuses pour certains carters de machines et socles d’équipements.
Sa ductilité relativement faible limite son adéquation pour les composants exposés à des chocs violents ou à des contraintes de traction importantes. Les risques de rupture fragile nécessitent une attention particulière à la géométrie et à la concentration des contraintes.
Les applications potentielles comprennent les carters de machines auxiliaires et les supports d’équipements adaptés. Toutefois, le matériau doit satisfaire aux spécifications du composant et à toutes les exigences de classification applicables.
Lors de l’approvisionnement, précisez la nuance de la pièce moulée, les propriétés mécaniques et les exigences d’inspection plutôt que de vous fier à la description générale « fonte ». La structure du graphite ne suffit pas à elle seule à définir les performances.
Fonte ductile pour certains équipements maritimes
La fonte ductile contient principalement du graphite sphéroïdal, ce qui lui confère une plus grande ductilité que la fonte grise conventionnelle. Certaines nuances de fonte ductile offrent un bon compromis entre résistance mécanique, facilité d’usinage et adaptabilité à des formes de moulage complexes.
Certaines cuves de pompes, certains carters de réducteurs et certains composants d’équipements auxiliaires peuvent être fabriqués en fonte ductile lorsque la conception et les règles applicables en autorisent l’utilisation.
Ses avantages mécaniques n’éliminent pas les risques de corrosion. La fonte ductile non protégée peut se détériorer en milieu marin, ce qui rend indispensables la mise en place de systèmes de protection et la prise en compte de la compatibilité avec les fluides.
Les acheteurs doivent distinguer la fonte ductile des pièces moulées en acier. Des valeurs de résistance à la traction similaires ne garantissent pas une ténacité, un comportement à la fatigue, une soudabilité ou une aptitude à des applications structurelles critiques équivalentes.
Pièces moulées en alliage de cuivre pour la propulsion et les applications en eau de mer
Les alliages de cuivre jouent un rôle important dans la propulsion marine et les équipements de traitement des fluides. Le bronze au nickel-aluminium et d’autres alliages de cuivre adaptés à la fonderie offrent des caractéristiques mécaniques et de résistance à la corrosion intéressantes.
Les hélices marines constituent une application majeure. Leurs matériaux doivent résister aux charges cycliques sur les pales, aux forces hydrodynamiques, à l’exposition à la cavitation et au contact prolongé avec l’eau de mer.
La cavitation peut endommager les surfaces des hélices lorsque l’effondrement de bulles de vapeur génère des impacts localisés. Le choix de l’alliage, l’intégrité de la pièce moulée, la géométrie des pales et les conditions de fonctionnement influencent la résistance à ces dommages.
Les alliages de cuivre sont également utilisés dans certaines pompes, vannes et équipements en contact avec l’eau de mer. Cependant, les familles d’alliages présentent des différences significatives en termes de comportement à la corrosion, de propriétés mécaniques et d’exigences de fabrication.
Pour l’acquisition d’hélices, il convient de définir l’alliage de moulage approuvé, la géométrie des pales, les zones d’inspection, les réparations autorisées et les critères de réception. La capacité de fabrication des hélices doit être vérifiée séparément auprès du fournisseur proposé.
Pièces moulées en acier inoxydable et en acier inoxydable duplex
Les pièces moulées en acier inoxydable sont utilisées pour certaines applications marines de traitement des fluides et de machinerie où la résistance à la corrosion, les performances mécaniques et les conditions de fonctionnement justifient leur choix.
Les pièces moulées en acier inoxydable austénitique peuvent inclure des nuances telles que le CF8M. Toutefois, le cahier des charges final doit identifier une norme de moulage applicable plutôt que de se contenter de citer un alliage corroyé bien connu.
Le CF8M est couramment associé à la famille des aciers inoxydables 316, mais le 316 corroyé et le CF8M moulé ne sont pas des spécifications interchangeables. Leurs procédés de fabrication et leurs caractéristiques métallurgiques diffèrent.
Aucune de ces désignations ne garantit une résistance à toutes les conditions de l’eau de mer. L’eau de mer stagnante, les dépôts, les fissures étroites et les températures élevées peuvent accroître les risques de corrosion localisée.
Les aciers inoxydables duplex combinent des phases austénitiques et ferritiques, offrant une résistance mécanique plus élevée et une meilleure résistance aux chlorures par rapport à de nombreuses nuances austénitiques conventionnelles dans des conditions appropriées.
Lors de l’évaluation des pièces moulées en acier inoxydable duplex, les ingénieurs doivent préciser la nuance exacte de la pièce moulée, le traitement thermique requis, l’équilibre des phases et les critères d’acceptation de la corrosion pertinents.
Les matériaux duplex nécessitent également un contrôle minutieux de la fabrication. Une exposition thermique inappropriée peut entraîner la formation de phases indésirables, réduisant ainsi la ténacité ou la résistance à la corrosion malgré une composition chimique apparemment acceptable.
Par exemple, le corps d’une pompe en immersion permanente dans l’eau de mer peut justifier l’évaluation d’une nuance de fonte duplex adaptée, plutôt que de supposer que la nuance CF8M offrira une résistance suffisante.
Tableau 1. Matériaux de fonderie marins et applications adaptées des composants
| Matériau de fonderie | Applications potentielles | Principaux avantages | Critères de sélection clés |
| Acier moulé au carbone et allié | Raccords liés à la coque, supports de machines | Résistance, ténacité, capacité structurelle | Fatigue, traitement thermique, protection contre la corrosion |
| Fonte grise | Carter et socles de machines homologués | Amortissement des vibrations, usinabilité | Faible ductilité, sensibilité aux chocs |
| Fonte ductile | Pompes et équipements auxiliaires sélectionnés | Ductilité améliorée par rapport à la fonte grise | Corrosion, résistance à la pression, homologation |
| Alliages de cuivre | Hélices, équipements en contact avec l’eau de mer | Comportement à la corrosion marine des nuances adaptées | Cavitation, fatigue, compatibilité des alliages |
| Acier inoxydable austénitique | Certaines vannes, pompes et composants hydrauliques | Résistance à la corrosion dans des conditions d’utilisation appropriées | Corrosion par piqûres au chlorure et corrosion interstitielle |
| Acier inoxydable duplex | Certains équipements exposés aux chlorures | Résistance mécanique accrue, meilleure résistance aux chlorures | Traitement thermique, microstructure, qualification |
Le tableau présente des applications possibles, et non des homologations automatiques des matériaux. Le choix final nécessite la spécification d’une nuance de pièce moulée, la définition des conditions d’exploitation, l’évaluation de la conception et la prise en compte des exigences d’acceptation applicables.
Exigences des sociétés de classification pour les pièces moulées destinées au secteur maritime
Règles de classification applicables et exigences de l’IACS
Les exigences de classification influencent la manière dont certains composants navals sont fabriqués, testés, inspectés et certifiés. Leur application dépend de la fonction du composant, de la classification du navire et des dispositions contractuelles.
L’Association internationale des sociétés de classification (IACS) élabore des exigences unifiées utilisées par ses sociétés de classification membres. L’IACS ne délivre pas elle-même de certificats de classification pour les composants individuels.
L’exigence unifiée IACS UR W8 concerne les pièces moulées en acier au carbone, en acier au carbone-manganèse et en acier allié destinées à des applications spécifiques de la coque et des machines. Il ne s’agit pas d’une norme universelle applicable à tous les matériaux de moulage naval.
La fonte grise, la fonte ductile, les alliages de cuivre et les pièces moulées spécialisées en acier inoxydable peuvent être soumises à des dispositions différentes en matière de matériaux, en fonction de leurs applications prévues et des règles en vigueur.
Le cahier des charges d’achat doit préciser la société de classification applicable, les règles, l’édition et les critères d’application. Une future révision publiée ne doit pas être automatiquement considérée comme obligatoire pour une commande antérieure.
Agrément du fabricant et certification des matériaux
L’agrément du fabricant, la certification des matériaux et la réception des composants sont des questions distinctes. L’agrément d’un site de fabrication n’implique pas automatiquement l’acceptation de chaque alliage, procédé ou composant.
Lorsque les règles de classification exigent l’agrément du fabricant, l’acheteur doit vérifier le champ d’application reconnu de la fabrication du fournisseur, les catégories de matériaux concernées et toute restriction associée à cet agrément.
Les certificats de matériaux attestent des caractéristiques spécifiées et des résultats d’essais. Leur contenu et les exigences de vérification dépendent de la spécification applicable et des modalités d’inspection établies pour la commande.
Certains composants nécessitent l’intervention d’un expert ou la mise en place de points d’inspection désignés. D’autres peuvent être acceptés dans le cadre de dispositions contractuelles et de contrôle qualité différentes, sans procédures de classification identiques.
Par exemple, une pièce moulée en acier critique liée à la coque peut nécessiter un processus d’homologation et d’inspection plus approfondi qu’un boîtier d’équipement auxiliaire non critique.
Les équipes d’approvisionnement doivent donc définir les exigences de certification dès le début. Demander des « certificats maritimes » non spécifiés peut créer une confusion quant aux preuves réelles nécessaires à l’acceptation.
Exigences en matière de contrôle qualité et d’inspection de la fabrication
Traçabilité des matériaux et échantillons d’essai
La traçabilité permet de relier une pièce moulée livrée à l’origine de son matériau, à son historique de production et aux résultats d’inspection. L’identification doit rester fiable tout au long des étapes de traitement thermique, d’usinage, de réparation et d’expédition.
Les numéros de coulée ou de lot constituent la base permettant de relier les analyses chimiques aux registres de fabrication. La spécification applicable détermine les modalités d’identification et de traçabilité requises.
Les essais de composition chimique permettent de vérifier si le matériau répond à la nuance de pièce moulée spécifiée. Cependant, la conformité chimique ne suffit pas à elle seule à garantir les propriétés mécaniques, l’intégrité de la pièce moulée ou la résistance à la corrosion.
Les échantillons ou blocs d’essai mécaniques fournissent les spécimens nécessaires aux essais requis. Leur emplacement, leurs dimensions, leur lien avec la production et leur état de traitement thermique doivent respecter la spécification en vigueur.
Un bloc d’essai coulé séparément peut ne pas reproduire toutes les conditions de refroidissement présentes au sein d’une pièce moulée complexe. Les dispositions d’essai représentatives doivent donc porter sur les sections pertinentes et les propriétés spécifiées.
Traitement thermique et essais mécaniques
Le traitement thermique contrôle la microstructure et les caractéristiques mécaniques de nombreuses pièces moulées destinées au secteur maritime. Les méthodes de traitement thermique doivent être choisies en fonction de la composition chimique de l’alliage, de la géométrie de la pièce moulée et des caractéristiques mécaniques requises.
Les pièces moulées en acier peuvent nécessiter une normalisation, un revenu ou une trempe suivie d’un revenu. Les pièces moulées en acier inoxydable austénitique et duplex peuvent nécessiter un traitement thermique de mise en solution contrôlé.
Les registres de traitement thermique doivent identifier la pièce moulée ou le lot, les conditions de traitement, l’historique des températures et toute autre information requise par la procédure approuvée ou la spécification applicable.
Les essais mécaniques évaluent généralement les propriétés de traction et, le cas échéant, la ténacité à l’impact. La température d’essai spécifiée et les valeurs d’acceptation doivent refléter les conditions de fonctionnement prévues du composant.
Une pièce moulée qui satisfait aux exigences de résistance à la traction peut néanmoins ne pas satisfaire à une exigence de ténacité applicable. Les spécifications d’achat doivent identifier ces deux critères lorsque la conception ou les règles en vigueur l’exigent.
Contrôles non destructifs des pièces moulées marines
Les essais non destructifs permettent de détecter les discontinuités pertinentes sans détruire intentionnellement le composant. La méthode doit être adaptée au matériau, au type de défaut, à la géométrie de la pièce moulée et aux objectifs de l’inspection.
Le contrôle visuel examine les surfaces accessibles à la recherche de fissures visibles, de cavités, de dommages superficiels et de défauts de fabrication. Il permet également d’identifier les zones nécessitant un examen plus approfondi.
Le contrôle par particules magnétiques révèle les discontinuités situées à la surface ou juste en dessous de celle des pièces moulées fabriquées à partir de matériaux ferromagnétiques appropriés. Il ne s’applique pas aux matériaux ne présentant pas les caractéristiques magnétiques requises.
Le contrôle par ressuage permet d’identifier les discontinuités atteignant la surface dans des matériaux non poreux adaptés. La fiabilité des résultats d’inspection dépend d’un nettoyage minutieux de la pièce moulée et d’une préparation adéquate de sa surface avant le contrôle.
Le contrôle par ultrasons permet de détecter des discontinuités internes, bien que les structures à gros grains et les géométries complexes puissent limiter l’efficacité de l’examen. La radiographie constitue une autre méthode d’inspection interne appropriée.
Les plans d’inspection doivent préciser les emplacements d’examen, la couverture, les procédures et les critères d’acceptation. Une mention telle que « 100 % CND » est insuffisante si les méthodes prévues et la couverture ne sont pas définies.
Défauts de moulage et contrôles de réparation
Les discontinuités de la pièce moulée peuvent inclure des cavités de retrait, une porosité gazeuse, des inclusions et des fissures. Leur importance dépend de leur taille, de leur orientation, de leur emplacement et des contraintes subies en service.
De petites discontinuités dans des zones non critiques peuvent être acceptables au regard d’une norme applicable, tandis que des indications similaires à proximité d’interfaces soumises à de fortes contraintes peuvent nécessiter un rejet ou une évaluation plus approfondie.
La réparation par soudage peut être autorisée pour certaines pièces moulées, sous réserve de l’adéquation du matériau, de procédures approuvées, d’un personnel qualifié et de toute autorisation requise avant le début des travaux.
Les rapports de réparation doivent décrire l’emplacement du défaut, la méthode d’élimination, la procédure de soudage le cas échéant, le traitement post-réparation et les résultats des contrôles.
Pour les applications critiques, le plan d’acceptation doit définir les restrictions en matière de réparation avant le début de la production. À défaut, des désaccords pourraient survenir après la découverte de défauts et l’accumulation de coûts de fabrication.
Exigences d’acceptation spécifiques aux composants
Précision dimensionnelle et caractéristiques critiques
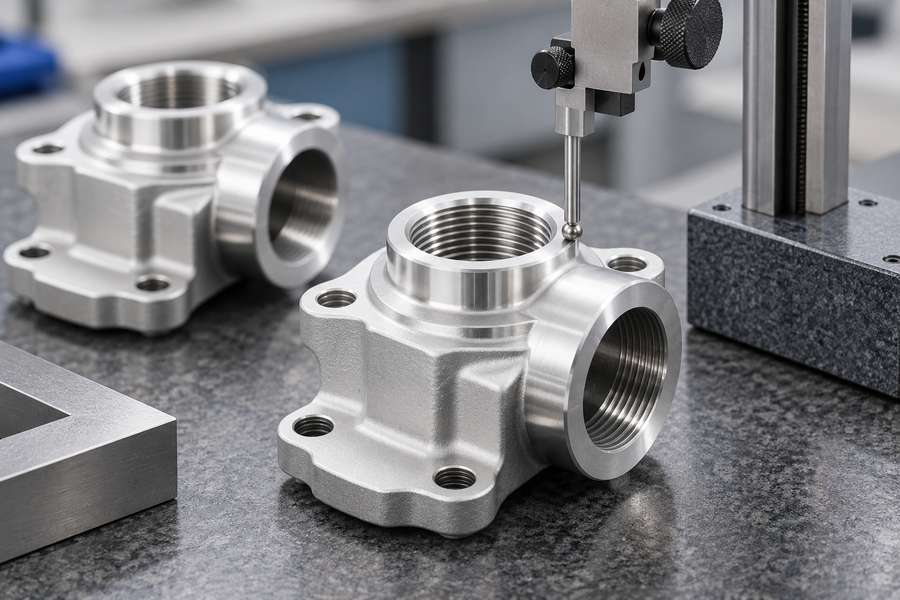
Les dimensions des pièces moulées influencent l’assemblage, la mise en charge et la fiabilité des équipements. Les caractéristiques critiques comprennent les sièges de roulements, les interfaces de montage, les faces de bride et les emplacements contrôlant l’alignement entre des composants adjacents.
Les tolérances générales des pièces moulées ne satisfont pas nécessairement aux exigences fonctionnelles finales. Les surfaces usinées nécessitent souvent des cotes distinctes, des références de repère, des tolérances géométriques et des spécifications d’état de surface.
La surépaisseur d’usinage doit permettre de compenser les variations de la pièce moulée sans retirer de matière excessive des sections critiques. Une surépaisseur insuffisante peut empêcher le composant fini de répondre aux exigences dimensionnelles.
Les pièces moulées structurelles de grande taille nécessitent également de prêter attention à la déformation lors du refroidissement, du traitement thermique et de l’usinage. Les plans d’inspection doivent préciser à quel moment les cotes critiques sont mesurées.
Pour un carter de machine hypothétique, le plan pourrait définir l’alignement de l’alésage de roulement par rapport aux repères de montage. La réception s’appuierait sur ces exigences du plan plutôt que sur une tolérance marine supposée.
Essais fonctionnels et procès-verbaux de réception
Les pièces moulées sous pression peuvent nécessiter des essais hydrostatiques ou d’autres essais de pression spécifiés. Le fluide d’essai, la pression, la durée et les critères d’acceptation doivent être établis à partir des exigences applicables.
Un essai de pression évalue la fonction de confinement pertinente dans des conditions définies. Il ne remplace pas la vérification des matériaux ni les examens nécessaires visant à détecter les discontinuités internes.
D’autres composants nécessitent des justifications différentes. Une liaison structurelle peut mettre l’accent sur la ténacité et l’inspection des zones critiques, tandis qu’une pièce moulée de propulsion peut nécessiter des examens géométriques et de surface détaillés.
Les composants exposés à la corrosion peuvent nécessiter une vérification de l’état de l’alliage, des revêtements protecteurs ou des essais de corrosion spécifiés. Les exigences doivent refléter le matériau et l’environnement d’exploitation particuliers.
La réception finale rassemble les résultats dimensionnels, les dossiers relatifs aux matériaux, les rapports d’inspection pertinents, les essais fonctionnels et la documentation de réparation approuvée au sein d’un dossier traçable.
Tableau 2. Matrice d’inspection et de réception spécifique aux composants
| Fonction du composant | Points critiques relatifs à la réception | Éléments à fournir |
| Pièces moulées en acier de structure liées à la coque | Ténacité, intégrité des sections critiques, dimensions | Résultats des essais sur les matériaux, contrôles non destructifs (CND) spécifiés, rapports dimensionnels |
| Carter des machines auxiliaires | Alignement des paliers, géométrie de montage, intégrité de la pièce moulée | Dossiers relatifs aux matériaux, contrôles dimensionnels, essais non destructifs (END) applicables |
| Pièces moulées de pompes ou de vannes sous pression | Intégrité sous pression, surfaces d’étanchéité, état des parois | Essai de pression applicable, résultats d’inspection, certificats de matériaux |
| Pièce moulée d’hélice en alliage de cuivre | Géométrie des pales, zones sensibles à la fatigue, intégrité de la surface | Vérification de l’alliage, contrôles non destructifs (CND) spécifiés, contrôle dimensionnel et de surface |
| Pièce moulée en acier inoxydable exposée à la corrosion | Nuance correcte, état métallurgique, aptitude à la résistance à la corrosion | Vérification du matériau, registres de traitement thermique, essais de corrosion spécifiés |
Il s’agit là d’exemples de preuves d’inspection à prendre en compte, et non d’exigences obligatoires identiques pour chaque composant. Le contrat d’achat doit définir les méthodes applicables et les critères d’acceptation.
Comment définir les spécifications des pièces moulées marines en vue de leur acquisition
Informations requises dans un appel d’offres pour des pièces moulées marines
Une demande de devis complète commence par la fonction du composant. Les fournisseurs doivent savoir si la pièce moulée supporte des charges structurelles, soutient des machines ou contient un fluide sous pression.
Fournissez des plans techniques indiquant les spécifications des matériaux, les cotes critiques, les exigences d’usinage et les conditions de fonctionnement prévues. Identifiez les interfaces où une variation dimensionnelle pourrait affecter l’assemblage ou les performances de l’équipement.
Précisez la désignation de la nuance de pièce moulée et la norme de matériau applicable. Pour l’acier inoxydable, une désignation de nuance telle que 316 ou 2205 ne constitue pas à elle seule une spécification complète de la pièce moulée.
Par exemple, une commande peut spécifier CF8M conformément à une spécification ASTM applicable aux pièces moulées, sous réserve de l’adéquation à la conception. Les alternatives en acier duplex nécessitent également leurs propres nuances de moulage bien définies.
Inclure les informations environnementales telles que l’exposition à l’eau de mer, la température de fonctionnement, la pression, les conditions d’écoulement et l’accès prévu pour la maintenance. Ces détails influencent directement les choix relatifs aux matériaux et aux systèmes de protection.
L’appel d’offres doit également préciser les exigences de classification, l’étendue des inspections, les échantillons d’essai, le traitement thermique, les restrictions en matière de réparation et les documents de réception requis. Les conditions non spécifiées donnent souvent lieu à des litiges en matière d’approvisionnement.
Livrables d’inspection et évaluation des capacités du fournisseur
Avant de passer commande, déterminez quels documents doivent accompagner la pièce moulée. En fonction des exigences d’achat, les fournisseurs peuvent être tenus de fournir des certificats de matériaux, des rapports de composition chimique, des comptes rendus d’essais mécaniques et l’historique documenté des traitements thermiques.
Les rapports de CND requis doivent identifier les zones examinées, les méthodes utilisées, les normes d’acceptation et les indications pertinentes. En cas de réparations, la documentation doit établir un lien entre la réparation et l’identification de la pièce moulée d’origine.
Les points de suspension de l’inspection méritent une attention particulière. Les acheteurs doivent distinguer les inspections nécessitant une notification préalable ou une présence de témoin des activités vérifiées à l’aide des registres de fabrication complets.
La faisabilité de la fabrication doit être examinée parallèlement aux exigences de qualité. Une géométrie complexe, des sections épaisses, des parois minces et des surfaces internes inaccessibles peuvent avoir une incidence sur la méthode de moulage, la capacité d’inspection et le coût d’usinage.
Lors des discussions sur un projet avec Boberry Machining, veuillez fournir la nuance de moulage requise, les plans techniques, les conditions d’utilisation et les attentes en matière de certification afin de déterminer l’étendue des possibilités de fabrication et d’inspection.
Toute homologation de fabrication liée à la classification, tout dispositif de contrôle, toute qualification des matériaux ou toute capacité d’essai spécialisée requis doit être confirmé avant que des engagements de production ne soient pris.
Un cahier des charges d’achat clair relie chaque exigence critique à une méthode d’acceptation et à un dossier justificatif. Cela réduit l’ambiguïté lors de l’inspection et contribue à prévenir les litiges concernant les composants maritimes finis.