
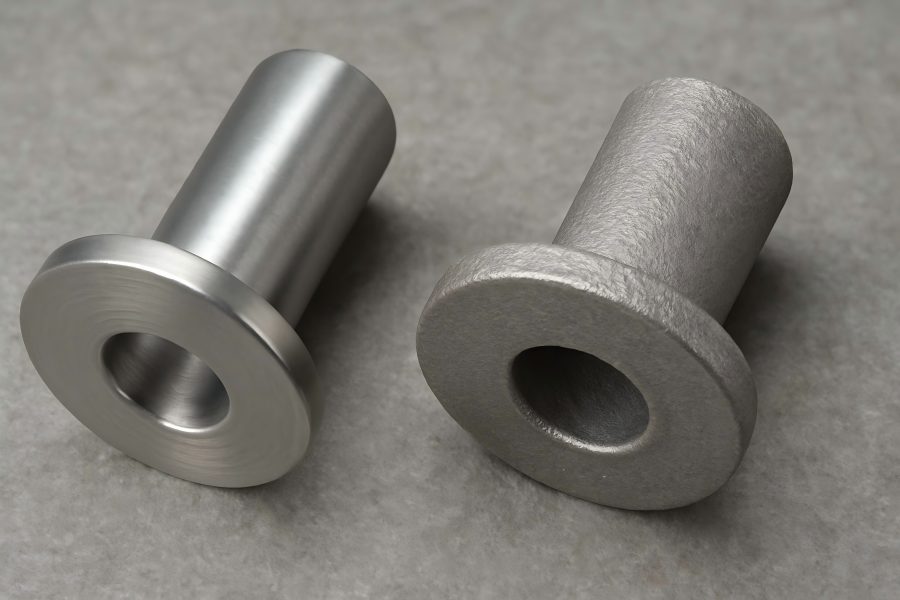
Die Oberflächenrauheit spielt eine entscheidende Rolle dabei, wie sich Metallbauteile unter Belastung, Reibung und Korrosion verhalten. Sowohl beim Schmieden als auch beim Gießen – zwei der am häufigsten verwendeten Metallumformungsverfahren – hat die Oberflächenqualität direkten Einfluss auf die Zuverlässigkeit und Lebensdauer des Produkts.
Raue Oberflächen können den Verschleiß beschleunigen, die Rissbildung begünstigen und die Ermüdungsfestigkeit verringern, während glattere Oberflächen die strukturelle Integrität und die Korrosionsbeständigkeit verbessern. Schmiedeteile, die durch kontrollierte plastische Verformung hergestellt werden, weisen in der Regel eine bessere Oberflächengleichmäßigkeit auf als Gussteile, die durch das Eingießen von geschmolzenem Metall in eine Form entstehen.
Grundlagen der Oberflächenrauheit
Die Oberflächenrauheit quantifiziert die Beschaffenheit einer Oberfläche durch die Messung von Abweichungen im Mikroprofil. Die durchschnittliche Höhenabweichung von einer Mittellinie wird durch das am häufigsten verwendete Maß Ra (arithmetische Mittelrauheit) dargestellt. Weitere Messgrößen sind Rz (maximale Profilhöhe) und Rt (Gesamthöhe des Rauheitsprofils).
Diese Parameter zeigen, wie mikroskopische Erhebungen und Vertiefungen die Wechselwirkung des Bauteils im Betrieb beeinflussen. Eine hohe Rauheit führt zu größerer Reibung und lokaler Spannung, während eine geringe Rauheit die Ermüdungsfestigkeit und die Dichtungsleistung verbessert.
| Parameter | Definition | Typische Einheit | Beschreibung |
| Ra | Mittlere Rauheit | µm | Mittlere Abweichung des Oberflächenprofils |
| Rz | Mittlere Höhe von Spitze zu Tal | µm | Durchschnitt der 5 höchsten Spitzen und Täler |
| Rt | Gesamthöhe | µm | Abstand zwischen höchstem Gipfel und tiefstem Tal |
Die Messverfahren variieren – Kontaktprofilometer arbeiten mit einer Tastspitze, während optische Interferometer und Laserscanner die 3D-Topografie für eine präzise Prüfung erfassen.
Oberflächenrauheit bei Schmiedeverfahren
Durch das Schmieden wird die Kornstruktur des Metalls mittels plastischer Verformung verfeinert, wodurch dichte und gleichmäßige Bauteile entstehen. Die Qualität der Schmiedeform, die Schmierung und die Schmiedetemperatur sind einige der Variablen, die die Oberflächengüte beeinflussen.
- Zustand der Schmiedeform: Eine polierte Schmiedeform sorgt für glattere Oberflächen.
- Schmierung: Reduziert Reibung und Oberflächenrisse.
- Temperaturregelung: Verhindert Oxidation und Zunderbildung.
Beispielsweise weisen warmgeschmiedete Stahlkurbelwellen typischerweise Ra-Werte zwischen 0,4 und 1,6 µm auf, während kaltgeschmiedete Bauteile nach der Endbearbeitung Ra-Werte von < 0,2 µm erreichen können.
Geschmiedete Oberflächen weisen eine überlegene Ermüdungsfestigkeit auf, da die beim Schmieden entstehenden Druckspannungen die Rissbildung an Oberflächenunregelmäßigkeiten minimieren.
Oberflächenrauheit bei Gussverfahren
Das Gießen führt aufgrund der Beschaffenheit der Formen und des Erstarrungsprozesses naturgemäß zu einer höheren Oberflächenrauheit. Sandguss führt zu groben Oberflächen (Ra: 3,2–12,5 µm), während Druckguss und Feinguss feinere Oberflächen erzielen.
Zu den wichtigsten Faktoren, die die Rauheit beeinflussen, gehören:
- Formmaterial und Oberflächenbeschaffenheit: Sand-, Keramik- oder Metallformen weisen unterschiedliche Strukturprofile auf.
- Abkühlgeschwindigkeit: Eine schnellere Erstarrung verbessert die Glätte, kann jedoch Fehler einschließen.
- Formbeschichtung: Bildet eine Barriere, um die Adhäsion und Oberflächenunregelmäßigkeiten zu verringern.
Nachbehandlungen wie Schleifen, Kugelstrahlen oder Polieren sind in der Regel erforderlich, um die Oberfläche zu verbessern und den Ra-Wert bei kritischen Bauteilen auf 0,8–3,2 µm zu senken.
Vergleich zwischen geschmiedeten und gegossenen Oberflächen
| Eigenschaft | Geschmiedete Metallteile | Gussteile | Haltbarkeit bei Schlagbelastung |
| Typischer Ra-Wert (µm) | 0,2–1,6 | 1,6–6,3 | Glattere Oberflächen verbessern die Ermüdungslebensdauer |
| Defektdichte | Sehr gering | Mäßig bis hoch (Porosität, Einschlüsse) | Geschmiedete Oberflächen widerstehen der Rissbildung |
| Körnerstruktur | Kontinuierlich und ausgerichtet | Zufällig und grob | Geschmiedete Teile bieten eine höhere Festigkeit |
| Nachbearbeitung | Mäßiger Bedarf | Umfangreich | Verursacht bei Gussteilen zusätzliche Kosten und Zeitaufwand |
Geschmiedete Bauteile weisen in der Regel eine strengere Oberflächenkontrolle auf, während Gussteile zusätzliche Nachbearbeitungsschritte erfordern, um eine vergleichbare Haltbarkeit zu erreichen. Dieser Unterschied wird bei hochbelasteten Anwendungen wie in der Luft- und Raumfahrt sowie in der Automobilindustrie entscheidend, wo mikroskopisch kleine Oberflächenunregelmäßigkeiten als Spannungskonzentratoren wirken.
Oberflächenrauheit und Ermüdungsfestigkeit
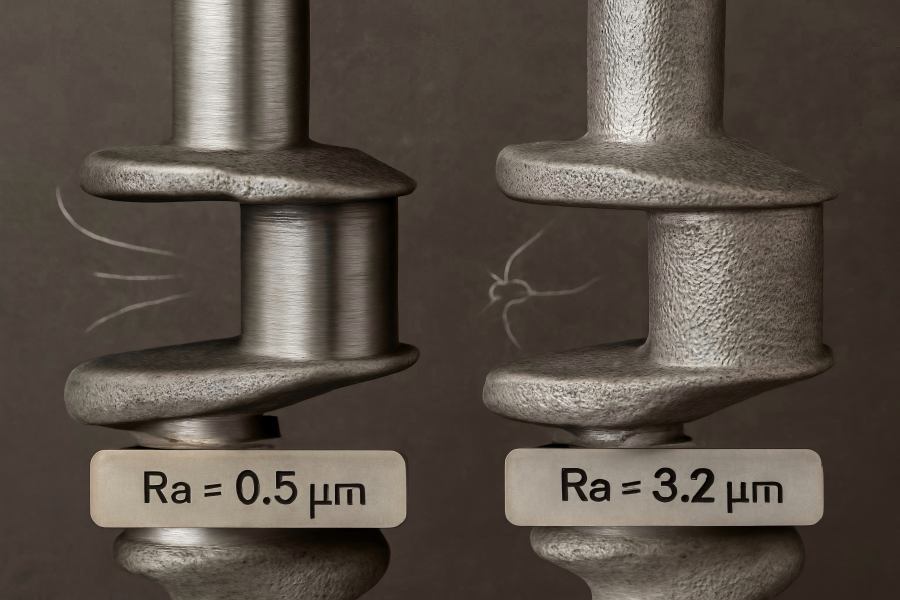
Unter zyklischer Belastung wirken Oberflächenunregelmäßigkeiten als Ausgangspunkte für Rissbildungen. Je höher die Oberflächenrauheit, desto kürzer ist die Ermüdungslebensdauer aufgrund von Spannungskonzentrationen an den Spitzen. Schmiedeteile mit glatteren Oberflächen weisen eine deutlich höhere Lebensdauer auf.
Beispiel:
- Eine geschmiedete Kurbelwelle (Ra ≈ 0,8 µm) hält über 10⁷ Belastungszyklen stand.
- Eine vergleichbare gegossene Kurbelwelle (Ra ≈ 3,2 µm) kann bereits nach 10⁵–10⁶ Zyklen versagen.
Beispiel für einen empirischen Zusammenhang:
Die Ermüdungsfestigkeit nimmt mit jedem Anstieg von Ra um 1 µm um etwa 10–15 % ab (abhängig vom Werkstoff und den Belastungsbedingungen).
Oberflächenrauheit und Verschleißfestigkeit
Verschleiß entsteht, wenn zwei Oberflächen aneinander rollen oder gleiten. Hohe Oberflächenspitzen erhöhen die Reibung und den abrasiven Verschleiß, während glattere Oberflächen die Schmierung durch einen Flüssigkeitsfilm begünstigen.
Fallbeispiel:
In Hydrauliksystemen halten Kolbenstangen aus geschmiedetem Stahl, die auf Ra ≤ 0,2 µm poliert wurden, bis zu dreimal länger als unpolierte oder grob gegossene. Eine verbesserte Oberflächengüte erhält den Ölfilm aufrecht und verhindert so den direkten Metall-auf-Metall-Kontakt.
Oberflächenrauheit und Korrosionsbeständigkeit
Die Oberflächenrauheit beeinflusst den Korrosionsbeginn, indem sie die exponierte Fläche und die Bildung von Mikrospalten bestimmt. Raue Gussoberflächen fangen Verunreinigungen und Feuchtigkeit ein und beschleunigen so Lochfraß und Spaltkorrosion.
| Metallart | Verfahren | Oberflächenrauheit (Ra µm) | Korrosionsbeständigkeit (relativer Index) |
| Edelstahl | Geschmiedet | 0,4 | Hervorragend (Index 1,0) |
| Edelstahl | Guss | 3,2 | Mäßig (Index 0,7) |
| Aluminiumlegierung | Druckguss | 1,6 | Gut (Index 0,8) |
| Aluminiumlegierung | Sandguss | 6,3 | Schlecht (Index 0,5) |
Häufig werden Polier-, Beschichtungs- und Passivierungsbehandlungen angewendet, um die Rauheit zu verringern und die Korrosionsbeständigkeit in rauen Umgebungen (marine, chemische oder feuchte Bedingungen) zu verbessern.
Prüfung und Messung der Haltbarkeit
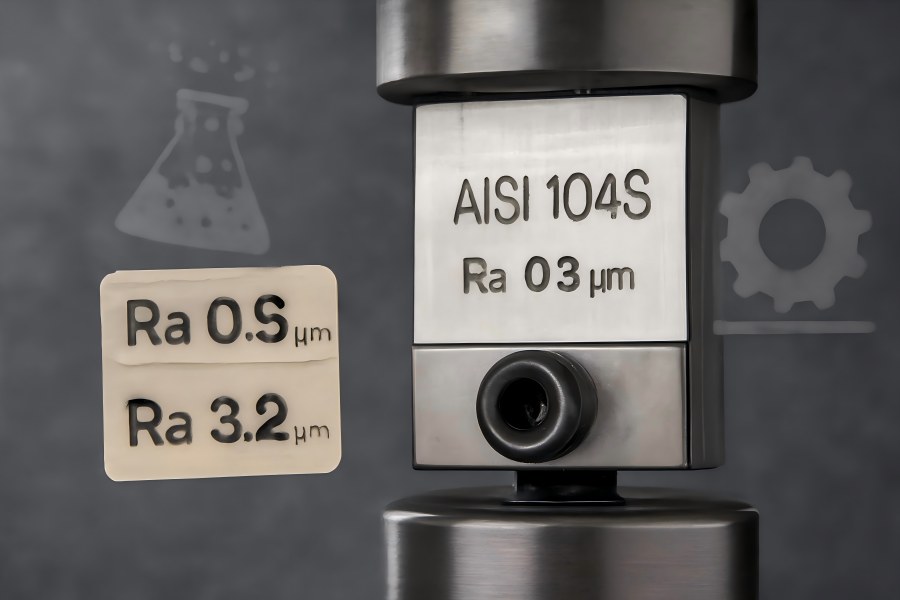
Die Bewertung der Haltbarkeit kombiniert Oberflächenmessungen mit mechanischen Prüfungen:
- Ermüdungsprüfung: Misst die Dauerfestigkeit in Abhängigkeit von der Oberflächenrauheit.
- Verschleißprüfung: Simuliert Gleitkontaktbedingungen.
- Korrosionsprüfungen: Salznebel- oder Tauchprüfungen zur Beurteilung der Lochfraßbildung.
Beispiel:
Eine Untersuchung an AISI 1045-Stahl ergab, dass Proben mit Ra = 0,8 µm unter identischen zyklischen Belastungsbedingungen eine um 40 % höhere Ermüdungsfestigkeit aufwiesen als solche mit Ra = 3,2 µm.
Oberflächenbearbeitungsverfahren zur Verbesserung der Haltbarkeit
Zur Verlängerung der Lebensdauer von Bauteilen kommen verschiedene Oberflächenbearbeitungsverfahren zum Einsatz:
| Verfahren | Prozessbeschreibung | Typischer erreichter Ra-Wert (µm) | Anwendung |
| Schleifen | Beseitigt Werkzeugspuren und Unebenheiten | 0,4–1,6 | Wellen, Zahnräder |
| Polieren | Erzeugt eine spiegelglatte Oberfläche | 0,1–0,4 | Luft- und Raumfahrt, Medizin |
| Kugelstrahlen | Erzeugt Druckspannung | 0,8–1,6 | Federn, Turbinenteile |
| Chemisches Polieren | Beseitigt Oberflächenunebenheiten | 0,2–0,8 | Edelstahl |
| Beschichtung (PVD/Eloxieren) | Verbessert Korrosions- und Verschleißbeständigkeit | k. A. | Aluminium, Titan |
Die Prozessoptimierung hängt von der Funktion der Bauteile, den Kostenvorgaben und den Betriebsbedingungen ab. Geschmiedete Bauteile erfordern möglicherweise nur eine geringfügige Politur, während Gussteile oft geschliffen und beschichtet werden müssen.
Industrielle Fallstudien
- Automobilindustrie: Geschmiedete Pleuelstangen mit einer Oberflächenrauheit von Ra ≤ 0,8 µm wiesen eine um 20 % längere Ermüdungslebensdauer auf als bearbeitete Gussalternativen.
- Luft- und Raumfahrt: Turbinenschaufeln aus Feinguss wiesen nach Feinpolieren und Beschichten eine um 50 % verbesserte Oxidationsbeständigkeit auf.
- Schwermaschinenbau: Geschmiedete Hydraulikkolben erzielten durch Kugelstrahlen und Polieren eine dreifache Verbesserung der Verschleißlebensdauer.
Diese Beispiele zeigen, dass die Optimierung der Oberflächenrauheit nicht nur die Festigkeit und Verschleißfestigkeit erhöht, sondern auch die Wartungskosten branchenübergreifend senkt.
Neue Trends in der Oberflächentechnik
Zukünftige Fortschritte in der Oberflächenmesstechnik und -modellierung definieren die Qualitätskontrolle neu. Technologien wie:
- KI-gestützte Fehlererkennung zur Vorhersage von Oberflächenermüdung.
- Laserstrukturierung zur Erzeugung funktionaler Mikrostrukturen, die die Schmierung verbessern.
- Hybride Fertigung, die Schmieden, Gießen und additive Schichtung für maßgeschneiderte Oberflächen kombiniert.
- Auch Nachhaltigkeit rückt zunehmend in den Mittelpunkt und treibt Innovationen bei umweltfreundlichen Poliermitteln und energiesparenden Veredelungsverfahren voran, um die Umweltbelastung zu verringern.