
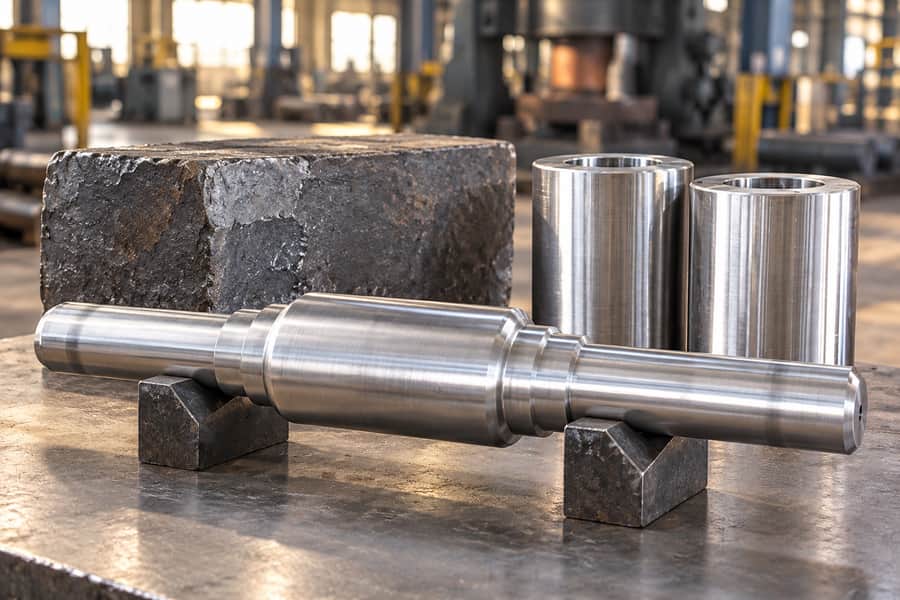
Sowohl beim Radialschmieden als auch beim herkömmlichen Freiformschmieden werden industrielle Vorformlinge durch wiederholtes Pressen hergestellt, doch unterscheiden sich die Anlagen und die Verformungsabläufe. Die Wahl der Methode hängt von der Geometrie, dem Werkstoff, dem Ausgangsmaterial und den Anforderungen an die Endbearbeitung ab.
Dieser Vergleich bezieht sich auf das spezielle Mehrhammer-Radialschmieden und das traditionelle Zweimatrizen-Schmieden. Keine der beiden Methoden gewährleistet automatisch eine bessere innere Qualität, engere Toleranzen oder niedrigere Produktionskosten.
Radialschmieden vs. Freiformschmieden: Was ist der Unterschied?
So funktioniert das spezielle Radialschmieden
Spezialisierte Radialschmiedeanlagen verwenden mehrere um ein Werkstück herum angeordnete Gesenke. Durch ihre koordinierten Hübe wird der Querschnitt des Werkstücks verringert, während das Ausgangsmaterial axial vorwärtsbewegt wird, oft unter kontrollierter Rotation.
Diese Anordnung eignet sich besonders für lange, überwiegend achsensymmetrische Rohlinge. Massive Stangen und rohrförmige Vorformlinge kommen dafür in Frage, wobei das erzielbare Profil von der Maschinenkonfiguration und der Werkzeugausstattung abhängt.
Bei Hohlprofilen kann ein Dorn die Bohrung stützen oder bei deren Formgebung helfen. Sein Einsatz, seine Zugänglichkeit und seine Auswirkungen auf die Wandstärke erfordern eine separate Prozessbewertung.
Das Rohteil muss außerdem während des gesamten Vorschubs und des Werkzeugeingriffs zugänglich bleiben. Endeffekte und Profilübergänge können die Länge des geschmiedeten Abschnitts begrenzen.
So funktioniert das konventionelle Freiformschmieden
Beim konventionellen Freiformschmieden wird das Rohteil üblicherweise zwischen zwei gegenüberliegenden flachen oder geformten Matrizen zusammengedrückt. Zwischen aufeinanderfolgenden Pressvorgängen wird das Werkstück gedreht oder verschoben, um einen weiteren Abschnitt für die Verformung freizulegen.
Durch das Stufenpressen wird das Material durch überlappende Pressvorgänge in längere Abschnitte gezogen. Durch Stauchen wird der Querschnitt lokal oder insgesamt vergrößert, während andere Matrizenanordnungen Stufen und grobe Profile erzeugen können.
Hydraulikpressen üben über einen Hub eine kontrollierte Kraft aus; Schmiedehämmer liefern Schlagenergie. Beide können große Abschnitte verformen, wenn Materialtemperatur, Reduktion und Matrizenkontakt angemessen sind.
Warum die Terminologie wichtig ist
Das Radialschmieden kann selbst in die breite Familie des Freiformschmiedens fallen, da das Werkzeug das Material nicht vollständig umschließt. Der Vergleich bezieht sich hier auf die spezifische Ausrüstung und stellt keine allgemeingültige Klassifizierung dar.
Beim Rotationsschmieden, Orbitalschmieden und Ringwalzen kommen unterschiedliche Werkzeuganordnungen oder Verformungsabläufe zum Einsatz. Ihre Leistungsmerkmale sollten nicht automatisch auf das spezielle Mehrhammer-Radialschmieden übertragen werden.
Wesentliche fertigungstechnische Unterschiede zwischen Radialschmieden und Freiformschmieden
| Vergleichsfaktor | Spezielles Radialschmieden | Herkömmliches Zweimatrizen-Schmieden | Technische Auswirkungen |
| Werkzeugwirkung | Koordinierte Kompression aus mehreren radialen Richtungen | Aufeinanderfolgende Reduzierungen zwischen gegenüberliegenden Gesenken | Unterschiedliche Kontakt- und Verformungsverläufe |
| Werkstückbewegung | Axialvorschub, oft mit Drehung | Neupositionierung, Drehung, Ziehen oder Stauchen | Die Handhabung beeinflusst das Profil und die Gleichmäßigkeit |
| Typische Geometrie | Lange, überwiegend achsensymmetrische Querschnitte | Wellen, Blöcke, Scheiben und verschiedene Vorformlinge | Die Form ist ein frühes Auswahlkriterium |
| Hohlprofile | Die Verwendung eines Dorns oder anderer Vorrichtungen kann möglich sein | Hohl- und Dornschmiedeverfahren könnten möglich sein | Die Bohrungsstrategie muss gesondert geprüft werden |
| Größenbeschränkungen | Maschinenöffnung, Vorschub, Arbeitsbereich und Handhabung | Matrizenöffnung, Hub, Belastung oder Energie sowie Handhabung | Überprüfen Sie die tatsächliche Ausrüstung, nicht die Typenschilder |
| Einrichtung | Spezialwerkzeuge und Produktionseinstellungen | Werkzeugauswahl und Planung der Schmiedereihenfolge | Menge und Geometrie beeinflussen die Wirtschaftlichkeit |
Verformungsverfahren und Materialfluss
Radialwerkzeuge üben eine wiederholte Kompression am Außenumfang aus, gekoppelt mit dem Materialvorschub. Beim herkömmlichen Zahnschmieden werden aufeinanderfolgende Schnitthöhen angewendet, deren Ausrichtung sich ändert, wenn das Werkstück gedreht oder neu positioniert wird.
Keine der beiden Beschreibungen gibt Aufschluss darüber, wie gleichmäßig sich der Kern verformt. Ausgangsprofil, Reduktionsplan, Reibung, Temperatur und Werkzeugkontakt beeinflussen die Dehnungsverteilung und die daraus resultierende innere Struktur.
Wenn die inneren Eigenschaften entscheidend sind, sollten Sie eine Prozessbegründung anfordern, die sich auf die Querschnittsgeometrie und die Prüfanforderungen bezieht, anstatt sich auf allgemeine Aussagen zum Druckumformen zu verlassen.
Eine längliche Welle kann zudem lokale Stufen oder Schultern erfordern. Deren Machbarkeit hängt von der Werkzeugform und der geplanten Materialverdrängung ab, nicht nur davon, ob die Maschine den Durchmesser reduzieren kann.
Formflexibilität und maschinelle Einschränkungen
Eine Radialmaschine kann entlang langer Rohlinge effizient geeignete Außenprofile erzeugen. Sperrige Flansche, unregelmäßige Blöcke oder abrupte Querschnittsänderungen können jedoch eine andere Umformsequenz erfordern.
Zweimatrizen-Verfahren bieten Flexibilität durch Ziehen, Stauchen und Neupositionieren, doch die maximale Rohlingmasse und die Abmessungen bleiben durch die Kapazität der Presse oder des Hammers sowie der Handhabungsausrüstung begrenzt.
Prüfen Sie den Ausgangsdurchmesser, die Länge, den Querschnitt, das Gewicht und den Zugang für die Werkzeuge, bevor Sie die Verfahren vergleichen. Ein scheinbar kompatibles Endprodukt kann dennoch unpraktisches Ausgangsmaterial oder eine unpraktische Handhabung erfordern.
Die geplante Vorform kann vorübergehende Greif- oder Handhabungselemente am Werkstück enthalten. Das Entfernen dieser Elemente verändert die Berechnung der Materialausbeute und manchmal auch die Bearbeitungsreihenfolge.
Produktionseffizienz und Fertigungskosten
Die Schmiedekosten umfassen Ausgangsmaterial, Vorbereitung, Erwärmung, Schmiedegänge, Handhabung, Werkzeuge sowie Ausschuss oder Nacharbeit. Spätere Wärmebehandlung, Bearbeitung und Prüfung können ebenso wichtig sein.
Ein geeignetes radiales Verfahren könnte den Materialabtrag an den Außenflächen reduzieren, insbesondere bei wiederholt gefertigten achsensymmetrischen Bauteilen. Dieser Vorteil kann jedoch zunichte gemacht werden, wenn Rüstzeiten, Bohrbearbeitung oder spezielle Werkzeuge den größten Anteil ausmachen.
Umgekehrt kann das konventionelle Schmieden unterschiedliche Rohlinge ohne spezielle radiale Vorrichtung verarbeiten. Es ist nicht automatisch kostengünstiger; Ausbeute, Komplexität, Stückzahl und Umfang der Nachbearbeitung müssen verglichen werden.
Welches Schmiedeverfahren eignet sich für verschiedene industrielle Bauteile?
| Bauteil | Überlegungen zum Radialschmieden | Überlegungen zum konventionellen Schmieden | Wichtigster Entscheidungspunkt |
| Geschmiedete Wellen | Geeignet für lange, achsensymmetrische Profile | Geeignet für gezogene und abgestufte Wellenrohlinge | Länge, Schultern, Verjüngung, Aufmaß |
| Dickwandige Hohlhülsen | Möglich bei geeigneter Rohteil- und Bohrungsstrategie | Hohl- oder Dornfräsungen sind unter Umständen möglich | Zugang zur Bohrung, Wandstärke, Aufmaß |
| Rotoren | Geeignet für wellenförmige Vorformlinge | Geeignet für sperrige oder abgestufte Rotorrohlinge | Massenverteilung und Querschnittsänderungen |
| Flansche | Beschränkt auf kompatible Profile oder Vorformlinge | Durch Stauchen lassen sich erhebliche Flanschquerschnitte bilden | Flanschproportionen und Material |
| Ringe | Nicht austauschbar mit dem Ringwalzen | Das Dornschmieden kann für einige Ringvorformlinge geeignet sein | Durchmesser, Querschnitt, Weiterverarbeitung |
| Zahnradrohlinge | Möglich bei zylindrischen Rohlingen | Oft geeignet für Scheiben und abgestufte Rohlinge | Rohteilform und Bearbeitung |
| Schwere Blöcke | In der Regel weniger geeignet | Häufige Wahl, sofern die Kapazität es zulässt | Querschnittsgröße, Masse, Reduktionsplan |
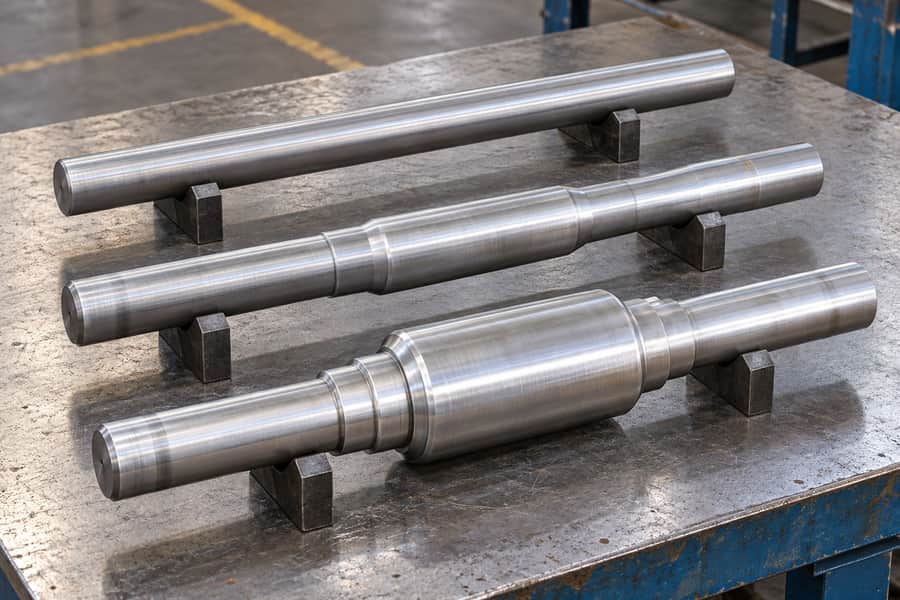
Geschmiedete Wellen und wellenförmige Rotoren
Lange geschmiedete Wellen sind logische Kandidaten für die Bewertung im Radialverfahren, wenn ihre Profile weitgehend achsensymmetrisch bleiben. Durchmesserübergänge, lokale Schultern und Endgeometrie müssen dennoch individuell bewertet werden.
Herkömmliches Cogging kann durch wiederholtes Ziehen und Drehen umfangreiche Wellenrohlinge erzeugen. Ist ein Endflansch oder ein großer Zapfen erforderlich, können Stauchen und zusätzliche Formgebung erforderlich sein.
Unabhängig vom gewählten Verfahren sollte der Vorformling spezifiziert werden, anstatt zu erwarten, dass fertige Lagersitze direkt aus dem Schmiedeteil hervorgehen. Geradheit, Zerspanungszugabe und Verformungen durch die Wärmebehandlung beeinflussen den anschließenden Bearbeitungsplan.
Dickwandige Hohlzylinder und Hülsen
Schwer geschmiedete Zylinderhülsen werfen ein zweites geometrisches Problem auf: sowohl Innen- als auch Außenabmessungen. Die Reduzierung des Außendurchmessers allein bestimmt nicht die Bohrungsgenauigkeit.
Bei geeigneten rohrförmigen Ausgangsmaterialien kann eine radiale Bearbeitung in Betracht gezogen werden, wobei nach Möglichkeit eine Dornauflage verwendet wird. Bei herkömmlichen Hohlschmiedeteilen kann das Durchstanzen oder die Bearbeitung einer vorhandenen Öffnung über einem Dorn erforderlich sein.
Die bevorzugte Vorgehensweise hängt von der Bohrungslänge, der Zugänglichkeit, der Wanddickenverteilung und dem für die Bohrung erforderlichen Materialaufmaß ab. Ein hohler Rohling erfordert unter Umständen dennoch umfangreiche Innenbearbeitung.
Wenn eine Hülse durch fertige Innen- und Außendurchmesser spezifiziert ist, muss im Angebot auch dargelegt werden, wie exzentrisches Schmiedematerial für die Bearbeitung positioniert wird.
Flansche, Ringe und Zahnradrohlinge
Bei flansch- und scheibenartigen Rohlingen kommt es häufig zu einer erheblichen Materialumverteilung über eine kurze axiale Länge. Herkömmliches Stauchen und lokales Umformen sind für diese Proportionen möglicherweise besser geeignet.
Ringvorformen können durch geeignete Hohl- oder Dornverfahren hergestellt werden. Das Ringwalzen ist ein eigenständiges Verfahren und sollte nicht als anderer Begriff für das Radialschmieden dargestellt werden.
Zahnradrohlinge erfordern eine angemessene Materialverteilung und Bearbeitungszugabe um ihre Naben und Felgen herum. Keines der beiden Verfahren legt in der Regel die fertige Zahngeometrie eines Präzisionszahnrads fest.
Ein ringförmiges Schmiedeteil kann auch nur ein Zwischenrohling sein. Ob ein späteres Ringwalzen geeignet ist, erfordert eine eigene Bewertung der Ausrüstung und der Querschnittsauslegung.
Schwere Schmiedeblöcke und große Rotor-Vorformlinge
Große Blöcke und sperrige Rotor-Vorformlinge erfordern ausreichende Anlagenkapazität, Temperaturregelung und einen realisierbaren Reduktionsplan. Ihre Formen sprechen im Allgemeinen eher für flexibles sequentielles Schmieden als für spezielle Radialschmiedeverfahren.
Diese Präferenz gilt jedoch nur unter bestimmten Voraussetzungen. Ein sehr großer, wellenartiger Rotor oder ein ungewöhnlich geformter Block kann die Einschätzung ändern, insbesondere wenn Handhabung und Nacherwärmung zu begrenzenden Faktoren werden.
Wie wirken sich Schmiedeverfahren auf Qualität, Toleranzen und die maschinelle Bearbeitung aus?
Innere Qualität und mechanische Eigenschaften
Die Materialqualität beginnt bereits vor dem Schmieden. Die Unversehrtheit von Barren oder Knüppeln, Segregation, Einschlüsse und die Vorbearbeitung beeinflussen das für den jeweiligen Umformweg verfügbare Ausgangsmaterial.
Das Schmieden kann die Struktur verändern und unter geeigneten Bedingungen dazu beitragen, bestimmte Unregelmäßigkeiten zu verfestigen, doch kein bestimmtes Verfahren beseitigt automatisch jeden ererbten Fehler. Die Querschnittsgröße und die aufgebrachte Verformung spielen eine Rolle.
Der Kornlauf folgt zudem eher der tatsächlichen Verformung als einem theoretischen Diagramm. In den Anforderungen an die Eigenschaften sollten die Prüfstelle, die Ausrichtung, der Wärmebehandlungszustand und die geltenden Abnahmekriterien festgelegt werden.
Schmiedetoleranzen und Bearbeitungszugaben
Die Toleranz im geschmiedeten Zustand beschreibt die zulässige Abweichung am Schmiedeteil selbst. Die Bearbeitungszugabe ist das Material, das für die spätere Abtragung vorgesehen ist; eine Toleranz für das fertige Werkstück gilt erst nach der Bearbeitung.
Eine kontrollierte radiale Ausrichtung kann bei geeigneten Werkstücken gleichmäßige Außenprofile liefern, doch Rundheit, Durchmesserschwankungen und Geradheit sind ohne vereinbarte Prozessgrenzen nicht gewährleistet.
Auch herkömmliche Vorformlinge aus offener Gesenkschmiede hängen von Gesenken, Handhabung, Temperatur und Kühlung ab. Keines der beiden Verfahren sollte unter Berücksichtigung der Toleranzen des fertig bearbeiteten Teils angeboten werden, es sei denn, das Angebot umfasst ausdrücklich die Bearbeitung.
Die Aufmaße müssen erwartete Maßabweichungen, die Oberflächenbearbeitung und mögliche Achsenverschiebungen abdecken. Unzureichendes Material auf einer Seite kann dazu führen, dass der Fertigdurchmesser trotz ausreichender Nennzugabe die Anforderungen nicht erfüllt.
Bei einer Welle mit kritischen Zapfen ist zu klären, wie der Lieferant die Bearbeitungsmittellinie festlegt. Ein nomineller Übermaßdurchmesser allein ist kein Beweis dafür, dass jeder Zapfen nachbearbeitet werden kann.
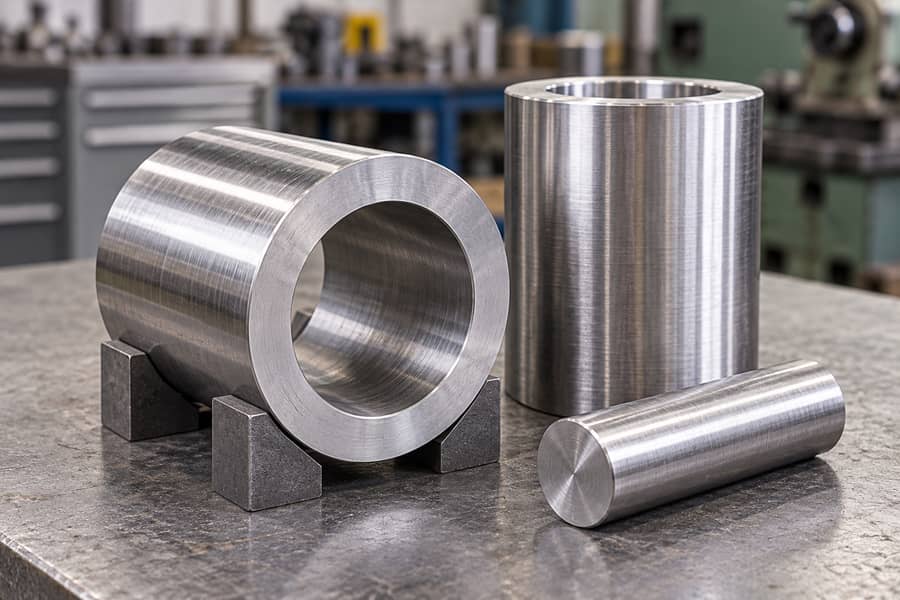
Bohrungsgenauigkeit bei Hohlschmiedeteilen
Ein Dorn kann die Bohrungsformung beeinflussen, doch seine Anwesenheit garantiert weder Konzentrizität noch eine gleichmäßige Wandstärke. Vorschub, Verformung, Anfangs-Exzentrizität und Werkzeugauflage spielen weiterhin eine Rolle.
Legen Sie fest, welche Bohrungsmaße geschmiedet und welche bearbeitet sind. Geradheit, Konizität, Wandstärke und Beziehungen zu äußeren Bezugspunkten erfordern separate Bewertungs- und Messpläne.
Bei langen Hülsen kann die Machbarkeit einer nachträglichen Bohrung die Auswahl des Rohmaterials stärker beeinflussen als ein attraktiver Außendurchmesser im geschmiedeten Zustand. Zugang und Aufspannung stellen praktische Einschränkungen dar.
Wärmebehandlung, Prüfung und Endbearbeitung
Die Wärmebehandlung wird durch die Legierung, die geforderten Eigenschaften und die Querschnittsgröße festgelegt. Sie kann sich auch auf Geradheit und Abmessungen auswirken, sodass die Endbearbeitung möglicherweise erst nach der Wärmebehandlung geplant wird.
Ultraschallprüfung, geeignete Oberflächenprüfungen, mechanische Prüfungen und Maßkontrollen liefern Antworten auf unterschiedliche Fragen. Ihre Methoden, der Prüfumfang, der Zeitpunkt und die Abnahmekriterien sind in der Beschaffungsspezifikation festzuhalten.
Der Zugang für die Prüfung ändert sich zudem nach der Bearbeitung. Legen Sie vor der Bestellung fest, ob die Prüfungen an einem Rohschmiedeteil, einem wärmebehandelten Vorformling oder einer fertigen Oberfläche erfolgen sollen.
Durch Drehen, Fräsen, Bohren und Schleifen können nach dem Schmieden funktionale Oberflächen hergestellt werden. Eine präzise Endbohrung oder ein präziser Lagerzapfen zeugen von der Bearbeitungsfähigkeit, nicht unbedingt von engen Toleranzen im geschmiedeten Zustand.
So wählen Sie das richtige Schmiedeverfahren für Ihr Projekt aus
Bewertung der Geometrie und des Ausgangsmaterials
Beginnen Sie mit der fertigen Zeichnung und legen Sie dann fest, was der Schmiedevorformling enthalten muss. Ermitteln Sie die Hauptdurchmesser, Querschnittsübergänge, Bohrungsanforderungen, Bezugspunkte und prüfkritischen Bereiche.
Vergleichen Sie potenzielle Ausgangsmaterialien mit den erforderlichen Formänderungen. Ein langes zylindrisches Teil begünstigt einen bestimmten Auswahlweg, während eine dicke Scheibe mit einer schmalen Nabe einen anderen begünstigt.
Die Werkstoffsorte und die Querschnittsgröße bestimmen die verarbeitbare Temperatur und die zu berücksichtigenden Verformungsaspekte. Die Eignung der Anlagen muss überprüft werden, bevor ein Verfahren als Beschaffungsverpflichtung betrachtet wird.
Vergleichen Sie den Umfang der Endbearbeitung und die Gesamtkosten
Schätzen Sie den gesamten Materialeinsatz, die Schmiedevorgänge, die Wärmebehandlung, die Zerspanung und die Prüfung unter denselben Lieferbedingungen. Der Vergleich von Angeboten, die nur das Schmieden umfassen, mit Angeboten für fertige Teile erschwert die Entscheidung.
Das Auftragsvolumen spielt eine Rolle, ebenso wie die Häufigkeit des Nacherwärmens, die Werkzeugvorbereitung, aufwendige Rüstvorgänge und das Ausschussrisiko. Bitten Sie um Klarstellung bezüglich des Ausgangsmaterials, der Schmiedereihenfolge, der Werkzeuge und der Produktionsbedingungen, die bei der Entwicklung der einzelnen vorgeschlagenen Fertigungswege zugrunde gelegt wurden.
Am aussagekräftigsten ist ein Vergleich zwischen herstellbaren Vorformlingen, die dieselben Endanforderungen erfüllen. Ein oberflächlich betrachtet saubereres Schmiedeteil ist nicht unbedingt das kostengünstigste Fertigteil.
Wenn sich die Angebote unterscheiden, fordern Sie separate Angaben zu Ausschussquote, Zuständigkeit für die Zerspanung und Prüfungen an. Diese Unterschiede können Preisabweichungen genauer erklären als die gewählte Schmiedebezeichnung.
Drei hypothetische Projektentscheidungen
Hypothetisches Projekt A – Lange, abgestufte Welle. Eine Welle weist mehrere koaxiale Durchmesser und einen langen Mittelabschnitt auf. Radiales Schmieden ist eine Überlegung wert, wenn die Übergänge zu den Gesenken und der Zuführungsanordnung passen.
Herkömmliches Cogging bleibt eine Option, wenn die Größe des Ausgangsmaterials, Schultern oder lokale Verjüngungen eine andere Abfolge erfordern. Bei beiden Verfahren ist an den Zapfen und Enden Bearbeitungsspielraum erforderlich.
Hypothetisches Projekt B – Dickwandige Hülse. Eine hohle Hülse erfordert eine kontrollierte Bohrung und eine ausreichende Wandstärke nach der Bearbeitung. Vergleichen Sie das Rohrmaterial, die Eignung für einen Dorn und den Zugang zur Innenbohrung.
Wenn die Bohrungsgenauigkeit eine umfangreiche Bearbeitung erfordert, bietet die Präzision des Außenschmiedens allein möglicherweise nur geringen Nutzen. Die Entscheidung hängt vom Gesamtmaterial, den realisierbaren Reduzierungen und der Konzentrizität des Fertigteils ab.
Hypothetisches Projekt C – Schwerer Rotor- oder Flanschrohling. Ein sperriger Rohling erfordert eine erhebliche Querschnittsumverteilung. Herkömmliches Stauchen und Zinken kann eine praktischere Abfolge darstellen als spezielle Radialwerkzeuge.
Die Auswahl hängt weiterhin vom Material, dem Maschinenpark, den beabsichtigten Querschnittsreduzierungen und der Endbearbeitung ab. Diese Beispiele veranschaulichen die Bewertungslogik, stellen jedoch keine abgeschlossenen Kundenprojekte oder nachgewiesene Einsparungen dar.
Welche Informationen sollten Einkäufer in eine Anfrage für Schmiedeteile aufnehmen?
Zeichnungen, Werkstoffe und Bauteilabmessungen
Legen Sie die aktuellste Zeichnungsversion vor und kennzeichnen Sie das Endteil im Vergleich zum vorgeschlagenen Schmiedebereich. Ein klarer Maßumfang hilft Lieferanten dabei, realistische Fertigungswege zu bewerten.
Wenn eine vorhandene Zeichnung nur Fertigmaße enthält, bitten Sie um eine Skizze des vorgeschlagenen Rohteils. Prüfen Sie diese Skizze, bevor Sie Annahmen bezüglich Material oder Werkzeugen akzeptieren.
- Geometrie: Gesamtabmessungen, kritische Durchmesser, Schultern, Bohrungsabmessungen und Bezugspunkte.
- Werkstoff: Güteklasse, Spezifikation, gewünschte Lieferbedingungen und Anforderungen hinsichtlich der Einsatzbedingungen.
- Menge: Auftragsvolumen, voraussichtliche Nachbestellungen und Liefererwartungen.
- Zulagen: Definiertes Bearbeitungsaufmaß, funktionale Oberflächen und Prioritäten bei der Nachbearbeitung.
Fertigungs- und Prüfanforderungen
In den Spezifikationen sollten verbindliche Abnahmebedingungen von bevorzugten Fertigungsverfahren getrennt werden. Die Vorgabe eines bestimmten Schmiedeverfahrens ohne Erläuterung der funktionalen Notwendigkeit kann brauchbare Alternativen ausschließen.
- Lieferumfang: Nur Schmiedeteil oder Schmiedeteil mit Wärmebehandlung und Bearbeitung.
- Prüfung: Erforderliche mechanische Prüfungen, zerstörungsfreie Prüfung, Prüfumfang und Abnahmekriterien.
- Dokumente: Werkstoffzeugnisse, Rückverfolgbarkeit, Wärmebehandlungsprotokolle und Prüfberichte.
- Maßangaben: Endmaße im Vergleich zu den Maßen im geschmiedeten Zustand, Bezugssystem und Prüfphase.
Bestätigen Sie den vorgeschlagenen Schmiedeprozess
Bestätigen Sie vor der Bestellung die Eignung des Ausgangsmaterials, die möglichen Reduzierungen, die Bearbeitungs- und Handhabungsgrenzen sowie etwaige Annahmen zur Bohrungskontrolle. Erkundigen Sie sich, unter welchen Bedingungen eine Bearbeitung oder ein überarbeiteter Rohling erforderlich ist.
Das Angebot sollte die enthaltenen Arbeitsschritte und die vorgeschlagenen Abnahmeprüfungen klar ausweisen. Alle noch offenen Anforderungen hinsichtlich Wandstärke, innerer Unversehrtheit oder Endabmessungen müssen vor der Freigabe besprochen werden.
Maßgeschneiderte Schmiedelösungen von Boberry Machining
Boberry Machining unterstützt die zeichnungsbasierte Bewertung von maßgeschneiderten geschmiedeten Wellen, dickwandigen Hülsen, Rotoren, Flanschen, Ringen, Zahnradrohlingen und schweren Blöcken, vorbehaltlich bestätigter Fertigungsanforderungen.
Teilen Sie Zeichnungen, Materialspezifikationen, Stückzahlen, den Bearbeitungsumfang und die Prüfanforderungen mit. Boberry Machining kann den vorgeschlagenen Schmiedeprozess und den maßgeschneiderten Lieferumfang prüfen, ohne von der Verfügbarkeit spezieller Radialmaschinen auszugehen.
Jeder vorgeschlagene Prozess, jeder an Subunternehmer vergebene Arbeitsschritt oder jeder Bedarf an Spezialausrüstung sollte anhand der Zeichnung bestätigt werden, bevor Produktionszusagen oder Abnahmebedingungen endgültig festgelegt werden.