
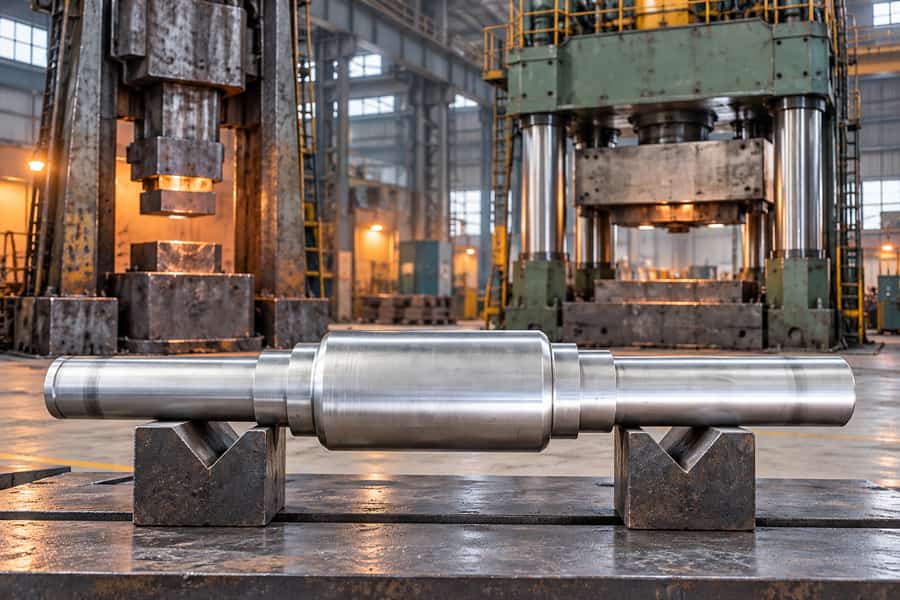
Sowohl beim Freiformschmieden mit Hammer als auch bei der hydraulischen Presse wird das erhitzte Metall durch Gesenke komprimiert, ohne dass das Werkstück vollständig umschlossen wird. Ein Hammer führt wiederholte Schläge aus, während eine hydraulische Presse die Kraft über einen kontrollierten Hub ausübt.
Keine der beiden Verfahren ist grundsätzlich besser. Die Wahl hängt von der Maschinenkapazität, den Reduktionsplänen, der Geometrie, dem Verhalten der Legierung, dem Temperaturmanagement, der Nachbearbeitung, der Prüfung, der Losgröße und den Gesamtkosten ab.
Wie unterscheiden sich das Freiformschmieden mit Hammer und das mit einer Hydraulikpresse?
Beide Verfahren gehören zum Freiformschmieden, unterscheiden sich jedoch in ihren Belastungsmerkmalen. Werkstoffeigenschaften, Bauteilabmessungen und Produktionsanforderungen bestimmen, welche Maschinenmerkmale bei der Auswahl eines Schmiedeverfahrens am wichtigsten sind.
Der Vergleich bezieht sich auf das Freiformschmieden mit Hammer und das Hydraulikpressenschmieden. Es werden keine Hydraulikpressen mit dem Gesenkschmieden verglichen, bei dem geformte Gesenke das Werkstück weitgehend umschließen.
Schlagbelastung vs. hydraulisches Pressen
Beim Freiform-Hammer-Schmieden wird erhitztes Metall durch wiederholte Schläge verformt. Der Hammer überträgt Energie über bewegliche Anlagenteile und erzeugt dabei kurzzeitige Belastungen an der Schnittstelle zwischen Form und Werkstück.
Die Verformung hängt von der übertragenen Schlagenergie, der Formgeometrie, der Werkstücktemperatur, den Kontaktbedingungen und den aufeinanderfolgenden Reduktionen ab. Die beabsichtigte Geometrie entsteht, während das Werkstück neu positioniert wird und aufeinanderfolgende Hammerschläge auf ausgewählte Bereiche gerichtet werden.
Beim Hydraulikpressschmieden wird die Kraft über einen hydraulisch angetriebenen Stößel aufgebracht. Seine Bewegung ermöglicht kontrollierte Hübe, wobei die tatsächliche Kraft, Geschwindigkeit, Positioniergenauigkeit und Rückkopplungsmöglichkeiten von der Anlagenkonstruktion abhängen.
Im Gegensatz zu einem Hammer, der Energie durch Schläge überträgt, hält eine Hydraulikpresse die Belastung während eines vergleichsweise langsameren Verformungshubs aufrecht. Dieser Unterschied wirkt sich auf die Dehnungsgeschwindigkeit, die Reibung und den Temperaturverlauf aus.
Das Hammerschmieden ermöglicht eine schrittweise Formgebung durch wiederholte Schläge und häufiges Neupositionieren. Die Erzielung gleichmäßiger Reduktionen erfordert jedoch geeignete Anlagenparameter, Werkzeuge, Betriebsverfahren und eine Prozessüberwachung.
Hydraulikpressen können bei Zieh- oder Stauchvorgängen kontrollierte Reduktionen ermöglichen. Dennoch gewährleistet die Hubsteuerung allein keine gleichmäßige Verformung und garantiert auch nicht die erforderliche innere Struktur.
Für beide Verfahren müssen im Fertigungsplan Reduktionsabläufe, Kontaktbedingungen, Werkstückausrichtung und Temperaturgrenzen festgelegt werden. Die Eigenschaften der Anlagen beeinflussen die Steuerung, können jedoch die Verfahrenstechnik nicht ersetzen.
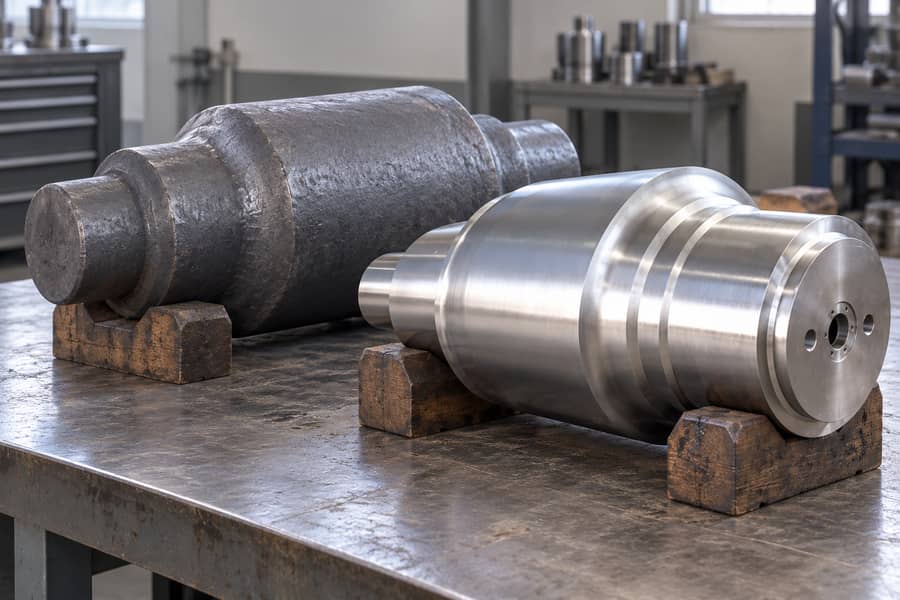
Werkstückgröße und -form
Die Werkstückabmessungen haben einen starken Einfluss auf die Auswahl der Anlage. Zu den relevanten Faktoren zählen die Größe des Ausgangsmaterials, die Wandstärke, die Bauteilänge, das Handhabungsgewicht und der Zugang zu den erforderlichen Schmiedeflächen.
Bei großen Querschnitten kommen häufig Hydraulikpressen in Betracht, da geeignete Anlagen während der geplanten Reduktionen eine anhaltende Druckbelastung aufbringen können. Die tatsächliche Eignung hängt jedoch von der verfügbaren Kraft und dem Werkzeugsatz ab.
Hämmer können praktische Flexibilität für die schrittweise Formgebung bieten, insbesondere dort, wo wiederholtes Repositionieren und lokale Reduzierungen sinnvoll sind. Ihre Wirksamkeit hängt von der zugeführten Energie und dem Verhalten des Werkstücks ab.
Keine der beiden Maschinenkategorien legt eine universelle Größengrenze fest. Stempelkapazität, Arbeitsfreiraum, Werkzeugabmessungen, Manipulatorfähigkeiten und Fundamentausführungen variieren zwischen den einzelnen Anlagen.
Lange Wellen erfordern zusätzliche Überlegungen. Die Anlage muss die Drehung des Werkstücks, das progressive Ziehen, die Handhabung zwischen den Reduktionsschritten und die Kontrolle der Geradheit während des gesamten Schmiedevorgangs ermöglichen.
Bei Hohlzylindern und Ringen müssen Ingenieure zudem die Wandentwicklung, die innere Geometrie, den Zugang für die Werkzeuge und die anschließende Bohrungsbearbeitung berücksichtigen. Das Freiformschmieden sollte nicht mit dem Ringwalzen verwechselt werden.
Bei einem hypothetischen Großauftrag für Wellen könnte das hydraulische Pressen vorteilhaft sein, wenn die verfügbare Presse über geeignete Beladungs- und Handhabungsvorrichtungen verfügt. Eine kleinere Welle könnte unter anderen Produktionsbedingungen für das Hammerschmieden geeignet sein.
Diese Beispiele veranschaulichen eine bedingte Anlagenauswahl und stellen keine festen Regeln dar, die auf der Bauteilgröße basieren.
Metallfluss und innere Qualität
Beide Verfahren verformen das Metall plastisch und verändern dabei seine Abmessungen und innere Struktur. Der daraus resultierende Metallfluss hängt von der Reduktionsrichtung, dem Kontakt mit der Matrize, der Temperatur, der Reibung und dem Materialverhalten ab.
Beim Hammerschmieden wird nicht zwangsläufig nur die Oberfläche des Werkstücks verformt. Bei geeigneter Schlagenergie, Reduktionsgrad und Kontaktbedingungen kann eine Verformung entstehen, die bis in den Querschnitt hineinreicht.
Ebenso führt das hydraulische Pressen nicht automatisch zu einer vollständigen Verformung durch den gesamten Querschnitt. Unzureichende Reduzierung, ungünstige Gesenksgeometrie oder übermäßige Querschnittsdicke können zu unzureichend bearbeiteten Bereichen führen.
Beim Ziehen wird das Werkstück durch aufeinanderfolgende Reduzierungen gestreckt, während sein Querschnitt verringert wird. Durch Stauchen wird der Querschnitt vergrößert, indem das Material in Längsrichtung verdichtet wird.
Schmiedeprozesse können Ziehen, Stauchen, Drehen und Nacherwärmen kombinieren. Die gewählte Abfolge beeinflusst die Maßentwicklung, die kumulierte Dehnung und die Verteilung der Verformung im gesamten Werkstück.
Das Schmieden kann die Kornstruktur verändern und die Ausrichtung des Materialflusses beeinflussen. Eine günstige Kornausrichtung lässt sich jedoch nicht allein anhand des Maschinentyps voraussetzen.
Weder das Hammer- noch das Pressschmieden garantieren die Beseitigung von Porosität, Segregation oder inneren Unregelmäßigkeiten. Das Ausgangsmaterial, der Verformungsverlauf und die geltenden Abnahmeanforderungen bleiben weiterhin von Bedeutung.
| Technischer Faktor | Hammer-Schmieden | Hydraulikpressschmieden |
| Belastungsmechanismus | Wiederholte energiebetriebene Schläge | Kraftübertragung durch hydraulische Hübe |
| Verformungsrate | Im Allgemeinen höher während der Schläge | Im Allgemeinen geringer und besser kontrollierbar |
| Reduktionssteuerung | Hängt von der Schlagenergie, der Werkzeugausstattung und dem Betriebsablauf ab | Hängt vom Hub, der Kraftregelung und der Rückmeldung der Anlage ab |
| Verformungsverteilung | Hängt von den Aufprallbedingungen, dem Kontakt mit der Matrize und den Reduktionen ab | Hängt von der Belastung, dem Kontakt mit der Matrize und den Reduktionen ab |
| Werkstückhandhabung | Wiederholte Neupositionierung zwischen den Schlägen | Neupositionierung zwischen den Presshüben |
| Große Querschnitte | Erfordert ausreichende Schlagenergie und geeignete Handhabung | Erfordert ausreichende Kraft, Freiraum und Handhabung |
| Temperaturverhalten | Kurze Kontakte mit wiederholten Arbeitsintervallen | Längere Kontakte können die lokale Wärmeübertragung erhöhen |
| Innere Qualität | Erfordert geeignete Schmiedeverfahren und deren Überprüfung | Erfordert geeignete Schmiedeverfahren und eine entsprechende Überprüfung |
| Am besten geeignete Anwendungen | Schrittweise Arbeitsgänge, bei denen die Anlagenkapazität den Anforderungen entspricht | Kontrollierte Reduktionsabläufe, bei denen die Maschinenkapazität den Anforderungen entspricht |
Die Tabelle beschreibt allgemeine Prozessmerkmale und stellt keine Garantien für die Anlagen dar. Die endgültige Auswahl erfordert eine Bewertung der tatsächlichen Maschine, der Werkzeugkonfiguration, des Materials und des Schmiedeprogramms.
Wie beeinflussen nachfolgende Arbeitsschritte die Auswahl?
Schmiedeanlagen stellen nur einen Teil des Fertigungsprozesses dar. Erwärmung, Wärmebehandlung, Zerspanung und Prüfung können die Endqualität und die Kosten ebenso stark beeinflussen wie das anfängliche Umformverfahren.
Erwärmung und Nacherwärmung
Bei beiden Verfahren müssen die Werkstücke in der Regel auf einen für ihre Werkstoffsorte geeigneten Temperaturbereich erwärmt werden. Die Schmiedetemperatur beeinflusst die Fließspannung, die Duktilität, das Verformungsverhalten und das Risiko von Fehlern.
Einige Legierungen bieten relativ breite verarbeitbare Temperaturbereiche. Andere erfordern eine strengere Temperaturkontrolle aufgrund ihrer Anfälligkeit für Rissbildung, Kornwachstum oder unerwünschte mikrostrukturelle Veränderungen.
Beim Hammerschmieden kommt es zu wiederholten kurzen Kontakten, doch das Werkstück verliert weiterhin Wärme über seine Oberflächen und während der Handhabungsphasen. Mehrere Durchgänge können daher eine zusätzliche Erwärmung erfordern.
Beim hydraulischen Pressen kommt es zu längerem Kontakt während der einzelnen Hübe, was möglicherweise die Wärmeübertragung in die Gesenke erhöht. Der gesamte Wärmeverlust hängt jedoch von der Bearbeitungszeit und den Anlagenbedingungen ab.
Bei großen Werkstücken können zudem erhebliche Unterschiede zwischen Oberflächen- und Kerntemperaturen auftreten. Diese Temperaturgradienten können den Verformungswiderstand und die Gleichmäßigkeit des Schmiedevorgangs beeinflussen.
Der Nacherwärmungsbedarf hängt vom Werkstoff, der Ausgangstemperatur, der Bearbeitungsreihenfolge und der verbleibenden Verformung ab. Ohne eine Untersuchung des gesamten Arbeitsablaufs lässt sich keine der beiden Methoden pauschal als energieeffizienter bezeichnen.
Ingenieure müssen zudem die Zunderbildung, gegebenenfalls die Entkohlung sowie Oberflächenbeschädigungen berücksichtigen. Die Erwärmungs- und Handhabungsverfahren beeinflussen die Menge an Material, die anschließend bei der Bearbeitung abgetragen wird.
Temperaturprotokolle helfen, sofern erforderlich, nachzuweisen, dass das genehmigte Schmiedeverfahren eingehalten wurde. Die Messungen sollten an definierten Stellen und mit geeigneten Messmethoden erfolgen.
Wärmebehandlung, Zerspanung und Maßzulagen
Beim Freiformschmieden entsteht in der Regel eher eine Zwischenform als ein präzisionsgefertigtes Bauteil. Sowohl hammergeschmiedete als auch pressgeschmiedete Produkte erfordern unter Umständen einen erheblichen nachgelagerten Bearbeitungsaufwand.
Eine Wärmebehandlung kann vorgeschrieben werden, um die erforderlichen mechanischen Eigenschaften zu entwickeln, die Härte zu steuern oder das Material für die maschinelle Bearbeitung vorzubereiten. Der geeignete Zyklus hängt von der Werkstoffsorte und den Querschnittsabmessungen ab.
Normalisieren, Glühen, Abschrecken und Anlassen dienen unterschiedlichen metallurgischen Zwecken. Ein für eine Werkstoffsorte geeigneter Wärmebehandlungszyklus kann für eine andere ungeeignet sein, sodass eine sortenspezifische Bewertung erforderlich ist.
Das Erwärmen und Abkühlen kann zudem zu Verformungen führen. Lange Wellen können sich verbiegen, während bei zylindrischen Bauteilen Maßänderungen auftreten können, die sich auf die nachfolgenden Bearbeitungszugaben auswirken.
Die Abmessungen im geschmiedeten Zustand sollten daher von den Abmessungen nach der Grob- und Feinbearbeitung unterschieden werden. Jede Stufe weist unterschiedliche Messbedingungen, Toleranzen und Abnahmeanforderungen auf.
Bei einem Hohlbauteil sieht die Schmiedezugabe Materialreserven für das Drehen und Bohren vor; durch diese Bearbeitungsschritte werden der Außen- und der Innendurchmesser auf ihre Endmaße gebracht. Dies ist nicht mit der Maßtoleranz gleichzusetzen, die die zulässige Abweichung um ein vorgegebenes Maß definiert.
Beispielsweise kann eine hypothetische geschmiedete Welle zusätzliches Material um ihren Außendurchmesser herum erfordern, um die Entfernung von Zunder, Begradigungseffekte und das abschließende Drehen zu berücksichtigen.
Die Aufmaßmenge muss den tatsächlichen Schmiedeverlauf und die vorgegebene Fertige geometrie widerspiegeln. Sie sollte nicht anhand eines angenommenen Universalwerts für Hammer- oder Pressschmieden ausgewählt werden.
Bei Hohlbauteilen veranschaulichen geschmiedete Zylinderlaufbuchsen, warum Außendurchmesser, Bohrungsgeometrie, Wandstärke und Konzentrizität gemeinsam bewertet werden müssen.
Durch die Grobbearbeitung können unregelmäßige Oberflächen entfernt und Bezugspunkte vor der Endkontrolle festgelegt werden. Die Feinbearbeitung sorgt anschließend für die vorgegebenen Maße, die Oberflächenbeschaffenheit und die geometrischen Beziehungen.
Zu den gängigen Anforderungen zählen Geradheit, Rundheit, Zylindrizität, Rechtwinkligkeit und Konzentrizität. Diese Merkmale erfordern geeignete Bezugspunkte und Messverfahren, anstatt sich allein auf die Schmiedegenauigkeit zu verlassen.
Das gewählte Schmiedeverfahren kann zwar das Bearbeitungsmaterial und das Verformungsverhalten beeinflussen, doch hängt die Endgenauigkeit in erster Linie vom gesamten Fertigungs- und Prüfablauf ab.
Prüfung und Abnahme
Die Prüfanforderungen sollten vor der Fertigung festgelegt werden. Bei beiden Schmiedeverfahren ist eine Überprüfung anhand vereinbarter Zeichnungen, Materialspezifikationen und geltender Abnahmekriterien erforderlich.
Die Materialprüfung kann chemische Analysen, Rückverfolgbarkeitsnachweise und mechanische Prüfungen umfassen. Die Lage und Ausrichtung der Prüfkörper, der Wärmebehandlungszustand sowie die Abnahmeanforderungen müssen, sofern relevant, festgelegt werden.
Die Maßprüfung bestätigt die Konformität in festgelegten Fertigungsphasen. Maße von Rohschmiedeteilen und Fertigmaße sollten nicht anhand identischer Kriterien bewertet werden, sofern dies nicht ausdrücklich gefordert wird.
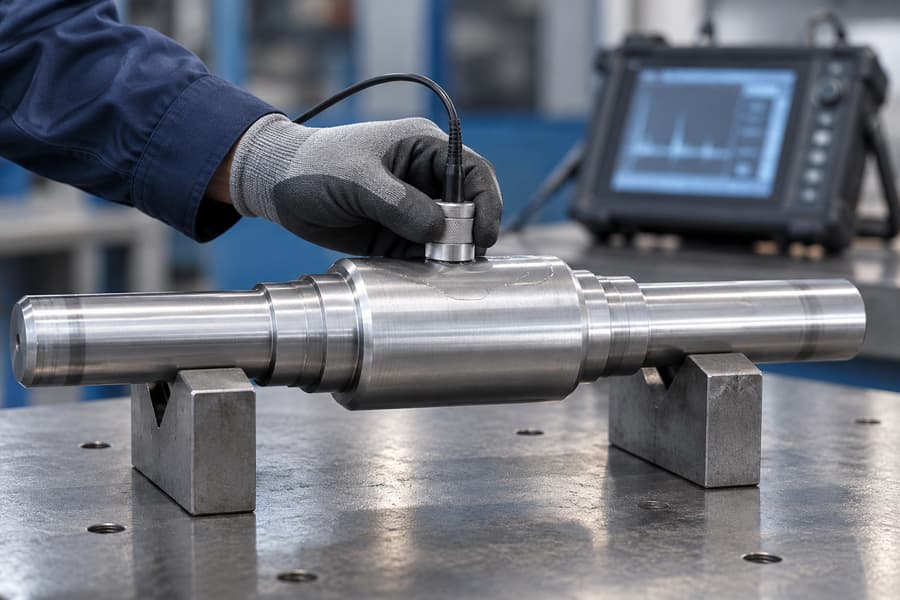
Die Ultraschallprüfung kann bestimmte innere Unregelmäßigkeiten aufdecken, sofern der Materialzustand, die Geometrie und die Prüfparameter eine effektive Abdeckung ermöglichen. Ihre Wirksamkeit ist nicht unabhängig von den Prüfbedingungen.
Bei geeigneten ferromagnetischen Bauteilen kann die Magnetpulverprüfung Anzeigen aufdecken, die mit Oberflächenfehlern oder Unregelmäßigkeiten unmittelbar unter der Oberfläche in Zusammenhang stehen. Bei der Eindringprüfung werden an zugänglichen, vorbereiteten Oberflächen Anzeigen untersucht, die an die Oberfläche durchdringen.
Diese Verfahren dienen unterschiedlichen Zwecken und weisen Einschränkungen auf. Prüfverfahren müssen Abdeckung, Empfindlichkeit, Zeitplan und Abnahmeanforderungen definieren, anstatt lediglich eine unspezifische Qualitätsprüfung zu verlangen.
Bei kritischen Bauteilen kann eine Prüfung nach der Grobbearbeitung den Zugang zu Oberflächen und inneren Bereichen verbessern. Der gewählte Prüfzeitpunkt sollte mit der Wärmebehandlung und der anschließenden Bearbeitung abgestimmt werden.
Bei keinem der beiden Schmiedeverfahren entfällt die Notwendigkeit einer Abnahmeprüfung. Die Auswahl der Ausrüstung, die Prozessaufzeichnungen und die Prüfergebnisse legen gemeinsam fest, ob das gelieferte Bauteil die Auftragsanforderungen erfüllt.
Welches Verfahren bietet bessere Gesamtkosten?
Welches Verfahren bietet die besten Gesamtkosten?
Losgröße und Produktionsplanung
Die Auftragsmenge beeinflusst die Wirtschaftlichkeit der Schmiedeanlagen, der Werkzeugvorbereitung, der Handhabung und der Prozessrüstung. Ein für ein einzelnes Bauteil geeignetes Verfahren kann sich von einem unterscheiden, das wiederholt zum Einsatz kommt.
Bei kleinen Losgrößen können flexible Werkzeuge und eine effiziente Einrichtung besonders wertvoll sein. Allerdings können die Verfügbarkeit der Anlagen und die Komplexität einzelner Arbeitsschritte die nominellen Vorteile der Einrichtung überwiegen.
Das Hammerschmieden kann eine wirtschaftliche schrittweise Formgebung ermöglichen, wenn geeignete Anlagen und Werkzeuge bereits vorhanden sind. Dennoch können wiederholte Schläge und Neupositionierungen die Bearbeitungszeit für bestimmte Geometrien verlängern.
Hydraulikpressen können Vorteile bieten, wenn kontrollierte Reduktionsabläufe erforderlich sind. Ihre Wirtschaftlichkeit hängt von den Belastungsanforderungen, den Hubzyklen, dem Werkzeugsatz und der Materialhandhabung ab.
Bei wiederkehrenden Aufträgen können wiederholbare Fertigungspläne den Vorbereitungsaufwand reduzieren und die Produktionsplanung vereinfachen. Konsistenz erfordert dennoch dokumentierte Einstellungen, geschultes Bedienpersonal und eine angemessene Prüfung.
Ein hypothetischer Auftrag über mehrere ähnliche Zahnradrohlinge könnte einen zusätzlichen Vorbereitungsaufwand rechtfertigen, wenn der Zeitplan eine Serienfertigung zulässt. Ein einzelner Ersatzblock könnte hingegen eine andere Vorgehensweise begünstigen.
Keines der beiden hypothetischen Projekte beweist, dass ein Maschinentyp niedrigere Stückkosten aufweist. Der Vergleich muss die tatsächliche Anlagenkonfiguration und den gesamten Produktionsablauf berücksichtigen.
Gesamtfertigungskosten
Die Schmiedekosten sollten anhand der Lieferung des spezifizierten Bauteils bewertet werden, nicht lediglich anhand der Zeit, die für die Verformung des erhitzten Materials aufgewendet wird.
Ein schnellerer Schmiedevorgang führt möglicherweise zu keiner Gesamteinsparung, wenn zusätzliche Bearbeitung, Nacherwärmung, Handhabung oder Prüfung erforderlich sind, um die endgültigen Anforderungen zu erfüllen.
Ebenso führt eine bessere Hubsteuerung nicht zwangsläufig zu niedrigeren Gesamtkosten. Übermäßiger Rüstaufwand oder nicht voll ausgelastete Anlagen können potenzielle Prozessvorteile zunichte machen.
Die Materialausbeute ist ein weiterer zu berücksichtigender Faktor. Die Abmessungen des Ausgangsmaterials, das Endbeschnitt, der Oberflächenabtrag, die Bearbeitungszugaben und das Ausschussmaterial beeinflussen den gesamten Materialverbrauch.
Tabelle 2. Entscheidungsfaktoren für den Einkauf und die Gesamtkosten
| Kosten oder Entscheidungsfaktor | Was Einkäufer vergleichen sollten |
| Ausgangsmaterial | Güteklasse, Rohteilabmessungen, Verfügbarkeit und nutzbare Ausbeute |
| Eignung der Ausrüstung | Tatsächliche Energie- oder Kraftleistung, Werkzeugausstattung und Freiraum |
| Einrichtungsanforderungen | Werkzeugvorbereitung, Handhabungsvorkehrungen und Prozessplanung |
| Schmiedevorgänge | Reduktionsplan, Neupositionierung und Betriebszeit |
| Erwärmung | Anheizen, Nachheizfrequenz und Temperaturmanagement |
| Bearbeitung | Materialabtrag, Einrichtungsanforderungen und Fertige geometrie |
| Wärmebehandlung | Erforderliche Zyklen, Überlegungen zu Querschnitten und Verformung |
| Prüfung | Prüfverfahren, Prüfphasen und Dokumentation |
| Produktionsmenge | Einrichtungszuordnung, Wiederholbarkeit und Terminplanung |
| Nacharbeit und Ausschuss | Mögliche Korrekturmaßnahmen, Ausschussrisiko und Lieferrisiko |
Der aussagekräftigste Einkaufsvergleich basiert auf Angeboten, die gleichwertige Materialspezifikationen, Endmaße, Bearbeitungsbedingungen, Prüfvorgaben und Lieferverpflichtungen abdecken.
Ein scheinbar günstigeres Schmiedeteil kann teurer werden, wenn Wärmebehandlung, Bearbeitung oder Prüfungen separat beauftragt werden müssen. In den Angeboten sollten diese Unterschiede im Leistungsumfang klar ausgewiesen werden.
Auch die Lieferpläne spielen eine Rolle. Die Verfügbarkeit von Anlagen, Heizvorrichtungen, ausgelagerte Arbeitsschritte und Prüfpunkte können die Vorlaufzeit unabhängig vom Schmiedeverfahren beeinflussen.
Wie sollten Einkäufer ein Schmiedeverfahren auswählen?
Die richtige Auswahl beginnt mit den Anforderungen an das Bauteil und nicht mit einer Präferenz für Schlag- oder Hydraulikanlagen. Einkäufer benötigen ausreichende technische Informationen, um realisierbare Fertigungsabläufe zu bewerten.
Anfrageformular und Entscheidungscheckliste
Eine vollständige Angebotsanfrage sollte das Endbauteil und dessen Betriebsanforderungen beschreiben. Der Lieferant kann dann den Materialzustand, die erforderlichen Verformungsvorgänge und die verfügbaren Fertigungsverfahren bewerten.
Wichtige Informationen für die Angebotsanfrage umfassen:
- Werkstoffspezifikation: Güteklasse, geltende Norm, geforderte Eigenschaften und Lieferzustand.
- Bauteilgeometrie: Gesamtabmessungen, Querschnittsänderungen, Anforderungen an Bohrungen und Zeichnungsrevisionen.
- Auftragsmenge: Erstmenge, voraussichtliche Nachbestellungen und Lieferplan.
- Schmiedevorgaben: Relevante Reduktionsanforderungen, Prozessbeschränkungen oder festgelegte Verformungskontrollen.
- Wärmebehandlung: Geforderter Zustand, Prüfanforderungen und geltende Werkstoffspezifikationen.
- Umfang der Bearbeitung: Lieferung im geschmiedeten Zustand, grob bearbeitet oder fertig bearbeitet, einschließlich Maß- und Geometrietoleranzen.
- Prüfung: Erforderliche Prüfverfahren, Prüfumfang, Abnahmekriterien und Aufzeichnungen.
- Rückverfolgbarkeit: Materialidentifikation, Chargenprotokolle, Zertifikate und Dokumentationsanforderungen.
Einkäufer sollten zwischen verbindlichen Konstruktionsanforderungen und Fertigungspräferenzen unterscheiden. Die Forderung nach einer bestimmten Maschine ohne technische Begründung kann realisierbare Produktionswege unnötig einschränken.
Bei einer hypothetischen hochbelasteten Welle könnten Ingenieure Materialeigenschaften, Querschnittsreduzierung, Geradheit und Ultraschallprüfung priorisieren, bevor sie die Schmiedeanlage auswählen.
Sofern verfügbare Hydraulikpressen den erforderlichen Reduzierungsplan und die Handhabungsanforderungen unterstützen, kann das Pressen geeignet sein. Das Hammerschmieden bleibt eine Option, wenn seine nachgewiesenen Leistungsmerkmale die Anforderungen erfüllen.
Bei einem hypothetischen Hohlzylinder verdienen der Zustand der Bohrung, die Wandzugabe, das Verhalten bei der Wärmebehandlung und die endgültige Konzentrizität möglicherweise größere Beachtung als die anfängliche Kategorie der Schmiedeanlagen.
Ein sinnvolles Gespräch mit dem Lieferanten untersucht daher die geplante Schmiedereihenfolge, die Temperaturregelung, das Ausgangsmaterial, die Bearbeitungsschritte und die Abnahmeprüfung als einen zusammenhängenden Fertigungsprozess.
Wenn die Eigenschaften der Anlagen die Teilequalität wesentlich beeinflussen, können Einkäufer eine Prozessdokumentation oder technische Erläuterungen anfordern. Die Offenlegungspflichten sollten jedoch vor der Auftragserteilung vereinbart werden.
Die Endabnahme sollte sich auf die vertraglich vereinbarten Spezifikationen und Prüfergebnisse stützen und nicht auf die Annahme, dass das Hammer- oder Hydraulikpressschmieden automatisch bessere Bauteile hervorbringt.
Maßgeschneiderte Freiformschmiedeteile bei Boberry Machining
Boberry Machining liefert maßgeschneiderte Freiformschmiedeteile, darunter Wellen, Hohlzylinder, Flansche, Ringe, Zahnradrohlinge und Blöcke. Die Fertigungsanforderungen werden entsprechend den Bauteilspezifikationen festgelegt.
Bei Anwendungen mit geschmiedeten Wellen gehören zu den wichtigen Beschaffungsdetails die Werkstoffsorte, die Wellenabmessungen, Querschnittsübergänge, die erforderlichen mechanischen Eigenschaften und der Bearbeitungszustand.
Bei Hohlbauteilen muss zusätzlich auf Bohrungsabmessungen, Wandstärke, verfügbaren Bearbeitungsspielraum und den Zugang für die Prüfung geachtet werden. Diese Anforderungen sollten in Zeichnungen und Beschaffungsunterlagen berücksichtigt werden.
Boberry Machining bietet zudem auftragsspezifische Wärmebehandlung, Bearbeitung und Prüfung an. Die anzuwendenden Verfahren und Abnahmeanforderungen hängen vom jeweiligen Bauteil und dem vereinbarten Lieferumfang ab.
Die Entscheidung zwischen Hammerschmieden und Hydraulikpressschmieden sollte letztlich durch eine technische Bewertung des vorgeschlagenen Fertigungsverfahrens getroffen werden. Vor der Festlegung eines Schmiedeverfahrens müssen Einkäufer sich vergewissern, dass die vorgeschlagene Ausrüstung verfügbar ist und ihren Anforderungen gerecht wird.
Durch die Bereitstellung vollständiger Zeichnungen, Materialspezifikationen, Lieferbedingungen und Prüfanforderungen lässt sich die Machbarkeit des vorgeschlagenen Schmiedeverfahrens anhand der Anforderungen an das fertige Bauteil beurteilen.