
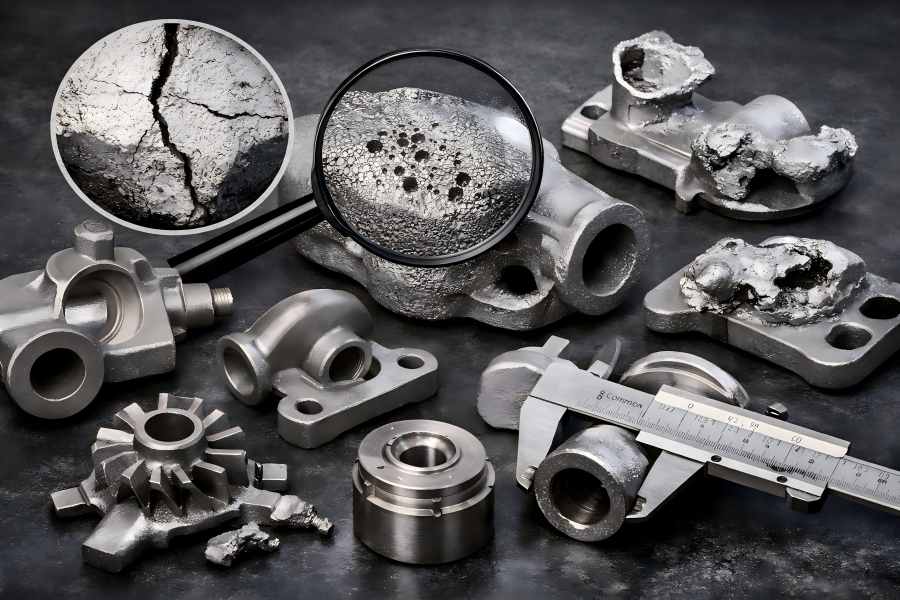
Das Wasserglas-Feingussverfahren, allgemein als Natriumsilikat-Feinguss bezeichnet, ist ein Präzisionsfertigungsverfahren, das die Herstellung komplexer Metallbauteile mit glatter Oberflächenqualität und genauer Maßhaltigkeit ermöglicht. Dennoch können Fehler auftreten, weshalb es unerlässlich ist, deren Ursachen und Lösungen zu verstehen, um Ausbeute und Qualität zu verbessern.
1. Porosität und Gaslöcher
Porosität tritt auf, wenn sich Hohlräume oder Lücken im Inneren des Gussteils oder an dessen Oberfläche bilden. Diese können von winzigen Nadellöchern bis hin zu größeren Gaslöchern reichen, die die strukturelle Festigkeit beeinträchtigen und die Lebensdauer des Bauteils verkürzen. Beim Wasserglas-Feinguss hängt Porosität häufig mit unzureichendem Gasaustritt und Feuchtigkeit in der Form zusammen.
Ursachen:
- Luft und Gase, die während des Gießvorgangs im Formhohlraum oder in der Schmelze eingeschlossen werden.
- Mangelhafte Entlüftung oder unzureichende Anzahl von Entlüftungskanälen, wodurch der Gasaustritt behindert wird.
- Hoher Feuchtigkeitsgehalt in der Keramikform oder im Bindemittelsystem, insbesondere bei Wasserglasbindemitteln. Feuchtigkeit kann sich während des Gießvorgangs in Dampf umwandeln und ausdehnen, was zur Bildung von Hohlräumen führt.
Lösungen:
- Formen und Angusssysteme so auslegen, dass sie über ausreichende Entlüftungsöffnungen und Entlüftungskanäle verfügen, damit eingeschlossenes Gas entweichen kann, bevor das Metall einströmt.
- Keramikformen gründlich trocknen und die Luftfeuchtigkeit während der Schalentrocknung kontrollieren, um Feuchtigkeit zu beseitigen, die zur Dampfbildung führt.
- Entgasungsverfahren für die Metallschmelze anwenden, darunter Vakuumschmelzen oder Inertgasbeaufschlagung, um den Gehalt an gelöstem Gas zu reduzieren.
- Wenden Sie schonende und kontrollierte Gießverfahren an, um Lufteinschlüsse und Turbulenzen zu minimieren.
2. Schrumpfungshohlräume und Erstarrungshohlräume
Schrumpfungsfehler treten als innere oder oberflächliche Hohlräume auf, die entstehen, wenn das Metall beim Abkühlen und Erstarren schrumpft. Da Wasserglas-Feingussteile oft komplex sind, kann eine unzureichende Kompensation der Schrumpfung zu Hohlräumen führen, die die Festigkeit und Maßgenauigkeit beeinträchtigen.
Ursachen:
- Unzureichende Zufuhr von geschmolzenem Metall, um den Volumenverlust während der Erstarrung auszugleichen.
- Mangelhafte Gestaltung der Anguss- oder Steigkanäle, wodurch kritische Bereiche während des Abkühlens nicht ausreichend mit geschmolzenem Metall versorgt werden.
- Uneinheitliche oder zu niedrige Formtemperaturen beschleunigen die Abkühlung in bestimmten Bereichen, wodurch Hotspots entstehen und das Schrumpfungsrisiko steigt.
Lösungen:
- Integrieren Sie geeignete Angussköpfe, Steigkanäle und Kühlbereiche in die Formkonstruktion, um eine gerichtete Erstarrung und einen angemessenen Metallfluss sicherzustellen.
- Formen auf eine kontrollierte und gleichmäßige Temperatur vorheizen, um die Abkühlgeschwindigkeit zu verlangsamen und das Schrumpfungsrisiko zu verringern.
- Simulationssoftware während der Konstruktion einsetzen, um Erstarrungsmuster vorherzusagen und Anguss- und Zuführsysteme entsprechend anzupassen.
- Stellen Sie sicher, dass die Gussstruktur keine großen, plötzlichen Wanddickenänderungen aufweist, da sich dadurch Abkühlspannungen konzentrieren.
3. Oberflächenrauheit und Formverschleiß
Unter Oberflächenrauheit versteht man eine unebene, grobe Struktur auf der Gussoberfläche, die von der erwarteten Oberflächenbeschaffenheit abweicht. Beim Wasserglas-Feinguss kann Oberflächenrauheit durch Probleme mit dem Formmaterial, eine mangelhafte Formvorbereitung oder einen turbulenten Metallfluss während des Füllvorgangs verursacht werden.
Ursachen:
- Uneinheitliches Formmaterial oder unsachgemäßes Mischen, was zu uneinheitlichen Eigenschaften der Formoberfläche führt.
- Unzureichende Verdichtung von Formsand und Bindemittel, was zu schwachen Bereichen der Formhülle führt, die beim Gießen erodieren.
- Turbulenter Metallfluss aufgrund schlecht konstruierter Angusssysteme, was zu Erosion der Formoberfläche und unebenen Oberflächen führt.
- Falsche Gießtemperatur – zu niedrige Temperaturen führen zu vorzeitiger Erstarrung; zu hohe Temperaturen verstärken chemische Reaktionen mit der Form.
Lösungen:
- Verwenden Sie hochwertigen feuerfesten Sand mit geeigneter Korngrößenverteilung und gleichmäßiger Bindemittelmischung.
- Verdichten Sie die Formmaterialien gründlich, um eine gleichmäßige Dichte und Festigkeit über alle Formschichten hinweg zu gewährleisten.
- Optimieren Sie die Gestaltung der Anguss- und Entlüftungskanäle, um den Metallfluss zu glätten und Turbulenzen zu vermeiden.
- Regeln Sie die Gießtemperatur und -geschwindigkeit so, dass sie den thermischen Eigenschaften sowohl des Metalls als auch der Form entsprechen, um Oberflächenreaktionen und Rauheit zu minimieren.
4. Kaltstellen, Lauffehler und unvollständige Füllung
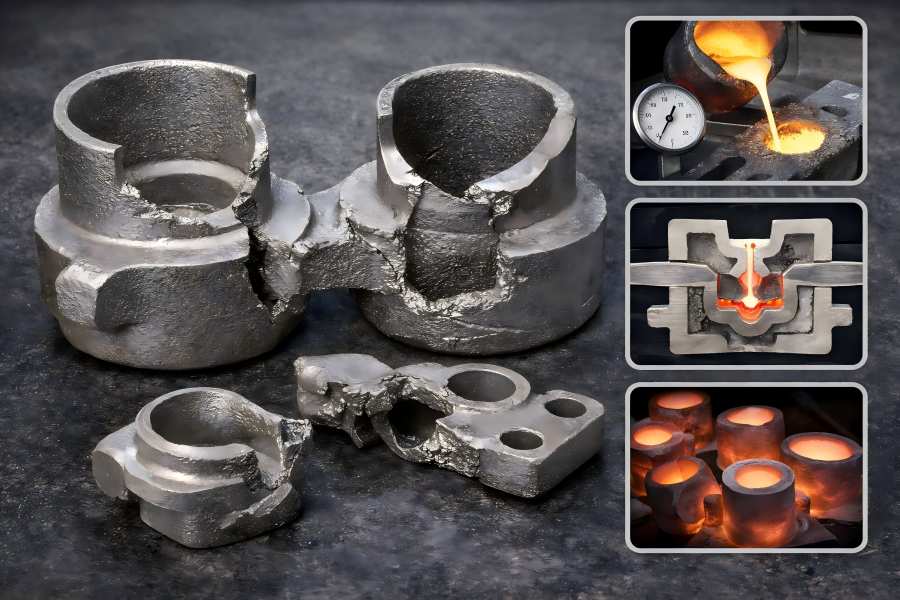
Kaltstellen und Fehlgüsse treten auf, wenn das geschmolzene Metall den Formhohlraum nicht vollständig ausfüllt, bevor es zu erstarren beginnt. Diese Arten von Fehlern zeigen sich als unvollständige Merkmale oder nicht verbundene Metallfronten mit sichtbaren Nähten, was die Integrität des Bauteils beeinträchtigt.
Ursachen:
- Unzureichende Gießtemperatur, wodurch die Fließfähigkeit des Metalls verringert und eine vollständige Füllung verhindert wird.
- Langsamer oder unregelmäßiger Metallfluss aufgrund einer schlechten Angussgestaltung oder verengter Querschnitte.
- Unsachgemäßes Vorheizen von Mantelformen führt zu einer schnellen Abkühlung der Schmelze, bevor die Füllung abgeschlossen ist.
Lösungen:
- Halten Sie eine optimale Gießtemperatur ein, um sicherzustellen, dass das Metall über eine ausreichende Fließfähigkeit verfügt, um alle Bereiche der Form zu erreichen.
- Überarbeiten Sie die Anguss- und Verteilersysteme mit sanfteren Übergängen und ausreichender Querschnittsfläche, um eine vollständige Füllung der Kavitäten zu gewährleisten.
- Keramikformen gleichmäßig vorwärmen, um übermäßige Temperaturgradienten zu vermeiden, die den Metallfluss behindern.
5. Risse und Heißrisse
Die Abkühlung führt häufig zu Rissen oder Trennungen, beispielsweise an der Außen- oder Innenseite des Gussteils. Wenn Metall ungleichmäßig abkühlt und erstarrt, können thermische Spannungen die Materialfestigkeit übersteigen, was zu Heißrissen oder Spalten führt.
Ursachen:
- Schnelle Abkühlung und große Temperaturunterschiede im Gussstück führen zu hohen inneren Spannungen.
- Unzureichende Angussführung oder Formabstützung, wodurch Bereiche mit Spannungskonzentrationen entstehen.
- Ein starker Steifigkeitsgradient zwischen dicken und dünnen Bereichen kann zu ungleichmäßiger Schrumpfung führen und Risse verursachen.
Lösungen:
- Einsatz kontrollierter Abkühlverfahren, um Temperaturgradienten während der Erstarrung des Gussteils zu verringern.
- Verbessern Sie die Konstruktion und die Abstützung der Form, um die Spannungen gleichmäßiger auf das Bauteil zu verteilen.
- Fügen Sie Konstruktionsmerkmale wie Verrundungen und Übergänge hinzu, um abrupte Wanddickenänderungen zu minimieren.
- Führen Sie nach dem Gießen Spannungsabbaubehandlungen durch, wenn das Rissrisiko hoch ist.
6. Einschlüsse und Schlackeeinschlüsse
Einschlüsse sind Fremdstoffe, Oxide oder Schlacke, die im fertigen Gussteil eingebettet sind. Diese nichtmetallischen Defekte verringern die mechanische Festigkeit, verursachen Spannungskonzentrationen und erfordern oft kostspielige Nachbearbeitung oder die Aussortierung des Teils.
Ursachen:
- Eine unzureichende Reinigung der Schmelze vor dem Gießen führt dazu, dass Schlacke, Oxide und Verunreinigungen in den Gusshohlraum gelangen.
- Bruchstücke von feuerfesten Materialien aus Formen oder Angusskanälen werden beim Befüllen eingeschlossen.
- Unzureichende Flussmittelzugabe oder Filterung während des Gießens, wodurch unerwünschtes Material nur begrenzt entfernt wird.
Lösungen:
- Entfernen Sie vor dem Gießen Schlacke und reinigen Sie die Metallschmelze, um so viel Schlacke und Oxide wie möglich zu entfernen.
- Setzen Sie Keramikfilter in den Angusssystemen ein, um mitgeführte Partikel abzufangen, bevor sie in die Form gelangen.
- Verwenden Sie wirksame Flussmittel, um Verunreinigungen zu binden und deren Entfernung zu fördern.
- Öffne Öfen regelmäßig und führe Wartungsarbeiten durch, um das Abplatzen des Feuerfestmaterials zu verringern.
7. Schalenreaktionsfehler und Adernbildung
Schalenreaktionen treten auf, wenn die Metallschmelze chemisch mit der Formoberfläche interagiert, was zu Adernbildung, Oberflächenrissen oder anhaftenden Sandpartikeln führt. Beim Wasserglas-Feinguss können Salzrückstände und Komponenten auf Siliziumdioxidbasis mit dem Metall reagieren und Oberflächenfehler verursachen.
Ursachen:
- Verunreinigungen oder Restverbindungen in der Keramikschale, die mit der Metallschmelze reagieren.
- Übermäßig hohe Gießtemperaturen verstärken den chemischen Angriff und die Diffusion.
- Feuchtigkeit oder eine unausgewogene Bindemittelzusammensetzung in Wasserglas-Schalen erhöht die Anfälligkeit für chemische Wechselwirkungen bei hohen Temperaturen.
Lösungen:
- Verbessern Sie die Qualität und Reinheit der Schalenmaterialien, indem Sie Salzrückstände und Verunreinigungen entfernen.
- Fügen Sie eine schützende Formspülung oder Beschichtung hinzu, die mit dem Gussmetall kompatibel ist und als Barriere dient.
- Senken Sie die Gießtemperatur auf das für eine gute Fließfähigkeit erforderliche Maß und begrenzen Sie dabei das Reaktionspotenzial.
- Stellen Sie vor dem Gießen eine ordnungsgemäße Trocknung der Schalen sicher, um Feuchtigkeit zu beseitigen.
8. Maßabweichungen und Verformungen
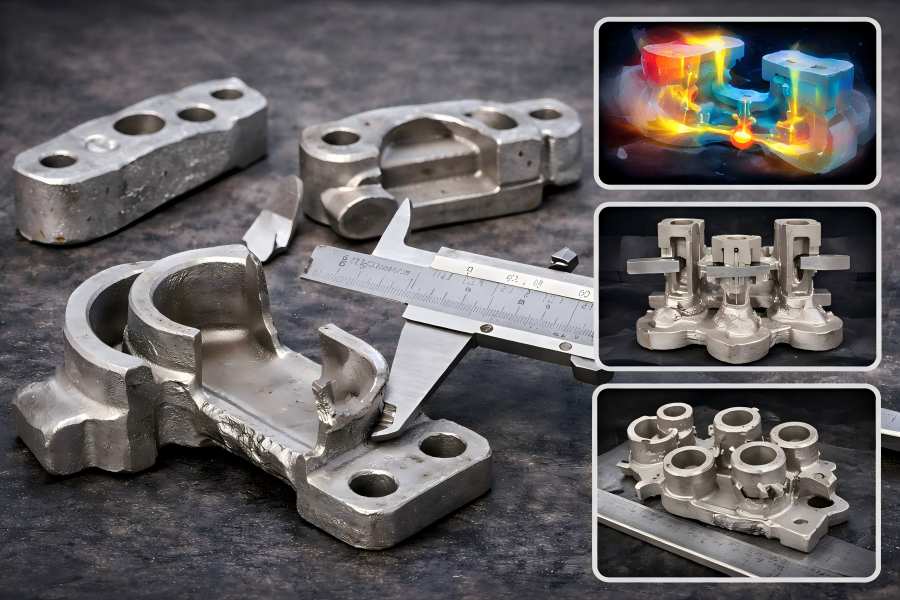
Maßabweichungen treten auf, wenn Gussteile von den vorgesehenen Abmessungen oder Formen abweichen, während Verformungen eine Abweichung von der ursprünglichen Geometrie beschreiben. Beim Wasserglas-Feinguss können diese durch ungleichmäßige Erstarrung oder unterschiedliche Schrumpfung verursacht werden.
Ursachen:
- Ungleichmäßige Abkühlgeschwindigkeiten in verschiedenen Bereichen des Teils führen zu Verformungen.
- Eine unzureichende Formabstützung oder uneinheitliche Wandstärken führen zu unterschiedlichen Schrumpfungseffekten.
- Vorzeitiges Entnehmen des Teils aus der Schale vor vollständiger Erstarrung.
Lösungen:
- Kühlung und Erstarrung gleichmäßig steuern, insbesondere bei komplexen Geometrien.
- Verbessern Sie die Formaufspannvorrichtungen und sorgen Sie, soweit möglich, für eine gleichmäßige Wandstärke.
- Die Gussteile vor dem Entnehmen oder der Handhabung innerhalb der Form vollständig aushärten lassen.