
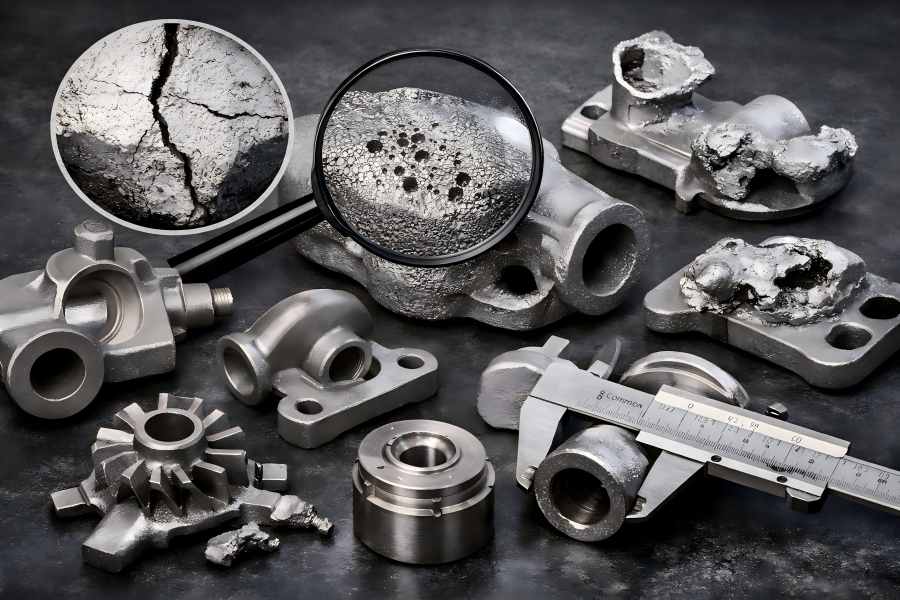
Le moulage à la cire perdue au verre soluble, communément appelé moulage à la cire perdue au silicate de sodium, est une technique de fabrication de précision qui permet de produire des composants métalliques complexes présentant une surface lisse et un contrôle dimensionnel précis. Cependant, des défauts peuvent tout de même apparaître, d’où la nécessité de comprendre leurs causes et les solutions à y apporter afin d’améliorer le rendement et la qualité.
1. Porosité et trous de gaz
La porosité se produit lorsque des vides ou des cavités se forment à l’intérieur de la pièce moulée ou à sa surface. Ceux-ci peuvent aller de minuscules piqûres à des trous de gaz plus importants qui affaiblissent les performances structurelles et réduisent la durée de vie de la pièce. Dans le moulage au verre soluble, la porosité est souvent liée à une évacuation insuffisante des gaz et à la présence d’humidité dans le moule.
Causes :
- Présence d’air et de gaz piégés dans la cavité du moule ou dans le métal en fusion lors de la coulée.
- Une mauvaise ventilation ou un nombre insuffisant de canaux d’évacuation, limitant l’échappement des gaz.
- Teneur en humidité élevée dans le moule en céramique ou le système de liant, en particulier les liants à base de verre soluble. L’humidité peut se transformer en vapeur et se dilater pendant la coulée, entraînant la formation de vides.
Solutions :
- Concevoir le moule et les systèmes de coulée avec suffisamment d’évents et de canaux d’échappement pour permettre aux gaz piégés de s’échapper avant l’arrivée du métal.
- Sécher soigneusement les moules en céramique et contrôler l’humidité pendant le séchage de la coque afin d’éliminer l’humidité à l’origine de la formation de vapeur.
- Utiliser des techniques de dégazage pour le métal en fusion, notamment la fusion sous vide ou le barbotage de gaz inerte, afin de réduire la teneur en gaz dissous.
- Adopter des pratiques de coulée douces et contrôlées afin de minimiser l’emprisonnement d’air et les turbulences.
2. Cavités de retrait et vides de solidification
Les défauts de retrait se manifestent sous forme de cavités internes ou superficielles qui se développent lorsque le métal se rétracte en refroidissant et en se solidifiant. Les pièces moulées par cire perdue à base de verre soluble présentant souvent une géométrie complexe, une compensation insuffisante du retrait peut entraîner la formation de vides qui compromettent la résistance et la précision dimensionnelle.
Causes :
- Apport insuffisant de métal fondu pour compenser la perte de volume lors de la solidification.
- Conception inadéquate des canaux d'alimentation ou des masselottes, qui ne parviennent pas à acheminer le métal en fusion vers les zones critiques au fur et à mesure de leur refroidissement.
- Une température du moule irrégulière ou trop basse accélère le refroidissement dans certaines zones, créant des points chauds et augmentant les risques de retrait.
Solutions :
- Intégrer des têtes d'alimentation, des masselottes et des zones refroidies adaptées dans la conception des moules afin d'assurer une solidification directionnelle et un écoulement approprié du métal.
- Préchauffer les moules à une température contrôlée et constante afin de ralentir la vitesse de refroidissement et de réduire le risque de retrait.
- Utiliser un logiciel de simulation lors de la conception pour prévoir les schémas de solidification et ajuster les systèmes de coulée et d’alimentation en conséquence.
- Veiller à ce que la structure de la pièce moulée évite les variations d’épaisseur importantes et soudaines, qui concentrent les contraintes de refroidissement.
3. Rugosité de surface et érosion du moule
La rugosité de surface désigne une texture irrégulière et grossière à la surface de la pièce moulée, qui s'écarte de la finition attendue. Dans le moulage à la cire perdue au verre soluble, la rugosité de surface peut être due à des problèmes liés au matériau du moule, à une mauvaise préparation du moule ou à un écoulement turbulent du métal lors du remplissage.
Causes :
- Matériau de moulage non homogène ou mal mélangé, entraînant des propriétés de surface du moule inégales.
- Un compactage insuffisant du sable de moulage et du liant, entraînant des zones de coque fragiles qui s'érodent lors de la coulée.
- Un écoulement turbulent du métal dû à des systèmes de coulée mal conçus, provoquant l’érosion de la surface du moule et des surfaces irrégulières.
- Température de coulée incorrecte : une température trop basse entraîne une solidification prématurée ; une température trop élevée augmente les réactions chimiques avec le moule.
Solutions :
- Utiliser du sable réfractaire de haute qualité présentant une granulométrie appropriée et un mélange homogène du liant.
- Compacter soigneusement les matériaux du moule afin de garantir une densité et une résistance homogènes dans toutes les couches de la coque.
- Optimiser la conception des canaux de coulée et des évents afin de fluidifier l’écoulement du métal et d’éviter les turbulences.
- Contrôler la température et le débit de coulée afin de les adapter aux caractéristiques thermiques du métal et du moule, ce qui permet de minimiser les réactions de surface et la rugosité.
4. Retards de coulée, défauts de coulée et remplissage incomplet
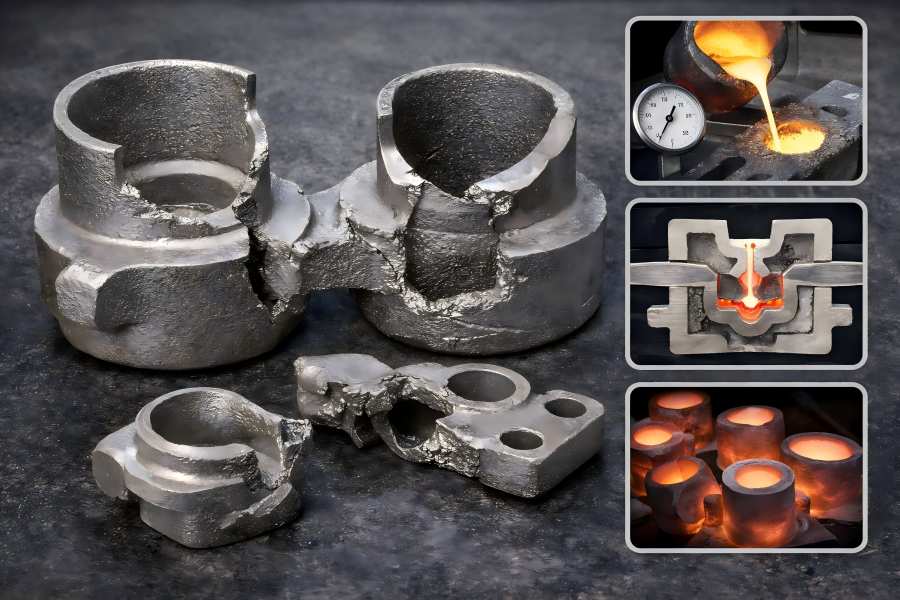
Les défauts de coulée et les défauts de remplissage surviennent lorsque le métal en fusion ne parvient pas à remplir entièrement la cavité du moule avant de commencer à se solidifier. Ces types de défauts se manifestent par des éléments incomplets ou des fronts de métal non soudés présentant des joints visibles, ce qui réduit l’intégrité de la pièce.
Causes :
- Une température de coulée insuffisante, réduisant la fluidité du métal et empêchant un remplissage complet.
- Écoulement lent ou irrégulier du métal dû à une conception inadéquate des canaux de coulée ou à des sections transversales restreintes.
- Un préchauffage inadéquat des moules à coque entraîne un refroidissement rapide du métal en fusion avant que le remplissage ne soit terminé.
Solutions :
- Maintenir une température de coulée optimale afin de garantir que le métal présente une fluidité suffisante pour atteindre toutes les parties du moule.
- Repenser la conception des systèmes de coulée et de canaux de coulée en prévoyant des transitions plus douces et une section transversale suffisante pour favoriser le remplissage complet de la cavité.
- Préchauffer les moules en céramique de manière homogène afin d’éviter les gradients de température excessifs qui entravent l’écoulement.
5. Fissures et déchirures à chaud
Le refroidissement provoque fréquemment des fissures ou des séparations, telles que des fissures à l’extérieur ou à l’intérieur de la pièce moulée. Lorsque le métal refroidit et se solidifie de manière inégale, les contraintes thermiques peuvent dépasser la résistance du matériau, entraînant des déchirures à chaud ou des fissures.
Causes :
- Un refroidissement rapide et d’importants écarts de température à travers la pièce moulée entraînent des contraintes internes élevées.
- Un système de coulée ou un support de moule inadéquat, créant des zones de concentration de contraintes.
- Un gradient de rigidité élevé entre les parties épaisses et minces peut entraîner une contraction différentielle, provoquant des fissures.
Solutions :
- Utiliser des techniques de refroidissement contrôlé pour réduire les gradients thermiques au cours de la solidification de la pièce moulée.
- Améliorer la conception et le soutien du moule afin de répartir plus uniformément les contraintes sur l’ensemble de la pièce.
- Ajouter des éléments de conception tels que des congés et des transitions afin de minimiser les changements brusques d’épaisseur.
- Effectuer des traitements thermiques de détente après la coulée lorsque le risque de fissuration est élevé.
6. Inclusions et piégeage de scories
Les inclusions sont des matières étrangères, des oxydes ou des scories emprisonnées dans la pièce moulée finie. Ces défauts non métalliques réduisent la résistance mécanique, créent des points de concentration de contraintes et nécessitent souvent un usinage coûteux ou le rejet de la pièce.
Causes :
- Un nettoyage insuffisant du métal en fusion avant la coulée permet aux scories, aux oxydes et aux impuretés de pénétrer dans la cavité de coulée.
- Des fragments de matériaux réfractaires provenant des moules ou des canaux de coulée se retrouvent piégés lors du remplissage.
- Un flux ou une filtration insuffisants lors de la coulée, limitant l'élimination des matières indésirables.
Solutions :
- Écumer et nettoyer le métal en fusion avant la coulée afin d’éliminer autant que possible les scories et les oxydes.
- Utiliser des filtres en céramique dans les systèmes de coulée pour retenir les particules entraînées avant qu’elles ne pénètrent dans le moule.
- Utiliser des agents fondants efficaces pour se lier aux impuretés et favoriser leur élimination.
- Inspecter et entretenir régulièrement les fours afin de réduire l'écaillage des matériaux réfractaires.
7. Défauts de réaction avec le moule et veinures
Les réactions de coque se produisent lorsque le métal en fusion interagit chimiquement avec la surface du moule, ce qui entraîne l'apparition de veines, de fissures superficielles ou de particules de sable adhérentes. Dans le moulage à la cire perdue au verre soluble, les sels résiduels et les composants à base de silice peuvent réagir avec le métal, provoquant des imperfections de surface.
Causes :
- Présence de contaminants ou de composés résiduels dans l'enrobage céramique qui réagissent avec le métal en fusion.
- Des températures de coulée excessivement élevées augmentent l’attaque chimique et la diffusion.
- L'humidité ou une composition déséquilibrée du liant dans les coques en verre soluble augmente la sensibilité aux interactions chimiques à chaud.
Solutions :
- Améliorer la qualité et la pureté des matériaux de l'enrobage, en éliminant les sels résiduels et les impuretés.
- Ajouter un produit de lavage ou un revêtement protecteur compatible avec le métal coulé afin de créer une barrière.
- Réduire la température de coulée au minimum nécessaire pour assurer une bonne fluidité tout en limitant le risque de réaction.
- Veiller à ce que les coques soient correctement séchées avant la coulée afin d’éliminer toute humidité.
8. Imprécisions dimensionnelles et déformation
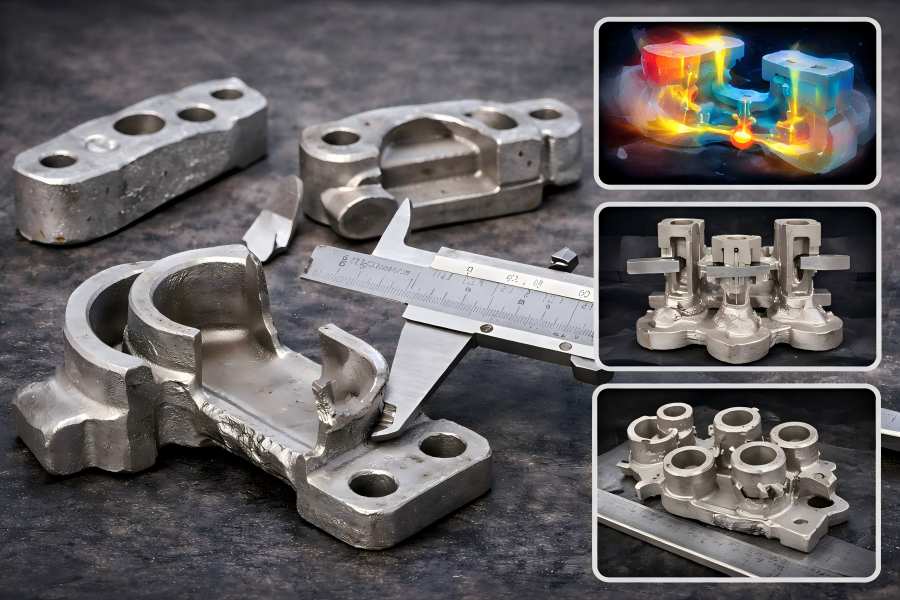
Les imprécisions dimensionnelles surviennent lorsque les pièces moulées s'écartent des dimensions ou des formes prévues, tandis que le gauchissement désigne une déformation par rapport à la géométrie d'origine. Dans le moulage à la cire perdue au verre soluble, ces phénomènes peuvent résulter d'une solidification inégale ou d'un retrait différentiel.
Causes :
- Des vitesses de refroidissement inégales entre les différentes sections de la pièce provoquent une déformation.
- Un mauvais soutien du moule ou une épaisseur de paroi irrégulière entraîne des effets de retrait différentiel.
- Retrait prématuré de la pièce de la coque avant la solidification complète.
Solutions :
- Contrôler le refroidissement et la solidification de manière uniforme, en particulier pour les géométries complexes.
- Améliorer les dispositifs de maintien du moule et maintenir une épaisseur de paroi uniforme dans la mesure du possible.
- Laisser les pièces moulées se stabiliser complètement à l’intérieur de la coquille avant de les retirer ou de les manipuler.