
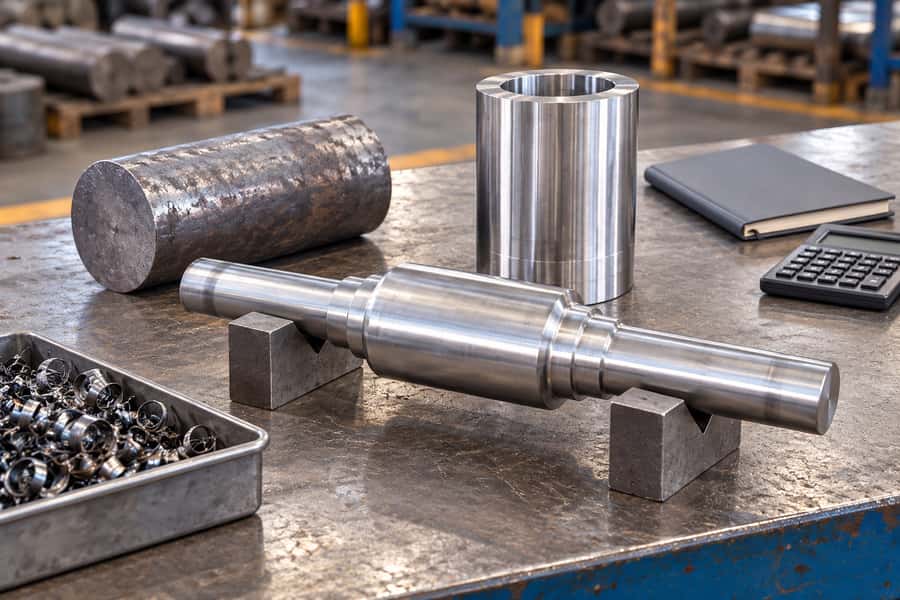
Die Preise für Freiformschmieden hängen nicht nur vom Gewicht des fertigen Bauteils ab. Der Materialaufwand, der Materialabtrag, der Verformungsaufwand und die erforderlichen Folgeprozesse können die Herstellungskosten erheblich beeinflussen.
Beschaffungsteams können Angebote zuverlässiger vergleichen, wenn Zeichnungen, Abnahmekriterien, Mengen und Lieferbedingungen übereinstimmen. Die folgenden Kostenfaktoren erläutern, wo Unterschiede entstehen und welche Informationen Lieferanten benötigen.
Vom Rohmaterial bis zur Lieferung: Wofür Käufer beim Freiformschmieden bezahlen
Die Kosten für das Freiformschmieden umfassen die Materialbeschaffung, die Rohteilvorbereitung, das Erwärmen, die Verformung sowie alle nachfolgenden Bearbeitungsschritte, die erforderlich sind, um den festgelegten Lieferzustand zu erreichen.
Rohmaterial stellt oft einen erheblichen Kostenfaktor dar, insbesondere bei großen Schmiedeteilen. Aber auch Wärmebehandlung, Zerspanung, Prüfung und Dokumentation können den endgültigen Angebotspreis beeinflussen.
Die Produktionskosten umfassen sowohl teilespezifische Arbeitsschritte als auch auf Auftragsebene anfallende Tätigkeiten. Rüstzeiten, Prozessplanung und bestimmte Vorbereitungen für die Prüfung können auf mehrere akzeptable Bauteile verteilt werden.
| Kostenfaktor | Wichtige Überlegungen zur Preisgestaltung | Erforderliche Einkaufsinformationen |
| Rohmaterial | Güteklasse, Verfügbarkeit, Einkaufsgewicht | Materialspezifikation |
| Materialausnutzung | Beschnitt, Gewichtsverlust, Bearbeitungszugabe | Rohteil- und Fertigmaße |
| Schmiedevorgänge | Geometrie, Verformung, Nacherwärmung | Bauteilzeichnungen |
| Auftragsmenge | Einrichtung und Loszuordnung | Menge und Wiederholungsbedarf |
| Wärmebehandlung | Geforderte Zustände und Eigenschaften | Wärmebehandlungsspezifikation |
| Bearbeitung | Materialabtrag, Toleranzen | Fertigzeichnungen |
| Prüfung | Prüfumfang und Dokumentation | Abnahmekriterien |
Diese Faktoren wirken zusammen. Ein relativ einfaches Schmiedeteil aus Kohlenstoffstahl erfordert möglicherweise eine umfangreiche Bearbeitung, während ein komplexeres Vorformteil zwar zusätzliche Verformung, dafür aber weniger Materialabtrag in den nachfolgenden Arbeitsschritten erfordert.
Der angebotene Verkaufspreis spiegelt auch kommerzielle Überlegungen wider, die über die direkten Fertigungskosten hinausgehen. Der Vergleich einzelner Kostenkategorien ist zwar hilfreich, gibt jedoch keinen vollständigen Einblick in die Preisberechnung des Lieferanten.
Wie wirken sich Werkstoffgüte, Einsatzgewicht und Ausbeute auf die Schmiedekosten aus?
Werkstoffgüte und Rohstoffbeschaffung
Die Materialauswahl beeinflusst die Kosten für das eingekaufte Rohmaterial sowie die Arbeitsschritte, die erforderlich sind, um es in ein akzeptables Schmiedeteil umzuwandeln.
Kohlenstoffstahl, legierter Stahl und Edelstahl unterscheiden sich in ihrer Zusammensetzung, den Beschaffungsanforderungen, dem Schmiedeverhalten und den möglichen Wärmebehandlungsverfahren. Ihre relativen Kosten hängen von den tatsächlichen Güteklassen und den Einkaufsbedingungen ab.
Besondere chemische Grenzwerte, begrenzte Verunreinigungen oder zusätzliche Zertifizierungsanforderungen können die Beschaffung komplexer machen. Weniger leicht verfügbare Abmessungen des Rohmaterials können sich ebenfalls auf die Vorbereitungs- und Lieferplanung auswirken.
Bei Schmiedeteilen aus legiertem Stahl können festgelegte Anforderungen an Festigkeit und Zähigkeit sowohl das Ausgangsmaterial als auch die anschließende Wärmebehandlung beeinflussen. Die Materialbezeichnung allein reicht nicht aus, um die vollständigen Verarbeitungskosten zu ermitteln.
Edelstahl kann unterschiedliche Überlegungen hinsichtlich Erwärmung, Verformung und Bearbeitung mit sich bringen. Diese hängen von der jeweiligen Güte ab und sollten nicht pauschal auf alle Edelstahlfamilien angewendet werden.
Der Wechsel zu einer kostengünstigeren Sorte ist nicht automatisch zulässig. Materialersetzungen erfordern eine technische Freigabe auf der Grundlage der Einsatzbedingungen, der mechanischen Eigenschaften, der Korrosionsanforderungen und der geltenden Spezifikationen.
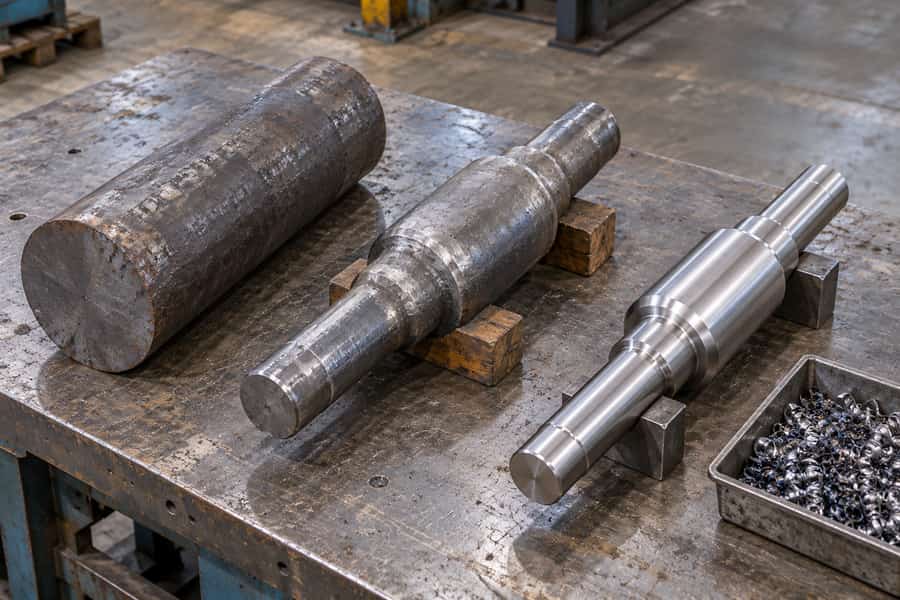
Eingangsgewicht im Vergleich zum Gewicht des fertigen Bauteils
Das Gewicht des zugekauften Materials ist oft größer als das Gewicht des fertigen Bauteils. Dieser Unterschied wirkt sich auf den Rohstoffverbrauch und die Menge des verarbeiteten Metalls aus.
Drei Gewichtsmessungen helfen dabei, die Materialausnutzung zu erklären:
- Eingangsgewicht des gekauften Materials: Dem Bauteil zugewiesene Materialmenge vor schmiedebedingten Verlusten.
- Gewicht des Rohschmiedeteils: Gewicht nach dem Schmieden und dem damit verbundenen Materialabtrag.
- Gewicht des fertigen Bauteils: Das nach den vorgeschriebenen Bearbeitungsvorgängen verbleibende Gewicht.
Die Gesamtmaterialausbeute des Fertigteils lässt sich wie folgt berechnen:
Materialausbeute (%) = Gewicht des Fertigteils ÷ Gewicht des zugekauften Ausgangsmaterials × 100.
Betrachten wir ein hypothetisches Bauteil, für das 100 kg zugekauftes Material benötigt werden und das nach der Bearbeitung 70 kg wiegt. Seine Gesamtmaterialausbeute des fertigen Bauteils würde 70 % betragen.
Dieser Prozentsatz beschreibt die Materialausnutzung über den definierten Produktionsumfang hinweg. Er sollte nicht mit der Ausbeute verwechselt werden, die nur zwischen dem Ausgangsblock und dem Rohschmiedestück gemessen wird.
Materialverlust und Ausschussrückgewinnung
Materialverluste können durch das Abschneiden von Rohlingen, Oxidationszunder, prozessbedingten Materialabtrag und die Bearbeitung entstehen. Die Anteile hängen von der Werkstückaufbereitung, der Geometrie und den Fertigungsmethoden ab.
Einige Verschnittstücke und Bearbeitungsspäne können einen verwertbaren Schrottwert haben. Oxidationsverluste und bestimmte verunreinigte Rückstände bieten möglicherweise keine gleichwertigen Verwertungsmöglichkeiten.
In einem Angebot kann die Schrottverwertung durch interne Materialkalkulation oder eine vereinbarte Gutschrift berücksichtigt werden. Käufer sollten nicht davon ausgehen, dass jedes entfernte Kilogramm zu einer Reduzierung der Rechnung führt.
Wie beeinflussen Schmiedegeometrie und Querschnittsgröße die Kosten?
Einfache Wellen und schwere Schmiedeblöcke
Gerade Wellen und rechteckige Blöcke erfordern oft relativ unkomplizierte Umformabläufe. Ihre Kosten hängen dennoch von den Abmessungen, dem Ausgangsmaterial, den Reduktionsanforderungen und den Materialspezifikationen ab.
Bei geschmiedeten Wellen beeinflussen Länge, Durchmesser, Anforderungen an die Geradheit und Bearbeitungszugaben den Materialaufwand und den gewählten Fertigungsweg.
Lange Bauteile können Überlegungen hinsichtlich Handhabung und Ausrichtung mit sich bringen. Große Querschnitte erfordern unter Umständen besondere Aufmerksamkeit hinsichtlich der Gleichmäßigkeit der Erwärmung, der Verformungsverteilung und der anschließenden Wärmebehandlung.
Schwere Schmiedeblöcke können zudem einen erheblichen Materialabtrag erfordern, wenn die Endmaße aus relativ einfachen Vorformlingen bearbeitet werden. Eine einfache Schmiedeform garantiert keine kostengünstige Fertigstellung.
Stufenwellen, Flansche und Zahnradrohlinge
Stufenwellen weisen Durchmesserübergänge und Schultern auf, die wiederholtes Ziehen, Stauchen und lokale Formgebungsvorgänge erfordern können.
Flansche und Zahnradrohlinge können eine Materialkonzentration in ausgewählten Bereichen erfordern. Die Herstellung geeigneter Vorformlinge kann zusätzliche Verformungen, Neupositionierungen und Zwischenmessungen zur Maßkontrolle erfordern.
Die Komplexität des Schmiedeprozesses hängt vom Ausgangsmaterial und der erforderlichen Materialverteilung ab, nicht nur von der Anzahl der in der fertigen Zeichnung dargestellten Merkmale.
Soweit praktikabel, kann das Einplanen eines angemessenen Bearbeitungsaufmaßes um funktionale Merkmale herum das Schmieden vereinfachen. Ein übermäßig großzügiges Aufmaß erhöht jedoch den Materialaufwand und den anschließenden Bearbeitungsaufwand.
Dickwandige Zylinderlaufbuchsen und geschmiedete Ringe
Dickwandige Hohlbauteile werfen zusätzliche Fragen hinsichtlich der Bohrungsformung, der Wandstärke, der Länge und der Materialverteilung auf.
Bei geschmiedeten Zylinderlaufbuchsen können bei der Produktionsplanung je nach Machbarkeit und Spezifikationen Hohlschmiedeverfahren oder die Bearbeitung einer Bohrung aus Vollmaterial in Betracht gezogen werden.
Piercing- und Dornverfahren sind nicht automatisch für jedes Material, jede Abmessung oder jede Fertigungsanordnung geeignet. Der gewählte Weg beeinflusst den Schmiedaufwand und die anschließende Bearbeitung.
Ringförmige Bauteile erfordern eine ähnliche Bewertung. Herkömmliches Freiformschmieden und Ringwalzen sind unterschiedliche Verfahren, daher sollten ihre Verarbeitungsvoraussetzungen nicht als austauschbar betrachtet werden.
Wie wirken sich Erwärmungs- und Schmiedevorgänge auf die Produktionskosten aus?
Vorbereitung und Erwärmung der Rohlinge
Das Schmieden beginnt in der Regel mit der Vorbereitung geeigneter Rohteilabmessungen und dem Erwärmen des Materials auf eine angemessene Arbeitstemperatur.
Die Rohteilvorbereitung kann das Zuschneiden, Oberflächenprüfungen und die Handhabung umfassen. Die Ausgangsabmessungen beeinflussen die Beladung des Ofens und die Menge des zu erwärmenden Materials.
Verschiedene Werkstoffe weisen unterschiedliche zulässige Arbeitstemperaturen und Temperaturempfindlichkeiten auf. Die Erwärmungsverfahren müssen den tatsächlichen Werkstoffgüten und den vorgesehenen Verformungsanforderungen entsprechen.
Auch die Querschnittsdicke spielt eine Rolle. Bei großen Querschnitten muss möglicherweise vor Beginn der Verformung auf die Temperaturverteilung geachtet werden, was sich auf die geplante Erwärmungssequenz auswirkt.
Bearbeitungsdurchgänge und Rückläufe zum Ofen
Während der Produktion pressen die Gesenke ausgewählte Bereiche des Werkstücks zusammen, während andere Oberflächen frei bleiben, sodass der Bediener das Material schrittweise formen kann.
Zu den Arbeitsschritten können das Stauchen zur Vergrößerung des Querschnitts, das Ziehen zur Verlängerung des Werkstücks sowie das Koggen mit Drehung oder Neupositionierung zwischen aufeinanderfolgenden Reduktionen gehören.
Komplexe Formen können zusätzliche Arbeitsschritte und Handhabungsmaßnahmen erfordern. Die erforderliche Verformung, die Werkstücktemperatur, der Kontakt mit den Gesenken und die Produktionsabfolge beeinflussen den Fertigungsaufwand.
Im Verlauf des Schmiedevorgangs verliert das Werkstück Wärme. Eine Nacherwärmung kann erforderlich sein, wenn weitere Verformungen nicht innerhalb des geeigneten Arbeitstemperaturbereichs durchgeführt werden können.
Zusätzliche Erwärmungszyklen erhöhen den Bearbeitungsaufwand, doch ihre Anzahl lässt sich nicht allein anhand des Fertiggewichts bestimmen.
Auswahl der Anlagen und Fertigungsanforderungen
Die Auswahl der Anlagen hängt von den Werkstückabmessungen, dem Materialverhalten, der erforderlichen Kraft oder Schlagenergie, der Verformungsabfolge und den Handhabungsanforderungen ab.
Hydraulikpressen und Schmiedehämmer wenden unterschiedliche Verformungsverfahren an. Keine der beiden Methoden garantiert eine hervorragende innere Festigkeit ohne eine geeignete Prozessauslegung, Reduktionshistorie und Materialbeschaffenheit.
Ein Angebot erfordert daher eine Bewertung des tatsächlichen Umformverfahrens, anstatt pauschale Verarbeitungskosten pro Kilogramm anzuwenden.
Wie wirkt sich die Bestellmenge auf die Preisgestaltung beim Freiformschmieden aus?
Einrichtungs- und Produktionsvorbereitungskosten
Die Fertigung eines Auftrags erfordert Tätigkeiten, die nicht unbedingt proportional zur Anzahl der Bauteile zunehmen. Dazu können technische Überprüfungen, Produktionsplanung, Vorbereitungen für die Handhabung, Rüstung und bestimmte Maßnahmen zur Qualitätskontrolle gehören.
Gegebenenfalls werden feste auftragsbezogene Kosten auf die geplante Stückzahl umgelegt. Ihr Anteil pro Stück sinkt in der Regel, wenn sich mehr akzeptable Bauteile diese Kosten teilen.
Einzelstücke, Kleinserien und Folgeaufträge
Ein einzelnes kundenspezifisches Schmiedeteil kann einen größeren Anteil an den Vorbereitungskosten tragen als Bauteile, die in einer Wiederholungscharge hergestellt werden. Bei Wiederholungsaufträgen können manchmal bereits vorhandene Prozessinformationen, freigegebene Zeichnungen und Prüfmaßnahmen wiederverwendet werden, wodurch doppelte Vorbereitungsarbeiten reduziert werden.
Allerdings müssen Rohmaterial, Schmieden, Wärmebehandlung, Bearbeitung und Prüfung weiterhin im erforderlichen Umfang durchgeführt werden.
Eine größere Stückzahl kann die Kostenverteilung verbessern, ohne jedoch einen bestimmten Preisnachlass zu garantieren. Materialverfügbarkeit, Produktionsplanung und individuelle Bauteilanforderungen bleiben weiterhin relevant.
Warum Mengenrabatte begrenzt sein können
Wenn Rohmaterial oder aufwendige Zerspanung die Herstellungskosten dominieren, kann die Verteilung der Rüstkosten auf eine größere Stückzahl nur relativ geringe Einsparungen bewirken.
Ebenso können einzelne mechanische Prüfungen oder vorgeschriebene Prüfvorgänge unabhängig von der Losgröße weiterhin erforderlich sein.
Einkäufer, die Mengen vergleichen, sollten einheitliche technische Spezifikationen anfordern und klären, welche Kosten fest, mengenabhängig oder separat veranschlagt sind.
Wie beeinflussen Wärmebehandlungsanforderungen die Schmiedekosten?
Gängige Anforderungen an die Wärmebehandlung
Die Wärmebehandlung kann die mechanischen Eigenschaften, die Mikrostruktur, die Maßhaltigkeit und den festgelegten Lieferzustand eines Schmiedeteils beeinflussen. Je nach Werkstoff und Anforderungen können die Verfahren Glühen, Normalisieren, Abschrecken und Anlassen oder andere geeignete thermische Prozesse umfassen.
Nicht jedes Schmiedeteil erfordert die gleiche Behandlung. Eine Spezifikation, die bestimmte mechanische Eigenschaften vorschreibt, erfordert möglicherweise einen anderen Prozessablauf als eine, die einen einfacheren Lieferzustand vorsieht.
Profilstärke und mechanische Eigenschaften
Bei großen Querschnitten können sich je nach Dicke unterschiedliche Abkühlbedingungen ergeben. Die erzielbaren Eigenschaften hängen von der Härtbarkeit des Werkstoffs, der thermischen Bearbeitung und der Bauteilgeometrie ab.
Daher müssen neben den tatsächlichen Querschnittsabmessungen auch die Anforderungen an Festigkeit, Zähigkeit und Härte berücksichtigt werden.
Auch die festgelegten Prüfstellen und -richtungen spielen eine Rolle. Mechanische Eigenschaften, die in einem Bereich gemessen wurden, sollten nicht automatisch als identisch für das gesamte große Schmiedeteil angenommen werden.
Zusätzliche Wärmebehandlungsschritte
Die Wärmebehandlung kann, sofern vorgeschrieben, eine spezielle Vorbereitung, kontrollierte Abkühlung, Richtarbeiten oder weitere Untersuchungen erfordern.
Korrekturmaßnahmen können zusätzlichen Arbeitsaufwand verursachen, wenn der Ausgangszustand die vereinbarten Anforderungen nicht erfüllt, vorbehaltlich der geltenden Spezifikation und des Abnahmeverfahrens.
Klare Anforderungen an die Wärmebehandlung helfen Lieferanten dabei, einen geeigneten Weg zu wählen und die damit verbundenen Prüfungen zu ermitteln, bevor sie das Angebot erstellen.
Wie wirken sich Bearbeitungszugaben und Maßanforderungen auf die Kosten aus?
Bearbeitungszugabe und Abmessungen des Schmiederohteils
Beim Freiformschmieden wird ein vorgeformtes Werkstück hergestellt, ohne dass dabei automatisch die Toleranzen der Endbearbeitung erreicht werden. Das Bearbeitungsaufmaß liefert das Material, das zum Entfernen von Zunder, zum Korrigieren entsprechender Oberflächenunregelmäßigkeiten und zum Erreichen der vorgegebenen Fertigmaße benötigt wird.
Die Maßtoleranz beim Schmieden beschreibt die zulässige Abweichung des geschmiedeten Rohlings. Das Bearbeitungsaufmaß beschreibt das Material, das bewusst für die spätere Abtragung reserviert wird. Dies sind unterschiedliche Anforderungen.
Unzureichendes Rohteilmaterial kann die Aufbereitung einer fertigen Oberfläche verhindern, insbesondere wenn Mittellinienverschiebungen, Abweichungen in der Geradheit oder Oberflächenbeschaffenheiten die Materialverfügbarkeit beeinträchtigen.
Übermäßige Bearbeitungszugaben erhöhen das Gewicht des eingekauften Materials und den Bearbeitungsaufwand. Bei der Festlegung geeigneter Bearbeitungszugaben müssen Geometrie, Prozessfähigkeit und die fertige Zeichnung berücksichtigt werden.
Schruppbearbeitung im Vergleich zur Schlichtbearbeitung
Ein geschmiedetes Bauteil erfordert unter Umständen eine Reinigung und eine grundlegende Maßprüfung ohne umfangreiche Bearbeitung. Bei der Grobbearbeitung wird ein erheblicher Materialüberschuss abgetragen und das Bauteil für nachfolgende Arbeitsschritte vorbereitet. Dabei können auch Oberflächen freigelegt werden, die für weitere Prüfungen benötigt werden.
Bei der Fertigbearbeitung werden durch Verfahren wie Drehen, Ausbohren, Planfräsen und Bohren die vorgegebenen Maße, geometrischen Beziehungen und Oberflächenbeschaffenheiten hergestellt. Der Kostenunterschied hängt vom Materialabtrag, der Zugänglichkeit, der Teilesteifigkeit, der erforderlichen Genauigkeit und der Fertigungsreihenfolge ab.
Toleranzen, Oberflächengüte und geometrische Genauigkeit
Enge Maßtoleranzen und anspruchsvolle Oberflächengüten können zusätzliche Bearbeitungsdurchgänge, Messungen und Prozesskontrollen erfordern. Geradheit, Konzentrizität, Rundlaufabweichung und andere geometrische Anforderungen müssen auf entsprechende Zeichnungsbezugspunkte und funktionale Anforderungen abgestimmt sein.
Die Maßhaltigkeit eines Schmiedeteils sollte nicht anhand der Genauigkeit beschrieben werden, die später durch CNC-Bearbeitung oder andere Endbearbeitungsverfahren erreicht wird. Die Anwendung unnötig restriktiver Anforderungen an nicht funktionale Oberflächen kann die Bearbeitungskosten erhöhen, ohne die beabsichtigte Leistung des Bauteils zu verbessern.
Wie wirken sich Anforderungen an Prüfung, Test und Rückverfolgbarkeit auf den Preis aus?
Materialprüfung und mechanische Prüfungen
Die Prüfanforderungen variieren je nach Materialspezifikationen, Einsatzbedingungen und vertraglichen Abnahmekriterien. Abhängig von den festgelegten Abnahmeanforderungen kann ein Auftrag Prüfungen der chemischen Zusammensetzung, Zugversuche, Schlagversuche, Härtemessungen oder eine Kombination dieser Untersuchungen umfassen.
Die Kosten hängen von der Probenmenge, den Prüforten, der Probenvorbereitung und der Berichterstellung ab. Zusätzliche Prüfungen sollten nicht als inbegriffen vorausgesetzt werden, es sei denn, sie sind im Angebot ausdrücklich aufgeführt.
Anforderungen an die zerstörungsfreie Prüfung
Ultraschallprüfungen können zur Untersuchung innerer Unregelmäßigkeiten vorgeschrieben werden, sofern Material, Geometrie und Verfahren eine aussagekräftige Untersuchung zulassen. Die Magnetpulverprüfung kommt bei geeigneten ferromagnetischen Werkstoffen zum Einsatz. Wenn oberflächenbrechende Fehler zu befürchten sind, kann die Eindringprüfung relevante Anzeigen aufdecken, nachdem die zu prüfenden Oberflächen ordnungsgemäß gereinigt und vorbereitet wurden.
Prüfumfang, Empfindlichkeit, Abnahmekriterien und Prüfstadium beeinflussen den Arbeitsaufwand. So kann beispielsweise die Prüfung einer grob bearbeiteten Oberfläche eine andere Vorbereitung erfordern als die Untersuchung einer geschmiedeten Oberfläche mit Restzunder.
Rückverfolgbarkeit und Qualitätsdokumentation
Zu den Anforderungen an die Rückverfolgbarkeit können die Identifizierung der Schmelze, Werkstoffzeugnisse, Aufzeichnungen zur Wärmebehandlung, Maßprotokolle und dokumentierte Prüfergebnisse gehören. Zusätzliche Beglaubigungen oder projektspezifische Unterlagen können den Verwaltungs- und Prüfaufwand erhöhen.
Auftraggeber sollten die erforderlichen Unterlagen vor der Bestellung festlegen. Ein Werkstoffzeugnis allein belegt nicht, dass alle geforderten Prüf- oder Abnahmeanforderungen erfüllt wurden.
Wie viel kostet das Freiformschmieden? Eine hypothetische Berechnung
Aufstellung des hypothetischen Beispiels
Betrachten wir eine hypothetische, bearbeitete Welle, die aus zugekauftem Schmiedematerial hergestellt wurde. Die folgenden Zahlen veranschaulichen, wie ausgewählte Kostenkomponenten kombiniert werden können.
Nehmen wir an, dass für jede Komponente 100 kg zugekauftes Material benötigt werden und das Gewicht des fertig bearbeiteten Teils 70 kg beträgt.
Die sich daraus ergebende Gesamtmaterialausbeute des Fertigteils beträgt 70 %. Der hypothetische Auftrag umfasst zehn akzeptable Fertigteile. Nehmen wir – ausschließlich zur Veranschaulichung der Berechnung – Materialkosten von 4 $ pro Kilogramm Einsatzmaterial an.
Berechnung der beispielhaften Kosten pro Bauteil
Die hypothetischen Kosten lauten:
- Rohmaterial: 100 kg × 4 $/kg = 400 $.
- Erwärmen und Schmieden: 180 $ pro Stück.
- Wärmebehandlung: 90 $ pro Stück.
- Zerspanung: 220 $ pro Stück.
- Prüfung: 65 $ pro Stück.
- Zugeordnete Rüstkosten: insgesamt 500 $ ÷ 10 Stück = 50 $ pro Stück.
- Verpackung: 15 $ pro Stück.
Der hypothetische Gesamtbetrag beträgt:
400 $ + 180 $ + 90 $ + 220 $ + 65 $ + 50 $ + 15 $ = 1.020 $ pro fertigem Bauteil.
Das Ergebnis beträgt 1.020 $ pro Fertigteil und basiert ausschließlich auf diesen fiktiven Annahmen. Eine Gutschrift für die Verwertung von Ausschuss ist nicht enthalten. Bei der Umrüstkostenverrechnung wird davon ausgegangen, dass alle zehn Fertigteile einwandfrei sind und keine zusätzliche Ersatzproduktion erforderlich ist.
Die Berechnung umfasst nur die aufgeführten Kostenelemente. Nicht berücksichtigt werden nicht aufgeführte Gemeinkosten, Rückstellungen für unvorhergesehene Ausgaben, Gewinnspannen oder andere kaufmännische Anpassungen, die sich auf den Verkaufspreis auswirken können.
Einschränkungen der Kostenillustration
Wichtig: Diese hypothetische Berechnung wurde für den 2. November 2026 erstellt. Alle USD-Beträge sind fiktive Beispielwerte und stellen keine Marktpreise, Lieferantenangebote oder geografisch basierte Kostenbenchmarks dar.
Jeder Betrag ist in US-Dollar pro fertigem Bauteil angegeben, mit Ausnahme der ausdrücklich ausgewiesenen Gesamtrichtkosten für den Auftrag. Die Berechnung enthält keine Steuern, Frachtkosten und Montagekosten.
Eine Änderung des Gewichts des Einkaufsmaterials, der Auslastung, des Fertigungsumfangs oder der Bestellmenge würde das Ergebnis verändern. Käufer sollten diese Zahl ausschließlich als rechnerisches Beispiel und nicht als Referenzpreis für tatsächliche Schmiedekäufe betrachten.
Wie sollten Einkäufer Angebote für Freiformschmiedeteile vergleichen?
Überprüfung des Lieferumfangs
Angebote lassen sich nur dann zuverlässig vergleichen, wenn sie gleichwertige Lieferumfänge beschreiben. Ein Angebot kann sich auf einen geschmiedeten Rohling beziehen, während ein anderes die Wärmebehandlung, die Grobbearbeitung und die zerstörungsfreie Prüfung umfasst.
Der angegebene Lieferzustand sollte die abgeschlossenen Fertigungsschritte sowie alle noch vom Käufer auszuführenden Arbeiten ausweisen. Verpackung, Bauteilkennzeichnung, Oberflächenschutz, Frachtverantwortung und Lieferbedingungen sollten ebenfalls geklärt werden.
Angebote auf gleichwertiger Basis vergleichen
Die folgende Checkliste hilft dabei, Unterschiede zu erkennen, die sonst in den Stückpreisen verborgen bleiben könnten.
| Vergleichspunkt | Was zu klären ist | Möglicher Unterschied |
| Material | Güteklasse und Zertifizierung | Unterschiedliche Lagerbestandsanforderungen |
| Gewichtsbasis | Eingangs-, Schmiede- und Fertiggewicht | Uneinheitliche Preisbasis |
| Menge | Losgröße und Rüstkosten | Unterschiedliche Kostenverteilung |
| Wärmebehandlung | Erforderliche Bedingungen und Eigenschaften | Fehlende Arbeitsschritte |
| Bearbeitung | Geschmiedet, grob bearbeitet, fertig bearbeitet | Weiterverarbeitung |
| Prüfung | Verfahren und Abnahmekriterien | Ungleicher Prüfumfang |
| Dokumentation | Zertifikate und Aufzeichnungen | Fehlende Liefergegenstände |
| Lieferung | Verpackung, Fracht, Bedingungen | Nicht enthaltene Kosten |
| Zeitplan | Gewünschter Liefertermin | Unterschiedliche Planungsannahmen |
Bewertung der Gesamtbeschaffungskosten
Ein niedrigerer Stückpreis für Schmiedeteile bedeutet nicht zwangsläufig niedrigere Gesamtbeschaffungskosten. Zusätzliche Bearbeitungs-, Prüf-, Zertifizierungs- oder Transportkosten können die Ausgaben nach dem ursprünglichen Kauf der Schmiedeteile erhöhen.
Beispielsweise könnte ein hypothetischer, grob bearbeiteter Rohling zwar einen niedrigeren Einkaufspreis als ein fertiges Bauteil haben, erfordert jedoch separat zu beauftragende Endbearbeitung und Prüfung.
Die wirtschaftlich vorteilhafteste Option hängt von den Gesamtkosten für die Beschaffung eines akzeptablen Bauteils in der erforderlichen Lieferphase ab.
Beim Vergleich von Angeboten sollten vor der wirtschaftlichen Bewertung auch einmalige Rüstkosten, Mengenannahmen, Zeichnungsänderungen und Ausschlüsse berücksichtigt werden.
Liefertermine verdienen besondere Beachtung, da ein niedrigerer Preis ungeeignet sein kann, wenn er nicht mit dem für das Projekt erforderlichen Fertigungszeitplan vereinbar ist.
So erhalten Sie ein genaues Angebot für maßgeschneiderte Freiformschmiedeteile von Boberry Machining
Für das Angebot erforderliche technische Informationen
Eine aussagekräftige Angebotsanfrage enthält die Zeichnung, die Materialspezifikation, die Stückzahl und die gewünschten Lieferbedingungen. Für kundenspezifische Wellen, Zylinderlaufbuchsen, Rotoren, Flansche, Ringe, Zahnradrohlinge und schwere Blöcke sollten Einkäufer folgende Informationen bereitstellen:
- Bauteiltyp: Geplantes Bauteil und Anwendungsbereich.
- Konstruktionszeichnungen: Abmessungen, Bezugspunkte, Toleranzen und Revisionsnummer.
- Werkstoff: Güteklasse, Spezifikation und geforderter Zustand.
- Gewicht und Abmessungen: Fertiggewicht, Rohteilabmessungen oder verfügbare Schätzwerte.
- Wärmebehandlung: Geforderte Eigenschaften und Verarbeitungsbedingungen.
- Bearbeitung: Aufmaße, Fertigmaße und Oberflächenanforderungen.
- Prüfung: Verfahren, Prüfumfang und Abnahmekriterien.
- Dokumentation: Werkstoffzeugnisse und Rückverfolgbarkeitsnachweise.
- Auftragsanforderungen: Menge, Wiederholungsbedarf, Zeitplan und Lieferbedingungen.
Sollten Maße oder Fertigungsdetails noch ungeklärt sein, sollten Zeichnungen zwischen festen funktionalen Anforderungen und Merkmalen unterscheiden, die im Rahmen der Prozessplanung überprüft werden können.
Zeichnungsbasierte Sonderanfertigungen im Schmiedeverfahren und Unterstützung bei der Angebotserstellung
Boberry Machining kann Anforderungen an maßgeschneiderte Schmiedeteile auf Zeichnungsbasis bewerten, einschließlich Materialauswahl, Geometrie, Fertigungsumfang, Bearbeitung, Wärmebehandlung und Prüfung gemäß bestätigter Projektvereinbarungen.
Der geeignete Fertigungsweg und Lieferumfang muss für das jeweilige Bauteil festgelegt werden und darf nicht aus der Produktkategorie abgeleitet werden.
Industriekunden können technische Zeichnungen, Materialspezifikationen, benötigte Stückzahlen, Prüfanforderungen und Liefererwartungen bei Boberry Machining einreichen, um ein projektspezifisches Angebot zu erhalten.