
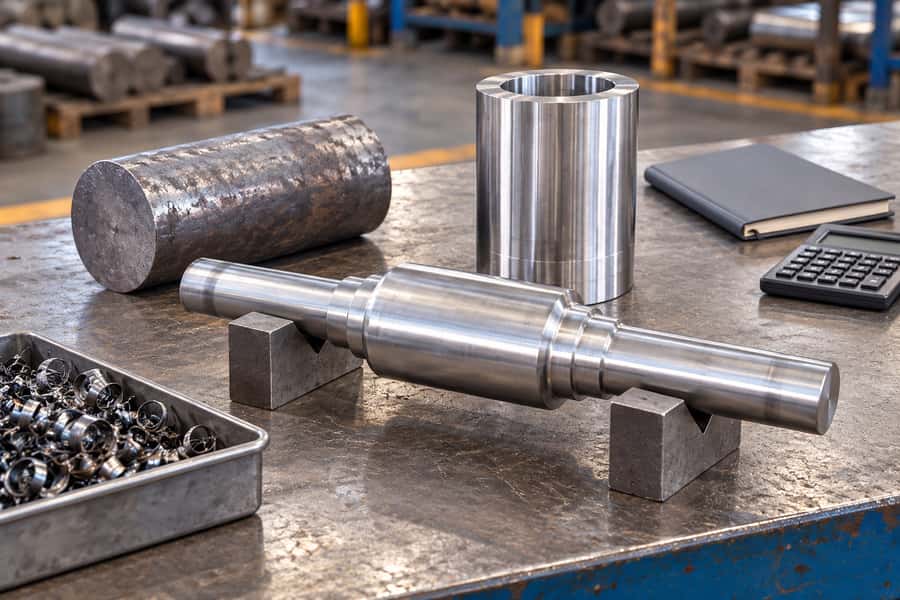
Les prix du forgeage à matrice ouverte ne dépendent pas uniquement du poids de la pièce finie. Les matériaux achetés, la quantité de métal enlevée, l’effort de déformation et les opérations en aval requises peuvent modifier considérablement le coût de fabrication.
Les équipes d’approvisionnement peuvent comparer les devis de manière plus fiable lorsque les plans, les critères de réception, les quantités et les conditions de livraison concordent. Les facteurs de coût suivants expliquent d’où proviennent les différences et quelles informations les fournisseurs ont besoin.
De la matière première à la livraison : ce que paient les acheteurs dans le forgeage à matrice ouverte
Le coût du forgeage à matrice ouverte comprend l’approvisionnement en matière première, la préparation des ébauches, le chauffage, la déformation et tout traitement ultérieur nécessaire pour répondre aux conditions de livraison spécifiées.
La matière première représente souvent une dépense importante, en particulier pour les pièces forgées de grande taille. Cependant, le traitement thermique, l’usinage, les essais et la documentation peuvent également influencer le prix final proposé.
Les frais de production comprennent à la fois les opérations spécifiques à chaque composant et les activités liées à la commande. La mise en place, la planification du processus et certaines préparations en vue des contrôles peuvent être réparties sur plusieurs composants éligibles.
| Facteurs de coût | Principaux éléments à prendre en compte pour la tarification | Informations d’achat requises |
| Matière première | Nuance, disponibilité, poids acheté | Spécifications du matériau |
| Utilisation du matériau | Découpe, pertes au calibrage, surépaisseur d’usinage | Dimensions des ébauches et des pièces finies |
| Opérations de forgeage | Géométrie, déformation, réchauffage | Plans des composants |
| Quantité commandée | Réglage et affectation des lots | Quantité et fréquence de réapprovisionnement |
| Traitement thermique | Conditions et propriétés requises | Spécifications du traitement thermique |
| Usinage | Enlèvement de matière, tolérances | Plans de finition |
| Contrôle | Portée des essais et documentation | Critères d’acceptation |
Ces facteurs sont interdépendants. Une pièce forgée en acier au carbone relativement simple peut nécessiter un usinage important, tandis qu’une préforme plus complexe peut impliquer une déformation supplémentaire mais moins d’enlèvement de matière en aval.
Le prix de vente proposé reflète également des considérations commerciales qui vont au-delà des coûts de fabrication directs. Il est utile de comparer les différentes catégories de coûts, mais cela ne permet pas de cerner l’ensemble du calcul de prix du fournisseur.
Comment la nuance du matériau, le poids des matières premières et le rendement influencent-ils le coût de la pièce forgée ?
Nuance du matériau et approvisionnement en matières premières
Le choix du matériau influe sur le coût des stocks achetés et sur les opérations nécessaires pour le transformer en une pièce forgée conforme.
L’acier au carbone, l’acier allié et l’acier inoxydable diffèrent par leur composition, leurs exigences d’approvisionnement, leur comportement au forgeage et les traitements thermiques possibles. Leurs coûts relatifs dépendent des nuances réelles et des conditions d’achat.
Des contraintes chimiques particulières, des limites d’impuretés ou des exigences de certification supplémentaires peuvent accroître la complexité de l’approvisionnement. Les dimensions de stock moins facilement disponibles peuvent également affecter la planification de la préparation et de la livraison.
Pour les pièces forgées en acier allié, les exigences spécifiées en matière de résistance et de ténacité peuvent influencer à la fois le matériau de départ et le traitement thermique ultérieur. La désignation du matériau ne suffit pas à elle seule à déterminer le coût total de transformation.
L’acier inoxydable peut impliquer des considérations différentes en matière de chauffage, de déformation et d’usinage. Celles-ci dépendent de la nuance spécifique et ne doivent pas être appliquées de manière uniforme à toutes les familles d’aciers inoxydables.
Le passage à une nuance moins coûteuse n’est pas automatiquement acceptable. Les substitutions de matériaux nécessitent une validation technique en fonction des conditions d’utilisation, des propriétés mécaniques, des exigences en matière de corrosion et des spécifications applicables.
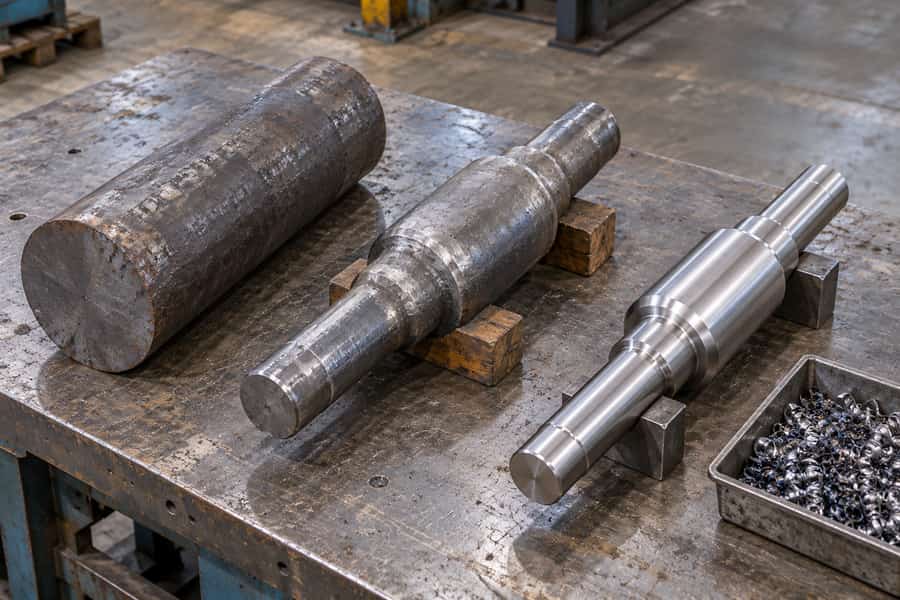
Poids des matières premières par rapport au poids du composant fini
Le poids du matériau acheté est souvent supérieur au poids du composant fini. Cette différence influe sur la consommation de matière première et sur la quantité de métal transformé.
Trois mesures de poids permettent d’expliquer l’utilisation du matériau :
- Poids des matières premières achetées : quantité de matériau allouée au composant avant les pertes liées au forgeage.
- Poids après forgeage brut : poids après le forgeage et l’enlèvement de matière associé.
- Poids de la pièce finie : poids restant après les opérations d’usinage spécifiées.
Le rendement global en matière de la pièce finie peut s’exprimer comme suit :
Rendement en matière (%) = poids de la pièce finie ÷ poids des matières premières achetées × 100.
Prenons l’exemple d’un composant hypothétique nécessitant 100 kg de matière première achetée et pesant 70 kg après usinage. Son rendement global de la pièce finie serait de 70 %.
Ce pourcentage décrit l’utilisation de la matière première sur l’ensemble du périmètre de production défini. Il ne doit pas être confondu avec le rendement mesuré uniquement entre la billette initiale et l’ébauche.
Pertes de matière et récupération des rebuts
Les pertes de matière peuvent résulter de la découpe des billettes, de la calamine d’oxydation, des enlèvements liés au processus et de l’usinage. Leur proportion dépend de la préparation des ébauches, de la géométrie et des méthodes de fabrication.
Certaines chutes et copeaux d’usinage peuvent présenter une valeur de récupération. Les pertes dues à l’oxydation et certains résidus contaminés n’offrent pas nécessairement de possibilités de récupération équivalentes.
Un devis peut tenir compte de la récupération des déchets par le biais d’un calcul interne du coût des matières premières ou d’un crédit commercial convenu. Les acheteurs ne doivent pas partir du principe que chaque kilogramme retiré réduit le montant de la facture.
Comment la géométrie de la pièce forgée et la taille de la section influencent-elles le coût ?
Arbres simples et blocs forgés lourds
Les arbres droits et les blocs rectangulaires nécessitent souvent des séquences de formage relativement simples. Leurs coûts dépendent néanmoins des dimensions, de la matière première de départ, des exigences de réduction et des spécifications du matériau.
Pour les arbres forgés, la longueur, le diamètre, les exigences de rectitude et les surépaisseurs d’usinage influencent la quantité de matière et le procédé de fabrication choisi.
Les composants longs peuvent poser des problèmes de manutention et d’alignement. Les sections transversales importantes peuvent nécessiter une attention particulière quant à l’uniformité du chauffage, à la répartition des déformations et au traitement thermique ultérieur.
Les blocs forgés lourds peuvent également nécessiter un enlèvement de matière important lorsque les caractéristiques finales sont usinées à partir de préformes relativement simples. Une forme de forgeage simple ne garantit pas un coût de fabrication réduit.
Arbres étagés, brides et ébauches d’engrenages
Les arbres étagés comportent des transitions de diamètre et des épaulements qui peuvent nécessiter des opérations répétées d’étirage, de refoulement et de mise en forme locale.
Les brides et les ébauches d’engrenages peuvent nécessiter une concentration de matière dans certaines zones. La production d’ébauches adaptées peut impliquer une déformation supplémentaire, un repositionnement et des contrôles dimensionnels intermédiaires.
La complexité du processus de forgeage dépend de la pièce brute de départ et de la répartition requise de la matière, et non simplement du nombre de caractéristiques indiquées sur le dessin final.
Dans la mesure du possible, le fait de prévoir une marge d’usinage suffisante autour des caractéristiques fonctionnelles peut simplifier le forgeage. Une marge trop généreuse augmente toutefois les achats de matière et l’effort d’usinage qui s’ensuit.
Chemises de cylindre à paroi épaisse et bagues forgées
Les composants creux à parois épaisses soulèvent des questions supplémentaires concernant la formation de l’alésage, l’épaisseur de paroi, la longueur et la répartition du matériau.
Pour les chemises de cylindre forgées, la planification de la production peut envisager des méthodes de forgeage creux ou l’usinage d’un alésage à partir d’une ébauche pleine, en fonction de la faisabilité et des spécifications.
Les opérations de perçage et de forgeage sur mandrin ne conviennent pas systématiquement à tous les matériaux, toutes les dimensions ou toutes les configurations de fabrication. Le procédé choisi influe sur l’effort de forgeage et l’usinage ultérieur.
Les composants en forme d’anneau nécessitent une évaluation similaire. Le forgeage conventionnel à matrice ouverte et le laminage d’anneaux sont des opérations distinctes ; leurs principes de traitement ne doivent donc pas être considérés comme interchangeables.
Comment les opérations de chauffage et de forgeage influent-elles sur le coût de production ?
Préparation et chauffage des billettes
Le forgeage commence généralement par la préparation de dimensions de matière première adaptées et le chauffage du matériau à une température de travail appropriée.
La préparation de la matière première peut impliquer la découpe, le contrôle des surfaces et la manutention. Les dimensions de départ influencent la disposition de chargement du four et la quantité de matériau à chauffer.
Les températures de travail admissibles et la sensibilité à la température varient selon les matériaux. Les procédures de chauffage doivent respecter la nuance réelle du matériau et les exigences de déformation prévues.
L’épaisseur de la section joue également un rôle important. Les sections de grande taille peuvent nécessiter une attention particulière quant à la répartition de la température avant le début de la déformation, ce qui influe sur la séquence de chauffage prévue.
Passages de travail et retours au four
Au cours de la production, les matrices compriment certaines sections de la pièce tout en laissant d’autres surfaces libres, ce qui permet à l’opérateur de façonner progressivement le matériau.
Les opérations peuvent inclure le refoulement pour augmenter la section transversale, l’étirage pour allonger la pièce, ainsi que le cogging avec rotation ou repositionnement entre les réductions successives.
Les formes complexes peuvent nécessiter des opérations et une manutention supplémentaires. La déformation requise, la température de la pièce, le contact avec les matrices et la séquence de production influencent l’effort de fabrication.
Au fur et à mesure que le forgeage progresse, la pièce perd de la chaleur. Un réchauffage peut s’avérer nécessaire lorsqu’il n’est pas possible de réaliser une déformation supplémentaire dans la plage de température de travail appropriée.
Les cycles de chauffage supplémentaires augmentent les exigences de traitement, mais leur nombre ne peut être déterminé uniquement à partir du poids final.
Choix de l’équipement et exigences de fabrication
Le choix de l’équipement dépend des dimensions de la pièce, du comportement du matériau, de la force ou de l’énergie d’impact requise, de la séquence de déformation et des exigences de manutention.
Les presses hydrauliques et les marteaux de forgeage appliquent la déformation de manière différente. Aucune de ces deux méthodes ne garantit une intégrité interne optimale sans une conception appropriée du procédé, un historique des réductions et un état adéquat du matériau.
Un devis nécessite donc une évaluation du parcours de formage réel plutôt que l’application d’un coût de traitement universel par kilogramme.
Comment la quantité commandée influe-t-elle sur la tarification du forgeage à matrice ouverte ?
Coûts de mise en place et de préparation de la production
La fabrication d’une commande nécessite des activités qui n’augmentent pas nécessairement proportionnellement au nombre de composants. Celles-ci peuvent inclure la revue technique, la planification de la production, la préparation de la manutention, la mise en place et certaines dispositions relatives au contrôle qualité.
Le cas échéant, les frais fixes liés à la commande sont répartis sur la quantité prévue. Leur coût unitaire diminue généralement lorsque ces coûts sont partagés entre un plus grand nombre de pièces.
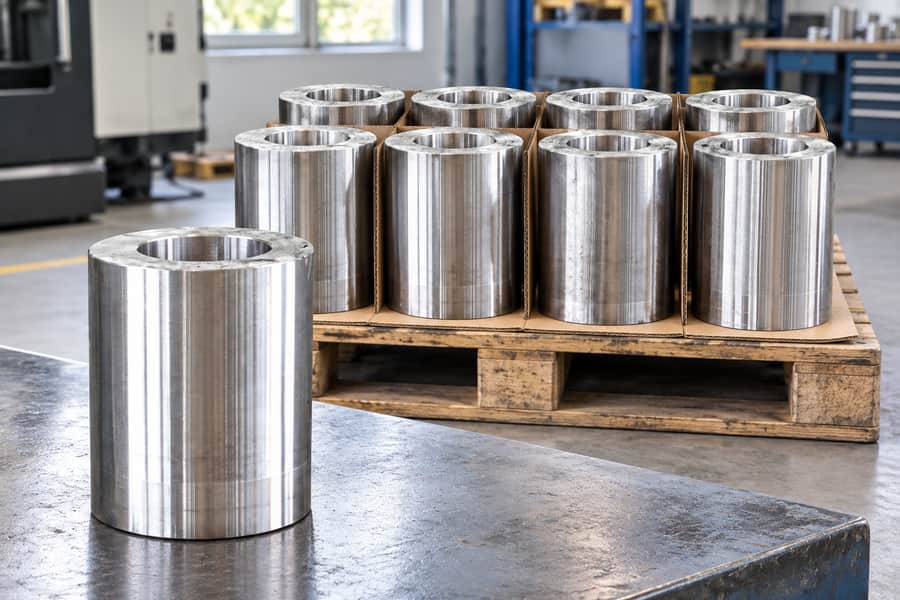
Pièces uniques, petits lots et commandes récurrentes
Une pièce forgée sur mesure unique peut supporter une part plus importante des frais de préparation que les composants produits dans un lot répété. Les commandes récurrentes permettent parfois de réutiliser des informations de processus établies, des plans approuvés et des dispositions d’inspection, ce qui réduit les travaux de préparation redondants.
Toutefois, les opérations relatives aux matières premières, à la forge, au traitement thermique, à l’usinage et aux essais doivent toujours être réalisées conformément à l’étendue des travaux requise.
Une quantité plus importante peut améliorer la répartition des coûts sans pour autant garantir une remise particulière. La disponibilité des matériaux, le calendrier de production et les exigences propres à chaque composant restent des facteurs déterminants.
Pourquoi les économies liées à la quantité peuvent être limitées
Lorsque les matières premières ou un usinage important représentent la majeure partie du coût de fabrication, la répartition des frais de mise en place sur un plus grand nombre de pièces peut n’entraîner que des économies relativement modestes.
De même, des essais mécaniques individuels ou des opérations d’inspection spécifiques peuvent rester nécessaires, quelle que soit la taille du lot.
Les acheteurs qui comparent les quantités doivent exiger des spécifications techniques cohérentes et identifier les coûts fixes, ceux qui dépendent de la quantité ou ceux qui font l’objet d’un devis séparé.
Comment les exigences en matière de traitement thermique influencent-elles le coût du forgeage ?
Exigences courantes en matière de traitement thermique
Le traitement thermique peut influencer les propriétés mécaniques, la microstructure, la stabilité dimensionnelle et l’état de livraison spécifié d’une pièce forgée. En fonction du matériau et des exigences, les opérations peuvent inclure le recuit, la normalisation, la trempe et le revenu, ou d’autres procédés thermiques appropriés.
Toutes les pièces forgées ne nécessitent pas le même traitement. Une spécification exigeant des propriétés mécaniques particulières peut nécessiter un parcours différent de celui requis pour une condition de livraison plus simple.
Épaisseur de la pièce et propriétés mécaniques
Les sections de grande taille peuvent présenter des conditions de refroidissement différentes selon leur épaisseur. Les propriétés pouvant être obtenues dépendent de la trempabilité du matériau, du traitement thermique et de la géométrie de la pièce.
Les exigences en matière de résistance, de ténacité et de dureté doivent donc être prises en compte parallèlement aux dimensions réelles de la section.
Les emplacements et orientations spécifiés pour les essais ont également leur importance. Les propriétés mécaniques mesurées dans une zone ne doivent pas être automatiquement considérées comme identiques sur l’ensemble d’une pièce forgée de grande taille.
Opérations supplémentaires de traitement thermique
Le traitement thermique peut nécessiter une préparation spécifique, un refroidissement contrôlé, un redressage ou un examen complémentaire lorsque cela est spécifié.
Un traitement correctif peut entraîner un surcroît de travail si l’état initial ne répond pas aux exigences convenues, sous réserve de la spécification et de la procédure d’acceptation applicables.
Des exigences claires en matière de traitement thermique aident les fournisseurs à choisir un parcours approprié et à identifier les essais associés avant d’établir le devis.
Comment les surépaisseurs d’usinage et les exigences dimensionnelles influent-elles sur le coût ?
Surépaisseur d’usinage et dimensions des ébauches forgées
Le forgeage à matrice ouverte produit une pièce façonnée sans garantir automatiquement le respect des tolérances d’usinage de finition. La surépaisseur d’usinage fournit la matière nécessaire pour éliminer la calamine, corriger les irrégularités de surface appropriées et obtenir les dimensions de finition spécifiées.
La tolérance dimensionnelle de forgeage décrit la variation admissible de l’ébauche forgée. La surépaisseur d’usinage désigne la matière intentionnellement réservée pour être retirée ultérieurement. Il s’agit d’exigences différentes.
Une matière première insuffisante peut empêcher le nettoyage d’une surface finie, en particulier lorsque le décalage de l’axe, les variations de rectitude ou l’état de la surface affectent la disponibilité du matériau.
Des surépaisseurs excessives augmentent le poids du matériau acheté et l’effort d’usinage. Les surépaisseurs appropriées doivent tenir compte de la géométrie, de la capacité du procédé et du plan de finition.
Usinage de dégrossissage et usinage de finition
Une pièce telle que forgée peut nécessiter un nettoyage et une vérification dimensionnelle de base sans usinage approfondi. L’usinage de dégrossissage enlève une quantité importante de matière et prépare la pièce pour les opérations ultérieures. Il peut également mettre à nu les surfaces nécessaires à une inspection plus approfondie.
L’usinage de finition permet d’obtenir les dimensions, les relations géométriques et les états de surface spécifiés grâce à des opérations telles que le tournage, l’alésage, le dressage et le perçage. La différence de coût dépend de l’enlèvement de matière, de l’accessibilité, de la rigidité de la pièce, de la précision requise et de la séquence de fabrication.
Tolérances, état de surface et précision géométrique
Des tolérances dimensionnelles serrées et des états de surface exigeants peuvent nécessiter des passes d’usinage supplémentaires, des mesures et un contrôle des processus. La rectitude, la concentricité, le faux-rond et d’autres exigences géométriques doivent être mis en relation avec les repères appropriés du plan et les besoins fonctionnels.
La capacité dimensionnelle d’une pièce forgée ne doit pas être décrite en fonction de la précision obtenue ultérieurement par usinage CNC ou tout autre usinage de finition. L’application d’exigences inutilement restrictives à des surfaces non fonctionnelles peut augmenter le coût de traitement sans améliorer les performances attendues du composant.
Comment les exigences en matière d’inspection, d’essais et de traçabilité influent-elles sur le prix ?
Vérification des matériaux et essais mécaniques
Les exigences d’inspection varient en fonction des spécifications des matériaux, des conditions d’utilisation et des critères d’acceptation contractuels. Selon les exigences d’acceptation spécifiées, une commande peut impliquer des contrôles de composition chimique, des essais de traction, des essais de choc, des mesures de dureté ou une combinaison de ces examens.
Les coûts dépendent de la quantité d’échantillons, des lieux d’essai, de la préparation et de la rédaction des rapports. Les essais supplémentaires ne doivent pas être considérés comme inclus, sauf si le devis les mentionne expressément.
Exigences en matière de contrôles non destructifs
Des essais par ultrasons peuvent être spécifiés pour détecter des discontinuités internes lorsque le matériau, la géométrie et la procédure permettent un examen pertinent. Le contrôle par particules magnétiques s’applique aux matériaux ferromagnétiques appropriés. Lorsque des défauts en surface sont préoccupants, le contrôle par ressuage peut révéler des indications pertinentes après que les surfaces à examiner ont été correctement nettoyées et préparées.
La couverture de l’examen, la sensibilité, les critères d’acceptation et le stade de l’inspection influent sur le travail requis. Par exemple, l’inspection d’une surface usinée grossièrement peut nécessiter une préparation différente de celle requise pour l’examen d’une surface telle que forgée, présentant encore de la calamine résiduelle.
Traçabilité et documentation qualité
Les exigences de traçabilité peuvent inclure l’identification de la coulée, les certificats de matériaux, les registres de traitement thermique, les rapports dimensionnels et les résultats d’inspection documentés. La présence de témoins supplémentaires ou une documentation spécifique au projet peuvent alourdir la charge administrative et les efforts d’inspection.
Les acheteurs doivent préciser les documents requis avant de passer commande. Un certificat de matériaux ne suffit pas à lui seul à établir que tous les examens demandés ou toutes les exigences d’acceptation ont été satisfaits.
Combien coûte le forgeage à matrice ouverte ? Un calcul hypothétique
Mise en place de l’exemple hypothétique
Prenons l’exemple hypothétique d’un arbre usiné fabriqué à partir d’une pièce forgée achetée. Les chiffres suivants illustrent comment certains éléments de coût peuvent être combinés.
Supposons que chaque composant nécessite 100 kg de matériau acheté et présente un poids fini usiné de 70 kg.
Le rendement global en matière de la pièce finie qui en résulte est de 70 %. La commande hypothétique comprend dix composants finis conformes. Supposons un coût de matière fictif de 4 $ par kilogramme utilisé, uniquement à des fins d’illustration.
Calcul du coût indicatif par composant
Les coûts hypothétiques sont les suivants :
- Matière première : 100 kg × 4 $/kg = 400 $.
- Chauffage et forgeage : 180 $ par pièce.
- Traitement thermique : 90 $ par pièce.
- Usinage : 220 $ par pièce.
- Contrôle qualité : 65 $ par pièce.
- Coûts de mise en place répartis : 500 $ au total ÷ 10 pièces = 50 $ par pièce.
- Emballage : 15 $ par pièce.
Le montant hypothétique total est de :
400 $ + 180 $ + 90 $ + 220 $ + 65 $ + 50 $ + 15 $ = 1 020 $ par composant fini.
Le résultat est de 1 020 $ par composant fini, sur la base exclusive de ces hypothèses fictives. Aucun crédit lié à la récupération des rebuts n’est inclus. La répartition des frais de mise en place suppose que les dix composants finis sont tous acceptables, sans production de remplacement supplémentaire.
Le calcul ne porte que sur les éléments de coût répertoriés. Il ne quantifie pas les frais généraux non répertoriés, les imprévus, la marge bénéficiaire ou d’autres ajustements commerciaux susceptibles d’influencer le prix de vente.
Limites de l’illustration des coûts
Important : ce calcul hypothétique a été établi pour le 2 novembre 2026. Tous les montants en dollars américains sont des données fictives fournies à titre d’illustration ; il ne s’agit ni de prix du marché, ni de devis de fournisseurs, ni de références de coûts basées sur la localisation géographique.
Chaque montant est exprimé en dollars américains par composant fini, à l’exception des frais de mise en place de la commande, explicitement identifiés. Le calcul exclut les taxes, le fret et l’installation.
Une modification du poids des matériaux achetés, de leur taux d’utilisation, de l’étendue de la fabrication ou de la quantité commandée modifierait le résultat. Les acheteurs doivent considérer ce chiffre uniquement comme une illustration arithmétique et non comme un prix de référence pour des achats réels de pièces forgées.
Comment les acheteurs doivent-ils comparer les devis de forgeage à matrice ouverte ?
Vérification de l’étendue de la fourniture
Les devis ne peuvent être comparés de manière fiable que s’ils décrivent des prestations équivalentes. Un devis peut porter sur une ébauche telle que forgée, tandis qu’un autre inclut le traitement thermique, l’usinage grossier et les essais non destructifs.
Les conditions de livraison indiquées dans le devis doivent préciser les opérations de fabrication achevées et les travaux restant à la charge de l’acheteur. L’emballage, l’identification des composants, la protection des surfaces, la responsabilité du fret et les conditions de livraison doivent également être confirmés.
Comparer les devis sur une base équivalente
La liste de contrôle suivante permet d’identifier les différences qui pourraient autrement passer inaperçues dans les prix unitaires.
| Élément de comparaison | Éléments à vérifier | Différence potentielle |
| Matériau | Qualité et certification | Exigences différentes en matière de stock |
| Base de calcul du poids | Poids à l’entrée, après forgeage, poids fini | Base de tarification incohérente |
| Quantité | Taille des lots et frais de mise en place | Répartition des coûts différente |
| Traitement thermique | Conditions et propriétés requises | Opérations manquantes |
| Usinage | À l’état brut, ébauche, finition | Traitement supplémentaire |
| Contrôle | Méthodes et critères d’acceptation | Portée inégale des essais |
| Documentation | Certificats et registres | Livrables manquants |
| Livraison | Emballage, transport, conditions | Frais non pris en charge |
| Calendrier | Date de livraison requise | Différentes hypothèses de planification |
Évaluation du coût total d’approvisionnement
Un prix unitaire de forgeage plus bas ne signifie pas nécessairement un coût total d’approvisionnement plus faible. Des opérations supplémentaires d’usinage, de contrôle, de certification ou de transport peuvent augmenter les dépenses après l’achat initial de la pièce forgée.
Par exemple, une ébauche usinée grossièrement pourrait avoir un prix d’achat inférieur à celui d’un composant fini, mais nécessiter des opérations de finition et d’inspection faisant l’objet d’un contrat distinct.
L’option la plus avantageuse sur le plan économique dépend du coût total d’obtention d’un composant conforme au stade de livraison requis.
Les comparaisons de devis doivent également prendre en compte les frais de mise en place ponctuels, les hypothèses de quantité, les révisions de plans et les exclusions avant toute évaluation commerciale.
Les délais de livraison méritent une attention particulière, car un prix plus bas peut s’avérer inadapté s’il ne respecte pas le calendrier de fabrication requis par le projet.
Comment obtenir un devis précis pour un forgeage à matrice ouverte sur mesure auprès de Boberry Machining
Informations techniques requises pour le devis
Une demande de devis utile comprend le plan, les spécifications du matériau, la quantité et les conditions de livraison requises. Pour les arbres, chemises de cylindre, rotors, brides, bagues, ébauches d’engrenages et blocs lourds sur mesure, les acheteurs doivent fournir les informations suivantes :
- Type de composant : pièce prévue et application.
- Plans techniques : dimensions, repères, tolérances et révision.
- Matériau : nuance, spécification et état requis.
- Poids et dimensions : poids de la pièce finie, dimensions de l’ébauche ou estimations disponibles.
- Traitement thermique : propriétés requises et conditions de traitement.
- Usinage : tolérances, caractéristiques de la pièce finie et exigences relatives à la surface.
- Contrôle : méthodes, étendue des essais et critères d’acceptation.
- Documentation : certificats de matériaux et dossiers de traçabilité.
- Exigences de la commande : quantité, répétition de la commande, calendrier et conditions de livraison.
Lorsque les dimensions ou les détails de fabrication ne sont pas encore définis, les plans doivent distinguer les exigences fonctionnelles fixes des caractéristiques pouvant être revues lors de la planification du processus.
Forgeage sur mesure à partir de plans et assistance à l’établissement de devis
Boberry Machining est en mesure d’évaluer les exigences relatives au forgeage sur mesure à partir de plans, notamment le choix des matériaux, la géométrie, l’étendue de la fabrication, l’usinage, le traitement thermique et l’inspection, conformément aux modalités confirmées du projet.
Le processus de fabrication et l’étendue de la livraison appropriés doivent être définis pour chaque composant spécifique, plutôt que d’être déduits de sa catégorie de produit.
Les acheteurs industriels peuvent soumettre à Boberry Machining des plans techniques, des spécifications de matériaux, les quantités requises, les exigences d’inspection et les attentes en matière de livraison afin d’obtenir un devis spécifique au projet.