
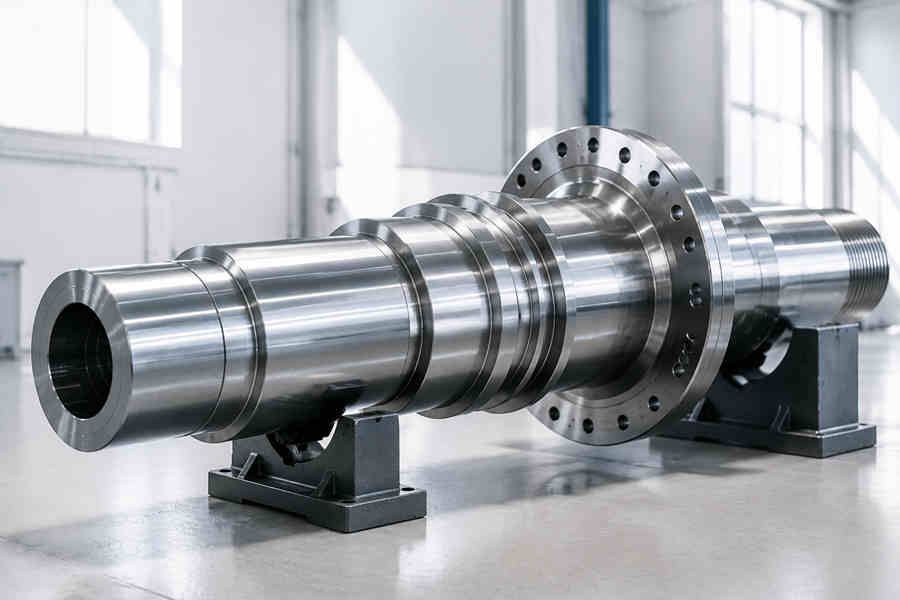
Un albero forgiato di grandi dimensioni può presentare una geometria perfetta dopo la lavorazione di sgrossatura, ma deformarsi durante il trattamento termico. Una distorsione minore è facile da correggere su alberi corti, ma i pezzi lunghi diversi metri lasciano pochissimo margine di errore.
Anche una flessione minima allunga i tempi di rettifica, riduce il materiale a disposizione per i perni e altera l’eccentricità della sede del cuscinetto. Gli alberi forgiati su misura richiedono una pianificazione della stabilità che copra tutte le fasi di forgiatura, trattamento termico e finitura, non solo l’ispezione finale.
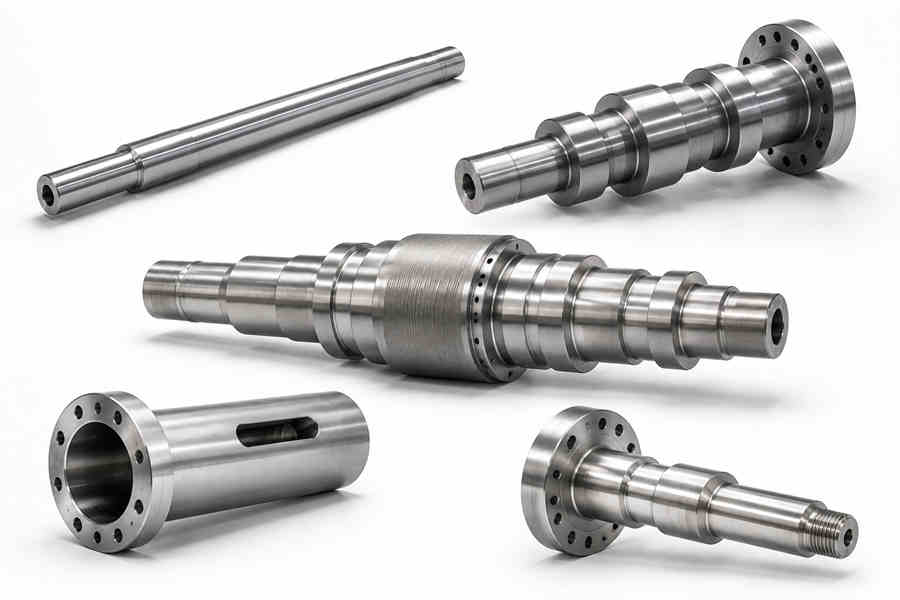
Gli alberi forgiati di grandi dimensioni possono includere:
- Alberi diritti
- Alberi a gradini
- Alberi flangiati
- Alberi cavi
- Alberi rotori
- Alberi per generatori
- Alberi di trasmissione
Dove si verificano solitamente le variazioni dimensionali
| Area dell’albero | Possibile variazione | Effetto sulla produzione |
| Corpo dell’albero lungo | Flessione | Raddrizzatura supplementare |
| Girolo del cuscinetto | Variazione del diametro | Rettifica aggiuntiva |
| Spalla di grandi dimensioni | Deformazione locale | Correzione dell’allineamento |
| Estremità flangiata | Movimento della superficie frontale | Problemi di accoppiamento |
| Foro interno | Variazione della concentricità | Alesaggio supplementare |
| Sezione a gradini | Variazione di eccentricità | Rilavorazione |
Tensioni residue derivanti dalla forgiatura
Fattore chiave: distribuzione delle sollecitazioni interne
La forgiatura modifica l’albero attraverso una forte deformazione plastica. Una volta che il componente si raffredda, l’esterno può sembrare stabile, ma possono comunque permanere sollecitazioni interne.
Diverse operazioni possono contribuire a questa condizione:
- Rimpastatura
- Trafilatura
- Formatura locale
- Raddrizzatura
- Transizioni ripetute di diametro
Quando l’albero viene sottoposto a trattamento termico, alcune di queste sollecitazioni vengono rilasciate o ridistribuite.
Il risultato dimensionale può presentarsi come:
- Flessione dell’albero: la linea centrale originale si sposta leggermente.
- Eccentramento del perno: le superfici precedentemente allineate non ruotano più esattamente attorno allo stesso asse.
- Spostamento della spalla: le dimensioni assiali si spostano in corrispondenza delle sezioni a gradini.
- Variazione del diametro: è necessario asportare materiale in eccesso durante la finitura.
L’uniformità della forgiatura è importante
Se il grezzo forgiato è irregolare, un lato potrebbe richiedere una lavorazione di sgrossatura significativamente maggiore rispetto all’altro. L’asportazione di materiale modifica quindi nuovamente l’equilibrio delle sollecitazioni prima dell’inizio del trattamento termico.
In pratica:
- Un semilavorato forgiato irregolare comporta una rimozione irregolare del materiale.
- Una rimozione irregolare del materiale altera la distribuzione delle sollecitazioni interne.
- Un maggiore squilibrio delle sollecitazioni aumenta il rischio di deformazioni successive al trattamento.
Per gli ordini ripetuti di alberi personalizzati, controllare questa condizione in fase di forgiatura è solitamente più efficiente che correggere la stessa distorsione durante ogni ciclo di finitura.
Le diverse sezioni dell’albero si riscaldano a velocità diverse
Fattore chiave: variazione della sezione trasversale
Un singolo albero può presentare un’estremità di accoppiamento di grandi dimensioni, perni di supporto stretti, diverse spalle e una flangia. Questi elementi entrano nello stesso forno, ma la loro risposta termica è diversa.
Le differenze tipiche includono:
- Le sezioni spesse si riscaldano più lentamente.
- I perni stretti rispondono più rapidamente.
- Le flange di grandi dimensioni trattengono più calore.
- I fori interni modificano il modo in cui il calore si propaga attraverso la sezione.
- Le ripetute variazioni di diametro creano diverse zone termiche lungo un unico albero.
Rischi legati alla geometria e alle dimensioni
| Tipo di albero | Problemi di stabilità | Area da monitorare |
| Albero diritto | Flessione complessiva | Lunghezza totale |
| Albero a gradini | Movimento irregolare | Spalle |
| Albero flangiato | Distorsione locale | Transizione della flangia |
| Albero cavo | Movimento del foro | Diametro interno |
| Albero del rotore | Eccentricità | Gonfie dei cuscinetti |
| Albero eccentrico | Relazione tra gli assi | Sezioni sfalsate |
Le aree con spallamento richiedono maggiore attenzione
Un risalto massiccio accanto a un perno di piccole dimensioni crea una netta differenza di massa. In condizioni di riscaldamento e raffreddamento, i tempi di risposta delle due sezioni non sono perfettamente allineati.
Ciò può influire su aspetti funzionali quali:
- Sedi dei cuscinetti
- Posizioni delle guarnizioni
- Sezioni di accoppiamento
- Spalle di assemblaggio
- Transizioni di precisione dei perni
L’uniformità del riscaldamento diventa più difficile da ottenere su alberi di grandi dimensioni
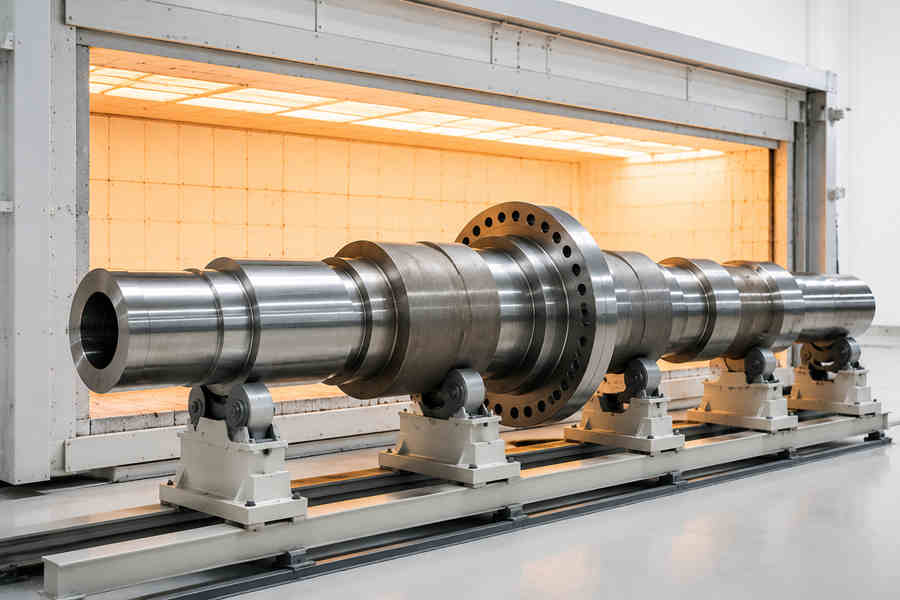
Fattore chiave: uniformità della temperatura
Il fatto che un forno raggiunga la temperatura target non significa che ogni punto all’interno di un albero forgiato di grandi dimensioni abbia raggiunto tale temperatura contemporaneamente.
Per gli alberi di grandi dimensioni, il piano di trattamento termico dovrebbe tenere conto non solo della temperatura nominale del forno, ma anche di:
- Diametro massimo della sezione
- Peso totale del componente
- Spessore della flangia
- Numero di sezioni a gradini
- Velocità di riscaldamento
- Tempo di mantenimento
- Posizione dell’albero all’interno del forno
Un albero da 5.000 kg e uno molto più leggero possono essere realizzati con lo stesso tipo di acciaio, ma il loro comportamento termico non è chiaramente identico.
Il supporto nel forno può influire sulla rettilineità
Gli alberi forgiati di grandi dimensioni sono già pesanti a temperatura ambiente. A temperature elevate, la posizione del supporto diventa ancora più importante.
Un supporto inadeguato può causare:
- Flessione tra i punti di supporto
- Flessione locale
- Aumento dell’eccentricità dell’albero
- Ulteriori operazioni di raddrizzatura
- Carico non uniforme intorno alle zone a gradini
Un ciclo di trattamento termico può essere tecnicamente corretto, ma l’albero può comunque uscire dal forno con un problema di rettilineità.
Per gli alberi forgiati su misura di grandi dimensioni, il caricamento nel forno dovrebbe quindi essere considerato parte integrante del controllo dimensionale piuttosto che una semplice operazione di movimentazione.
Il raffreddamento può causare una distorsione maggiore rispetto al riscaldamento
Fattore chiave: contrazione non uniforme
Il riscaldamento provoca espansione. Il raffreddamento riporta l’albero alle sue dimensioni originali, ma non tutte le sezioni si contraggono alla stessa velocità.
Le differenze tipiche includono:
- I perni sottili si raffreddano più rapidamente rispetto alle sezioni più spesse.
- Le flange di grandi dimensioni rimangono calde più a lungo.
- Le estremità esposte dell’albero possono reagire in modo diverso rispetto al centro.
- Le sezioni cave possono raffreddarsi in modo diverso rispetto a quelle piene.
- Le zone a gradini creano differenze locali di raffreddamento.
Gli effetti dimensionali possono includere:
- Flessione
- Aumento dell’eccentricità
- Variazione del diametro
- Spostamento della spalla
- Deformazione della flangia
- Variazione della concentricità del foro
Una certa variazione dimensionale dopo il trattamento termico non è insolita in un componente forgiato di grandi dimensioni. La questione più importante è se rimanga un margine di lavorazione sufficiente per ripristinare la geometria finale.
Il margine di lavorazione deve tenere conto del rischio
| Caratteristica | Priorità del margine | Motivo principale |
| Giro del cuscinetto | Elevato | Diametro e eccentricità |
| Superficie di tenuta | Elevata | Accoppiamento e finitura |
| Spalla ampia | Medio-alto | Movimento locale |
| Estremità di accoppiamento | Elevato | Allineamento degli assi |
| Corpo dell’albero in generale | Medio | Di solito meno critico |
| Foratura interna | Elevata | Concentricità |
La sequenza di lavorazione può migliorare o ridurre la stabilità
Fattore chiave: tempistica della asportazione di materiale
Gli alberi forgiati di grandi dimensioni vengono solitamente lavorati in più fasi:
- Forgiatura
- Lavorazione di sgrossatura
- Trattamento termico
- Controllo della rettilineità
- Lavorazione semifinita
- Rettifica finale e ispezione
Le dimensioni critiche non devono essere rifinite troppo presto. Il trattamento termico e la sgrossatura pesante possono ancora rilasciare tensioni e modificare la geometria dell’albero.
È preferibile riservare le operazioni di precisione alle fasi successive, in particolare per:
- Gonfioni dei cuscinetti
- Superfici di tenuta
- Scanalature
- Superfici di accoppiamento
- Fori di precisione
Il tipo di materiale modifica la risposta dell’albero
Fattore chiave: combinazione di materiale e trattamento termico
Per la fabbricazione di alberi forgiati di grandi dimensioni è disponibile una vasta gamma di materiali tecnici, tra cui acciaio al carbonio, acciaio legato, acciaio inossidabile e leghe a base di nichel.
I materiali comunemente utilizzati per gli alberi possono includere:
- 1045
- 4140
- 4340
- 304
- 316
La scelta del materiale può influire non solo sulle proprietà meccaniche.
Può anche modificare:
- Temperatura di trattamento termico
- Requisiti di mantenimento
- Condizioni di raffreddamento
- Durezza finale
- Difficoltà di lavorazione
- Comportamento alla raddrizzatura
- Margine di finitura disponibile
Cosa occorre verificare dopo il trattamento termico?
Aspettare la lavorazione finale per scoprire il movimento dell’albero è costoso. L’ispezione post-trattamento termico dovrebbe identificare le variazioni dimensionali mentre rimane ancora materiale sufficiente per la correzione.
| Elemento di ispezione | Cosa si controlla | Perché è importante |
| Rettilineità | Deformazione complessiva dell’albero | Determina la necessità di raddrizzatura |
| Eccentricità del perno | Variazione dell’asse | Protegge l’allineamento dei cuscinetti |
| Diametro | Movimento locale | Verifica delle scorte residue |
| Posizione della spalla | Variazione dimensionale assiale | Influisce sul montaggio |
| Faccia della flangia | Deformazione delle estremità | Importante per l’accoppiamento |
| Concentricità del foro | Movimento interno | Impedisce una correzione tardiva |
Tra i controlli utili da effettuare dopo il trattamento figurano:
- Misurare la rettilineità complessiva dell’albero.
- Controllare l’eccentricità sui perni principali.
- Ricontrollare i diametri critici.
- Misurare le posizioni delle spalle assiali.
- Ispezionare la distorsione della superficie della flangia.
- Verificare la concentricità del foro dove richiesto.
La stabilità dimensionale non è solo una questione di trattamento termico
È possibile che la catena vera e propria abbia avuto inizio in una fase molto precedente.
- Una forgiatura irregolare crea un semilavorato irregolare.
- Il materiale grezzo non uniforme richiede una lavorazione più pesante su un lato.
- Una rimozione massiccia di materiale altera l’equilibrio delle sollecitazioni.
- Il trattamento termico libera ulteriori tensioni interne.
- Un supporto inadeguato del forno aggiunge un’ulteriore fonte di movimento.
- Un raffreddamento non uniforme rende visibile la distorsione finale.
Con la rettifica finale, il produttore potrebbe semplicemente correggere l’effetto cumulativo di diverse fasi precedenti. Per gli alberi forgiati su misura, è più utile collegare l’intero percorso:
Forgiatura → Distribuzione del grezzo → Lavorazione di sgrossatura → Trattamento termico → Raffreddamento → Ispezione → Raddrizzatura → Lavorazione finale
Quale fattore ha l’influenza maggiore?
Ogni configurazione dell’albero presenta una propria serie di fattori limitanti determinanti, in cui alcune variabili assumono un’importanza prioritaria nel determinare le prestazioni.
Alberi lunghi e sottili
Il supporto del forno, la rettilineità di base e l’uniformità del raffreddamento sono i principali fattori di rischio del processo. Questi elementi prevalgono su altre considerazioni e richiedono la massima attenzione durante l’intero processo di produzione.
Alberi pesanti a gradini
Lo spessore della sezione, la geometria di transizione della spalla e la disparità di raffreddamento determinano in modo preponderante i risultati in termini di qualità. I loro effetti sono amplificati nel caso di geometrie a gradini di grandi dimensioni e devono essere valutati con maggiore attenzione nella progettazione del processo.
Grandi alberi di rotori in acciaio legato
La progettazione dimensionale è vincolata da tre fattori chiave: la sequenza di trattamento termico, la risposta termica del materiale e l’eccentricità del perno. Questi fattori esercitano un controllo determinante sui risultati dimensionali finali.
Alberi cavi
Il successo della produzione dipende dal movimento del foro, dalla variazione dello spessore delle pareti e dalla concentricità interna. Tali caratteristiche del profilo interno costituiscono i principali punti critici nella produzione di alberi cavi.
Alberi flangiati
È richiesta particolare attenzione alla distorsione delle flange, alle zone di transizione tra albero e flangia e all’allineamento delle facce. Queste caratteristiche ad alto rischio richiedono un maggiore rigore nelle ispezioni per ridurre al minimo lo scarto dei pezzi.
La stabilità degli alberi forgiati di grandi dimensioni dipende dalle sollecitazioni indotte dalla forgiatura, dalla geometria del pezzo, dai cicli di riscaldamento e raffreddamento, dall’ordine di lavorazione e dalle caratteristiche del materiale. Tutti questi aspetti devono essere valutati congiuntamente prima di definire le specifiche dimensionali definitive.
Nel caso di alberi forgiati su misura, lasciare un margine di materiale sufficiente durante la sgrossatura. Verificare la rettilineità, l’eccentricità e le superfici dei perni di chiavettatura dopo il trattamento termico, prima della rettifica finale e della finitura di precisione.