
Le choix de l’acier pour une pièce moulée sur mesure ne se limite pas à une simple comparaison de la résistance nominale ou de la résistance à la corrosion. Les conditions d’utilisation, l’épaisseur de la section et les contrôles requis déterminent la nuance de fonte la plus adaptée.
L’acier au carbone, l’acier faiblement allié et l’acier inoxydable présentent des compositions distinctes et réagissent différemment aux procédés de moulage. Ce guide explique les désignations des nuances de fonte, les compromis pratiques en matière de matériaux et les documents dont les acheteurs ont besoin pour vérifier la conformité.
Comprendre les matériaux utilisés pour la fonderie d’acier
Que sont les pièces moulées en acier ?
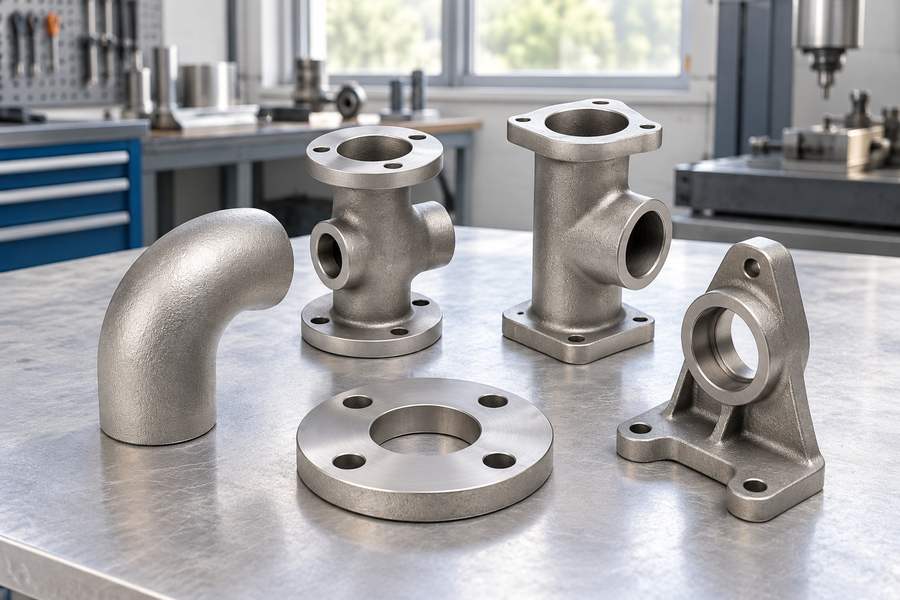
Les pièces moulées en acier sont des composants fabriqués en coulant de l’acier en fusion dans des moules préparés. Une fois le métal solidifié, chaque pièce moulée subit les opérations de nettoyage, de traitement thermique, d’examen et d’usinage spécifiées pour le composant.
La fonderie permet aux fabricants de produire des formes externes complexes, des passages internes et des caractéristiques structurelles intégrées. Ces caractéristiques rendent la pièce moulée en acier adaptée aux corps de vannes, aux carters de pompes, aux composants de machines et aux supports industriels.
Contrairement à la fonte, l’acier moulé contient généralement moins de carbone et présente des microstructures et des caractéristiques mécaniques différentes. Toutefois, les propriétés réelles dépendent de la composition du matériau, du processus de fabrication et du traitement thermique.
Le moulage implique également certaines considérations liées à la fabrication. Le retrait, la porosité, les inclusions et les variations d’épaisseur des sections doivent être maîtrisés grâce à la conception des moules, aux dispositifs d’alimentation, aux paramètres de traitement et à des contrôles appropriés.
Nuances d’acier moulé et d’acier forgé
Les aciers moulés et forgés peuvent présenter des compositions chimiques similaires, mais leurs procédés de fabrication produisent des structures différentes. Les produits forgés subissent des processus de déformation tels que le laminage ou le forgeage après la solidification initiale.
Les pièces moulées en acier conservent des caractéristiques liées à la solidification qui influencent leur comportement mécanique. Les vitesses de refroidissement locales, la géométrie de la pièce moulée et le traitement thermique ultérieur peuvent affecter les propriétés obtenues dans différentes zones.
Les désignations des matériaux doivent donc établir une distinction entre les produits moulés et les produits forgés. Par exemple, le CF8 est couramment comparé à l’acier inoxydable 304 forgé, tandis que le CF8M est associé à l’acier inoxydable 316 forgé.
Ces comparaisons sont utiles pour comprendre les familles d’alliages, mais elles n’établissent pas l’identité des propriétés. Les nuances moulées nécessitent leurs propres spécifications, critères d’acceptation et évaluations en service.
Matériaux de moulage en acier au carbone
Caractéristiques des pièces moulées en acier au carbone
L’acier au carbone est couramment choisi pour les composants industriels nécessitant une résistance et une ténacité spécifiques, ainsi qu’un coût de fabrication raisonnable. Ses propriétés dépendent de la teneur en carbone, d’autres éléments contrôlés et des conditions de traitement.
Le carbone contribue à la dureté et à la résistance, en particulier après un traitement thermique approprié. Le manganèse influence la trempabilité et d’autres caractéristiques du matériau, tandis que le soufre et le phosphore nécessitent un contrôle de la composition.
L’augmentation de la teneur en carbone peut améliorer la dureté atteignable, mais peut réduire la soudabilité et la ténacité. Les ingénieurs doivent trouver un équilibre entre ces caractéristiques et les contraintes subies par le composant, l’épaisseur de la section et les exigences de fabrication.
Pour les pièces moulées sur mesure en acier au carbone, le choix du matériau tient également compte de la géométrie de la pièce, des surépaisseurs d’usinage et de la protection de surface. L’acier au carbone nécessite généralement des mesures de protection dans les environnements corrosifs.
Nuances courantes d’acier au carbone moulé
Plusieurs spécifications ASTM relatives aux pièces moulées couvrent des nuances d’acier au carbone destinées à différentes conditions de fonctionnement. Le choix d’une nuance appropriée nécessite de faire correspondre les conditions de service prévues de la pièce moulée aux exigences techniques et matérielles applicables.
ASTM A216 WCA, WCB et WCC
Ces nuances couvrent les pièces moulées en acier au carbone destinées à des applications sous pression. Elles présentent des exigences mécaniques spécifiques et doivent être évaluées dans les conditions de matériau requises.
La nuance WCB est souvent envisagée pour les corps de vannes, les raccords et les composants sous pression. Les nuances WCA et WCC offrent des exigences alternatives en matière de propriétés au sein de la même norme de matériau.
Le nom d’une nuance ne suffit pas, à lui seul, à garantir qu’une pièce moulée fonctionnera de manière acceptable à la pression et à la température spécifiées. La conception des composants, la certification des matériaux et les exigences d’exploitation applicables restent essentielles.
ASTM A352 LCB et LCC
Les nuances LCB et LCC sont des nuances d’acier au carbone moulé destinées à un service sous pression à basse température. Leurs spécifications incluent des exigences relatives à la ténacité à des températures d’essai désignées.
Ces matériaux sont envisagés lorsque la résistance à la rupture fragile est importante. Les acheteurs doivent définir la température d’essai de choc requise et les critères d’acceptation.
Applications typiques et contraintes de sélection
Les pièces moulées en acier au carbone sont utilisées pour les carters de machines, les supports structurels, les étriers, les corps de vannes et d’autres composants industriels lorsque leurs propriétés spécifiées répondent aux exigences de conception.
Leur procédé d’alliage relativement simple peut offrir des avantages en termes de coût par rapport à des matériaux plus fortement alliés. Cependant, la complexité de l’usinage, les exigences d’inspection et le traitement thermique ont une incidence sur le coût du composant fini.
L’exposition à la corrosion constitue une limitation majeure. Les composants destinés à un usage extérieur, aux environnements humides et aux conditions chimiquement agressives peuvent nécessiter des revêtements, des tolérances de corrosion appropriées ou des matériaux alternatifs.
Les performances à basse température doivent également être prises en compte. Une nuance d’acier au carbone adaptée à un usage industriel ordinaire peut ne pas offrir la ténacité aux chocs requise dans des conditions plus froides.
Matériaux de fonderie en acier faiblement allié
Caractéristiques des pièces moulées en acier faiblement allié
Les pièces moulées en acier faiblement allié contiennent des ajouts d’alliage sélectionnés destinés à obtenir des propriétés mécaniques ou thermiques particulières. Le chrome et le molybdène sont fréquemment ajoutés, tandis que le nickel et le manganèse peuvent être utilisés pour atteindre des objectifs de propriétés spécifiques.
Le chrome et le molybdène peuvent influencer la trempabilité et le comportement à haute température. Le nickel peut contribuer à la ténacité, bien que cet effet dépende de la composition, de la microstructure et du traitement thermique.
Les ajouts d’alliages ne garantissent pas automatiquement une résistance mécanique plus élevée ou une meilleure résistance à l’usure. Les propriétés finales dépendent de la nuance, des conditions de traitement thermique et du comportement au refroidissement dans l’ensemble de la pièce moulée.
Pour les pièces moulées en acier allié, les ingénieurs doivent tenir compte de la géométrie des composants ainsi que de la composition chimique du matériau. Les sections épaisses peuvent réagir différemment au traitement thermique par rapport aux zones plus minces.
Nuances courantes d’acier moulé faiblement allié
ASTM A217 WC6
Le WC6 est une nuance d’acier moulé au chrome-molybdène spécifiée pour les applications en service sous pression à température élevée. Elle est utilisée pour des composants tels que les pièces de vannes et d’équipements sous pression.
Son choix nécessite de vérifier la température de service, les exigences mécaniques applicables et les conditions de traitement. La température de fonctionnement admissible doit être déterminée à partir des propriétés spécifiées du matériau et des exigences de service applicables, et non pas uniquement en fonction de la désignation de la nuance.
ASTM A217 WC9
Le WC9 est une autre nuance d’acier moulé au chrome-molybdène relevant de la norme ASTM A217. Sa composition d’alliage différente influe sur le comportement du matériau et sur les conditions pour lesquelles il peut être spécifié.
Le choix entre le WC6 et le WC9 nécessite de se référer à la spécification du matériau applicable, au code de conception, à la température de service et aux propriétés requises.
Nuances sélectionnées de la norme ASTM A487
La norme ASTM A487 couvre les pièces moulées en acier adaptées à un service sous pression selon des exigences spécifiées. Chaque combinaison spécifiée de nuance et de classe définit la composition requise, les conditions de traitement thermique et les propriétés mécaniques nécessaires à l’acceptation du matériau.
Les acheteurs doivent identifier la nuance et la classe complètes plutôt que de se contenter de préciser le numéro de norme. Des essais supplémentaires peuvent s’avérer nécessaires pour des conditions de fonctionnement particulières.
Les nuances d’acier forgé telles que 4130 et 4140 sont parfois utilisées comme références courantes pour les alliages. Cependant, ces désignations ne suffisent pas à elles seules à définir une spécification acceptable pour l’acier moulé.
Applications typiques et contraintes de sélection
Les pièces moulées en acier faiblement allié peuvent être utilisées dans des équipements sous pression, des machines industrielles et des composants exposés à des conditions de fonctionnement mécaniques ou thermiques exigeantes.
Elles sont particulièrement indiquées lorsque les propriétés spécifiées ne peuvent pas être obtenues de manière économique avec une nuance d’acier au carbone appropriée. Néanmoins, une teneur en alliage plus élevée ne justifie pas toujours un changement de matériau.
La sensibilité au traitement thermique constitue une contrainte importante. Des épaisseurs de paroi différentes peuvent donner lieu à des microstructures différentes, ce qui affecte l’uniformité des propriétés mécaniques au sein d’un composant.
Les procédures de soudage et de réparation peuvent également nécessiter des contrôles supplémentaires. Ces exigences de mise en œuvre, associées à la disponibilité des matériaux et aux essais, peuvent augmenter les coûts de fabrication.
Matériaux de moulage en acier inoxydable
Caractéristiques des pièces moulées en acier inoxydable
L’acier inoxydable contient suffisamment de chrome pour former un film de passivation protecteur à la surface dans des conditions environnementales appropriées. Ce film contribue à la résistance à la corrosion.
Le nickel, le molybdène, le carbone et d’autres éléments influencent la microstructure, le comportement mécanique et la résistance à différents mécanismes de corrosion. Leurs effets varient considérablement d’une famille d’aciers inoxydables à l’autre.
Même l’acier inoxydable peut se détériorer lorsqu’il est exposé à des produits chimiques ou à des conditions environnementales dépassant ses capacités de résistance à la corrosion. Les chlorures, les acides, les températures élevées, les dépôts et les zones à écoulement restreint peuvent créer des conditions propices à une attaque localisée du matériau.
Les pièces moulées en acier inoxydable sur mesure doivent donc être sélectionnées en fonction de l’environnement d’exploitation réel, des propriétés mécaniques requises et des spécifications de moulage applicables.
Nuances d’acier inoxydable austénitique pour la fonderie
Les pièces moulées en acier inoxydable austénitique sont largement utilisées pour les pompes, les vannes, les équipements de traitement des fluides et les composants industriels nécessitant à la fois résistance à la corrosion et ténacité.
Le CF8 est une nuance d’acier inoxydable moulé couramment associée à la famille des aciers 304 corroyés. Il est envisagé pour les applications où son comportement face à la corrosion est adapté à l’environnement spécifié.
Le CF8M contient du molybdène et est généralement associé à l’acier 316 corroyé. L’ajout de molybdène peut rendre certains aciers inoxydables moins sensibles aux attaques localisées, à condition que l’alliage et les conditions d’exposition soient appropriés.
Les nuances CF3 et CF3M sont des nuances moulées à faible teneur en carbone apparentées aux familles CF8 et CF8M. Ils peuvent être choisis lorsque leur composition chimique et leurs caractéristiques de service spécifiées présentent des avantages.
Les aciers inoxydables austénitiques moulés peuvent contenir de la ferrite dans leur microstructure. Par conséquent, leur comportement magnétique, leur soudabilité et leurs caractéristiques mécaniques peuvent différer de celles de leurs homologues corroyés.
Pièces moulées en acier inoxydable martensitique et duplex
Les pièces moulées en acier inoxydable martensitique sont utilisées lorsque des combinaisons particulières de résistance, de ténacité et de résistance à la corrosion sont requises. Leurs propriétés peuvent dépendre fortement du traitement thermique.
Le CA6NM est un exemple utilisé dans certaines applications de pompes, de turbines et d’autres machines. Son état de traitement thermique spécifié est important pour obtenir les performances mécaniques requises.
Les pièces moulées en acier inoxydable duplex contiennent à la fois des phases austénitiques et ferritiques. La combinaison de ces deux phases permet d’obtenir un équilibre favorable entre résistance mécanique et résistance à la corrosion dans des environnements d’utilisation correctement sélectionnés.
Le CD3MN est un exemple de nuance d’acier inoxydable duplex moulé. Son choix implique de vérifier la spécification de moulage applicable, les conditions de traitement et les exigences en matière de résistance à la corrosion.
Les nuances duplex nécessitent également un contrôle microstructural approprié. Un traitement thermique inapproprié peut entraîner la formation de phases indésirables qui affectent la ténacité ou la résistance à la corrosion.
Applications typiques et contraintes de sélection
Les pièces moulées en acier inoxydable sont utilisées dans les équipements de traitement chimique, les corps de pompes, les corps de vannes et les composants exposés à l’humidité ou à des fluides de procédé corrosifs.
Les applications agroalimentaires peuvent également nécessiter des pièces moulées en acier inoxydable, bien que l’adéquation du matériau doive être évaluée en tenant compte de l’état de surface, de la facilité de nettoyage et des exigences d’hygiène applicables.
Dans les environnements contenant des chlorures, la nuance spécifique d’acier inoxydable importe davantage que la famille générale de matériaux. Le CF8M, par exemple, n’est pas automatiquement adapté à toutes les applications en eau de mer.
Les avantages en termes de performances d’un matériau sélectionné doivent justifier tout surcoût lié à sa production et à son traitement. Un usinage complexe, un traitement thermique spécialisé et des essais de corrosion peuvent influencer le devis final.
Pièces moulées en acier au carbone, en acier allié et en acier inoxydable
L’acier au carbone, l’acier faiblement allié et l’acier inoxydable répondent à des priorités techniques différentes. La comparaison ci-dessous résume leurs caractéristiques générales plutôt que d’établir des indices de performance interchangeables.
| Critère de comparaison | Acier au carbone | Acier faiblement allié | Acier inoxydable |
| Principale caractéristique de composition | Carbone avec éléments d’alliage contrôlés | Ajouts d’éléments d’alliage sélectionnés | Alliage à base de chrome |
| Critères de sélection prioritaires | Résistance, ténacité et coût | Exigences mécaniques ou thermiques spécifiques | Compatibilité à la corrosion et propriétés requises |
| Considérations relatives à la corrosion | Nécessite souvent une protection | Dépend de la nuance et de l’environnement | Résistance à la corrosion spécifique à chaque nuance |
| Exigences en matière de traitement thermique | Dépendent de la nuance | Souvent déterminante pour les propriétés requises | Dépend de la famille d’aciers inoxydables |
| Coût relatif du matériau | Souvent inférieur | Dépend de la composition de l’alliage | Souvent plus élevé |
| Exemples de nuances de fonte | WCB, WCC, LCB | WC6, WC9 | CF8, CF8M, CA6NM |
| Applications typiques | Carter de machines et corps de vannes | Équipements sous pression et machines soumises à des charges | Pompes, vannes et équipements chimiques |
Comment interpréter le comparatif des matériaux
Une famille de matériaux constitue une première catégorie de sélection. Le choix final nécessite une nuance de fonte spécifique, un état de traitement thermique précis et des exigences de performance vérifiées.
À titre d’exemple, une pièce moulée en acier au carbone revêtue peut convenir pour un support de machine en extérieur. Un composant exposé en permanence à des produits chimiques agressifs peut nécessiter un autre matériau.
Une teneur en alliage plus élevée ne garantit pas nécessairement un meilleur composant. Le matériau choisi doit répondre aux conditions réelles d’utilisation sans introduire de complexité de fabrication inutile.
Comment choisir le bon matériau pour une pièce moulée en acier
Évaluer les charges mécaniques et la température de service
Commencez par examiner les conditions de charge du composant. Les forces statiques, les charges répétées, les chocs, les vibrations et les concentrations de contraintes peuvent imposer des exigences différentes en matière de matériau.
La résistance à la traction et la limite d’élasticité sont utiles, mais elles ne décrivent pas entièrement la résistance à la fatigue ou la ténacité aux chocs. Précisez les propriétés supplémentaires lorsque les performances du composant en dépendent.
La température de service doit également être définie. Les basses températures peuvent accroître les risques de rupture fragile, tandis que les températures élevées peuvent entraîner un fluage, une oxydation ou d’autres mécanismes de dégradation.
L’épaisseur des sections mérite une attention particulière. Les zones épaisses de la pièce moulée peuvent se refroidir différemment des éprouvettes préparées séparément, ce qui affecte la microstructure et les caractéristiques mécaniques locales.
Évaluer la corrosion et les conditions environnementales
Identifiez tous les matériaux et fluides entrant en contact avec le composant pendant son fonctionnement. Tenez compte des produits chimiques de nettoyage, de l’humidité, des contaminants de process et des conditions d’exposition intermittente.
Le comportement à la corrosion dépend de la concentration, de la température, de la disponibilité en oxygène et du mouvement des fluides. Un matériau adapté à une certaine concentration chimique peut se comporter différemment dans d’autres conditions.
La corrosion localisée peut être particulièrement importante dans l’acier inoxydable. Les fissures, les dépôts, les fluides stagnants et l’exposition aux chlorures peuvent créer des conditions défavorables malgré une résistance générale à la corrosion acceptable.
Pour l’acier au carbone, les revêtements protecteurs peuvent constituer une solution économique. Leur adéquation dépend de la préparation de la surface, des conditions de fonctionnement, de l’accès pour l’inspection et de l’entretien prévu.
Examiner la géométrie de la pièce moulée et la faisabilité de fabrication
La géométrie de la pièce moulée influe sur le traitement du matériau ainsi que sur le coût de fabrication. Les transitions d’épaisseur, les sections épaisses isolées et les passages étroits peuvent compliquer la solidification.
Le moulage au sable est généralement envisagé pour les composants de grande taille et les géométries complexes adaptées. Le moulage à la cire perdue permet de réaliser des formes détaillées lorsque sa taille et les limites du procédé le permettent.
Aucun de ces procédés n’est universellement meilleur que l’autre. Les dimensions des composants, les caractéristiques de l’alliage, la qualité de surface requise, les quantités et les exigences d’inspection influencent le choix du procédé de fabrication approprié.
Les exigences d’usinage doivent également être prises en compte dès le début. Les alésages critiques, les surfaces d’étanchéité et les interfaces de montage nécessitent souvent des surépaisseurs d’usinage de finition et des repères accessibles.
Comparaison du coût total de la pièce finie
Le prix du matériau ne représente qu’une partie du devis d’une pièce moulée en acier. L’outillage, la fusion, le rendement de coulée, le traitement thermique, l’usinage et le contrôle contribuent au coût de la pièce finie.
Les matériaux fortement alliés peuvent augmenter les coûts des matières premières et de transformation. Cependant, un matériau moins coûteux peut nécessiter des revêtements supplémentaires, un entretien ou un remplacement en cours d’utilisation.
Le volume de production influe également sur la comparaison. L’investissement en outillage, les efforts de mise en place et la stratégie d’usinage peuvent être répartis différemment entre les prototypes et les commandes de production en série.
Les acheteurs doivent comparer les devis en se basant sur la même révision de plan, la même spécification de matériau, le même périmètre d’inspection et les mêmes conditions de livraison. Sinon, des différences de prix apparentes peuvent refléter des exigences inégales.
Traitement thermique et contrôle qualité des pièces moulées en acier
Exigences en matière de traitement thermique
Le traitement thermique modifie la microstructure de l’acier et permet d’obtenir les propriétés mécaniques spécifiées. Le procédé approprié dépend de la nuance, de l’épaisseur de la section et des exigences de fabrication applicables.
Les pièces moulées en acier au carbone peuvent subir un recuit, une normalisation ou une normalisation suivie d’un revenu. Ces procédés peuvent influencer la microstructure, les contraintes résiduelles et le comportement mécanique.
Les pièces moulées en acier faiblement allié peuvent nécessiter une normalisation contrôlée, une trempe ou un revenu. Le comportement au refroidissement et les paramètres de traitement affectent les propriétés développées dans les différentes zones de la pièce.
Les pièces moulées en acier inoxydable austénitique peuvent nécessiter un traitement de mise en solution conformément à leurs spécifications applicables. Les pièces moulées en acier inoxydable martensitique dépendent généralement de conditions contrôlées de trempe et de revenu.
L’acier inoxydable duplex nécessite une attention particulière en ce qui concerne l’équilibre des phases et l’exposition thermique. Un traitement défavorable peut affecter la ténacité et la résistance à la corrosion.
Les conditions de traitement thermique spécifiées doivent être documentées. Une désignation nominale du matériau sans les informations de traitement requises peut ne pas établir l’ensemble des exigences de fabrication.
Méthodes d’essai et d’inspection des matériaux
L’inspection permet de déterminer si la pièce moulée produite répond aux exigences définies. Différentes méthodes évaluent différentes caractéristiques, et aucun examen isolé ne permet à lui seul d’établir la qualité complète d’un composant.
| Inspection ou essai | Objectif principal | Vérification par l’acheteur |
| Analyse chimique | Vérification de la composition du matériau | Rapports d’analyse thermique ou d’analyse du produit |
| Essais de traction | Confirmer les propriétés mécaniques spécifiées | Résultats, détails des échantillons et conditions d’essai |
| Essais de résistance aux chocs | Évaluation de la ténacité à une température spécifiée | Température d’essai, résultats et critères d’acceptation |
| Contrôle non destructif | Identification des discontinuités superficielles ou internes pertinentes | Méthode, étendue et norme d’acceptation |
| Vérification du traitement thermique | Confirmation du traitement requis | Enregistrement du cycle de traitement et traçabilité |
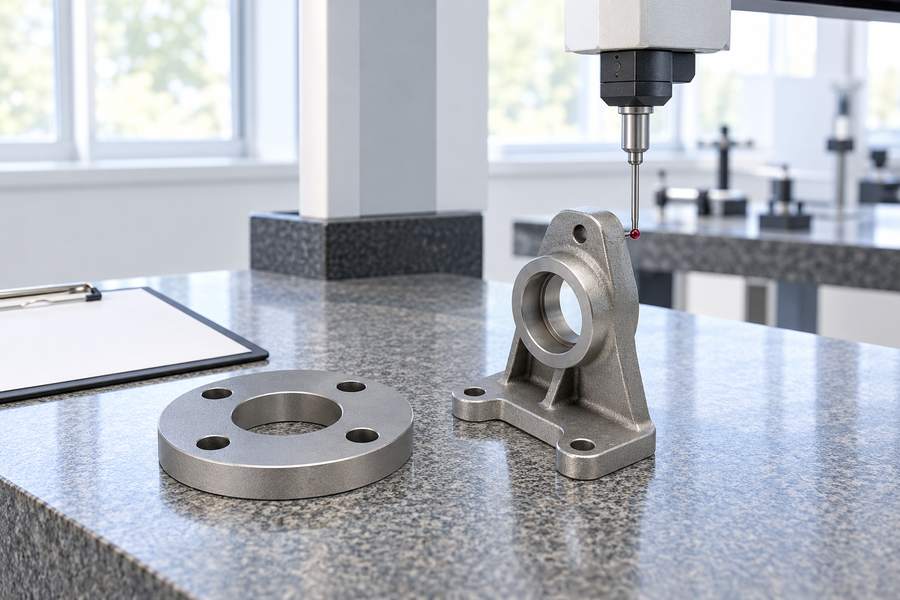
| Contrôle dimensionnel | Vérification de la géométrie des composants | Rapport d’inspection et révision des plans |
Critères d’acceptation et documentation
L’inspection visuelle permet d’identifier l’état des surfaces accessibles, tandis que les essais par particules magnétiques ou par ressuage peuvent révéler des discontinuités superficielles pertinentes dans des conditions d’essai appropriées.
Les contrôles par ultrasons et radiographiques permettent d’évaluer certaines discontinuités internes. Leur efficacité dépend de la géométrie de la pièce moulée, des caractéristiques du matériau, de la procédure d’inspection et de l’orientation des défauts.
Les résultats obtenus sur les échantillons d’essai attestent de la conformité du matériau dans le cadre du protocole d’essai spécifié. Ils ne garantissent pas automatiquement que toutes les sections de la pièce moulée présentent des propriétés identiques.
Les acheteurs doivent également définir les exigences d’homologation des réparations par soudage. Les procédures de réparation, le traitement thermique ultérieur et la réinspection peuvent s’avérer importants pour les composants sous pression ou soumis à des contraintes élevées.
La traçabilité des matériaux permet de relier les résultats d’inspection et les registres de traitement à la pièce moulée livrée. La documentation requise doit être établie avant le début de la production.
Éléments à préciser lors de la commande de pièces moulées en acier sur mesure
Définir les exigences relatives au matériau et à la fabrication
Un cahier des charges d’achat complet identifie la norme de matériau applicable, son édition, la nuance de la pièce moulée et les conditions de traitement thermique requises. Des alternatives non spécifiées peuvent être source de désaccords au niveau de la fabrication et de la réception.
Les plans des composants doivent indiquer les cotes critiques, les tolérances, les surépaisseurs d’usinage et les états de surface requis. Une attention particulière doit être portée aux surfaces d’étanchéité, aux emplacements des paliers et aux interfaces de montage.
Les conditions de fonctionnement doivent également être communiquées. Indiquez les charges, la température de service, l’exposition aux produits chimiques, les exigences de pression et les règles de conception applicables.
Si le procédé de moulage n’a pas encore été sélectionné, demandez une étude de faisabilité de fabrication. Le fournisseur pourra alors évaluer la géométrie au regard des exigences proposées en matière de matériaux et de procédés.
Confirmez les exigences en matière d’essais et de réception
Définissez les analyses chimiques, les essais mécaniques, les contrôles non destructifs et les contrôles dimensionnels nécessaires avant de demander l’autorisation de production.
Les exigences d’inspection doivent préciser les emplacements à contrôler, les méthodes, l’étendue des contrôles et les critères d’acceptation. Des essais supplémentaires peuvent être nécessaires pour les zones critiques ou dans des conditions d’utilisation particulières.
Précisez si les réparations par soudure sont autorisées et quelles sont les exigences en matière d’homologation, de traitement et de réinspection qui s’appliquent. Ces détails influencent la planification de la fabrication et l’étendue du devis.
Les exigences en matière de documentation doivent inclure les certificats de matériaux, les registres de traitement thermique, les rapports d’inspection et les informations de traçabilité nécessaires à la réception finale.
Préparez une demande de devis complète
Pour obtenir un devis de pièce moulée en acier sur mesure, fournissez à Boberry Machining les plans de la pièce, la nuance de matériau requise, la quantité estimée et les conditions de livraison prévues.
Indiquez clairement la distinction entre les caractéristiques « telles que moulées » et les surfaces nécessitant un usinage. Précisez les exigences dimensionnelles essentielles à l’assemblage ou au fonctionnement.
Demandez des précisions lorsqu’un matériau, une méthode de moulage ou un traitement thermique alternatifs sont proposés. Toute substitution doit être évaluée au regard des exigences techniques initiales.
Le devis doit préciser les spécifications matérielles convenues, le périmètre de fabrication, les exigences d’inspection, la documentation, la quantité et les délais de livraison prévus. Une fois ces exigences clairement documentées, les acheteurs peuvent évaluer les devis de manière cohérente et établir des conditions convenues avant d’autoriser la production.