
Le choix entre le forgeage, le moulage et l'usinage peut déterminer la qualité, la durabilité et la rentabilité de votre produit. Chaque procédé présente ses propres avantages et inconvénients, en fonction du matériau, des exigences de tolérance, du volume de production et de l'utilisation prévue.
Si le forgeage excelle en termes de résistance, le moulage offre une grande souplesse de conception et l'usinage garantit la précision : les acheteurs doivent donc bien comprendre les différences entre ces procédés avant de passer commande ou de négocier avec leurs fournisseurs.
Comprendre les trois procédés de fabrication
Le forgeage
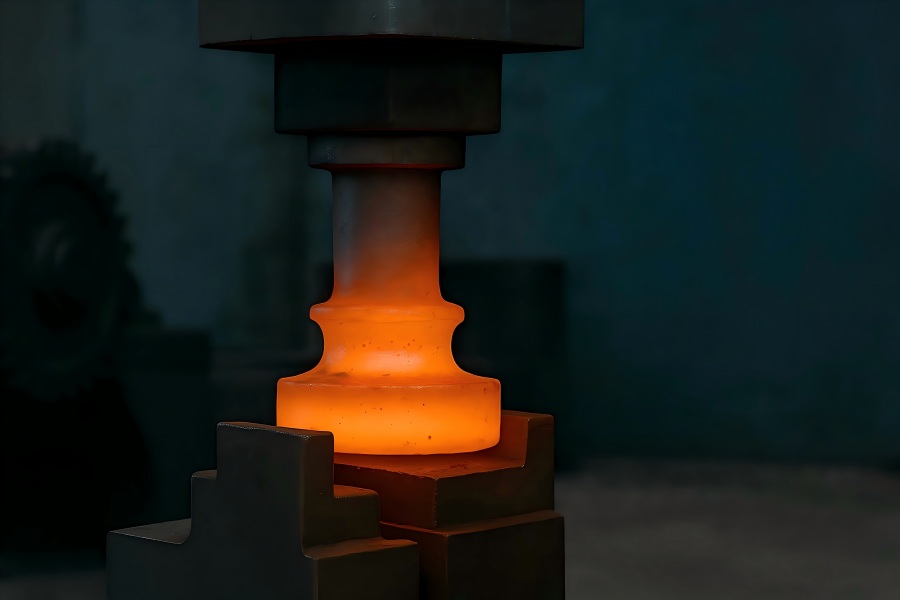
Le processus de forgeage consiste à appliquer des pressions de compression sur le métal, généralement par martelage, pressage ou laminage. Ce procédé améliore la résistance mécanique et affine la structure granulaire du métal. Le forgeage à froid, le forgeage en matrice fermée (matrice d’impression) et le forgeage en matrice ouverte sont des techniques de forgeage courantes. Le forgeage à chaud permet d’obtenir des formes complexes avec une ductilité élevée, tandis que le forgeage à froid offre des tolérances serrées et de meilleures finitions de surface.
Applications : composants de turbines aérospatiales, vilebrequins automobiles, engrenages, bielles et pièces de structure.
| Avantages | Inconvénients |
| Excellent rapport résistance/poids | Coûts élevés d’outillage et de réglage de la presse |
| Excellente résistance à la fatigue et aux chocs | Limité aux géométries plus simples par rapport à la fonderie |
| Orientation homogène des grains et intégrité métallurgique | La précision dimensionnelle nécessite souvent un usinage secondaire |
| Porosité et défauts internes minimes |
Moulage
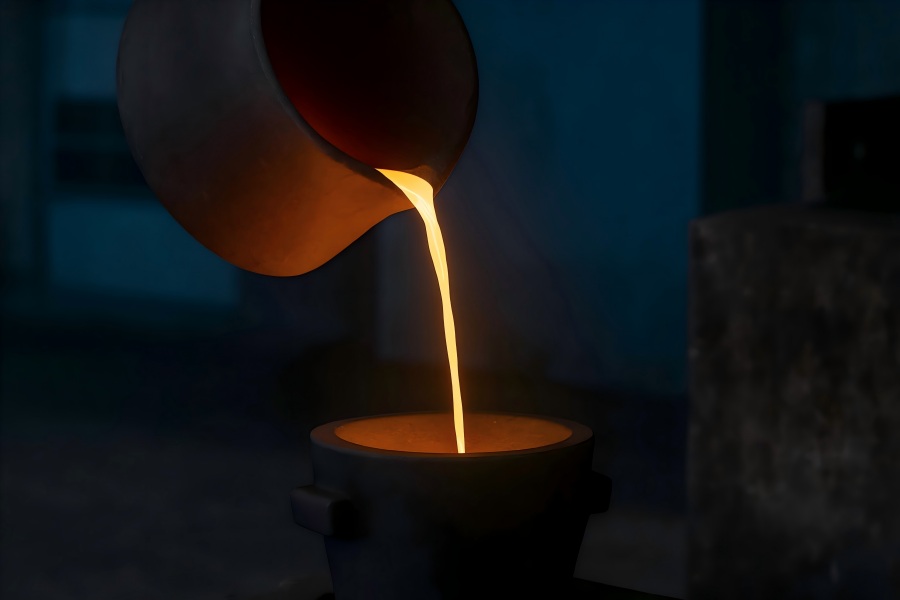
Le moulage consiste à couler du métal en fusion dans une cavité de moule qui définit la forme souhaitée. Après solidification, la pièce est démoulée, nettoyée et finie. Le moulage permet d’obtenir des géométries complexes, des pièces de grande taille et des cavités internes complexes qui sont difficiles, voire impossibles, à forger.
Principaux procédés de moulage :
- Moulage au sable : faible coût d’outillage, flexible pour les pièces de grande taille et les petites séries.
- Moulage sous pression : excellente répétabilité et précision, adapté aux métaux non ferreux tels que le magnésium, le zinc et l'aluminium.
- Moulage à la cire perdue : excellente finition de surface, idéal pour les conceptions complexes.
- Moulage centrifuge et en continu : utilisé pour les tuyaux, les tubes et les billettes de densité uniforme.
Applications : blocs-moteurs, carters de pompes, aubes de turbine, corps de vannes et composants décoratifs.
| Avantages | Inconvénients |
| Grande liberté de conception | La porosité interne et les inclusions peuvent réduire la résistance |
| Rentable pour les pièces complexes ou de grande taille | Nécessite un contrôle qualité pour détecter les défauts tels que le retrait, les fissures à chaud ou les défauts de coulée |
| Convient à une large gamme de métaux et d’alliages | La finition de surface et la précision dimensionnelle dépendent de la qualité du moule |
| Rates de production élevés dans des installations automatisées |
Usinage
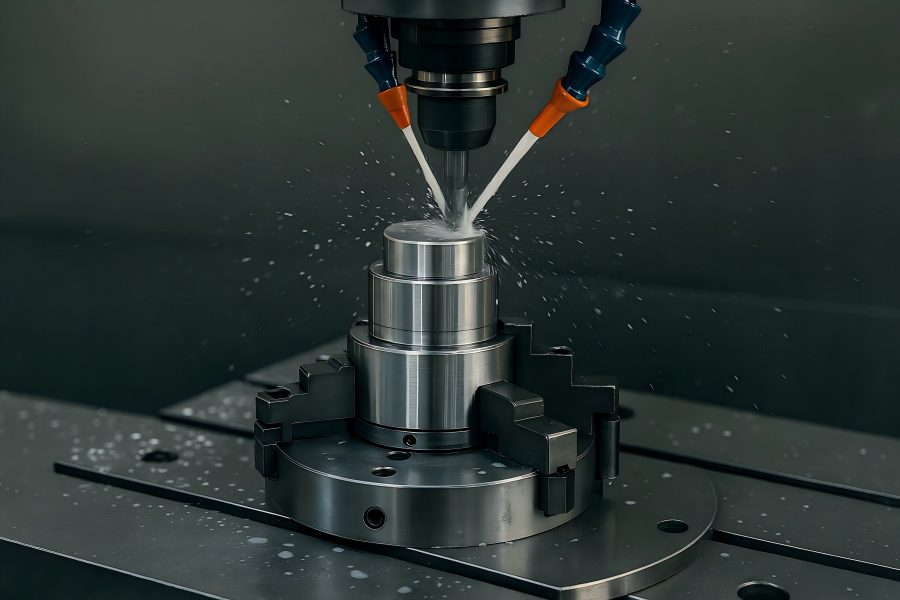
À l’aide d’outils de coupe montés sur des machines telles que des tours, des fraiseuses ou des centres d’usinage CNC, on enlève de la matière d’un bloc solide (tel que du métal, du plastique ou un composite) dans le cadre du processus de fabrication soustractive qu’est l’usinage. Ce procédé est souvent utilisé pour obtenir des dimensions et des finitions de surface précises sur des pièces forgées ou moulées, mais permet également de produire des composants complets directement à partir de matière brute.
Applications : composants de précision tels que les arbres, les roulements, les fixations aérospatiales, les implants médicaux et les matrices d'outillage.
| Avantages | Inconvénients |
| Précision dimensionnelle et finition de surface exceptionnelles | Génération importante de déchets et temps de cycle élevés |
| Compatible avec une grande variété de matériaux | Usure des outils et coûts d’entretien |
| Excellente répétabilité dans l’automatisation CNC | Peu adapté à la production en grande série de pièces de grande taille |
| Idéal pour la production en petites séries ou de prototypes |
Comparaison des matériaux et des propriétés mécaniques
Résistance et durabilité
Les composants forgés présentent généralement la résistance la plus élevée grâce à l’alignement du grain obtenu lors de la déformation. La structure granulaire continue améliore la résistance à la fatigue, aux chocs et aux charges d’impact, ce qui est essentiel dans les secteurs de l’aérospatiale, de l’automobile et des machines lourdes.
Les pièces moulées, en revanche, présentent une structure granulaire isotrope mais peuvent comporter des microporosités ou des inclusions. Bien que les méthodes de moulage modernes (moulage sous vide, moulage sous pression à basse pression) atténuent ces problèmes, elles n’atteignent toujours pas l’intégrité mécanique des métaux forgés.
Les pièces usinées héritent des propriétés de la billette ou de la barre de matériau d’origine. Si le matériau de base est forgé ou laminé à chaud, les composants usinés peuvent offrir une résistance comparable ; toutefois, le processus d’usinage en lui-même n’améliore pas la microstructure.
| Propriété | Forgeage | Moulage | Usinage |
| Résistance à la traction | Très élevée | Modérée | Dépend du matériau |
| Résistance à la fatigue | Excellente | Passable | Bonne |
| Résistance aux chocs | Élevée | Modérée | Variable |
| Sens du grain | Directionnel | Aléatoire | Dépend du matériau de base |
| Porosité | Minimale | Courante | Aucune (si le matériau de base est massif) |
Précision dimensionnelle et état de surface
Le forgeage permet d'obtenir des formes proches de la forme finale, mais nécessite tout de même un usinage pour les dimensions critiques. Le forgeage en matrice fermée permet d'atteindre des tolérances de ±0,5 mm, tandis que celles du forgeage en matrice ouverte peuvent être plus larges. Les tolérances de moulage dépendent du type de procédé : le moulage à la cire perdue et le moulage sous pression permettent d’atteindre ±0,1 mm, tandis que le moulage au sable peut présenter des écarts de plusieurs millimètres.
Avec des tolérances de l’ordre du micron et des finitions miroir, l’usinage reste la référence absolue en matière de précision. Les systèmes CNC modernes permettent de produire des pièces reproductibles avec une tolérance de ±0,005 mm.
| Système métrique | Forgeage | Moulage | Usinage |
| Précision dimensionnelle | Modérée | Bonne à excellente | Excellente |
| Finition de surface | Passable | Bon | Excellent |
| Besoin de post-traitement | Élevé | Moyen | Faible (étape finale) |
Poids et utilisation du matériau
Le forgeage optimise l’écoulement du matériau, minimisant ainsi les vides internes, ce qui signifie que des sections plus petites peuvent atteindre la même résistance. Cependant, la taille initiale de la billette et les chutes de découpe augmentent la consommation de matériau.
Le moulage offre une excellente utilisation de la matière, car le métal en fusion remplit la cavité du moule avec un excès minimal, bien que les canaux d’alimentation et les masselottes génèrent quelques rebuts. L’usinage est le procédé le moins efficace, car la majeure partie de la matière est éliminée sous forme de copeaux, ce qui le rend coûteux pour les alliages onéreux comme le titane ou l’Inconel.
| Facteur | Forgeage | Moulage | Usinage |
| Rendement matière | Modérée | Élevée | Faible |
| Optimisation du poids | Excellente | Bon | Passable |
| Production de déchets | Modérée | Faible | Élevée |
Coût de production et délai de fabrication
Outillage et mise en place
- Forgeage : nécessite des matrices coûteuses et des presses puissantes, ce qui ne le rend rentable qu’à des volumes moyens à élevés.
- Moulage : les coûts d’outillage varient — le moulage au sable est peu coûteux, tandis que le moulage sous pression est onéreux mais s’amortit sur les longues séries.
- Usinage : coûts d’outillage minimes ; sa flexibilité en fait la solution idéale pour les prototypes et les petites séries.
| Procédé | Coût d’outillage | Temps de mise en place | Volume idéal |
| Forgeage | Élevé | Long | Moyen à élevé |
| Moulage | Faible à élevé | Moyen | Tous |
| Usinage | Faible | Court | Faible à moyen |
Coût unitaire et cadence de production
Le forgeage permet d’obtenir un coût unitaire par pièce plus faible une fois l’amortissement de l’outillage réalisé, mais la durée de vie des matrices et l’entretien des presses entraînent des frais indirects. Le moulage, en particulier le moulage sous pression, permet une production automatisée à grande vitesse, ce qui se traduit par de faibles coûts unitaires pour les commandes importantes. L'usinage, bien que plus lent, reste compétitif pour les petites séries ou les produits sur mesure, pour lesquels l'amortissement de l'outillage n'est pas justifié.
| Facteur | Forgeage | Moulage | Usinage |
| Temps de cycle | Moyen | Rapide (moulage sous pression) | Lente |
| Intensité de main-d'œuvre | Moyenne | Faible | Élevée |
| Rentabilité | Élevée à grande échelle | Élevée pour les grandes quantités | Élevée pour les petites séries |
Délai de fabrication
Le moulage permet un délai d’exécution plus court pour les pièces complexes grâce à la formation de la pièce en une seule étape, en particulier pour les géométries de grande taille ou creuses. Le forgeage nécessite plus de temps pour la conception et la fabrication des matrices. L’usinage offre le délai de livraison le plus court pour les prototypes, car il ne nécessite ni moules ni matrices : seuls des modèles CAO et des matières premières sont nécessaires.
Contrôle qualité et inspection
Chaque procédé nécessite des protocoles d’inspection spécifiques pour garantir la qualité du produit :
- Inspection du forgeage : des méthodes d’essais non destructifs (END), telles que le contrôle par ultrasons ou par particules magnétiques, sont utilisées pour détecter les fissures internes. Des contrôles dimensionnels confirment la précision après usinage.
- Inspection de la coulée : les essais aux rayons X, par ressuage et sous pression permettent de détecter la porosité, le retrait ou les inclusions. L’analyse de la composition chimique et de la microstructure garantit la conformité de l’alliage.
- Inspection de l’usinage : des machines à mesurer tridimensionnelles (MMT) et des profilomètres de surface vérifient les tolérances et les états de surface.
En fonction des exigences du secteur, les acheteurs doivent s’assurer que les fournisseurs disposent de certifications telles que ISO 9001, IATF 16949 ou AS9100.
Adéquation à l’application et préférences du secteur
Aérospatiale et défense
Les composants aérospatiaux exigent une optimisation du rapport résistance/poids, une résistance à la fatigue et la conformité aux normes de sécurité. Le forgeage prédomine pour les pièces critiques soumises à des charges, telles que les trains d’atterrissage, les arbres de turbine et les bielles. Le moulage est utilisé pour les composants non structurels (par exemple, les carters, les supports). L’usinage garantit le respect des tolérances finales sur les interfaces de précision.
Procédé privilégié : forgeage + usinage de finition
Automobile et machines lourdes
La fabrication automobile se caractérise par des volumes de production élevés et une forte sensibilité aux coûts. Le forgeage est courant pour les pièces de la chaîne cinématique, les vilebrequins et les engrenages. Le moulage est largement utilisé pour les blocs-moteurs, les culasses et les carters de boîte de vitesses. L’usinage permet de finaliser les composants pour lesquels les tolérances sont les plus critiques (par exemple, les sièges de roulements, les alésages).
Procédé privilégié : moulage pour les carters ; forgeage pour les pièces soumises à des contraintes élevées
Énergie et production d’électricité
Les arbres de générateurs, les corps de vannes et les rotors de turbines font partie des pièces qui doivent résister à la pression et à la chaleur. Le forgeage offre un alignement des grains supérieur, tandis que le moulage apporte la flexibilité nécessaire pour les formes complexes telles que les aubes de turbine. L’usinage garantit la précision d’ajustage et d’étanchéité.
Procédé privilégié : approche hybride moulage-forgeage
Construction et exploitation minière
Ces secteurs privilégient la robustesse plutôt que les tolérances fines. Le forgeage garantit la résistance des marteaux, des chaînes, des crochets et des arbres. Le moulage est utilisé pour les corps de pompes et les pièces de grande taille soumises à l’usure. L’usinage ne sert qu’à affiner les surfaces de contact.
Procédé privilégié : le forgeage pour la durabilité ; le moulage pour les pièces en grande série
Équipements médicaux et de précision
Dans ce domaine, la biocompatibilité et la précision priment. L’usinage, en particulier l’usinage CNC et le tournage suisse, domine en raison des tolérances serrées et des finitions lisses requises pour les implants et les instruments. Les ébauches forgées en titane ou en acier inoxydable sont souvent usinées pour obtenir la forme souhaitée.
Procédé privilégié : usinage à partir de billettes forgées
Considérations environnementales et de durabilité
Consommation d’énergie
Le forgeage et le moulage sont des procédés à forte intensité énergétique en raison des processus de chauffage et de fusion. Le forgeage à chaud nécessite un chauffage au four (1 100–1 250 °C pour l’acier), tandis que le moulage implique la fusion complète du métal (~1 600 °C pour l’acier). L’usinage consomme moins d’énergie thermique mais génère un volume important de déchets de matière.
| Procédé | Consommation d’énergie | Génération de déchets | Recyclabilité |
| Forgeage | Élevée | Modérée | Élevée |
| Moulage | Très élevé | Faible | Élevé |
| Usinage | Modéré | Élevé | Élevé (copeaux recyclables) |
Émissions et recyclage
La fonderie émet davantage de CO₂ et de fumées en raison de la manipulation du métal en fusion et de l'élimination du sable. Le forgeage et l'usinage sont des procédés plus propres, en particulier lorsqu'ils sont réalisés dans des fours électriques ou à induction modernes. Ces trois procédés permettent un recyclage en circuit fermé, dans lequel les déchets sont refondus ou retraités.
Progrès en matière de développement durable
- Forgeage : adoption de presses électriques et de systèmes de récupération de chaleur.
- Moulage : utilisation de moules en sable imprimés en 3D pour réduire les déchets et améliorer la précision.
- Usinage : mise en œuvre de la lubrification en quantité minimale (MQL) et des technologies de coupe à sec.
Choisir le bon procédé : cadre décisionnel de l’acheteur
Étape 1 : Définir les exigences fonctionnelles
Identifier les conditions de charge, la résistance et l’environnement d’exploitation. Pour les charges de fatigue ou de choc élevées, le forgeage est la meilleure solution. Pour les géométries complexes, le moulage peut être la seule option viable. Pour une haute précision et de petits lots, l’usinage est la solution optimale.
Étape 2 : Évaluer les tolérances et les besoins en matière de finition
Si la conception exige une finition de surface inférieure à Ra 0,8 µm ou des ajustements serrés, l’usinage sera obligatoire, même après le forgeage ou le moulage.
Étape 3 : Prendre en compte le volume de production
- Faible volume (< 100 unités) : usinage ou moulage au sable
- Volume moyen (100 à 5 000) : forgeage à matrice fermée ou moulage à la cire perdue
- Volume élevé (> 5 000) : moulage sous pression ou forgeage à chaud avec des presses automatisées
Étape 4 : Trouver le juste équilibre entre coût et valeur sur le cycle de vie
Une pièce moulée moins chère peut présenter une défaillance plus tôt qu’une pièce forgée équivalente. Pour les applications critiques en matière de sécurité ou exigeant une fiabilité élevée, le forgeage ou l’usinage hybride s’avèrent rentables à long terme.
Étape 5 : Évaluer les capacités du fournisseur
Les acheteurs doivent évaluer les certifications des fournisseurs, la gestion de la durée de vie des matrices, les procédures d’inspection et l’expérience acquise lors de projets antérieurs. Pour les applications critiques, un fournisseur combinant forgeage et usinage offre une assurance qualité intégrée.
Stratégies de fabrication hybrides
Les chaînes d’approvisionnement modernes combinent de plus en plus les procédés pour optimiser l’efficacité :
- Moulage puis usinage : utilisé pour les corps de vannes, les carters de pompes et les pièces automobiles nécessitant des surfaces d’étanchéité précises.
- Forgeage puis usinage : privilégié pour les composants à haute résistance, où le forgeage apporte la structure et l’usinage garantit l’ajustement final.
- Forgeage ou moulage « near-net » : réduit le temps d’usinage en produisant des formes plus proches de la géométrie finale.
Cette approche hybride réduit les déchets, améliore les tolérances et raccourcit les délais de production, en particulier lorsqu’elle s’appuie sur des outils de conception numérique et des simulations de processus assistées par ordinateur.
Exemples de cas
Cas n° 1 : Vilebrequin automobile
- Forgeage : apporte résistance mécanique et résistance à la fatigue pour supporter des charges de torsion répétées.
- Moulage : inadapté en raison de la porosité interne.
- Usinage : permet de finir les tourillons et les surfaces d'appui.
Meilleur choix : vilebrequin en acier forgé à matrice fermée avec finition CNC.
Cas n° 2 : Corps de pompe
- Forgeage : non viable économiquement pour les formes creuses complexes.
- Moulage : Idéal en raison des cavités internes et des alliages résistants à la corrosion.
- Usinage : Finition des brides d'accouplement et des filetages.
Meilleur choix : moulage au sable ou à la cire perdue, suivi d’un usinage.
Cas n° 3 : Aube de turbine aérospatiale
- Forgeage : limité par la géométrie.
- Moulage : moulage monocristallin ou à solidification dirigée requis pour la stabilité thermique.
- Usinage : permet d'obtenir des profils aérodynamiques de haute précision.
Meilleur choix : moulage de précision associé à un usinage 5 axes.
Cas n° 4 : Tige de vérin hydraulique
- Forgeage : améliore la résistance mécanique et la résistance à la fatigue.
- Moulage : non utilisé en raison des risques de contraintes.
- Usinage : garantit la rectitude et l'état de surface.
Meilleur choix : acier allié forgé à chaud, usiné et chromé.
Exemple de comparaison des coûts
| Composant | Filière de fabrication | Coût estimé de l'outillage | Coût unitaire (100 pièces) | Coût unitaire (10 000 pièces) | Remarques |
| Ébauche d'engrenage | Forgé + usiné | 8 000 $ | 45 | 10 | Haute résistance |
| Corps de soupape | Moulé + usiné | 3 000 $ | 35 | 6 | Écoulement interne complexe |
| Arbre | Usiné à partir d'une barre | 1 000 $ | 60 $ | 55 | Solution flexible pour les petites séries |
Ce modèle simplifié montre comment les économies d'échelle influencent le choix du procédé. Le forgeage et le moulage ne justifient l'investissement initial en outillage que pour des volumes moyens à importants.
Progrès technologiques
Forgeage numérique
Les outils de simulation permettent de prévoir l’usure des matrices, d’optimiser l’écoulement du matériau et de réduire les coûts liés aux essais. Les presses automatisées et la manutention robotisée améliorent la régularité et le rendement.
Moulage intelligent
La prédiction des défauts basée sur l’IA et l’impression 3D sur sable améliorent les taux de rendement. Le moulage sous pression assisté par vide élimine la porosité, permettant ainsi la fabrication de pièces de qualité aérospatiale.
Usinage de précision et intégration de la fabrication additive
Les machines CNC 5 axes et les machines hybrides additives-soustractives permettent la fabrication en une seule étape de géométries complexes avec une précision de l'ordre du micron, estompant ainsi la frontière entre l'usinage et le formage « near-net ».