
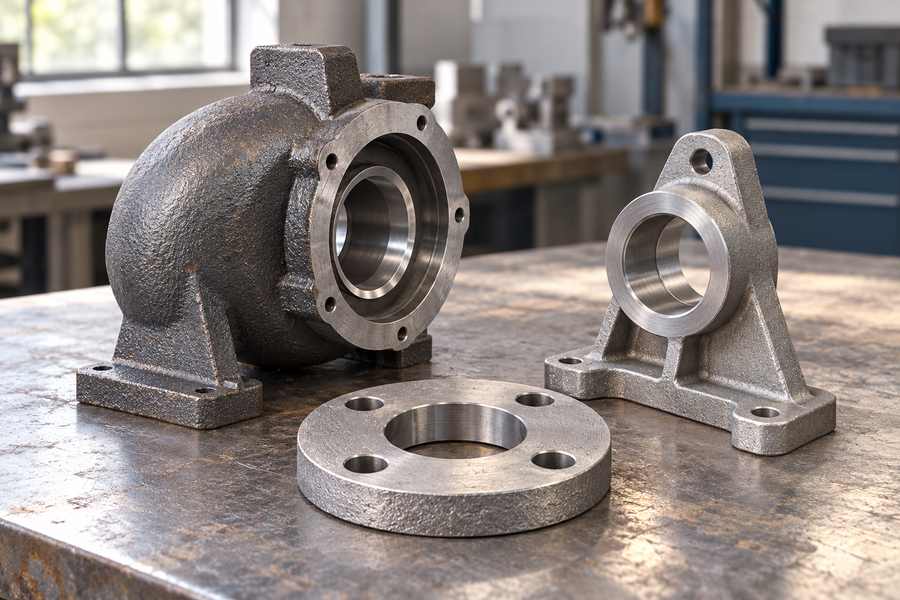
Ni la fonte ni l’acier moulé ne sont systématiquement supérieurs. La fonte grise convient souvent aux socles destinés à amortir les vibrations, la fonte ductile est utilisée pour de nombreux carters soumis à des charges importantes, et l’acier moulé peut répondre à des exigences élevées en matière de résistance aux chocs ou de soudage.
Le choix dépend de la nuance, du traitement thermique, des charges d’exploitation, de la température, de la géométrie et du coût de la pièce finie. Comparez les conditions réelles de moulage, et non les étiquettes générales attribuées aux matériaux.
En quoi la fonte grise, la fonte ductile et l’acier moulé diffèrent-ils ?
La fonte et l’acier moulé sont des matériaux à base de fer, mais les différences de teneur en carbone, de formation du graphite et de microstructure influencent leurs propriétés mécaniques et leur comportement lors de la fabrication.
Pour les acheteurs du secteur de l’ingénierie, la distinction va au-delà de la simple opposition entre le fer et l’acier. La fonte grise, la fonte ductile et l’acier moulé représentent des familles de matériaux distinctes offrant des possibilités de conception différentes.
Fonte grise : structure du graphite et caractéristiques du matériau
Dans la fonte grise, le carbone forme de fines paillettes de graphite réparties dans toute la matrice métallique. Ces paillettes influencent la manière dont les contraintes se développent au sein du matériau, en particulier lorsque la pièce est soumise à des charges de traction ou de flexion.
La structure graphitique contribue à l’amortissement des vibrations et peut améliorer l’usinabilité. Ces caractéristiques rendent la fonte grise intéressante pour les socles de machines, les carters d’équipements et certains composants fixes.
Cependant, les paillettes de graphite créent également des concentrations locales de contraintes. La fonte grise présente généralement une ductilité à la traction limitée, ce qui la rend moins adaptée aux applications impliquant des chocs ou des déformations importants.
Ses propriétés dépendent également de la matrice métallique entourant le graphite. Les structures ferritiques et perlitiques, l’épaisseur de la pièce moulée et les conditions de refroidissement peuvent donner lieu à des caractéristiques mécaniques et d’usinage différentes.
Par exemple, un carter de boîte de vitesses fixe peut tirer parti de l’amortissement et de l’usinabilité de la fonte grise, à condition que ses contraintes calculées et ses charges de montage restent dans les limites spécifiées pour la nuance choisie.
Fonte ductile : graphite nodulaire et comportement mécanique
Contrairement à la fonte grise, la fonte ductile contient des particules de graphite se présentant principalement sous forme de nodules arrondis, ce qui réduit les concentrations de contraintes localisées. Cette forme atténue la gravité des concentrations de contraintes liées au graphite.
Par conséquent, certaines nuances de fonte ductile peuvent offrir une ductilité à la traction et une ténacité supérieures à celles de la fonte grise classique, tout en conservant des caractéristiques de moulage utiles.
La matrice métallique influence fortement les performances. Les nuances ferritiques mettent généralement l’accent sur la ductilité, tandis que les nuances perlitiques peuvent offrir une résistance et une dureté supérieures avec des caractéristiques d’allongement différentes.
La fonte ductile traitée thermiquement ouvre de nouvelles possibilités, mais ces nuances nécessitent leurs propres spécifications. Leurs propriétés ne doivent pas être considérées comme équivalentes à celles de la fonte ductile conventionnelle telle que coulée.
La fonte ductile est couramment envisagée pour les supports, les corps de pompes, les corps de vannes et les composants soumis à des contraintes mécaniques. Elle peut rivaliser avec certaines nuances d’acier moulé, en fonction des exigences réelles.
Acier moulé
L’acier moulé est produit en coulant de l’acier fondu dans des moules afin de créer la géométrie requise pour la pièce. Ses propriétés dépendent de sa composition, de sa solidification, de son traitement thermique et de l’épaisseur de la section.
L’acier moulé au carbone offre une gamme de propriétés mécaniques adaptées aux applications structurelles et mécaniques. Les acheteurs peuvent envisager les pièces moulées en acier au carbone lorsque la ténacité, la ductilité ou les exigences d’assemblage influencent le choix du matériau.
Les éléments d’alliage et le traitement thermique peuvent élargir la gamme de performances disponibles. Les pièces moulées en acier allié peuvent être envisagées lorsque des exigences particulières en matière de résistance, d’usure ou de température justifient l’utilisation d’une nuance d’alliage adaptée.
L’acier moulé offre souvent des avantages lorsque la ductilité à la traction, la résistance aux chocs ou la soudabilité sont des critères importants. Toutefois, ces avantages doivent être vérifiés pour l’état spécifié du matériau.
Une nuance de fonte ductile à haute résistance peut dépasser la résistance à la traction de certaines nuances d’acier moulé. Les noms des matériaux ne suffisent donc pas à eux seuls à déterminer quel composant supportera la charge la plus importante.
Fonte ou acier moulé : lequel offre les meilleures performances dans différentes conditions ?
Les performances mécaniques doivent être évaluées par rapport aux conditions de fonctionnement réelles. Un matériau qui se comporte bien sous une compression constante peut se comporter différemment lors de flexions répétées ou d’impacts.
De même, de meilleures performances pour une caractéristique donnée ne garantissent pas une supériorité globale. L’amortissement, la ténacité, la résistance à l’usure, le comportement thermique et l’exposition à la corrosion peuvent conduire à des choix différents.
Résistance à la traction, résistance à la compression et charges structurelles
La fonte grise offre généralement de bonnes performances dans les composants soumis à des charges de compression et correctement conçus. Sa ductilité à la traction limitée prend davantage d’importance lorsque la flexion génère des contraintes de traction au niveau des surfaces critiques.
La fonte ductile offre une gamme plus large de caractéristiques de résistance à la traction et d’allongement. Les différentes nuances permettent aux concepteurs de trouver un équilibre entre la capacité de charge, le comportement à la déformation et les exigences de fabrication.
L’acier moulé offre également un large éventail de combinaisons de résistance et de ductilité. La nuance et le traitement thermique appropriés doivent correspondre aux conditions de charge du composant.
Il est important de noter qu’un composant est rarement soumis à une compression ou à une traction pure. Les forces de montage, la précontrainte des boulons, la pression, les moments de flexion et les contraintes thermiques agissent souvent conjointement.
Par exemple, un support peut subir une compression constante en fonctionnement, mais une contrainte de traction importante au niveau de ses trous de fixation en cas de surcharge.
Choisir la fonte grise uniquement parce que la charge principale en fonctionnement est une charge de compression reviendrait à négliger ces zones critiques. La fonte ductile et l’acier moulé méritent d’être évalués en fonction de la répartition complète des contraintes.
Résistance aux chocs et résistance à la fatigue
La ténacité aux chocs décrit la capacité à absorber de l’énergie dans des conditions d’essai de choc spécifiées. Elle diffère de la résistance à la traction, qui mesure la résistance lors d’un processus de chargement différent.
La fonte grise est généralement moins adaptée aux chocs violents, car ses paillettes de graphite peuvent favoriser l’apparition de fissures. Cette limitation devient importante en cas de chocs ou à basse température.
La fonte ductile offre de meilleures possibilités en termes de ténacité, en particulier dans les nuances conçues pour présenter un allongement et des performances de résistance aux chocs adéquats. Néanmoins, toutes les nuances de fonte ductile ne répondent pas aux exigences strictes en matière de résistance aux chocs.
L’acier moulé peut offrir une ténacité aux chocs satisfaisante lorsque sa composition et son traitement thermique sont appropriés. Les acheteurs doivent toutefois vérifier la température d’essai applicable et les critères d’acceptation.
La fatigue introduit un autre facteur à prendre en compte. Des contraintes répétées peuvent provoquer l’apparition de fissures au niveau des surfaces, des discontinuités de moulage, des transitions brusques ou d’autres zones soumises à des contraintes locales.
Un composant hypothétique de machine tournante soumis à des flexions répétées peut nécessiter une vérification de conception axée sur la fatigue, que son matériau de base soit de la fonte ductile ou de l’acier moulé.
Amortissement des vibrations et stabilité dimensionnelle
La fonte grise est largement utilisée dans les structures de machines car sa microstructure contenant du graphite offre un amortissement utile des vibrations. Cela peut contribuer à limiter les vibrations indésirables pendant le fonctionnement.
Les bancs de machines, les supports d’équipements et les carters peuvent bénéficier de ce comportement, en particulier lorsque les vibrations influencent le bruit, la qualité d’usinage ou la stabilité mécanique.
La fonte ductile et l’acier moulé offrent généralement un amortissement inhérent inférieur à celui de la fonte grise. Cependant, la conception structurelle, les assemblages et les mesures d’amortissement supplémentaires influencent également le comportement du système.
Il ne faut pas confondre l’amortissement avec la rigidité ou la stabilité dimensionnelle. L’épaisseur des parois, le placement des nervures, les contraintes résiduelles, le traitement thermique et la séquence d’usinage peuvent affecter la précision des composants.
Une structure rigide en acier moulé peut répondre à une exigence particulière en matière de vibrations grâce à sa géométrie, tandis qu’une pièce moulée en fonte grise mal conçue peut tout de même se déformer de manière excessive.
Comportement des matériaux sous l’usure et à des températures élevées
La résistance à l’usure d’une pièce moulée varie en fonction du type de contact, de la charge appliquée, des conditions de lubrification et de l’exposition aux abrasifs. Le contact glissant, les particules abrasives, les chocs répétés et une lubrification insuffisante imposent des exigences différentes au matériau.
Le graphite présent dans la fonte grise peut contribuer à un comportement de glissement favorable dans des conditions appropriées. Cependant, le graphite ne garantit pas la résistance à l’usure abrasive ou liée aux chocs.
Le comportement à l’usure de la fonte ductile dépend de la structure de la matrice, de la dureté, de la répartition du graphite et de l’état de surface. Certaines nuances traitées thermiquement offrent des options utiles pour des conditions de contact exigeantes.
L’acier moulé peut également être choisi pour des applications soumises à l’usure, en particulier lorsque la composition de l’alliage, le traitement thermique ou le durcissement de surface appropriés permettent d’atteindre les performances requises.
La température impose des exigences spécifiques. La conductivité thermique, la dilatation, l’oxydation, la fatigue thermique et la résistance aux hautes températures doivent être évaluées en fonction de l’environnement de fonctionnement réel.
La fonte grise peut s’avérer intéressante pour certaines applications de transfert de chaleur, tandis que des nuances spécialisées de fonte ou d’acier peuvent être nécessaires en cas d’exposition thermique plus intense.
Résistance à la corrosion et soudabilité
Ni la fonte grise conventionnelle, ni la fonte ductile, ni l’acier moulé au carbone ordinaire ne sont intrinsèquement adaptés à tous les environnements corrosifs. L’humidité, les produits chimiques, la température et la protection de surface influencent la durabilité.
La composition de l’alliage peut améliorer la résistance à des environnements particuliers, mais la désignation d’un acier allié n’indique pas automatiquement une résistance significative à la corrosion.
La soudabilité varie également. Les nuances d’acier moulé adaptées sont souvent plus faciles à souder, bien que la teneur en carbone, l’alliage, l’épaisseur de la section et les procédures de soudage restent des facteurs importants.
La fonte grise présente des difficultés de soudage liées à sa microstructure riche en carbone et à sa sensibilité à la fissuration. La fonte ductile nécessite également un choix minutieux des procédures afin de garantir des performances satisfaisantes au niveau des joints.
Pour les composants nécessitant des fixations soudées ou une réparation future, la méthode d’assemblage doit être prise en compte lors du choix du matériau plutôt qu’une fois la conception de la pièce moulée finalisée.
Tableau 1 : Fonte vs acier moulé — Matrice de décision « service-performance »
| Exigence d’utilisation | Fonte grise | Fonte ductile | Acier moulé |
| Amortissement des vibrations | Souvent privilégié | Amortissement intrinsèque plus faible | Amortissement intrinsèque généralement plus faible |
| Charges de traction et de flexion | Ductilité limitée | Capacité étendue dépendant de la nuance | Capacité étendue dépendant de la nuance |
| Charges de compression | Souvent adapté | Adapté avec une conception adéquate | Convient avec une conception adaptée |
| Résistance aux chocs | Généralement moins favorable | Certaines nuances peuvent convenir | Les nuances à haute ténacité sont souvent privilégiées |
| Charges de fatigue | Sensible aux concentrations de contraintes de traction | Dépend de la nuance et de la géométrie | Dépend de la nuance et de la géométrie |
| Résistance à l’usure | Utile dans certaines conditions de glissement | Dépend de la dureté et de la matrice | Dépend de l’alliage et du traitement |
| Fonctionnement à haute température | Nécessite une évaluation spécifique à chaque nuance | Nécessite une évaluation spécifique à chaque nuance | Certaines nuances spécialisées peuvent être adaptées |
| Exigences en matière de soudage | Souvent complexes | Nécessite des procédures qualifiées | Souvent plus faciles à mettre en œuvre avec des nuances adaptées |
Cette comparaison met en évidence des tendances générales plutôt que des performances garanties. Les décisions finales doivent tenir compte des propriétés représentatives des nuances, de la géométrie des composants, des conditions de fabrication et des essais pertinents.
La fonte ou l’acier moulé : quelle solution est la plus rentable ?
Le coût des matériaux a son importance, mais les acheteurs techniques paient en fin de compte pour un composant fini conforme aux exigences. La production des pièces moulées, l’usinage, les traitements, l’inspection et le risque de rejet influencent tous les dépenses.
Coûts de production des pièces moulées et coûts des matériaux
La fonte grise peut offrir des avantages de fabrication pour des pièces moulées complexes adaptées, en raison de ses caractéristiques de moulage et de ses méthodes de production bien établies.
La fonte ductile nécessite une formation contrôlée du graphite et une gestion appropriée du processus. Son coût dépend des exigences de nuance, de l’épaisseur de la section, du volume de production et de l’étendue des contrôles.
La fonte d’acier implique souvent un contrôle exigeant de la fusion, de l’alimentation en matière première et de la solidification. Les problèmes liés au retrait peuvent affecter la conception de la pièce moulée, le rendement de production et l’effort de fabrication.
Cependant, ces tendances ne permettent pas d’établir un classement universel des coûts. Une pièce complexe en fonte ductile peut coûter plus cher qu’une pièce moulée en acier relativement simple.
Les modèles, les noyaux, les systèmes d’alimentation, les marges de finition et le rendement de coulée prévu influent tous sur la précision du devis. Se contenter de comparer les prix des matières premières ne permet pas de prendre en compte ces différences de production.
Coûts d’usinage, de traitement thermique et de finition
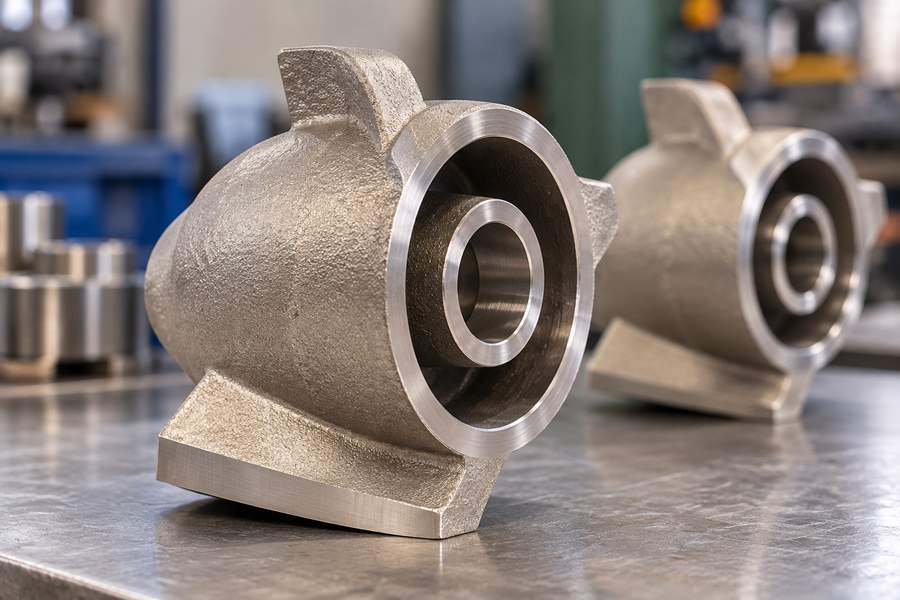
La fonte grise est souvent usinable avec des copeaux relativement courts. Son comportement réel à l’usinage dépend toutefois de la dureté, de la microstructure, des inclusions et des conditions locales de moulage.
L’usinage de la fonte ductile varie considérablement selon qu’il s’agit de nuances ferritiques, perlitiques ou traitées thermiquement. Le choix des outils et les conditions de coupe doivent tenir compte du matériau spécifié.
L’usinage de l’acier moulé dépend de la composition de l’alliage, de la dureté, de l’état de traitement thermique et de l’enlèvement de matière requis. Certaines nuances présentent des difficultés d’usinage plus importantes que d’autres.
La géométrie de la pièce moulée a également son importance. Les coupes interrompues, les cavités profondes, les accès difficiles et les tolérances serrées peuvent allonger considérablement le temps d’usinage, quel que soit le matériau.
Le traitement thermique et la finition entraînent des coûts supplémentaires. Ces opérations peuvent s’avérer nécessaires pour obtenir les propriétés spécifiées, la stabilité dimensionnelle, l’état de surface ou la protection environnementale requises.
Coût de la pièce finie par rapport au prix initial de la pièce moulée
Une comparaison pertinente des devis doit inclure l’ensemble du périmètre de fabrication. Les acheteurs doivent distinguer le prix de la pièce moulée des coûts liés à l’usinage, aux essais, au traitement thermique, au revêtement et au transport.
Par exemple, un support en fonte ductile pourrait faire l’objet d’un devis initial de moulage moins élevé, mais nécessiter des modifications de conception ou un usinage supplémentaire pour remplir sa fonction.
Une alternative en acier moulé pourrait entraîner des coûts de production initiaux plus élevés, mais simplifier un assemblage soudé requis. La comparaison globale dépendrait des modalités de fabrication vérifiées.
La situation inverse est tout aussi possible. Remplacer une nuance d’acier inutilement exigeante par de la fonte ductile adaptée peut réduire les coûts sans compromettre les performances requises.
La substitution de matériau peut modifier l’épaisseur de paroi, le poids, les exigences d’alimentation et les surépaisseurs d’usinage. Par conséquent, des plans identiques ne donnent pas toujours lieu à des alternatives aussi optimisées les unes que les autres.
Lorsqu’ils évaluent des services de moulage métallique, les acheteurs doivent demander des devis comparables basés sur des conditions de matériau définies, des normes d’inspection acceptées et des cotes finies.
Le critère pertinent est le coût d’obtention d’un composant conforme aux exigences de service, et non simplement la pièce moulée non usinée la moins chère.
Quel matériau est le mieux adapté aux différentes applications de moulage ?
Les applications constituent un point de départ utile pour la comparaison, mais elles ne déterminent pas automatiquement le matériau final. Des composants d’apparence similaire peuvent être soumis à des contraintes et à des températures très différentes.
Bases de machines et carters d’équipements industriels
La fonte grise est souvent choisie pour les socles de machines, car ses propriétés d’amortissement, son usinabilité et la complexité de sa géométrie moulée peuvent s’avérer précieuses dans les équipements fixes.
Pour un socle de machine de précision, le comportement vibratoire et la précision dimensionnelle peuvent influencer la conception davantage que la résistance maximale à la traction.
La fonte ductile mérite d’être envisagée lorsque le boîtier comporte des éléments de fixation soumis à de fortes charges. L’acier moulé peut être envisagé lorsque les exigences structurelles ou d’assemblage spécifiées le justifient.
La géométrie reste un facteur critique. La disposition des nervures, les points d’appui, l’épaisseur des parois et la séquence d’usinage peuvent influencer les performances davantage qu’une simple comparaison des fiches techniques des matériaux.
Corps de pompes, corps de vannes et composants sous pression
Les pièces moulées sous pression nécessitent une attention particulière en ce qui concerne les contraintes internes, les cycles de pression, la compatibilité avec les fluides, la température et les exigences de conception pertinentes.
La fonte grise peut être utilisée dans certaines applications, mais sa ductilité à la traction limitée restreint son adéquation dans certaines conditions de pression, de température ou de choc.
La fonte ductile est généralement envisagée lorsque des résistances et une ductilité adéquates sont requises. Son adéquation réelle dépend de la nuance spécifiée et des normes de conception applicables.
L’acier moulé peut être choisi pour répondre à des exigences particulières en matière de pression, de température, de choc ou de fabrication. Son adéquation doit toutefois être vérifiée au regard des critères de conception et d’inspection.
Par exemple, un corps de vanne soumis à des variations de pression répétées peut nécessiter une évaluation de la résistance à la fatigue au niveau des transitions de brides et de la géométrie interne.
Le choix du matériau doit tenir compte de ces contraintes locales, de la qualité de la pièce moulée, de l’exposition à la corrosion et des essais de pression requis, plutôt que de se fonder uniquement sur la résistance nominale.
Supports, engrenages et composants de machines lourdes
Les supports structurels sont généralement soumis à des combinaisons de flexion, de traction, de compression et de charges répétées. Les exigences relatives à leur matériau dépendent fortement de la géométrie de montage et de la répartition des contraintes.
La fonte ductile peut constituer une option efficace pour certains supports nécessitant une résistance mécanique et une moulabilité sans conditions de soudage ou de choc particulièrement exigeantes.
L’acier moulé devient intéressant lorsque la ténacité, une exposition importante aux chocs ou des assemblages soudés constituent des éléments importants du cahier des charges.
La fonte grise peut rester appropriée pour les supports fixes soumis à des charges contrôlées, bien que son comportement en traction doive être pris en compte à proximité des trous, des angles et des surfaces de montage.
Pour les engrenages, la charge sur les dents, la fatigue de contact, l’usure et la lubrification peuvent déterminer le choix du matériau. Les comparaisons générales entre familles de matériaux ne peuvent se substituer aux calculs spécifiques aux engrenages et aux exigences matérielles.
Composants exposés à l’usure et à la chaleur
Les pièces moulées exposées à l’usure nécessitent une description précise des conditions de contact. Les particules abrasives, les surfaces de glissement et les chocs mécaniques répétés n’entraînent pas les mêmes mécanismes de détérioration.
Certaines nuances de fonte peuvent offrir de bonnes performances dans des conditions de glissement, tandis que des nuances spécialisées de fonte ductile ou d’acier moulé peuvent convenir à différentes combinaisons d’usure et de charge.
Les composants exposés à la chaleur nécessitent une évaluation de la température de fonctionnement, des cycles thermiques, de l’oxydation et des propriétés mécaniques dépendantes de la température. La résistance à la traction à température ambiante ne constitue pas un critère suffisant.
Par exemple, le boîtier d’un équipement chauffé peut nécessiter une stabilité dimensionnelle lors de cycles thermiques répétés, ce qui fait du comportement à la dilatation et de la répartition de la température des critères de sélection importants.
Tableau 2 : Choix des matériaux en fonction de l’application des composants
| Application du composant | Matériaux candidats | Facteurs de sélection critiques | Vérification utile |
| Socle de machine | Fonte grise ; fonte ductile ; acier moulé | Amortissement, rigidité, charges de montage | Évaluation structurelle, contrôle dimensionnel |
| Carter de l’équipement | Fonte grise ; fonte ductile ; acier moulé | Épaisseur de paroi, sollicitations, usinage | Vérification dimensionnelle et des matériaux |
| Corps de pompe | Fonte ductile ; acier moulé ; fonte grise conforme aux spécifications | Pression, corrosion, température | Essais de pression et de matériaux applicables |
| Corps de vanne | Fonte ductile ; acier moulé ; fonte grise conforme | Intégrité sous pression, compatibilité avec les fluides | Essais de pression, contrôle des défauts |
| Support structurel | Fonte ductile ; acier moulé | Flexion, fatigue, choc | Propriétés mécaniques, contrôle des zones critiques |
| Composant de machine lourde | Fonte ductile ; acier moulé | Chocs, ténacité, fatigue | Essais mécaniques et non destructifs pertinents |
| Pièce d’usure | Nuances de fonte ou d’acier sélectionnées | Type de contact, dureté, lubrification | Dureté et évaluation représentative de l’usure |
| Composant exposé à la chaleur | Nuances de fonte ou d’acier résistantes à la chaleur adaptées | Température, oxydation, cycles thermiques | Vérification des matériaux en fonction de la température |
Le tableau présente des matériaux candidats, et non des substituts approuvés. La sélection finale nécessite de tenir compte des propriétés spécifiques à chaque nuance et de procéder à une vérification par rapport aux conditions de fonctionnement réelles du composant.
Comment les acheteurs doivent-ils sélectionner et vérifier le matériau de moulage approprié ?
Un cahier des charges d’achat concret établit un lien entre les exigences relatives au matériau, la géométrie du composant, les procédés de fabrication et les critères de réception. Cela permet d’éviter les désaccords dus à des descriptions incomplètes des matériaux.
Définir les exigences relatives au matériau et au composant
Commencez par définir les conditions de fonctionnement du composant. Identifiez les charges de traction, de compression, de flexion, de choc et les charges répétitives, y compris les conditions inhabituelles lors du démarrage, de l’arrêt et de la manutention.
Notez la plage de températures de fonctionnement, l’exposition aux fluides ou à l’atmosphère, les conditions de contact et la durée de vie prévue. Ces facteurs peuvent déterminer quelles caractéristiques du matériau sont les plus importantes.
Déterminez ensuite la norme applicable au matériau, la nuance, les conditions de traitement thermique et les propriétés mécaniques requises. Évitez de considérer comme interchangeables des désignations de nuances similaires issues de normes différentes.
La géométrie de la pièce moulée mérite une attention tout aussi grande. L’épaisseur des parois, les transitions de section, les passages internes, les trous de fixation et les surépaisseurs d’usinage influencent à la fois la fabricabilité et les performances mécaniques.
Un changement hypothétique de matériau, par exemple le passage de la fonte grise à la fonte ductile, peut nécessiter un recalcul des dimensions plutôt qu’un simple remplacement de la désignation du matériau sur le plan.
De même, le remplacement de la fonte ductile par de l’acier moulé n’améliore pas automatiquement les performances si des défauts de moulage, des contraintes dimensionnelles ou un traitement thermique inadapté compromettent la conception.
Comparer la faisabilité de fabrication et les devis
Demandez des devis en utilisant des quantités de production, des plans, des exigences d’usinage, des critères d’inspection et un périmètre de livraison cohérents. Cela facilite la comparaison équitable des alternatives de matériaux.
Discutez de la faisabilité de la coulée avant d’approuver une substitution de matériau. Les dispositions d’alimentation, les transitions de section, les exigences relatives aux noyaux et les surépaisseurs d’usinage peuvent différer entre la production de fonte et celle d’acier.
Le fournisseur doit identifier les contraintes de fabrication importantes et proposer des modifications aux plans. Toute modification affectant les performances structurelles nécessite un examen technique approprié avant d’être acceptée.
Par exemple, une pièce moulée en acier peut nécessiter une modification de la configuration d’alimentation qui affecte la marge d’usinage autour d’une surface de montage critique.
La comparaison des offres d’achat doit donc inclure la géométrie finale réalisable, les exigences mécaniques et les obligations d’inspection, plutôt que de se limiter au seul prix de la pièce moulée brute indiqué dans le devis.
Il est possible de contacter Boberry Machining avec les plans des composants et les exigences définies en matière de matériaux pour un examen technique, sans partir du principe que toutes les nuances ou tous les procédés demandés sont disponibles.
Vérification de la qualité du matériau et des performances de la pièce moulée finie
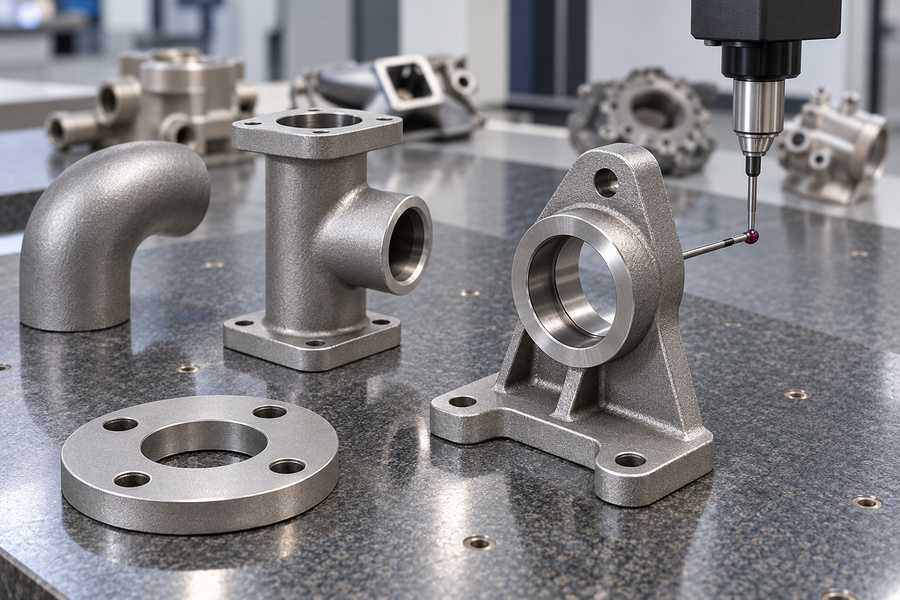
La certification du matériau doit identifier la nuance spécifiée et les conditions de fabrication pertinentes. La composition chimique et les résultats des essais mécaniques doivent correspondre aux exigences convenues.
Des essais de traction, des mesures de dureté, des essais de choc ou un examen de la microstructure peuvent s’avérer appropriés, en fonction de la spécification du matériau et de la fonction du composant.
Pour la fonte grise, la structure du graphite et les caractéristiques de la matrice peuvent être importantes. La vérification de la fonte ductile peut en outre prendre en compte la nodularité du graphite et les propriétés mécaniques spécifiques à la nuance.
Pour l’acier moulé, les registres de traitement thermique et les essais mécaniques spécifiés peuvent aider à établir que la pièce moulée livrée répond à l’état requis du matériau.
Un contrôle non destructif peut s’avérer nécessaire au niveau des zones critiques. La méthode choisie, l’étendue de l’inspection et les critères d’acceptation doivent refléter les risques de défauts pertinents.
Les composants sous pression peuvent nécessiter des essais de pression conformément à une spécification applicable. Les conditions d’essai et les exigences d’acceptation convenues doivent être documentées avant l’homologation de la production.
Les rapports d’inspection doivent également couvrir les cotes critiques, les surfaces usinées, les zones réparées et tout écart par rapport au plan approuvé ou à la spécification du matériau.
L’homologation finale du matériau doit reposer sur l’ensemble des éléments suivants : adéquation de la conception, faisabilité de la fabrication, propriétés du matériau et résultats d’inspection — et non sur l’hypothèse selon laquelle un matériau de moulage serait intrinsèquement meilleur qu’un autre.