
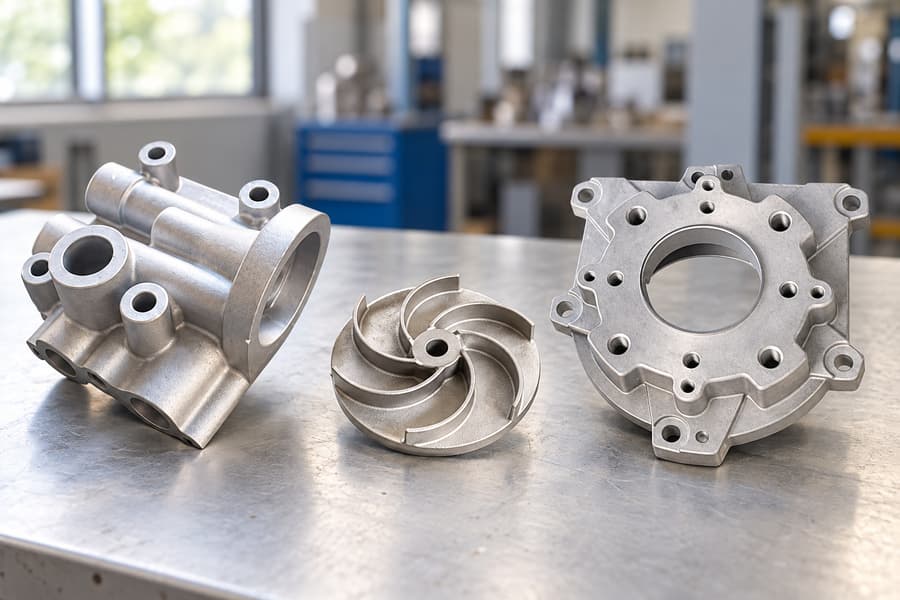
Les pièces moulées industrielles constituent les carters, les circuits d’écoulement et les supports utilisés dans les pompes, les vannes, les moteurs et les machines. Leurs formes combinent souvent des caractéristiques structurelles et des surfaces nécessitant un usinage ultérieur.
Leur sélection nécessite de prendre des décisions distinctes concernant la fonction de la pièce, l’alliage, le procédé de moulage et le contrôle final. Chaque choix doit tenir compte des charges de service, des conditions de fonctionnement et des besoins de production.
Comprendre les pièces moulées industrielles et leur classification
Qu’est-ce qui fait qu’une pièce est une pièce moulée industrielle ?
Une pièce moulée est fabriquée en remplissant un moule préparé avec du métal en fusion, en laissant le métal se solidifier, puis en extrayant la pièce pour les opérations suivantes.
Ce procédé permet de réaliser des passages courbes, des cavités fermées, des éléments de fixation et des formes externes complexes. Ces caractéristiques rendent le moulage particulièrement utile lorsque l’usinage d’un composant entier à partir d’un bloc massif nécessiterait un enlèvement important de matière.
Les acheteurs qui examinent des composants moulés industriels doivent distinguer trois conditions de livraison :
- Pièces moulées brutes : composants fournis après le moulage et après des opérations de nettoyage ou d’enlèvement de matière de base convenues, pouvant nécessiter un traitement supplémentaire.
- Pièces moulées usinées : composants moulés présentant des caractéristiques de précision obtenues par des opérations telles que le fraisage, le perçage, l’alésage et le tournage.
- Pièces finies : pièces fournies dans un état convenu pouvant inclure l’usinage, le traitement de surface, le contrôle et d’autres opérations spécifiées.
Une pièce moulée n’est pas nécessairement prête à être assemblée lorsqu’elle sort du moule. Son état de livraison requis dépend du plan et du cahier des charges d’achat.
Trois façons de classer les pièces moulées industrielles
Les pièces moulées industrielles peuvent être classées par fonction, par matériau ou par procédé de fabrication. Chaque classification répond à une question d’ingénierie différente.
La classification fonctionnelle identifie la finalité du composant. Les corps de vannes contrôlent les passages de fluide, les roues transmettent de l’énergie aux fluides et les couvercles d’extrémité de moteur supportent les interfaces mécaniques.
La classification par matériau identifie la famille d’alliages et les propriétés requises. Chaque famille d’alliages présente des compromis différents en termes de propriétés mécaniques, de poids, de résistance à la corrosion et de facilité de fabrication.
La classification par procédé décrit la manière dont la pièce moulée est produite. Le moulage à la cire perdue, le moulage par gravité et le moulage sous pression utilisent des configurations d’outillage et des méthodes de remplissage différentes.
Ces classifications se recoupent. Un capot de moteur en aluminium décrit une fonction et un matériau, mais aucune de ces descriptions ne permet à elle seule de déterminer le procédé de fabrication.
Types de composants moulés industriels et leurs applications
Corps de vannes pour systèmes de contrôle des fluides
Les corps de vannes moulés comportent des passages internes et des surfaces de raccordement permettant de contrôler le débit des fluides. Ils sont utilisés dans les vannes industrielles, les canalisations, les systèmes de pompage et les équipements de traitement.
Leur géométrie peut comporter des passages qui se croisent, des chambres courbes et des points de raccordement renforcés. Ces passages et ces éléments de raccordement peuvent être formés au sein d’un seul corps moulé au lieu d’être fabriqués sous forme de pièces distinctes.
Les ingénieurs doivent tenir compte des caractéristiques du fluide, de la pression et de la température prévues, ainsi que de la configuration des raccords adjacents. Le choix du matériau doit également prendre en compte la corrosion et d’autres mécanismes de dégradation pertinents.
Les sièges de vannes, les faces de brides, les orifices filetés et les interfaces d’étanchéité nécessitent souvent un usinage. Les applications sous pression peuvent également nécessiter des inspections spécifiques et des essais de pression avant leur réception.
Turbines moulées pour pompes et équipements de traitement des fluides
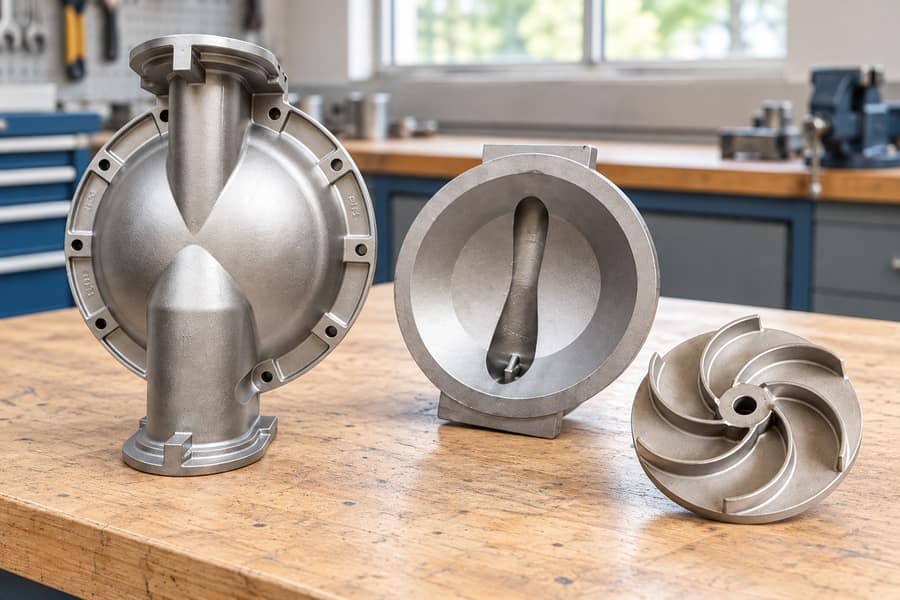
Les roues sont des composants rotatifs qui transfèrent l’énergie mécanique aux fluides. On trouve des roues moulées dans les pompes centrifuges et d’autres équipements nécessitant un mouvement contrôlé des fluides.
Le profil de leurs aubes et leurs passages internes influencent les performances hydrauliques. La formation d’aubes et de passages courbes directement dans un moule peut s’avérer plus pratique que l’usinage de l’ensemble de la géométrie à partir d’un bloc plein.
Le choix du matériau dépend de la vitesse de fonctionnement, de la composition chimique du fluide, de la température et de l’exposition potentielle à l’érosion ou à la cavitation. Des environnements différents peuvent nécessiter des alliages très différents.
Le raccordement à l’arbre, l’alésage du moyeu et certaines surfaces de référence peuvent nécessiter un usinage de précision. L’équilibrage rotatif et la vérification dimensionnelle doivent respecter les exigences de fonctionnement de l’équipement.
Couvercles d’extrémité en aluminium pour moteurs électriques
Les couvercles d’extrémité de moteur ferment les extrémités des carters de moteur tout en assurant un support mécanique aux roulements, aux éléments de fixation et aux autres interfaces d’assemblage.
Les alliages d’aluminium sont généralement envisagés lorsque la réduction du poids et le comportement thermique sont des critères importants. Cependant, les performances mécaniques réelles dépendent du choix de l’alliage, de la qualité de la pièce moulée et de la géométrie.
Un couvercle d’extrémité de moteur doit maintenir la relation prévue entre les supports de roulements et les autres composants du moteur. Un mauvais alignement peut affecter l’ajustement lors de l’assemblage et le comportement en fonctionnement.
Les alésages de roulements, les diamètres de positionnement et les faces de montage nécessitent souvent un usinage. Les concepteurs doivent également tenir compte des différences de dilatation thermique entre les pièces moulées en aluminium et les composants adjacents.
Carter de machines et composants moulés structurels
Les carters moulés sont utilisés dans les machines industrielles, les transmissions mécaniques et les boîtiers d’équipements. Ils assurent un soutien structurel tout en accueillant des arbres, des roulements, des éléments de fixation et des mécanismes internes.
Le moulage permet aux concepteurs d’intégrer des bossages de montage, des nervures de renfort et des cavités internes. Cela peut réduire le nombre de pièces structurelles distinctes nécessaires.
La géométrie du carter doit tenir compte des charges mécaniques, des vibrations, des mouvements thermiques et des contraintes d’installation. Une épaisseur de paroi plus importante n’améliore pas automatiquement les performances ni la qualité de la pièce moulée.
Les sièges de roulements usinés, les plans de montage et les repères de positionnement établissent des relations d’assemblage critiques. Leurs tolérances doivent être spécifiées en fonction des exigences fonctionnelles de l’équipement.
Supports moulés et composants de support mécanique
Les supports moulés relient les composants des machines, soutiennent les équipements montés et transfèrent les charges mécaniques entre les structures. Leur forme comprend souvent des trous de fixation, des nervures et des transitions de renfort.
Une géométrie de moulage intégrée peut s’avérer utile lorsque plusieurs éléments connectés nécessiteraient autrement une fabrication et un assemblage distincts. Son adéquation dépend des charges, de la quantité, du matériau et des exigences de fabrication.
Les concepteurs doivent tenir compte de la direction des charges, de l’emplacement des fixations et des contraintes locales. Les transitions géométriques brusques ou les saillies non soutenues peuvent nécessiter une analyse structurelle supplémentaire.
Un usinage peut s’avérer nécessaire pour les surfaces de montage et les alésages de précision. L’inspection doit se concentrer sur les cotes et les caractéristiques qui influent directement sur le transfert des charges et l’installation.
Alliages de fonderie courants et leurs utilisations industrielles
Pièces moulées en acier au carbone
Les pièces moulées en acier au carbone sont utilisées pour les composants mécaniques nécessitant des combinaisons spécifiques de résistance, de ductilité et de ténacité. Leurs propriétés dépendent de leur composition, de leur traitement et de leur traitement thermique.
Parmi les applications typiques, on peut citer les pièces structurelles de machines, les composants de vannes et d’autres éléments d’équipements soumis à des charges. L’acier au carbone est également utilisé pour les composants fabriqués par moulage à la cire perdue.
La nuance spécifiée doit tenir compte des charges de service, de la température et de l’exposition environnementale. L’acier au carbone nécessite généralement une attention particulière lorsque la résistance à la corrosion est un critère important.
Pièces moulées en aluminium pour équipements légers
Les alliages d’aluminium permettent de réduire la masse des composants tout en assurant une conduction thermique efficace dans des conceptions d’équipements adaptées. Ces caractéristiques en font des candidats idéaux pour les capots de moteurs, les carters de machines et certains composants d’équipements.
Leur comportement à la coulée varie considérablement selon l’alliage et le procédé. La résistance, l’allongement, la stabilité dimensionnelle et l’usinabilité doivent être évalués pour l’état du matériau sélectionné.
Pour les assemblages de précision, la dilatation thermique peut influencer l’ajustement et l’alignement des paliers. Les concepteurs doivent tenir compte des températures rencontrées lors de l’usinage, de l’assemblage et du fonctionnement.
Pièces moulées en acier inoxydable pour environnements corrosifs
L’acier inoxydable moulé est envisagé pour les composants exposés à des conditions exigeant une protection anticorrosion spécifique à la nuance. Les utilisations typiques comprennent les pièces internes de vannes, les composants de pompes et d’autres pièces en contact direct avec les fluides de process.
Les nuances d’acier inoxydable varient quant à leur capacité à résister à l’exposition à la corrosion, aux charges mécaniques et aux températures de fonctionnement élevées. La nuance choisie doit être adaptée aux fluides, aux températures et aux conditions d’exposition rencontrées en service.
La simple désignation « acier inoxydable » ne garantit pas l’adéquation à toutes les expositions chimiques. L’état de surface, la concentration du fluide, la température et les conditions de fonctionnement peuvent influencer le comportement face à la corrosion.
Fonte et autres alliages de fonderie technique
La fonte reste utile pour certains carters de machines, certaines structures de support et certains composants d’équipements. Son adéquation dépend du type de fonte, de la géométrie et des contraintes mécaniques.
La fonte grise offre des propriétés utiles d’amortissement des vibrations, tandis que la fonte ductile peut présenter une plus grande ductilité et des caractéristiques de résistance différentes. Aucune de ces deux fontes ne doit être considérée comme interchangeable avec l’acier moulé.
D’autres alliages de moulage peuvent être envisagés pour répondre à des exigences spécifiques en matière de résistance thermique, d’usure ou de corrosion. Leur disponibilité et leur compatibilité avec les procédés de fabrication doivent être vérifiées lors de l’étude de fabrication.
Adapter les matériaux de moulage aux conditions d’exploitation
Le choix du matériau doit s’appuyer en priorité sur les exigences de fonctionnement du composant plutôt que sur une préférence pour une famille d’alliages familière.
| Famille de matériaux | Facteurs clés de sélection | Applications typiques | Points à vérifier |
| Acier au carbone | Résistance, ténacité, traitement thermique | Composants de vannes, pièces structurelles | Nuance, contrainte, protection contre la corrosion |
| Alliages d’aluminium | Poids, propriétés thermiques, coulabilité | Couvercles de moteurs, carters d’équipements | Nuance d’alliage, résistance, stabilité dimensionnelle |
| Acier inoxydable | Comportement face à la corrosion, compatibilité thermique | Composants de pompes et de vannes | Compatibilité avec les fluides, nuance, température de fonctionnement |
| Fonte | Rigidité, amortissement, contraintes mécaniques | Carter de machines, composants de support | Type de fonte, résistance aux chocs, propriétés de traction |
Le choix du matériau influe également sur la faisabilité de la pièce moulée. Un alliage répondant aux exigences mécaniques peut néanmoins nécessiter un procédé de fabrication particulier ou un ajustement de la géométrie.
Les plans techniques doivent préciser la nuance requise et l’état du matériau. Lorsque des matériaux équivalents sont autorisés, les critères d’acceptation doivent être définis avant toute substitution.
Procédés de moulage industriel : moulage à la cire perdue, moulage par gravité et moulage sous pression
Moulage à la cire perdue pour les composants industriels complexes
Le moulage à la cire perdue utilise des modèles consommables et des moules en céramique pour produire des composants métalliques présentant des détails externes et internes complexes.
Ce procédé s’applique à certains aciers et autres alliages compatibles, notamment aux composants présentant une géométrie complexe ou des caractéristiques qui nécessiteraient autrement un usinage important.
Ce procédé peut offrir des capacités dimensionnelles et un état de surface satisfaisants, mais les résultats obtenus dépendent de la taille du composant, de l’alliage, de la géométrie et du contrôle du procédé.
Les exigences en matière d’outillage, la préparation de l’enveloppe céramique, le comportement à la solidification et les surépaisseurs d’usinage doivent être évalués avant de choisir le moulage à la cire perdue pour un composant particulier.
Moulage par gravité pour les pièces métalliques industrielles
Le moulage par gravité consiste à introduire le métal en fusion dans un moule principalement par la force de gravité plutôt que par injection à haute pression.
Ce procédé est couramment envisagé pour les composants en alliage d’aluminium adaptés, notamment certains boîtiers et pièces mécaniques. Le type de moule et le choix de l’alliage influent sur les caractéristiques pouvant être obtenues.
L’épaisseur des parois, la disposition des canaux d’alimentation et le comportement à la solidification influencent la qualité de la pièce moulée. Les cavités complexes peuvent nécessiter des noyaux ou des dispositions de fabrication supplémentaires.
Les acheteurs doivent examiner les exigences en matière d’outillage, les tolérances dimensionnelles, l’état de surface et le volume de production avant de privilégier le moulage par gravité par rapport à d’autres méthodes de fabrication.
Moulage sous pression pour boîtiers et couvercles métalliques
Le moulage sous pression consiste généralement à injecter du métal en fusion sous pression dans des moules métalliques réutilisables. Il est largement associé à des alliages non ferreux adaptés et à des géométries de composants reproductibles.
Les applications potentielles comprennent les capots de moteur, les boîtiers d’équipements et les enceintes. Le procédé permet de réaliser des sections relativement minces, sous réserve des contraintes liées à l’alliage et à l’outillage.
La complexité de l’outillage et le volume de production influencent fortement l’adéquation de ce procédé à la fabrication. Le moulage sous haute pression peut également entraîner une porosité qui nécessite une attention particulière dans les applications critiques.
L’étanchéité à la pression, l’aptitude au traitement thermique et le comportement à l’usinage doivent donc être évalués plutôt que supposés sur la seule base du procédé de fabrication.
Comparaison des procédés de moulage pour la sélection des composants
Les principales différences entre les procédés de moulage concernent les alliages compatibles, la géométrie, l’outillage, les exigences de production et les caractéristiques de moulage obtenues.
| Procédé de moulage | Alliages compatibles types | Considérations relatives à la géométrie et aux dimensions | Considérations relatives à la production | Applications courantes |
| Moulage à la cire perdue | Acier au carbone, acier inoxydable, autres alliages adaptés | Formes détaillées, caractéristiques complexes, tolérances dépendantes du procédé | Outillage de moulage, préparation des coques, planification de la production | Pièces de vannes, roues, composants mécaniques |
| Moulage par gravité | Aluminium et autres alliages non ferreux adaptés | Remplissage du moule, épaisseur de paroi, contrôle de la solidification | Outillage de moulage, exigences de cycle, quantité | Boîtiers, couvercles, composants de machines |
| Moulage sous pression | Aluminium, zinc et autres alliages non ferreux adaptés | Sections minces, géométrie complexe de la matrice, considérations relatives à la porosité | Matrices métalliques, volume de production, complexité de l’outillage | Couvercles de moteurs, boîtiers, carters d’équipements |
Aucun procédé n’est automatiquement supérieur pour tous les composants industriels. Une comparaison techniquement valable doit se fonder sur la même fonction requise, les mêmes propriétés des matériaux et les mêmes conditions d’acceptation.
Les exigences en matière d’usinage et de contrôle influencent également la décision. Un procédé produisant une géométrie brute satisfaisante peut néanmoins nécessiter une finition importante pour respecter les tolérances fonctionnelles.
Considérations de conception pour les composants moulés industriels sur mesure
Épaisseur des parois et géométrie structurelle
L’épaisseur de paroi influence l’écoulement du métal en fusion, le comportement au refroidissement et les performances structurelles. Des changements brusques de section peuvent entraîner des difficultés de solidification localisées ou des concentrations de contraintes.
Les concepteurs doivent examiner les transitions entre les sections épaisses et minces, en particulier autour des bossages, des nervures et des éléments de fixation renforcés. Des transitions progressives peuvent améliorer la fabricabilité.
Une épaisseur uniforme est souvent souhaitable, mais ne peut pas toujours être maintenue dans les composants fonctionnels. Lorsque des sections épaisses sont nécessaires, les exigences en matière d’alimentation et de solidification doivent faire l’objet d’un examen spécifique.
Tolérances dimensionnelles et surépaisseurs d’usinage
Les tolérances de moulage diffèrent des tolérances d’usinage finales. Un composant peut satisfaire aux exigences à l’état brut de coulée tout en nécessitant un usinage au niveau des interfaces d’assemblage importantes.
Les plans techniques doivent distinguer les dimensions critiques de la géométrie non critique. L’application de tolérances d’usinage de précision à l’ensemble d’une pièce moulée brute peut introduire des contraintes de fabrication inutiles.
Les surépaisseurs d’usinage doivent fournir suffisamment de matière pour la finition tout en tenant compte des variations de moulage. Des surépaisseurs excessives peuvent augmenter l’enlèvement de matière et l’effort d’usinage.
Charges mécaniques et conditions de fonctionnement
Les composants moulés industriels peuvent être soumis à des charges statiques, à des cycles de contrainte répétés, à des vibrations, à des variations thermiques ou à la pression d’un fluide. Chaque condition influe sur les exigences relatives au matériau et à la géométrie.
Un composant soumis à des charges cycliques nécessite une attention particulière aux caractéristiques sensibles à la fatigue. Les pièces moulées sous pression doivent répondre à des exigences d’intégrité adaptées, tandis que les composants rotatifs peuvent nécessiter une vérification de l’équilibrage.
Les propriétés des matériaux doivent être évaluées dans les conditions spécifiées, y compris tout traitement thermique pertinent. Les descriptions générales des alliages sont insuffisantes pour les évaluations structurelles critiques.
Conception pour la coulée et l’assemblage
Une conception adaptée à la fonderie doit tenir compte de l’accès au moule, des lignes de joint, des angles de dépouille lorsque cela est nécessaire, ainsi que des méthodes de réalisation des passages internes.
Des caractéristiques qui semblent simples sur un dessin finalisé peuvent entraîner des difficultés importantes au niveau de l’outillage. Les cavités profondes, les passages fermés et les surfaces inaccessibles méritent d’être examinés dès les premières étapes de la conception en vue de la fabrication.
Les exigences d’assemblage sont tout aussi importantes. L’emplacement des paliers, les surfaces de montage et l’accès aux éléments de fixation doivent être pris en compte avant de finaliser la géométrie de la pièce moulée.
Une coordination précoce entre la conception, le moulage et l’usinage permet d’identifier les conflits entre l’accès aux outils, les surépaisseurs d’usinage et les exigences d’assemblage final.
Exigences d’usinage et de finition après la coulée
Usinage CNC des surfaces fonctionnelles
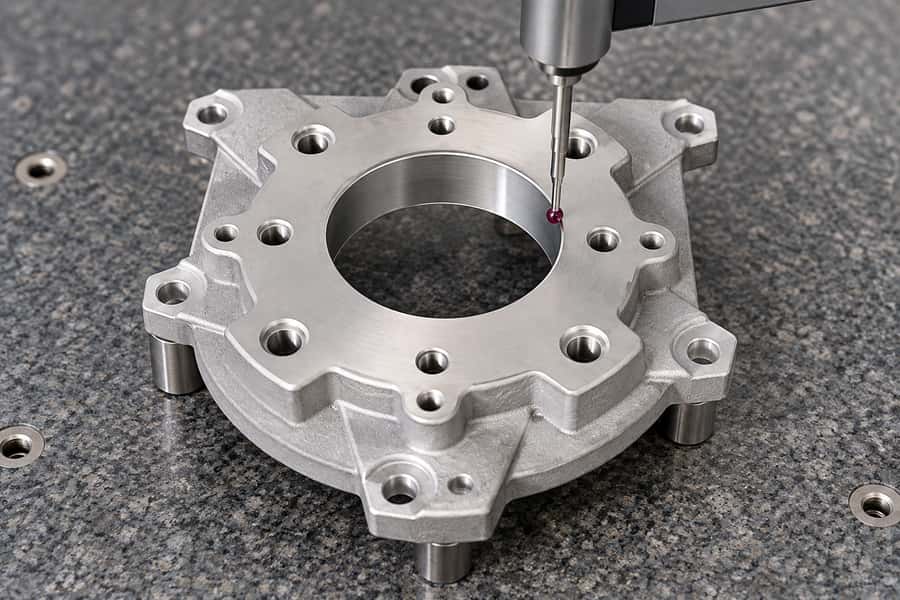
La coulée donne la forme de base du composant, tandis que l’usinage CNC permet d’obtenir les cotes et les surfaces sélectionnées nécessitant un contrôle plus rigoureux.
Les opérations typiques comprennent le fraisage des faces de montage, l’alésage des logements de roulements, le perçage des trous de raccordement, le tournage des interfaces cylindriques et l’usinage des surfaces d’étanchéité des soupapes.
Toutes les surfaces ne nécessitent pas d’usinage. Les exigences fonctionnelles doivent déterminer les endroits où une précision supplémentaire est nécessaire et ceux où la surface moulée d’origine reste acceptable.
Sélection des repères d’usinage et contrôle dimensionnel
Le choix des repères d’usinage définit la manière dont un composant est positionné pendant l’usinage. Une mauvaise planification des repères peut entraîner des problèmes d’alignement entre les caractéristiques critiques.
Par exemple, les alésages de roulements et les surfaces de montage peuvent nécessiter des relations contrôlées pour garantir un assemblage correct. Ces relations doivent apparaître explicitement sur le plan technique.
Le serrage doit s’adapter aux variations de la pièce moulée sans introduire de déformation inacceptable. Le contrôle doit vérifier les cotes finies à l’aide du système de référence spécifié.
Finition de surface et opérations secondaires
Les composants moulés peuvent nécessiter un nettoyage, un ébavurage, une préparation de surface ou une finition protectrice avant l’assemblage. Les opérations nécessaires dépendent du matériau et des conditions d’utilisation.
Des revêtements peuvent être spécifiés pour la protection contre la corrosion, tandis que certains composants peuvent nécessiter un traitement thermique pour obtenir les propriétés de matériau prévues.
Les traitements de surface doivent être évalués quant à leur compatibilité avec les exigences dimensionnelles. L’épaisseur du revêtement ou la déformation due au traitement peuvent affecter les ajustements de précision et les interfaces d’étanchéité.
Coordination de la fonderie et de l’usinage
La fonderie et l’usinage doivent être planifiés comme des étapes de fabrication liées entre elles plutôt que comme des activités d’achat sans rapport les unes avec les autres.
Les exigences d’usinage influencent la géométrie initiale de la pièce moulée, les surépaisseurs, l’accès aux dispositifs de fixation et l’emplacement des caractéristiques. Ces décisions peuvent avoir une incidence sur la conception de l’outillage et la séquence de traitement.
Un plan de fabrication coordonné doit identifier les surfaces critiques, les points d’inspection et les conditions de livraison requises avant que les engagements de production ne soient finalisés.
Exigences en matière de contrôle qualité et de réception
Défauts courants de moulage et leur importance
Les défauts de moulage peuvent inclure la porosité, les cavités de retrait, les inclusions, les fissures et les discontinuités de surface. Leur occurrence et leur importance dépendent de l’alliage, du procédé, de la géométrie et de l’application.
Une discontinuité à proximité d’une caractéristique soumise à de fortes contraintes peut s’avérer plus grave qu’une indication comparable dans une zone non critique.
Les exigences d’acceptation doivent donc tenir compte du type de défaut, de son emplacement, de sa taille et des conditions d’utilisation. Toutes les imperfections visibles en surface n’indiquent pas nécessairement une défaillance fonctionnelle.
Vérification dimensionnelle et du matériau
Le contrôle dimensionnel permet de vérifier si la pièce moulée et ses caractéristiques usinées sont conformes au plan approuvé. Les méthodes de mesure doivent être adaptées aux tolérances et à l’accessibilité de chaque caractéristique.
La vérification des matériaux peut inclure l’identification de la nuance, les fiches de composition chimique et la documentation relative aux propriétés mécaniques applicables, en fonction des exigences contractuelles.
La traçabilité revêt une importance particulière lorsque les composants font l’objet d’un traitement thermique spécifié, de conditions de matériau particulières ou d’obligations d’inspection liées à l’application.
Essais fonctionnels et documentation qualité
Les essais fonctionnels dépendent de la fonction du composant. Les corps de vannes peuvent nécessiter des essais de pression ou d’étanchéité, tandis que certaines roues peuvent nécessiter une vérification de l’équilibrage en rotation.
D’autres applications peuvent nécessiter des contrôles non destructifs ou des essais supplémentaires sur les matériaux. Les méthodes choisies doivent respecter les exigences techniques convenues.
Les plans d’inspection doivent définir les critères d’acceptation, la documentation et les responsabilités en matière de résolution des non-conformités. Ces détails doivent être établis avant la fabrication plutôt qu’après la livraison.
Comment spécifier et s’approvisionner en composants moulés industriels sur mesure
Définir les exigences techniques et d’application
Une demande de devis de moulage efficace commence par un dessin technique et une description de l’environnement d’utilisation prévu.
Les acheteurs doivent identifier les charges de fonctionnement, la température, l’exposition aux fluides, les interfaces d’assemblage et les exigences dimensionnelles. Ces détails constituent la base des décisions relatives aux matériaux et à la fabrication.
Les exigences critiques doivent être clairement distinguées des préférences. La flexibilité de fabrication est utile, mais les exigences fonctionnelles et de sécurité essentielles ne doivent pas devenir négociables en raison de spécifications floues.
Évaluer conjointement les exigences de moulage et d’usinage
L’évaluation des fournisseurs doit couvrir l’ensemble du processus de fabrication, y compris le choix de l’alliage, la préparation du moule, la coulée, l’usinage, la finition et le contrôle.
Boberry Machining propose des pièces moulées sur mesure telles que des corps de vannes, des roues, des couvercles d’extrémité de moteur en aluminium et des pièces moulées à la cire perdue en acier au carbone, ainsi que des services de moulage à la cire perdue, de moulage par gravité, de moulage sous pression et d’usinage de finition.
Le choix du procédé approprié dépend toujours du composant concerné. La compatibilité des alliages, la géométrie, la quantité et la qualité requise doivent être examinées avant de choisir un processus de fabrication.
Préparez une demande technique complète
Les acheteurs industriels peuvent réduire les ambiguïtés liées au cahier des charges en structurant leur demande autour de cinq catégories pratiques :
- Plans techniques : indiquez la géométrie du composant, les tolérances dimensionnelles, les repères de référence, les exigences relatives à la surface et les interfaces critiques.
- Exigences relatives aux matériaux : précisez la nuance d’alliage requise, l’état du matériau concerné et tout traitement thermique applicable.
- Exigences de production : indiquez les quantités estimées, les schémas de commande prévus et les conditions d’approvisionnement demandées.
- Exigences de qualité : identifiez les méthodes d’inspection, les essais fonctionnels, la documentation et les critères d’acceptation convenus.
- Flexibilité de fabrication : expliquer quelles caractéristiques ou quels choix de procédés peuvent être ajustés sans compromettre l’application prévue.
Des spécifications incomplètes peuvent donner lieu à des interprétations divergentes quant à ce que le fournisseur doit livrer. Identifiez clairement les surfaces nécessitant un usinage et définissez les responsabilités en matière de contrôles dimensionnels et de qualité.
Évaluer les propositions de fabrication au regard des exigences techniques
Les propositions de moulage doivent être évaluées au regard de leur adéquation technique, et non pas uniquement en fonction du procédé de fabrication indiqué ou de la simplicité apparente du composant.
Vérifiez la nuance de matériau proposée, l’approche d’outillage, l’étendue de l’usinage, la finition requise et la documentation de réception. Toute modification de conception proposée doit recevoir l’approbation technique.
Les responsabilités en matière d’outillage, de dossiers relatifs aux matériaux, de vérification dimensionnelle et de résolution des non-conformités doivent être clairement définies avant de passer commande.
Pour les composants moulés industriels, un périmètre de fabrication bien défini permet de garantir que la pièce livrée correspond à la fonction prévue, aux exigences d’assemblage et aux attentes de qualité documentées.