
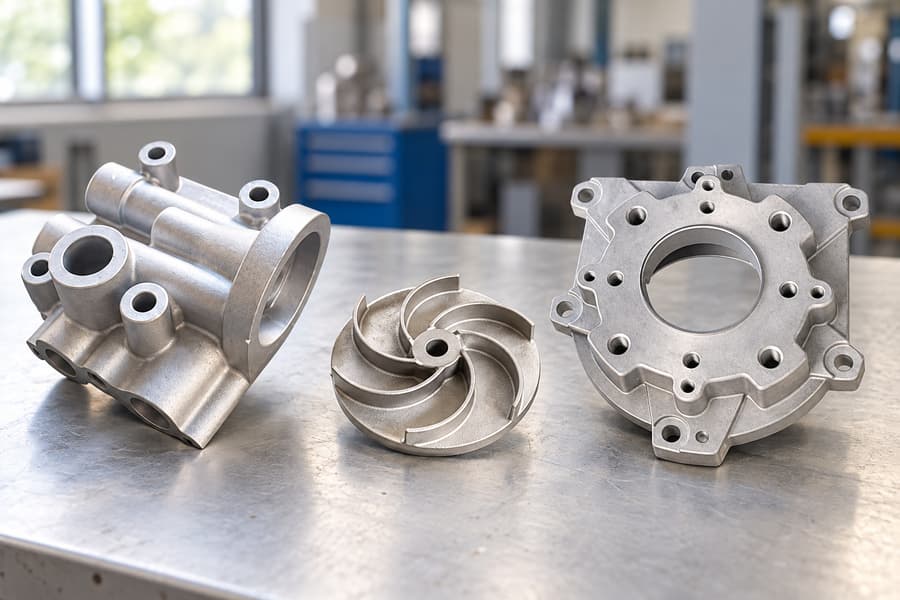
Los componentes industriales fundidos conforman las carcasas, los conductos de flujo y los soportes que se utilizan en bombas, válvulas, motores y maquinaria. Sus formas suelen combinar características estructurales con superficies que requieren un mecanizado posterior.
La selección requiere tomar decisiones independientes sobre la función del componente, la aleación, el proceso de fundición y la inspección final. Cada elección debe tener en cuenta las cargas de servicio, las condiciones de funcionamiento y las necesidades de producción.
Comprensión de los componentes de fundición industrial y su clasificación
¿Qué convierte a un componente en una pieza de fundición industrial?
Una pieza de fundición se fabrica llenando un molde preparado con metal fundido, dejando que el metal se solidifique y extrayendo la pieza para las operaciones posteriores.
El proceso permite crear conductos curvos, cavidades cerradas, elementos de fijación y formas externas complejas. Estas características hacen que la fundición resulte útil cuando el mecanizado de un componente completo a partir de un bloque macizo requeriría una eliminación de material considerable.
Los compradores que examinen componentes industriales fundidos deben distinguir entre tres condiciones de entrega:
- Piezas de fundición en bruto: componentes suministrados tras la fundición y tras las operaciones básicas de limpieza o desbaste acordadas, que pueden requerir un procesamiento adicional.
- Piezas fundidas mecanizadas: Componentes fundidos con características de precisión obtenidos mediante operaciones como fresado, taladrado, mandrinado y torneado.
- Componentes acabados: piezas suministradas en una condición acordada que puede incluir mecanizado, tratamiento superficial, inspección y otras operaciones especificadas.
Una pieza fundida no está necesariamente lista para su montaje al salir del molde. Su condición de entrega requerida depende del plano y de las especificaciones de compra.
Tres formas de clasificar los componentes de fundición industrial
Los componentes de fundición industrial pueden clasificarse por función, material o proceso de fabricación. Cada clasificación responde a una cuestión de ingeniería diferente.
La clasificación funcional identifica la finalidad del componente. Los cuerpos de válvula controlan los conductos de fluidos, los impulsores transfieren energía a los fluidos y las tapas de los extremos de los motores soportan las interfaces mecánicas.
La clasificación por material identifica la familia de aleaciones y las propiedades requeridas. Cada familia de aleaciones presenta diferentes compensaciones en cuanto a propiedades mecánicas, peso, resistencia a la corrosión y facilidad de fabricación.
La clasificación por proceso describe cómo se produce la pieza de fundición. La fundición a la cera perdida, la fundición por gravedad y la fundición a presión utilizan diferentes configuraciones de utillaje y métodos de llenado.
Estas clasificaciones se solapan. Una tapa de motor de aluminio describe una función y un material, pero ninguna de estas descripciones por sí sola determina el proceso de fabricación.
Tipos de componentes industriales fundidos y sus aplicaciones
Cuerpos de válvula para sistemas de control de fluidos
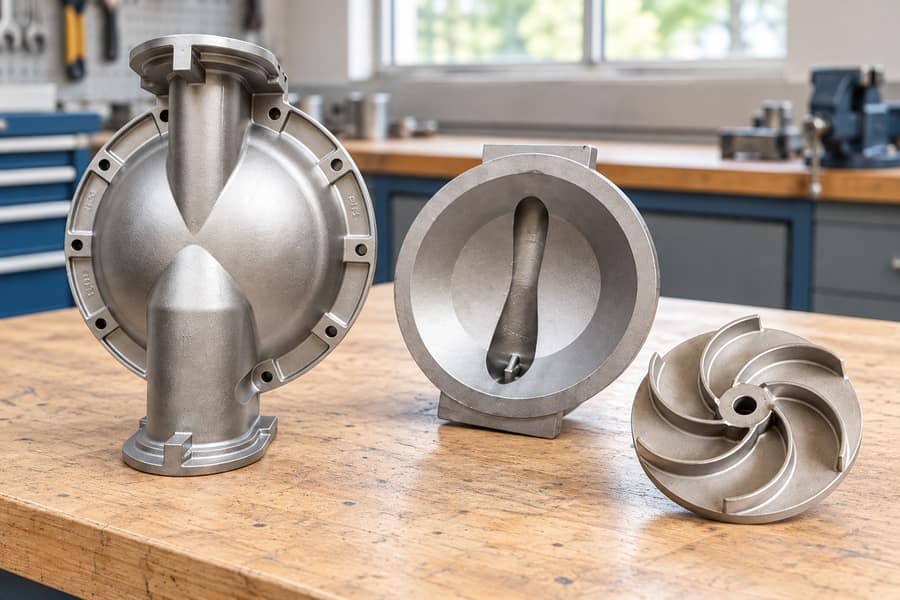
Los cuerpos de válvula fundidos proporcionan conductos internos y superficies de conexión para controlar el flujo de fluidos. Se utilizan en válvulas industriales, tuberías, sistemas de bombeo y equipos de proceso.
Su geometría puede incluir conductos que se cruzan, cámaras curvas y puntos de conexión reforzados. Estos conductos y características de conexión pueden formarse dentro de un único cuerpo fundido, en lugar de fabricarse como piezas separadas.
Los ingenieros deben tener en cuenta las características del fluido, la presión y la temperatura previstas, así como la configuración de las conexiones adyacentes. La selección del material también debe tener en cuenta la corrosión y otros mecanismos de degradación relevantes.
Los asientos de válvulas, las caras de las bridas, los orificios roscados y las interfaces de sellado suelen requerir mecanizado. Las aplicaciones que contienen presión también pueden requerir inspecciones específicas y ensayos de presión antes de su aceptación.
Impulsores fundidos para bombas y equipos de manejo de fluidos
Los impulsores son componentes giratorios que transfieren energía mecánica a los fluidos. Los impulsores fundidos se encuentran en bombas centrífugas y otros equipos que requieren un movimiento controlado del fluido.
Los perfiles de sus álabes y los conductos internos influyen en el rendimiento hidráulico. Formar álabes y conductos curvos directamente en un molde puede resultar más práctico que mecanizar toda la geometría a partir de un bloque macizo.
La selección del material depende de la velocidad de funcionamiento, la composición química del fluido, la temperatura y la posible exposición a la erosión o la cavitación. Los distintos entornos pueden requerir aleaciones sustancialmente diferentes.
La conexión del eje, el orificio del cubo y las superficies de referencia seleccionadas pueden requerir un mecanizado de precisión. El equilibrado rotacional y la verificación dimensional deben ajustarse a los requisitos de funcionamiento del equipo.
Tapas de motor de aluminio para motores eléctricos
Las tapas de los extremos del motor cierran los extremos de las carcasas del motor, al tiempo que proporcionan soporte mecánico a los rodamientos, los elementos de fijación y otras interfaces de montaje.
Las aleaciones de aluminio suelen considerarse cuando es importante reducir el peso y mejorar el comportamiento térmico. Sin embargo, el rendimiento mecánico real depende de la selección de la aleación, la calidad de la fundición y la geometría.
Una tapa de extremo de motor debe mantener la relación prevista entre los soportes de los rodamientos y el resto de componentes del motor. Una alineación deficiente puede afectar al ajuste del montaje y al comportamiento en funcionamiento.
Los orificios de los rodamientos, los diámetros de posicionamiento y las caras de montaje suelen requerir mecanizado. Los diseñadores también deben tener en cuenta las diferencias de dilatación térmica entre las piezas de fundición de aluminio y los componentes adyacentes.
Carcasas de maquinaria y componentes estructurales de fundición
Las carcasas de fundición se utilizan en maquinaria industrial, transmisiones mecánicas y recintos de equipos. Proporcionan soporte estructural al tiempo que alojan ejes, cojinetes, elementos de fijación y mecanismos internos.
La fundición permite a los diseñadores integrar salientes de montaje, nervaduras de refuerzo y cavidades internas. Esto puede reducir el número de piezas estructurales independientes necesarias.
La geometría de la carcasa debe adaptarse a las cargas mecánicas, las vibraciones, el movimiento térmico y las restricciones de instalación. Un mayor espesor de pared no mejora automáticamente el rendimiento ni la calidad de la pieza fundida.
Los asientos de cojinetes mecanizados, las superficies de montaje y los elementos de posicionamiento establecen relaciones de ensamblaje críticas. Sus tolerancias deben especificarse de acuerdo con los requisitos funcionales del equipo.
Soportes fundidos y componentes de soporte mecánico
Los soportes fundidos conectan componentes de maquinaria, sostienen equipos montados y transfieren cargas mecánicas entre estructuras. Sus formas suelen incluir orificios de montaje, nervaduras y transiciones de refuerzo.
La geometría integrada de la pieza fundida puede resultar útil cuando, de otro modo, varios elementos conectados requerirían fabricación y montaje. Su idoneidad depende de la carga, la cantidad, el material y los requisitos de fabricación.
Los diseñadores deben tener en cuenta la dirección de la carga, la colocación de los elementos de fijación y las tensiones locales. Las transiciones geométricas bruscas o las salientes sin apoyo pueden requerir una revisión estructural adicional.
Puede ser necesario el mecanizado para las superficies de montaje y los orificios de precisión. La inspección debe centrarse en las dimensiones y características que afectan directamente a la transferencia de carga y a la instalación.
Aleaciones de fundición comunes y sus usos industriales
Piezas de fundición de acero al carbono
Las piezas de fundición de acero al carbono se utilizan para componentes mecánicos que requieren combinaciones específicas de resistencia, ductilidad y tenacidad. Sus propiedades dependen de la composición, el procesamiento y el tratamiento térmico.
Entre las aplicaciones típicas se incluyen piezas estructurales de maquinaria, componentes de válvulas y otros elementos de equipos que soportan cargas. El acero al carbono también se utiliza para componentes fabricados mediante fundición a la cera perdida.
El grado especificado debe tener en cuenta las cargas de servicio, la temperatura y la exposición ambiental. El acero al carbono suele requerir una consideración adicional cuando la resistencia a la corrosión es importante.
Piezas de fundición de aluminio para equipos ligeros
Las aleaciones de aluminio pueden reducir la masa de los componentes al tiempo que proporcionan una conducción térmica eficaz en diseños de equipos adecuados. Estas características las convierten en candidatas idóneas para cubiertas de motores, carcasas de maquinaria y determinados componentes de equipos.
Su comportamiento en la fundición varía significativamente según la aleación y el proceso. Se deben evaluar la resistencia, la elongación, la estabilidad dimensional y la maquinabilidad para el estado del material seleccionado.
En el caso de los ensamblajes de precisión, la expansión térmica puede influir en los ajustes de los cojinetes y en la alineación. Los diseñadores deben tener en cuenta las temperaturas a las que se somete el material durante el mecanizado, el montaje y el funcionamiento.
Piezas de fundición de acero inoxidable para entornos corrosivos
El acero inoxidable fundido se tiene en cuenta para componentes expuestos a condiciones que exigen una protección contra la corrosión específica para cada grado. Entre sus usos típicos se incluyen los componentes internos de válvulas, los componentes de bombas y otras piezas en contacto directo con fluidos de proceso.
Los grados de acero inoxidable varían en su capacidad para resistir la exposición a la corrosión, las cargas mecánicas y las temperaturas de funcionamiento elevadas. El tipo seleccionado debe ser adecuado para los fluidos, las temperaturas y las condiciones de exposición a las que se enfrentará durante su vida útil.
La mera designación de «acero inoxidable» no garantiza por sí sola la idoneidad para cualquier exposición química. El estado de la superficie, la concentración del fluido, la temperatura y las condiciones de funcionamiento pueden influir en el comportamiento frente a la corrosión.
Hierro fundido y otras aleaciones de fundición para ingeniería
El hierro fundido sigue siendo útil para determinadas carcasas de maquinaria, estructuras de soporte y componentes de equipos. Su idoneidad depende del tipo de hierro, la geometría y la carga mecánica.
El hierro fundido gris ofrece características útiles de amortiguación de vibraciones, mientras que el hierro dúctil puede ofrecer una mayor ductilidad y características de resistencia diferentes. Ninguno de los dos debe considerarse intercambiable con el acero fundido.
Pueden considerarse otras aleaciones de fundición para requisitos especializados en materia de temperatura, desgaste o corrosión. Su disponibilidad y compatibilidad con los procesos deben confirmarse durante la revisión de la fabricación.
Adaptación de los materiales de fundición a las condiciones de funcionamiento
La selección del material debe partir de los requisitos de servicio del componente, más que de una preferencia por una familia de aleaciones conocida.
| Familia de materiales | Factores clave de selección | Aplicaciones típicas | Aspectos que hay que verificar |
| Acero al carbono | Resistencia, tenacidad, tratamiento térmico | Componentes de válvulas, piezas estructurales | Calidad, carga, protección contra la corrosión |
| Aleaciones de aluminio | Peso, propiedades térmicas, fundibilidad | Cubiertas de motores, carcasas de equipos | Tipo de aleación, resistencia, estabilidad dimensional |
| Acero inoxidable | Comportamiento frente a la corrosión, compatibilidad con la temperatura | Componentes de bombas y válvulas | Compatibilidad con fluidos, grado, temperatura de funcionamiento |
| Hierro fundido | Rigidez, amortiguación, carga mecánica | Carcasas de maquinaria, componentes de soporte | Tipo de hierro, resistencia al impacto, propiedades de tracción |
La selección del material también influye en la viabilidad de la fundición. Una aleación que cumpla los requisitos mecánicos puede requerir, aun así, un proceso de fabricación específico o un ajuste geométrico.
Los planos técnicos deben especificar la calidad y el estado del material requeridos. Cuando se permitan materiales equivalentes, deben definirse los criterios de aceptación antes de proceder a la sustitución.
Procesos de fundición industrial: fundición a la cera perdida, por gravedad y a presión
Fundición a la cera perdida para componentes industriales complejos
La fundición a la cera perdida utiliza modelos desechables y moldes cerámicos para producir componentes metálicos con características externas e internas detalladas.
Es aplicable a determinadas piezas de acero y otras aleaciones compatibles, incluidos componentes con geometría compleja o características que, de otro modo, requerirían un mecanizado considerable.
El proceso puede proporcionar una capacidad dimensional y un acabado superficial útiles, pero los resultados que se pueden alcanzar dependen del tamaño del componente, la aleación, la geometría y el control del proceso.
Antes de seleccionar la fundición a la cera perdida para un componente concreto, deben evaluarse los requisitos de utillaje, la preparación de la cáscara cerámica, el comportamiento de solidificación y los márgenes de mecanizado.
Fundición por gravedad para piezas metálicas industriales
La fundición por gravedad introduce el metal fundido en un molde principalmente mediante la fuerza de la gravedad, en lugar de mediante inyección a alta presión.
Se suele considerar para componentes adecuados de aleación de aluminio, incluidas determinadas carcasas y piezas mecánicas. El tipo de molde y la selección de la aleación influyen en las características que se pueden conseguir.
El espesor de las paredes, la disposición de las entradas de material y el comportamiento de solidificación influyen en la solidez de la pieza fundida. Las cavidades complejas pueden requerir núcleos o medidas de fabricación adicionales.
Los compradores deben revisar los requisitos de utillaje, las tolerancias dimensionales, el estado de la superficie y la cantidad de producción antes de optar por la fundición por gravedad frente a otros métodos de fabricación.
Fundición a presión para carcasas y tapas metálicas
La fundición a presión suele utilizar presión para introducir metal fundido en moldes metálicos reutilizables. Se asocia ampliamente con aleaciones no ferrosas adecuadas y geometrías de componentes repetibles.
Entre las posibles aplicaciones se incluyen cubiertas de motores, carcasas de equipos y recintos. El proceso permite secciones relativamente delgadas, siempre que se respeten las limitaciones de la aleación y el utillaje.
La complejidad del utillaje y el volumen de producción influyen considerablemente en la idoneidad del proceso de fabricación. La fundición a presión de alta presión también puede generar porosidad, lo que requiere especial atención en aplicaciones críticas.
Por lo tanto, se deben evaluar la integridad frente a la presión, la idoneidad para el tratamiento térmico y el comportamiento durante el mecanizado, en lugar de darlo por sentado basándose únicamente en el proceso de fabricación.
Comparación de procesos de fundición para la selección de componentes
Las principales diferencias entre los procesos de fundición tienen que ver con las aleaciones compatibles, la geometría, el utillaje, los requisitos de producción y las características de fundición que se pueden alcanzar.
| Proceso de fundición | Aleaciones compatibles típicas | Consideraciones sobre geometría y dimensiones | Consideraciones de producción | Aplicaciones habituales |
| Fundición a la cera perdida | Acero al carbono, acero inoxidable y otras aleaciones adecuadas | Formas detalladas, características complejas, tolerancias dependientes del proceso | Herramientas de modelado, preparación de la carcasa, planificación de la producción | Piezas de válvulas, impulsores, componentes mecánicos |
| Fundición por gravedad | Aluminio y otras aleaciones no ferrosas adecuadas | Llenado del molde, espesor de pared, control de la solidificación | Herramientas de moldeo, requisitos del ciclo, cantidad | Carcasas, tapas, componentes de maquinaria |
| Fundición a presión | Aluminio, zinc y otras aleaciones no ferrosas adecuadas | Secciones delgadas, geometría detallada del troquel, consideraciones sobre la porosidad | Moldes metálicos, cantidad de producción, complejidad del utillaje | Cubiertas de motores, carcasas, carcasas de equipos |
Ningún proceso es automáticamente superior para todos los componentes industriales. Una comparación técnicamente válida debe basarse en la misma función requerida, las mismas propiedades del material y las mismas condiciones de aceptación.
Los requisitos de mecanizado e inspección también influyen en la decisión. Un proceso que produzca una geometría en bruto satisfactoria puede seguir requiriendo un acabado exhaustivo para cumplir con las tolerancias funcionales.
Consideraciones de diseño para componentes industriales de fundición a medida
Espesor de pared y geometría estructural
El espesor de pared influye en el flujo del metal fundido, el comportamiento de enfriamiento y el rendimiento estructural. Los cambios bruscos de sección pueden crear dificultades de solidificación localizadas o concentraciones de tensiones.
Los diseñadores deben examinar las transiciones entre secciones gruesas y delgadas, especialmente alrededor de salientes, nervaduras y elementos de montaje reforzados. Las transiciones suaves pueden mejorar la fabricabilidad.
A menudo es deseable un espesor uniforme, pero no siempre es posible mantenerlo en los componentes funcionales. Cuando sean necesarias secciones gruesas, es necesario revisar específicamente los requisitos de alimentación y solidificación.
Tolerancias dimensionales y holguras de mecanizado
Las tolerancias de fundición difieren de las tolerancias de mecanizado final. Un componente puede cumplir los requisitos tal y como sale de la fundición, pero aún así necesitar mecanizado en interfaces de montaje importantes.
Los planos de ingeniería deben distinguir las dimensiones críticas de la geometría no crítica. Aplicar tolerancias de mecanizado de precisión a toda una pieza fundida en bruto puede introducir restricciones de fabricación innecesarias.
Los márgenes de mecanizado deben proporcionar material suficiente para el acabado, teniendo en cuenta al mismo tiempo las variaciones de la fundición. Unos márgenes excesivos pueden aumentar la retirada de material y el esfuerzo de mecanizado.
Cargas mecánicas y condiciones de funcionamiento
Los componentes de fundición industrial pueden estar sometidos a cargas estáticas, ciclos de tensión repetidos, vibraciones, cambios térmicos o presión de fluidos. Cada una de estas condiciones influye en los requisitos geométricos y del material.
Un componente sometido a cargas cíclicas requiere prestar atención a las características sensibles a la fatiga. Las piezas de fundición que contienen presión deben cumplir requisitos de integridad adecuados, mientras que los componentes giratorios pueden exigir una verificación del equilibrio.
Las propiedades del material deben evaluarse en las condiciones especificadas, incluido cualquier tratamiento térmico pertinente. Las descripciones generales de las aleaciones son insuficientes para evaluaciones estructurales críticas.
Diseño para la fundición y el montaje
Un diseño apto para la fundición debe tener en cuenta el acceso al molde, la disposición de las líneas de separación, el ángulo de desmoldeo cuando sea necesario y los métodos para crear conductos internos.
Las características que parecen sencillas en un plano acabado pueden plantear dificultades considerables a la hora de fabricar el utillaje. Las cavidades profundas, los conductos cerrados y las superficies inaccesibles merecen una revisión temprana por parte del departamento de fabricación.
Los requisitos de montaje son igualmente importantes. La ubicación de los cojinetes, las superficies de montaje y el acceso a los elementos de fijación deben tenerse en cuenta antes de finalizar la geometría de la pieza fundida.
La coordinación temprana entre el diseño, la fundición y el mecanizado permite identificar conflictos entre el acceso a las herramientas, los márgenes de mecanizado y los requisitos del montaje final.
Requisitos de mecanizado y acabado posteriores a la fundición
Mecanizado CNC de superficies funcionales
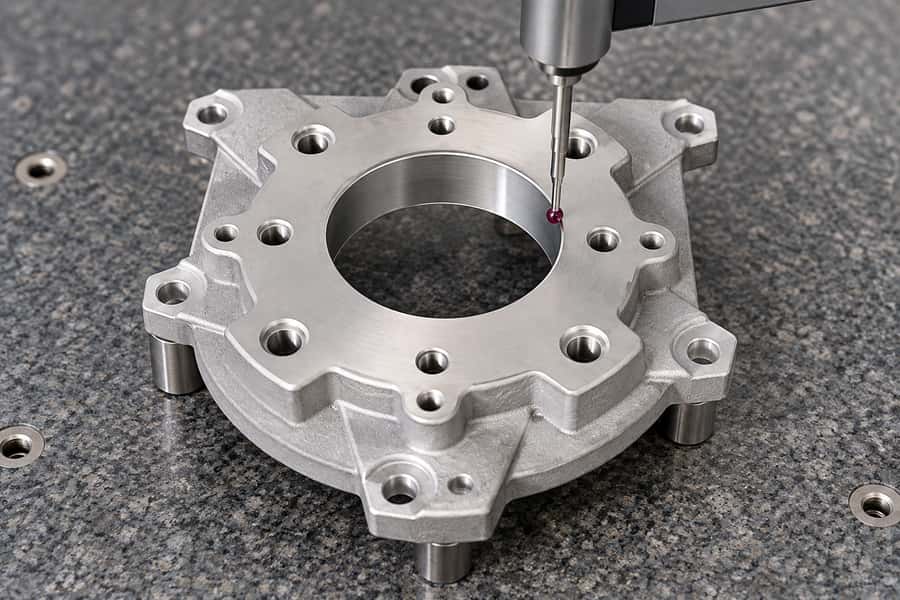
La fundición crea la forma básica del componente, mientras que el mecanizado CNC produce las dimensiones y superficies seleccionadas que requieren un control más estricto.
Las operaciones típicas incluyen el fresado de caras de montaje, el mandrinado de asientos de cojinetes, la perforación de orificios de conexión, el torneado de interfaces cilíndricas y el mecanizado de superficies de sellado de válvulas.
No todas las superficies necesitan mecanizado. Los requisitos funcionales deben determinar dónde es necesaria una mayor precisión y dónde la superficie de fundición original sigue siendo aceptable.
Selección de puntos de referencia de mecanizado y control dimensional
La selección de puntos de referencia para el mecanizado establece cómo se posiciona un componente durante el procesamiento. Una planificación deficiente de los puntos de referencia puede generar problemas de alineación entre elementos críticos.
Por ejemplo, los orificios de los cojinetes y las superficies de montaje pueden necesitar relaciones controladas para lograr un montaje adecuado. Estas relaciones deben aparecer explícitamente en el plano de ingeniería.
La sujeción de la pieza debe adaptarse a las variaciones de la pieza fundida sin introducir deformaciones inaceptables. La inspección debe verificar las dimensiones finales utilizando el sistema de referencia especificado.
Acabado superficial y operaciones secundarias
Los componentes fundidos pueden requerir limpieza, desbarbado, preparación de la superficie o acabado protector antes del montaje. Las operaciones necesarias dependen del material y de las condiciones de servicio.
Pueden especificarse recubrimientos para la protección contra la corrosión, mientras que determinados componentes pueden requerir un tratamiento térmico para alcanzar las propiedades deseadas del material.
Los tratamientos superficiales deben evaluarse para comprobar su compatibilidad con los requisitos dimensionales. El espesor del recubrimiento o la distorsión debida al procesamiento pueden afectar a los ajustes de precisión y a las interfaces de sellado.
Coordinación de la fundición y el mecanizado
La fundición y el mecanizado deben planificarse como etapas de fabricación interrelacionadas, en lugar de como actividades de compra independientes.
Los requisitos de mecanizado influyen en la geometría inicial de la pieza fundida, los márgenes de material, el acceso a los dispositivos de sujeción y la ubicación de las características. Estas decisiones pueden afectar al diseño de las herramientas y a la secuencia de procesamiento.
Un plan de fabricación coordinado debe identificar las superficies críticas, los puntos de inspección y las condiciones de entrega requeridas antes de que se formalicen los compromisos de producción.
Requisitos de inspección de calidad y aceptación
Defectos comunes de la fundición y su importancia
Los defectos de fundición pueden incluir porosidad, cavidades de contracción, inclusiones, grietas y discontinuidades superficiales. Su aparición e importancia dependen de la aleación, el proceso, la geometría y la aplicación.
Una discontinuidad cerca de un elemento sometido a grandes tensiones puede ser más grave que una indicación comparable en una zona no crítica.
Por lo tanto, los requisitos de aceptación deben tener en cuenta el tipo de defecto, su ubicación, su tamaño y las condiciones de servicio. No todas las imperfecciones superficiales visibles indican un fallo funcional.
Verificación dimensional y del material
La inspección dimensional confirma si la pieza fundida y sus características mecanizadas se ajustan al plano aprobado. Los métodos de medición deben adaptarse a la tolerancia y a la accesibilidad de cada característica.
La verificación del material puede incluir la identificación del grado, los registros de composición química y la documentación pertinente sobre las propiedades mecánicas, en función de los requisitos contractuales.
La trazabilidad cobra especial importancia cuando los componentes tienen un tratamiento térmico especificado, condiciones de material concretas u obligaciones de inspección relacionadas con la aplicación.
Pruebas funcionales y documentación de calidad
Las pruebas funcionales dependen de la función del componente. Los cuerpos de válvula pueden requerir pruebas de presión o de fugas, mientras que determinados impulsores pueden requerir una verificación del equilibrado rotacional.
Otras aplicaciones pueden requerir ensayos no destructivos o ensayos adicionales de los materiales. Los métodos seleccionados deben cumplir los requisitos de ingeniería acordados.
Los planes de inspección deben definir los criterios de aceptación, la documentación y la responsabilidad para resolver las no conformidades. Estos detalles deben establecerse antes de la fabricación, y no después de la entrega.
Cómo especificar y adquirir componentes industriales de fundición a medida
Definir los requisitos técnicos y de aplicación
Una solicitud de presupuesto de fundición eficaz comienza con un plano técnico y una descripción del entorno de servicio previsto.
Los compradores deben identificar las cargas de funcionamiento, la temperatura, la exposición a fluidos, las interfaces de montaje y los requisitos dimensionales. Estos detalles sientan las bases para las decisiones relativas al material y la fabricación.
Los requisitos críticos deben diferenciarse claramente de las preferencias. La flexibilidad en la fabricación es útil, pero los requisitos funcionales y de seguridad esenciales no deben convertirse en negociables debido a especificaciones poco claras.
Evaluar conjuntamente los requisitos de fundición y mecanizado
La evaluación de los proveedores debe abarcar todo el proceso de fabricación, incluyendo la selección de la aleación, la preparación del molde, la fundición, el mecanizado, el acabado y la inspección.
Boberry Machining ofrece piezas fundidas a medida, como cuerpos de válvulas, impulsores, tapas de motor de aluminio y piezas fundidas a la cera perdida de acero al carbono, además de servicios de fundición a la cera perdida, fundición por gravedad, fundición a presión y mecanizado posterior.
El proceso adecuado sigue dependiendo de cada componente concreto. Antes de elegir un proceso de fabricación, deben analizarse la compatibilidad de las aleaciones, la geometría, la cantidad y la calidad requerida.
Elabore una solicitud técnica completa
Los compradores industriales pueden reducir la ambigüedad de las especificaciones organizando la solicitud en torno a cinco categorías prácticas:
- Planos de ingeniería: Indique la geometría del componente, las tolerancias dimensionales, los puntos de referencia, los requisitos de superficie y las interfaces críticas.
- Requisitos de material: Especifique el grado de aleación requerido, el estado del material pertinente y cualquier tratamiento térmico aplicable.
- Requisitos de producción: Indique las cantidades estimadas, los patrones de pedido previstos y las condiciones de suministro solicitadas.
- Requisitos de calidad: Identifique los métodos de inspección, las pruebas funcionales, la documentación y los criterios de aceptación acordados.
- Flexibilidad de fabricación: Explique qué características u opciones de proceso pueden ajustarse sin comprometer la aplicación prevista.
Unas especificaciones incompletas pueden dar lugar a diferentes interpretaciones de lo que el proveedor debe suministrar. Identifique claramente las superficies que requieren mecanizado y establezca la responsabilidad de las inspecciones dimensionales y de calidad.
Evaluar las propuestas de fabricación en función de los requisitos de ingeniería
Las propuestas de fundición deben evaluarse en función de su idoneidad desde el punto de vista de la ingeniería, y no únicamente en función del proceso de fabricación indicado o de la aparente simplicidad del componente.
Confirme la calidad del material propuesto, el enfoque de utillaje, el alcance del mecanizado, el acabado requerido y la documentación de aceptación. Cualquier modificación de diseño propuesta debe recibir la aprobación del departamento de ingeniería.
La responsabilidad sobre el utillaje, los registros de materiales, la verificación dimensional y la resolución de no conformidades debe quedar clara antes de que se proceda con el pedido.
En el caso de los componentes de fundición industrial, un alcance de fabricación bien definido ayuda a garantizar que la pieza entregada se ajuste a la función prevista, a los requisitos de montaje y a las expectativas de calidad documentadas.