
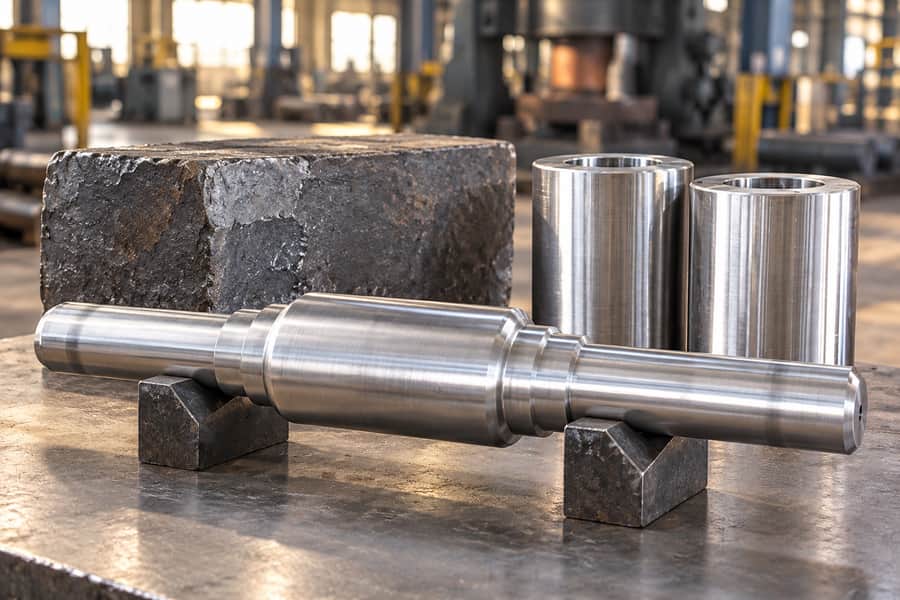
Le forgeage radial et le forgeage à matrice ouverte classique permettent de produire des préformes industrielles par compression répétée, mais leurs équipements et leurs séquences de déformation diffèrent. Le choix dépend de la géométrie, du matériau, de la pièce brute et des exigences de finition.
Cette comparaison porte sur le forgeage radial à marteaux multiples dédié et le forgeage traditionnel à deux matrices. Aucune de ces deux méthodes ne garantit automatiquement une qualité interne supérieure, des tolérances plus strictes ou un coût de production plus faible.
Forgeage radial ou forgeage à matrice ouverte : quelle est la différence ?
Fonctionnement du forgeage radial dédié
Les équipements de forgeage radial dédiés utilisent plusieurs matrices disposées autour d’une pièce. Leurs courses coordonnées réduisent la section transversale de la pièce tandis que celle-ci avance axialement, souvent avec une rotation contrôlée.
Cette configuration est particulièrement adaptée aux ébauches longues et principalement axisymétriques. Les barres pleines et les préformes tubulaires peuvent être des candidates, bien que le profil réalisable dépende de la configuration de la machine et de l’outillage.
Pour les profilés creux, un mandrin peut soutenir ou aider à façonner l’alésage. Son utilisation, son accessibilité et son effet sur l’épaisseur de paroi nécessitent une évaluation distincte du processus.
La pièce doit également rester accessible tout au long de l’alimentation et de l’engagement de l’outil. Les effets d’extrémité et les transitions de profil peuvent limiter la longueur de la pièce pouvant être forgée.
Fonctionnement du forgeage à matrice ouverte conventionnel
Le forgeage à matrice ouverte classique consiste généralement à comprimer la pièce brute entre deux matrices opposées, plates ou profilées. Entre les compressions successives des matrices, la pièce est tournée ou déplacée afin d’exposer une autre section à la déformation.
Le « cogging » étire le matériau en sections plus longues grâce à des compressions qui se chevauchent. Le refoulement augmente la section transversale localement ou globalement, tandis que d’autres agencements de matrices permettent de créer des gradins et des profils bruts.
Les presses hydrauliques exercent une force contrôlée sur toute la course ; les marteaux de forgeage fournissent une énergie d’impact. Les deux peuvent déformer des sections importantes lorsque la température du matériau, le taux de réduction et le contact avec les matrices sont appropriés.
Pourquoi la terminologie est-elle importante ?
Le forgeage radial peut lui-même s’inscrire dans la grande famille du forgeage à matrice ouverte, car l’outillage n’enferme pas entièrement le matériau. La comparaison présentée ici est spécifique à l’équipement et ne constitue pas une classification universelle.
Le matriçage rotatif, le forgeage orbital et le laminage annulaire utilisent des configurations d’outillage ou des séquences de déformation différentes. Leurs capacités ne doivent pas être transposées automatiquement au forgeage radial à marteaux multiples dédié.
Principales différences de fabrication entre le forgeage radial et le forgeage à matrice ouverte
| Facteur de comparaison | Forgeage radial dédié | Forgeage conventionnel à deux matrices | Implications techniques |
| Action des matrices | Compression coordonnée à partir de plusieurs directions radiales | Réductions successives entre des matrices opposées | Les historiques de contact et de déformation diffèrent |
| Déplacement de la pièce | Avance axiale, souvent accompagnée d’une rotation | Repositionnement, rotation, étirage ou refoulement | La manipulation influe sur le profil et l’uniformité |
| Géométrie typique | Sections longues, principalement axisymétriques | Arbres, blocs, disques et préformes variées | La forme est un critère de sélection précoce |
| Profilés creux | Le recours à un mandrin ou à d’autres dispositifs peut être envisageable | Des séquences de forgeage creux et sur mandrin peuvent être envisageables | La stratégie relative à l’alésage nécessite un examen distinct |
| Limites dimensionnelles | Ouverture de la machine, avance, plage de travail et manutention | Ouverture de la matrice, course, charge ou énergie, et manutention | Vérifier l’équipement réel, et non les étiquettes |
| Réglage | Matrices spécialisées et paramètres de production | Sélection des matrices et planification de la séquence de forgeage | La quantité et la géométrie influencent la rentabilité |
Méthode de déformation et écoulement du matériau
Les matrices radiales exercent une compression répétée autour de la périphérie, associée à l’avance de la pièce. Le ciselage conventionnel consiste en des passes successives dont l’orientation change à mesure que la pièce est tournée ou repositionnée.
Aucune de ces descriptions ne précise dans quelle mesure la déformation au centre est uniforme. La section de départ, le programme de réduction, le frottement, la température et le contact avec la matrice influencent la répartition des contraintes et la structure interne qui en résulte.
Lorsque les performances internes sont critiques, demandez une justification du procédé liée à la géométrie de la section et aux exigences d’inspection, plutôt que de vous fier à des déclarations générales sur le travail par compression.
Un arbre allongé peut également nécessiter des épaulements ou des gradins locaux. Leur faisabilité dépend de la forme de la matrice et du déplacement de matière prévu, et non pas simplement de la capacité de la machine à réduire le diamètre.
Flexibilité de la forme et limites de l’équipement
Une machine radiale peut développer efficacement des profils externes adaptés le long d’une ébauche longue. Cependant, des brides volumineuses, des blocs irréguliers ou des changements brusques de section peuvent nécessiter une autre séquence de formage.
Les opérations à deux matrices offrent une certaine flexibilité grâce à l’emboutissage, au refoulement et au repositionnement, mais la masse et les dimensions maximales de l’ébauche restent limitées par la capacité de la presse ou du marteau et par l’équipement de manutention.
Vérifiez le diamètre initial, la longueur, la section transversale, le poids et l’accès pour l’outillage avant de comparer les méthodes. Un emboutissage fini apparemment compatible peut néanmoins nécessiter une ébauche initiale ou une manutention irréalisables.
La préforme prévue peut inclure des éléments temporaires de préhension ou de manutention. La suppression de ces éléments modifie le calcul du rendement du matériau et, parfois, la séquence d’usinage.
Efficacité de production et coûts de fabrication
Le coût du forgeage comprend le matériau de départ, la préparation, le chauffage, les passes, la manutention, l’outillage, ainsi que les rebuts ou les retouches. Le traitement thermique, l’usinage et l’inspection ultérieurs peuvent revêtir une importance tout aussi grande.
Un procédé radial adapté pourrait réduire l’enlèvement de matière externe, en particulier sur des composants axisymétriques répétés. Cet avantage peut disparaître si la mise en place, l’usinage de l’alésage ou l’outillage spécial prennent le dessus.
À l’inverse, le forgeage conventionnel peut s’adapter à des ébauches variées sans nécessiter de configuration radiale dédiée. Il n’est pas automatiquement moins coûteux ; il convient de comparer le rendement, la complexité, la quantité et l’étendue de la finition.
Quel procédé de forgeage convient aux différents composants industriels ?
| Composant | Considérations relatives au forgeage radial | Considérations relatives au forgeage conventionnel | Principal critère de décision |
| Arbres forgés | Convient aux profils longs axisymétriques | Convient aux ébauches d’arbres étirées et à épaulements | Longueur, épaulements, réduction, matière première |
| Manchons creux à paroi épaisse | Possible avec une stratégie d’ébauche et d’alésage adaptée | Des parcours creux ou sur mandrin peuvent être envisageables | Accès à l’alésage, épaisseur de paroi, surépaisseur |
| Rotors | Candidats pour des préformes de type arbre | Utile pour les ébauches de rotors volumineuses ou à gradins | Répartition de la masse et variations de section |
| Brides | Limité aux profils ou préformes compatibles | Le refoulement peut former des sections de bride importantes | Proportions et matière première des brides |
| Anneaux | Non interchangeables avec le laminage d’anneaux | Le forgeage sur mandrin peut convenir à certaines préformes d’anneaux | Diamètre, section, parcours en aval |
| Ébauches d’engrenages | Possible pour les ébauches cylindriques | Souvent adapté aux disques et aux ébauches étagées | Forme de l’ébauche et usinage |
| Blocs lourds | Généralement moins adaptés | Solution courante lorsque la capacité le permet | Dimensions de la section, masse, programme de réduction |
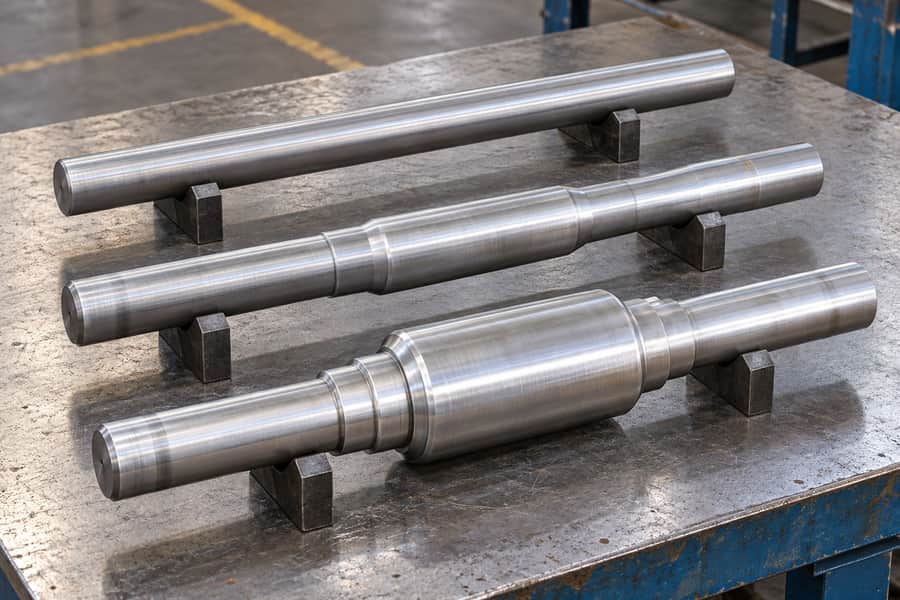
Arbres forgés et rotors de type arbre
Les longs arbres forgés constituent des candidats logiques pour l’évaluation par le procédé radial lorsque leurs profils restent largement axisymétriques. Les transitions de diamètre, les épaulements locaux et la géométrie des extrémités nécessitent toutefois une évaluation au cas par cas.
Le forgeage conventionnel par étirage peut produire des ébauches d’arbres de taille importante grâce à des opérations répétées d’étirage et de rotation. Lorsqu’une bride d’extrémité ou un grand tourillon est requis, un refoulement et un façonnage supplémentaire peuvent être nécessaires.
Quelle que soit la méthode choisie, il convient de spécifier la préforme plutôt que d’attendre que les sièges de roulement finis ressortent directement du forgeage. La rectitude, la marge de finition et la déformation due au traitement thermique influencent le plan d’usinage ultérieur.
Cylindres et manchons creux à paroi épaisse
Les manchons de cylindre forgés lourds posent un deuxième problème de géométrie : les dimensions internes ainsi que les dimensions externes. La réduction du diamètre extérieur ne détermine pas, à elle seule, la précision de l’alésage.
Un usinage radial peut être envisagé pour les ébauches tubulaires compatibles, avec un support par mandrin lorsque cela est possible. Le forgeage creux conventionnel peut impliquer le perçage ou l’usinage d’une ouverture existante sur un mandrin.
La méthode privilégiée dépend de la longueur de l’alésage, de l’accès, de la répartition de l’épaisseur de paroi et de la matière nécessaire pour l’alésage. Une préforme creuse peut encore nécessiter un usinage interne important.
Si une chemise est spécifiée par ses diamètres intérieur et extérieur finis, le devis doit également préciser comment la pièce forgée, de par sa forme excentrique, sera positionnée pour l’usinage.
Brides, anneaux et ébauches d’engrenages
Les ébauches de type bride et disque impliquent souvent une redistribution importante de matière sur une courte longueur axiale. Le refoulement conventionnel et le formage local peuvent être mieux adaptés à ces proportions.
Les préformes annulaires peuvent être réalisées par des opérations appropriées de forgeage creux ou sur mandrin. Le laminage d’anneaux est un procédé distinct et ne doit pas être présenté comme un autre nom pour le forgeage radial.
Les ébauches d’engrenages nécessitent une répartition appropriée de la matière et une marge d’usinage suffisante autour de leurs moyeux et de leurs jantes. Aucun de ces procédés ne permet généralement d’obtenir la géométrie finale des dents d’un engrenage de précision.
Une pièce forgée en forme d’anneau peut également n’être qu’une ébauche intermédiaire. La pertinence d’un laminage d’anneaux ultérieur nécessite une évaluation spécifique de l’équipement et de la conception de la section.
Blocs forgés lourds et préformes de rotors de grande taille
Les blocs de grande taille et les ébauches de rotors volumineuses nécessitent une capacité d’équipement suffisante, un contrôle thermique et un plan de réduction réalisable. Leurs formes favorisent généralement le forgeage séquentiel flexible plutôt que les opérations radiales dédiées.
Cette préférence reste toutefois conditionnelle. Un rotor de très grande taille en forme d’arbre ou un bloc de forme inhabituelle peut modifier cette évaluation, en particulier lorsque la manutention et le réchauffage deviennent des facteurs limitants.
Comment les méthodes de forgeage influencent-elles la qualité, les tolérances et l’usinage ?
Qualité interne et propriétés mécaniques
La qualité du matériau commence avant le forgeage. La qualité des lingots ou des billettes, la ségrégation, les inclusions et les traitements antérieurs affectent le matériau disponible pour l’une ou l’autre voie de déformation.
Le forgeage peut modifier la structure et contribuer à consolider certaines discontinuités dans des conditions appropriées, mais aucun procédé spécifique n’élimine automatiquement tous les défauts hérités. La taille de la section et la déformation appliquée ont leur importance.
Le sens des grains suit également la déformation réelle plutôt qu’un diagramme de commercialisation. Les exigences en matière de propriétés doivent préciser l’emplacement d’essai, l’orientation, les conditions de traitement thermique et les critères d’acceptation applicables.
Tolérances de forgeage et surépaisseurs d’usinage
La tolérance « tel que forgé » décrit la variation admissible au niveau de la pièce forgée elle-même. La surépaisseur d’usinage correspond à la matière réservée pour être retirée ultérieurement ; une tolérance d’usinage fin ne s’applique qu’après l’usinage.
Un réglage radial contrôlé peut permettre d’obtenir des profils externes homogènes sur des pièces adaptées, mais la circularité, la variation de diamètre et la rectitude ne sont pas garanties sans limites de processus convenues.
Les préformes traditionnelles à matrice ouverte dépendent également des matrices, de la manipulation, de la température et du refroidissement. Aucun de ces procédés ne doit faire l’objet d’un devis basé sur les tolérances de la pièce finie, à moins que le devis n’inclue explicitement l’usinage.
Les surépaisseurs doivent couvrir les variations dimensionnelles prévues, le nettoyage de surface et le décalage éventuel de l’axe. Une matière insuffisante d’un côté peut entraîner un diamètre fini non conforme malgré une tolérance nominale adéquate.
Pour un arbre comportant des tourillons critiques, vérifiez comment le fournisseur établit l’axe de l’usinage. Un diamètre nominal surdimensionné ne garantit pas à lui seul que chaque tourillon pourra être usiné correctement.
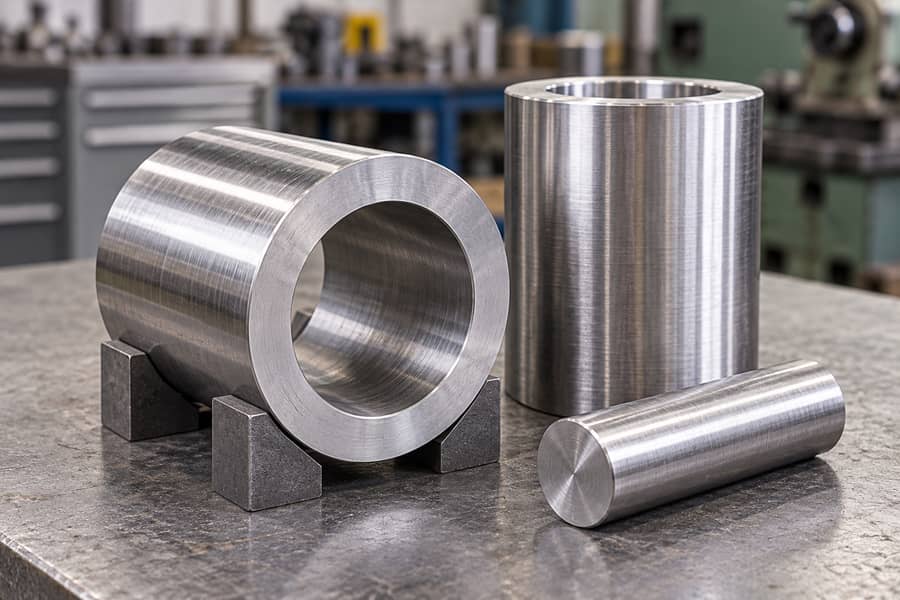
Précision de l’alésage dans les pièces forgées creuses
Un mandrin peut influencer la formation de l’alésage, mais sa présence ne garantit pas la concentricité ni l’uniformité de la paroi. L’avance, la déformation, l’excentricité initiale et le support de l’outillage restent des facteurs importants.
Précisez quelles dimensions de l’alésage sont « telles que forgées » et lesquelles sont usinées. La rectitude, la conicité, l’épaisseur de paroi et les relations avec les repères externes nécessitent des plans d’évaluation et de mesure distincts.
Pour les manchons longs, la faisabilité d’un alésage ultérieur peut influencer le choix de la matière première davantage qu’un diamètre extérieur « tel que forgé » attrayant. L’accès et le serrage constituent des contraintes pratiques.
Traitement thermique, contrôle et usinage final
Le traitement thermique est défini en fonction de l’alliage, des propriétés requises et des dimensions de la section. Il peut également affecter la rectitude et les dimensions ; l’usinage final peut donc être programmé après le traitement thermique.
Le contrôle par ultrasons, les essais de surface appropriés, les essais mécaniques et les contrôles dimensionnels permettent de répondre à différentes questions. Leurs méthodes, leur portée, leur calendrier et leurs critères d’acceptation doivent figurer dans le cahier des charges d’achat.
L’accès pour l’inspection change également après l’usinage. Convenez avant la commande si les contrôles doivent être effectués sur une pièce brute forgée, une préforme traitée thermiquement ou une surface finie.
Le tournage, le fraisage, l’alésage et la rectification peuvent permettre d’obtenir des surfaces fonctionnelles après le forgeage. Un alésage final précis ou un tourillon de palier démontre la capacité d’usinage, mais pas nécessairement le respect des tolérances serrées du produit tel que forgé.
Comment choisir le procédé de forgeage adapté à votre projet
Évaluez la géométrie et la matière première
Commencez par le dessin final, puis déterminez ce que la préforme forgée doit comporter. Identifiez les diamètres principaux, les transitions de section, les exigences en matière d’alésage, les relations entre les repères et les zones critiques pour l’inspection.
Comparez les ébauches potentielles aux modifications de forme requises. Une pièce cylindrique longue favorise une approche de sélection, tandis qu’un disque épais avec un moyeu étroit en favorise une autre.
La nuance du matériau et les dimensions de la section déterminent la température de travail et les considérations relatives à la déformation. L’adéquation de l’équipement doit être vérifiée avant de considérer un parcours de fabrication comme un engagement d’approvisionnement.
Comparez l’étendue des opérations de finition et le coût total
Estimez la quantité totale de matière première, les opérations de forgeage, le traitement thermique, l’usinage et l’inspection dans le cadre d’une même spécification de livraison. Comparer des devis portant uniquement sur le forgeage avec des devis portant sur la pièce finie ne facilite pas la prise de décision.
Le volume de la commande a son importance, mais il en va de même pour la fréquence de réchauffage, la préparation de l’outillage, la complexité de la mise en place et le risque de rebut. Demandez des précisions sur la matière première de départ, la séquence de forgeage, l’outillage et les conditions de production utilisées pour élaborer chaque voie de fabrication proposée.
La comparaison la plus utile est celle entre des ébauches réalisables qui répondent aux mêmes exigences finales. Une pièce forgée d’aspect plus soigné n’est pas nécessairement le composant fini le moins coûteux.
Lorsque les devis divergent, demandez des hypothèses distinctes concernant la marge de rebut, la responsabilité de l’usinage et les essais. Ces différences peuvent expliquer les variations de prix de manière plus précise que la simple désignation de la pièce forgée.
Trois décisions hypothétiques relatives à des projets
Projet hypothétique A — Arbre à gradins longs. Un arbre présente plusieurs diamètres coaxiaux et une longue section centrale. Le forgeage radial mérite d’être évalué si les transitions s’adaptent aux matrices et au dispositif d’alimentation.
Le forgeage conventionnel reste une option lorsque la taille de la pièce brute, les épaulements ou les réductions locales nécessitent une séquence différente. Les deux méthodes nécessitent un surépaisseur d’usinage au niveau des tourillons et des extrémités.
Projet hypothétique B — Manchon à paroi épaisse. Un manchon creux nécessite un alésage contrôlé et une épaisseur de paroi adéquate après usinage. Comparez le matériau tubulaire, la faisabilité de l’utilisation d’un mandrin et l’accès pour l’alésage interne.
Si la précision de l’alésage nécessite un usinage important, la précision du forgeage externe à elle seule peut offrir peu d’avantages. La décision dépend de la quantité totale de matière, des réductions réalisables et de la concentricité finale.
Projet hypothétique C — Rotor lourd ou ébauche de bride. Une ébauche volumineuse nécessite une redistribution importante de la section transversale. Le refoulement et le cogging conventionnels peuvent constituer une séquence plus pratique qu’un outillage radial dédié.
Le choix dépend toujours du matériau, de la gamme d’équipements, des réductions de section prévues et de l’usinage final. Ces exemples illustrent la logique d’évaluation, et non des projets clients achevés ou des économies avérées.
Quelles informations les acheteurs doivent-ils inclure dans un appel d’offres de forgeage ?
Plans, matériaux et dimensions des composants
Fournissez la dernière révision du plan et identifiez la pièce finale par rapport à son enveloppe de forgeage proposée. Une définition claire des cotes aide les fournisseurs à évaluer des voies de fabrication réalistes.
Si un plan existant n’indique que les cotes finies, demandez un croquis de la préforme proposée. Examinez ce croquis avant d’accepter toute hypothèse concernant le matériau ou l’outillage.
- Géométrie : dimensions hors tout, diamètres critiques, épaulements, dimensions d’alésage et références de repère.
- Matériau : nuance, spécification, état de livraison demandé et contraintes d’utilisation.
- Quantité : volume de la commande, commandes répétées prévues et délais de livraison attendus.
- Tolérances : surépaisseur d’usinage définie, surfaces fonctionnelles et priorités de finition.
Exigences de fabrication et d’inspection
Les spécifications doivent distinguer les conditions d’acceptation obligatoires des méthodes de fabrication recommandées. Exiger une méthode de forgeage précise sans en expliquer la nécessité fonctionnelle peut exclure des alternatives viables.
- Étendue de la fourniture : forgeage seul, ou forgeage avec traitement thermique et usinage.
- Essais : essais mécaniques requis, contrôles non destructifs, étendue des essais et critères d’acceptation.
- Documents : certificats de matériaux, traçabilité, registres de traitement thermique et rapports d’inspection.
- Mesures : dimensions finales par rapport aux dimensions « telles que forgées », stratégie de référence et étape d’inspection.
Confirmer le processus de forgeage proposé
Avant de passer commande, vérifiez l’adéquation de la matière première, les réductions réalisables, les limites d’usinage et de manutention, ainsi que toute hypothèse relative au contrôle de l’alésage. Demandez quelles conditions nécessitent un usinage ou une préforme révisée.
Le devis doit clairement identifier les opérations incluses et les contrôles de réception proposés. Toute exigence non résolue concernant l’épaisseur de paroi, l’intégrité interne ou la finition de la pièce doit faire l’objet d’une discussion avant la validation.
Solutions de forgeage sur mesure proposées par Boberry Machining
Boberry Machining prend en charge l’évaluation, sur la base de plans, d’arbres forgés sur mesure, de manchons à paroi épaisse, de rotors, de brides, de bagues, d’ébauches d’engrenages et de blocs lourds, sous réserve de la confirmation des exigences de fabrication.
Fournissez les plans, les spécifications des matériaux, les quantités, l’étendue de l’usinage et les exigences d’inspection. Boberry Machining peut examiner le processus de forgeage proposé et l’étendue de la fourniture sur mesure sans présumer de la disponibilité d’équipements radiaux dédiés.
Tout processus proposé, toute opération sous-traitée ou toute exigence en matière d’équipement spécialisé doit être confirmé(e) par rapport au plan avant que les engagements de production ou les conditions de réception ne soient finalisés.