
In Branchen, in denen Festigkeit, Langlebigkeit und Korrosionsbeständigkeit entscheidend sind, sind Schmiedeteile aus Edelstahl unverzichtbar. Um diese Eigenschaften zu erreichen, ist jedoch während des gesamten Schmiedeprozesses größte Sorgfalt erforderlich. Selbst kleinste Fehler können die Integrität der Bauteile gefährden, insbesondere unter korrosionsanfälligen Bedingungen.
Tabelle der Fehler bei Edelstahlschmiedeteilen
| Fehler | Ursache | Lösung |
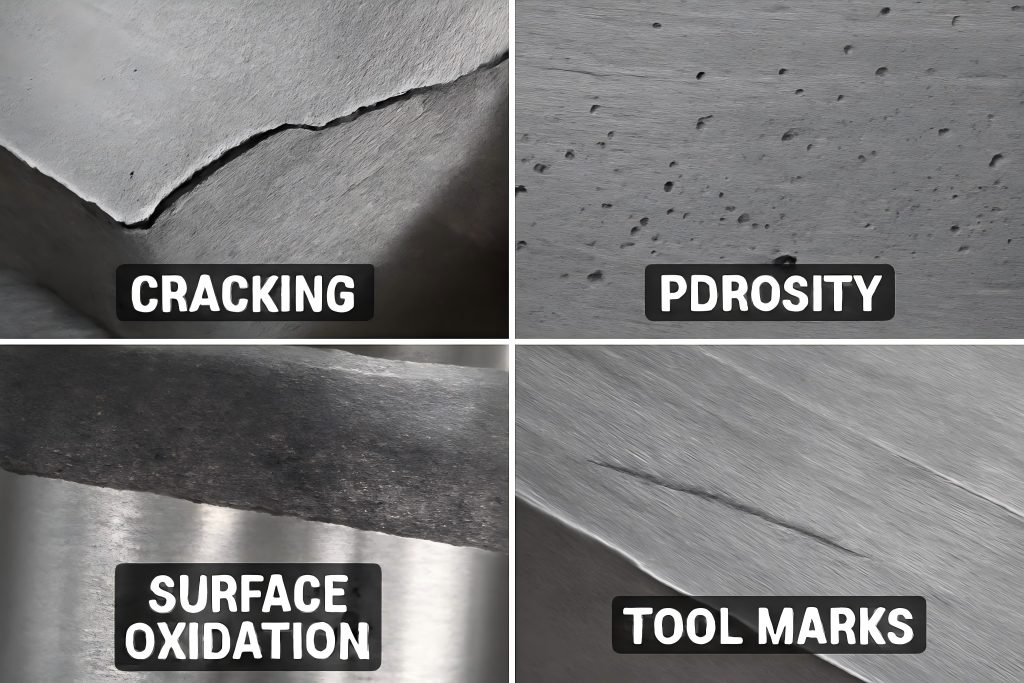
| Rissbildung | Überhitzung, zu schnelles Abkühlen | Kontrolliertes Erhitzen/Abkühlen, Ultraschallprüfung |
| Porosität | Gaseinschlüsse | Ordnungsgemäße Entgasung, Vakuum- oder Druckschmieden |
| Einschlüsse Verunreinigungen | Eingeschlossene nichtmetallische Partikel | Hochreine Werkstoffe, fortschrittliche Filtration |
| Kornvergröberung | Zu hohe Temperatur, lange Haltezeit | Temperaturregelung, Wärmebehandlung nach dem Schmieden |
| Oberflächenoxidation | Einwirkung von Sauerstoff bei hohen Temperaturen | Kontrollierte Atmosphäre, Beizbehandlung |
| Verformung | Ungleichmäßige Abkühlung, Eigenspannungen | Gleichmäßige Abkühlung, Spannungsarmglühen |
| Oberflächenrisse | Temperaturgradienten, mechanische Beanspruchung | Ordnungsgemäße Schmierung, zerstörungsfreie Prüfung |
| Werkzeugspuren | Kontakt mit Matrize oder Werkzeug | Werkzeugwartung, optimierte Parameter |
| Überhitzung | Zu hohe Schmiedetemperatur | Präzise Temperaturregelung, Kalibrierung der Anlagen |
| Untererwärmung | Unzureichende Vorwärmung | Standard-Erwärmungsverfahren, Temperaturüberwachung |
| Restspannungen | Innenspannungen nach dem Schmieden | Kugelstrahlen, Schleifen, Spannungsabbau |
| Falsche Legierungsauswahl | Ungeeignete Stahlsorte | Richtige Werkstoffauswahl, fachkundige Beratung |
1. Rissbildung
Risse, ob oberflächlich oder innerlich, gehören zu den schwerwiegendsten Fehlern bei Schmiedeteilen aus Edelstahl. Sie können durch zu hohe Schmiedetemperaturen, zu schnelle Abkühlung oder unzureichenden Materialfluss während des Schmiedevorgangs entstehen. Risse schwächen die strukturelle Integrität eines Bauteils und erhöhen die Wahrscheinlichkeit, dass es unter Belastung versagt.
Ursache:
- Zu hohe Schmiedetemperaturen, die zu einer Kornvergröberung führen.
- Schnelle Abkühlgeschwindigkeiten, die thermische Spannungen verursachen.
- Unzureichender Materialfluss während des Schmiedevorgangs.
Lösung:
- Kontrollierte Erwärmungs- und Abkühlzyklen anwenden.
- Optimale Schmiedetemperaturen einhalten und langsame, gleichmäßige Abkühlgeschwindigkeiten anwenden.
- Einsatz von Ultraschallprüfungen zur frühzeitigen Erkennung innerer Risse im Fertigungsprozess.
2. Porosität
Der Begriff Porosität beschreibt die Hohlräume oder Gasblasen, die im geschmiedeten Werkstoff vorhanden sind. In diesen Hohlräumen können sich korrosive Stoffe ansammeln, was zu lokaler Korrosion führt und den Werkstoff schwächt.
Ursache:
- Gaseinschluss während des Schmelzvorgangs.
- Unzureichender Schmiededruck.
- Unzureichende Entgasung der Schmelze.
Lösung:
- Stellen Sie vor dem Schmieden eine ordnungsgemäße Entgasung der Schmelze sicher.
- Vakuum- oder druckunterstützte Schmiedeverfahren einsetzen.
- Halten Sie optimale Schmiededrücke ein, um eingeschlossene Gase zu beseitigen.
3. Verunreinigungen durch Einschlüsse
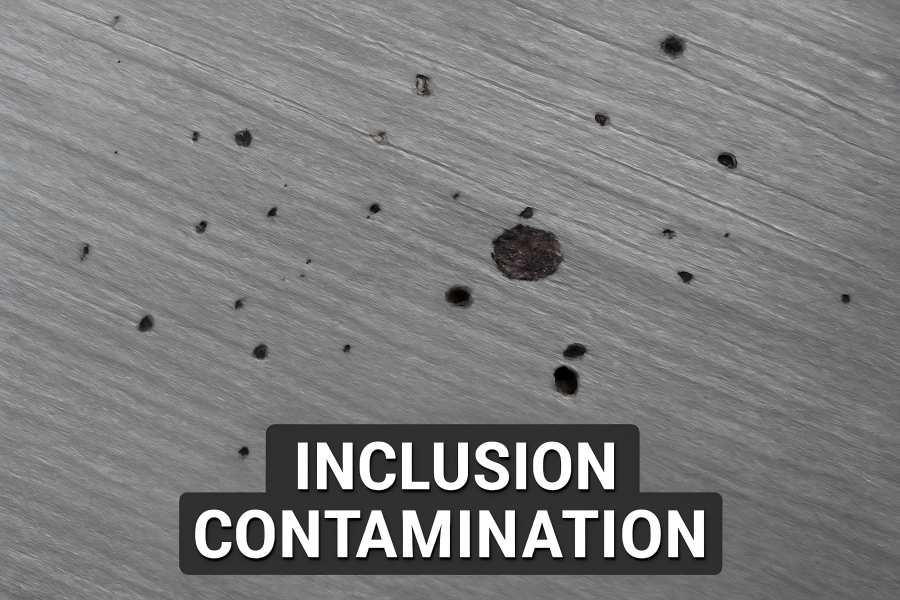
Einschlüsse sind nichtmetallische Partikel wie Oxide oder Sulfide, die während des Schmiedevorgangs im Stahl eingeschlossen werden. Diese Einschlüsse können als Korrosionsausgangsstellen dienen, insbesondere in Umgebungen mit hohem Chloridgehalt.
Ursache:
- Verunreinigungen während des Schmelz- und Gießvorgangs.
- Unzureichende Filtration der Schmelze.
- Unsachgemäße Handhabung, die zu Verunreinigungen führt.
Lösung:
- Verwendung hochreiner Rohstoffe.
- Einsatz fortschrittlicher Filterverfahren während des Schmelzvorgangs.
- Eine saubere Schmiedeumgebung aufrechterhalten, um Verunreinigungen zu minimieren.
4. Kornvergröberung
Zu hohe Schmiedetemperaturen oder zu lange Haltezeiten können zu einer Kornvergröberung führen, bei der die einzelnen Kristalle im Stahl größer werden. Grobe Körner können die Festigkeit und Korrosionsbeständigkeit des Werkstoffs verringern.
Ursache:
- Hohe Schmiedetemperaturen.
- Längere Haltezeiten bei erhöhten Temperaturen.
- Unzureichende Abkühlgeschwindigkeiten.
Lösung:
- Die empfohlenen Schmiedetemperaturbereiche einhalten.
- Die Verweildauer des Materials bei erhöhten Temperaturen minimieren.
- Führen Sie Wärmebehandlungen nach dem Schmieden durch, wie z. B. Normalisieren, um die Kornstruktur zu verfeinern.
5. Oberflächenoxidation
Wenn Stahl und Sauerstoff bei hohen Temperaturen reagieren, entsteht eine Oxidschicht, die als Oberflächenoxidation oder Zunderbildung bezeichnet wird. Während eine dünne Oxidschicht den Stahl schützen kann, kann eine übermäßige Oxidation zu Oberflächenfehlern und einer verminderten Korrosionsbeständigkeit führen.
Ursache:
- Einwirkung von Sauerstoff bei hohen Temperaturen.
- Unzureichende Schutzatmosphären während des Schmiedevorgangs.
- Längere Einwirkung oxidierender Umgebungen.
Lösung:
- Kontrollierte Atmosphären beim Schmieden einsetzen, beispielsweise durch den Einsatz von Inertgasen.
- Nach dem Schmieden Behandlungen wie Beizen oder Passivieren durchführen, um Oxidschichten zu entfernen.
- Halten Sie optimale Schmiedetemperaturen ein, um die Oxidation zu minimieren.
6. Verformung
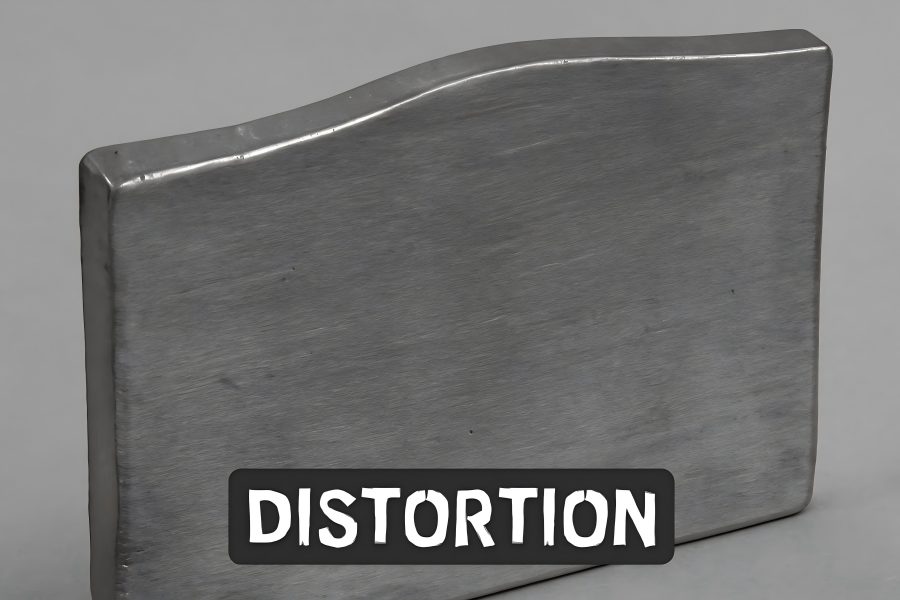
Geschmiedete Bauteile können sich infolge von Verformungen verbiegen oder verziehen. Dies kann durch ungleichmäßige Abkühlgeschwindigkeiten, unsachgemäße Handhabung oder Eigenspannungen im Werkstoff verursacht werden.
Ursache:
- Ungleichmäßige Abkühlgeschwindigkeiten.
- Unsachgemäße Handhabung während des Abkühlens.
- Restspannungen im Werkstoff.
Lösung:
- Gleiche Abkühlverfahren anwenden.
- Verwenden Sie Halterungen, um das Material während des Abkühlens zu stützen.
- Führen Sie ein Spannungsarmglühen durch, um innere Spannungen abzubauen.
7. Oberflächenrisse
Ursache:
- Temperaturgradienten während des Schmiedevorgangs.
- Mechanische Spannungen, die die Materialgrenzen überschreiten.
- Unzureichende Schmierung während des Schmiedevorgangs.
Lösung:
- Für eine gleichmäßige Schmierung während des Schmiedevorgangs sorgen.
- Regeln Sie die Schmiedegeschwindigkeiten, um Temperaturgradienten zu minimieren.
- Zerstörungsfreie Prüfverfahren einsetzen, um Oberflächenfehler frühzeitig zu erkennen und zu beheben.
8. Werkzeugspuren
Ursache:
- Kontakt mit Schmiedegesenken oder Werkzeugen.
- Unzureichende Wartung der Schmiedewerkzeuge.
- Falsche Schmiedeparameter.
Lösung:
- Regelmäßige Wartung und Polierung der Schmiedewerkzeuge.
- Optimierung der Schmiedeprozessparameter zur Reduzierung von Werkzeugspuren.
- Um Werkzeugspuren zu erkennen und zu beheben, sollten Qualitätskontrollverfahren eingeführt werden.
9. Überhitzung
Ursache:
- Einwirkung von Temperaturen oberhalb des empfohlenen Bereichs.
- Unsachgemäße Regelung der Schmiedetemperatur.
- Längere Einwirkung heißer Witterung.
Lösung:
- Präzise Temperaturregelungssysteme einsetzen.
- Verwenden Sie Thermoelemente zur Temperaturüberwachung während des Schmiedevorgangs.
- Regelmäßige Kalibrierung der Heizanlagen, um eine Überhitzung zu verhindern.
10. Untererwärmung
Ursache:
- Unzureichende Erwärmung vor dem Schmieden.
- Unzureichende Temperaturüberwachung.
- Schnelle Abkühlung nach unzureichender Erwärmung.
Lösung:
- Standardisierte Erwärmungsprotokolle festlegen.
- Verwenden Sie Temperatursensoren, um eine ausreichende Erwärmung sicherzustellen.
- Schulen Sie das Personal darin, Anzeichen einer Untererwärmung zu erkennen.
11. Eigenspannungen
Ursache:
- Ungleichmäßige Abkühlgeschwindigkeiten.
- Unsachgemäße Handhabung während des Abkühlens.
- Ungleichmäßige Verformung während des Schmiedevorgangs.
Lösung:
- Gleiche Abkühlverfahren anwenden.
- Verwenden Sie Halterungen, um das Material während des Abkühlens zu stützen.
- Spannungsarmglühen anwenden, um innere Spannungen abzubauen.
12. Falsche Wahl der Legierung
Ursache:
- Mangelndes Verständnis der Umgebungsbedingungen.
- Unzureichende Verfahren zur Werkstoffauswahl.
- Versäumnis, Korrosionsdaten zu konsultieren.
Lösung:
- Führen Sie gründliche Verfahren zur Werkstoffauswahl durch.
- Berücksichtigen Sie Faktoren wie Umgebungsbedingungen und mechanische Anforderungen.
- Holen Sie Rat bei Werkstoffexperten ein und nutzen Sie Korrosionsdaten als Entscheidungshilfe.