
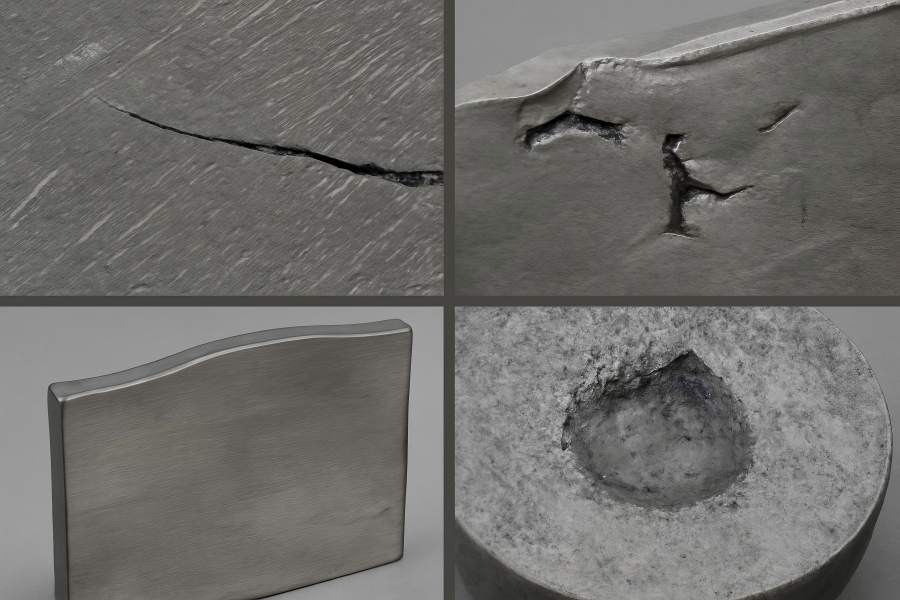
Das Schmieden von Stahl bildet das Herzstück der modernen Fertigung in der Schwerindustrie. Von Automobilachsen und Turbinenwellen bis hin zu Baumaschinen und Eisenbahnkupplungen – geschmiedete Stahlkomponenten bestimmen die Festigkeit, Sicherheit und Langlebigkeit unzähliger mechanischer Systeme. Doch selbst mit hochmodernen Pressen, präzisen Gesenken und strenger Prozesskontrolle können immer noch Fehler auftreten – was sowohl die Leistung als auch die Rentabilität beeinträchtigt.
Das Verständnis der Ursachen dieser Fehler und die Umsetzung praktischer Lösungen direkt in der Fertigung sind für jeden Hersteller von entscheidender Bedeutung, der eine gleichbleibende Qualität und langfristige Zuverlässigkeit anstrebt.
Tabelle: Fehler bei der Stahlschmiedung und Lösungen
| Fehlerart | Hauptursache | Praktische Lösung |
| Risse (heiß/kalt) | Thermische Spannungen, Wasserstoff, unsachgemäße Abkühlung | Gleichmäßige Erwärmung, Vorwärmen der Formen, Spannungsabbau |
| Überlappungen/Falten | Scharfe Ecken, niedrige Temperatur, schlechter Fließverhalten | Glattes Formdesign, ordnungsgemäße Schmierung, Vorwärmen |
| Unterfüllung | Geringe Presskraft, kalte Werkzeuge, ungünstige Rohlingauslegung | Korrekte Presskraft, optimale Temperatur, Korrektur der Vorform |
| Zunderbildung und Entkohlung | Oxidierende Atmosphäre, lange Haltezeit | Schutzbeschichtung, kürzere Erwärmungszeit, Kugelstrahlen |
| Schrumpfhohlräume | Ungleichmäßige Abkühlung, unzureichende Verformung | Starke Reduktion, gerichtete Erstarrung, UT-Prüfung |
| Diskontinuität im Kornverlauf | Mangelhafte Auslegung des Vorformlings oder der Form | Simulierte Fließanalyse, korrekte Ausrichtung |
| Einschlüsse | Verunreinigter Stahl, Schlackeneinschlüsse | Saubere Schmelzen, Entgasung, Ultraschallprüfung |
| Verformung | Ungleichmäßige Abkühlung, Eigenspannungen | Kontrollierte Abkühlung, Spannungsarmglühen |
| Übermäßiger Grat | Überdimensionierter Rohling, mangelhaftes Besäumen | Präzise Volumenkontrolle, scharfe Werkzeuge, Kontrolle des Beschnitts |
| Falsche Mikrostruktur | Falsche Wärmebehandlung | Kontrollierte Zyklen, Temperaturüberwachung, Kornverfeinerung |
1. Risse (Heiß- und Kaltrisse)
Risse gehören zu den schwerwiegendsten Schmiededefekten. Sie entstehen, wenn interne oder externe Spannungen während oder nach der Verformung die Duktilität des Werkstoffs übersteigen. Heißrisse entstehen während des Schmiedevorgangs, während Kaltbrüche typischerweise während des Abkühlens oder bei nachfolgenden Behandlungen entstehen.
Ursachen:
- Übermäßige Spannungen während der Verformung oder beim Trennen der Gesenke.
- Überhitzung oder Unterhitzung, wodurch Temperaturgradienten im Rohling entstehen.
- Wasserstoffversprödung aufgrund von Feuchtigkeit oder Verunreinigungen im Stahl.
- Falsche Abkühlgeschwindigkeiten oder unzureichendes Vorwärmen großer Rohlinge.
Lösungen:
- Halten Sie gleichmäßige Schmiedetemperaturen innerhalb des für die Stahlsorte empfohlenen Bereichs ein.
- Große Knüppel und Gesenke gleichmäßig vorwärmen, um starke Temperaturabfälle zu vermeiden.
- Wasserstoffgehalt durch eine trockene Atmosphäre und sauberen Stahl kontrollieren.
- Führen Sie eine kontrollierte Abkühlung und eine Spannungsarmglühbehandlung nach dem Schmieden durch.
- Führen Sie vor der Fertigstellung eine zerstörungsfreie Prüfung (ZFP) durch, um eventuelle verborgene Risse aufzudecken.
Auswirkungen:
Risse können dazu führen, dass hochbelastete Bauteile wie Wellen oder Zahnräder nicht mehr sicher verwendet werden können. Durch deren Vermeidung reduzieren Sie nicht nur Ausschuss, sondern sichern auch Ihren Ruf für Zuverlässigkeit in kritischen Branchen.
2. Überlappungen und Falten
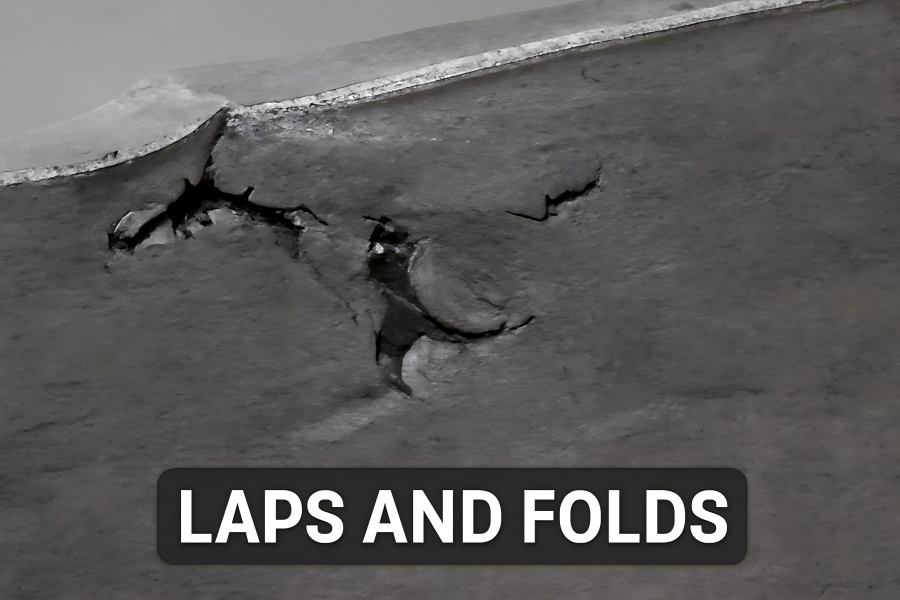
Überlappungen oder Falten entstehen, wenn sich die Materialoberfläche beim Schmieden über sich selbst faltet und es nicht zu einer inneren Verbindung kommt. Diese Fehler wirken als Spannungskonzentratoren und führen zu vorzeitigem Ermüdungsversagen.
Ursachen:
- Mangelhafte Formkonstruktion mit scharfen Ecken oder abrupten Richtungsänderungen.
- Unzureichende Schmiedetemperatur, was zu geringer Plastizität führt.
- Unzureichender Schmiededruck oder unzureichende Schmierung, was zu einem ungleichmäßigen Materialfluss führt.
- Übermäßige Zunderbildung auf den Knüppeloberflächen, die den Materialfluss stört.
Lösungen:
- Die Gesenke neu konstruieren, um einen gleichmäßigen Materialfluss und abgerundete Übergänge zu gewährleisten.
- Sicherstellung einer ordnungsgemäßen Erwärmung der Knüppel und einer gleichmäßigen Temperatur über den gesamten Querschnitt.
- Eine wirksame Schmierung der Gesenke anwenden, um Reibung und Faltenbildung zu minimieren.
- Entzundern Sie die Knüppel vor dem Schmieden durch Kugelstrahlen oder chemische Reinigung.
- Prüfen Sie die Schmiedeteile mit Oberflächenprüfverfahren, um Faltenbildung im Frühstadium zu erkennen.
Auswirkungen:
Die Beseitigung von Lappen und Falten gewährleistet eine überragende Ermüdungslebensdauer und eine ästhetische Oberflächenbeschaffenheit – entscheidend für sichtbare oder hochbelastete Bauteile wie Kurbelwellen, Kupplungen und Antriebsachsen.
3. Unterfüllung (unvollständige Formfüllung)
Eine Unterfüllung tritt auf, wenn geschmolzenes oder festes Metall den Formhohlraum nicht vollständig ausfüllt. Die Folge sind fehlende Bereiche, reduzierte Abmessungen oder unzureichende Wandstärken – was zur Ausschussproduktion oder kostspieligen Nacharbeit führt.
Ursachen:
- Unzureichender Schmiededruck oder zu geringe Presskraft.
- Niedrige Schmiedetemperatur, wodurch die Fließfähigkeit des Metalls verringert wird.
- Ungenaue Knüppelabmessungen oder unsachgemäße Gestaltung des Vorformlings.
- Kalte Gesenke, die Wärme vom Rohling aufnehmen.
Lösungen:
- Stellen Sie sicher, dass die Presskapazität der erforderlichen Belastung für eine vollständige Formfüllung entspricht.
- Halten Sie die Temperaturen von Rohling und Matrize innerhalb des Sollbereichs.
- Passen Sie das Knüppelvolumen und die Form des Rohlings an, um eine vollständige Füllung zu gewährleisten.
- Vor jedem Schmiedevorgang für eine ordnungsgemäße Schmierung und Formbeheizung sorgen.
- Verwenden Sie Strömungssimulationssoftware, um das Füllverhalten zu überprüfen.
Auswirkungen:
Eine Unterfüllung führt direkt zu einem Verlust an verwertbarem Material und beeinträchtigt die Festigkeit in kritischen Bereichen. Eine gleichmäßige Knüppeltemperatur und eine geeignete Formkonstruktion sind entscheidend, um diesen kostspieligen Fehler zu vermeiden.
4. Zunder und Oberflächenentkohlung
Unter Zunder versteht man Eisenoxide, die sich während des Erhitzens auf der Oberfläche des Rohteils bilden. Entkohlung ist der Verlust von Kohlenstoff in der Oberflächenschicht durch Oxidation. Beides führt zu einer schlechten Oberflächenqualität und einer verminderten Härte bzw. Verschleißfestigkeit.
Ursachen:
- Verlängerte Erwärmung oder Einwirkung einer oxidierenden Atmosphäre.
- Übermäßige Verweildauer im Ofen oder mangelhafte Temperaturregelung.
- Verunreinigter Brennstoff oder eine oxidierende Ofengaszusammensetzung.
- Fehlende Schutzbeschichtungen oder neutrale Atmosphären während des Erhitzens.
Lösungen:
- Verkürzen Sie die Haltezeit und sorgen Sie für eine gleichmäßige Wärmeverteilung.
- Verwenden Sie kontrollierte oder neutrale Ofenatmosphären, um Oxidation zu verhindern.
- Tragen Sie vor dem Erhitzen Anti-Zunder-Beschichtungen auf die Knüppel auf.
- Reinigen Sie geschmiedete Teile unmittelbar nach dem Schmieden durch Kugelstrahlen oder Beizen.
- Führen Sie Oberflächenhärte- oder Kohlenstofftiefenprüfungen durch, um die Einhaltung der Vorgaben sicherzustellen.
Auswirkungen:
Die Minimierung von Zunder und Entkohlung senkt die Bearbeitungszugaben, verbessert die Ermüdungsfestigkeit und erhöht die Oberflächengüte – unerlässlich für hochbelastete Kontaktteile.
5. Schrumpfhohlräume und innere Hohlräume
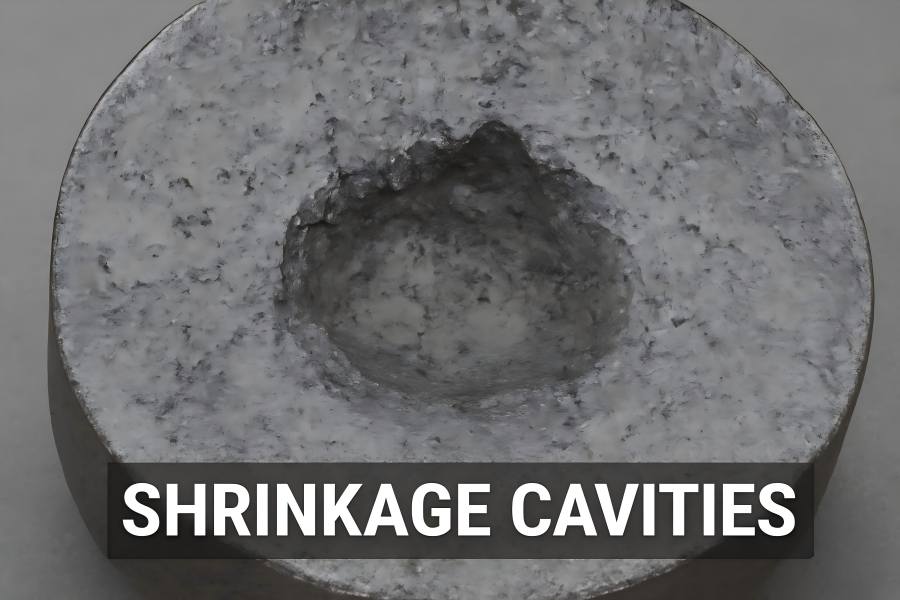
In großen Schmiedeteilen bilden sich Schrumpfhohlräume, wenn geschmolzenes Metall oder heiße Bereiche ungleichmäßig abkühlen. Der zentrale Bereich zieht sich zusammen, wodurch Hohlräume oder Mikroporen entstehen, die die Festigkeit des Teils beeinträchtigen.
Ursachen:
- Große Querschnitte, die im Kern zu langsam abkühlen.
- Unzureichende Verformung, um Porositäten aus der Blockphase zu schließen.
- Mangelhafte Knüppelqualität oder Segregation im Rohmaterial.
- Ungleichmäßige Abkühlung nach dem Schmieden oder unsachgemäße Wärmebehandlung.
Lösungen:
- Verwenden Sie Knüppel, deren innerer Zustand durch Ultraschallprüfung überprüft wurde.
- Wenden Sie beim Schmieden eine ausreichende Verformung (Reduktionsverhältnis ≥ 3:1) an, um Hohlräume zu beseitigen.
- Richtungskristallisation und eine Vorformgestaltung einsetzen, die den inneren Flussverschluss fördert.
- Große Schmiedeteile gleichmäßig abkühlen und spannungsfrei machen, um Schrumpfzonen zu vermeiden.
- Führen Sie vor der Bearbeitung Ultraschallprüfungen oder Makroätzprüfungen durch.
Auswirkungen:
Innere Hohlräume können im Betrieb zu plötzlichen Brüchen führen. Ihre Vermeidung gewährleistet eine zuverlässige Tragfähigkeit in Turbinen, Pressrahmen und Hochleistungswellen.
6. Unterbrechung des Kornflusses
Durch das Schmieden richten sich die Körner entlang der Form des Bauteils aus, was zu einer überragenden Festigkeit führt. Wenn die Kornlaufrichtungen unterbrochen, gekreuzt oder falsch ausgerichtet sind, verliert das Bauteil seine richtungsabhängige Zähigkeit.
Ursachen:
- Falsche Gestaltung des Rohteils, die zu einer abrupten Umleitung des Metallflusses führt.
- Falsche Werkzeuggeometrie, die eine gleichmäßige Verformung unterbricht.
- Ungleichmäßige Temperatur des Rohteils oder außermittige Belastung.
- Unvollständige Schmiedeverformung oder vorzeitige Endbearbeitung.
Lösungen:
- Konstruieren Sie Vorformlinge und Gesenke so, dass ein natürlicher Fluss um Ecken und Verrundungen gewährleistet ist.
- Simulationen nutzen, um den Kornfluss zu visualisieren und die Verformungswege zu optimieren.
- Sorgen Sie für eine gleichbleibende Ausrichtung des Rohlings und eine konstante Schmiedetemperatur.
- Wenden Sie in jeder Phase eine angemessene Verformung an, um einen kontinuierlichen Fluss zu erreichen.
- Überprüfen Sie die Fließrichtung durch Makroätzversuche an Musterteilen.
Auswirkungen:
Ein gleichmäßiger Kornfluss verbessert die Ermüdungsfestigkeit und Bruchzähigkeit – was insbesondere bei Antriebsstrang- und Strukturanwendungen von entscheidender Bedeutung ist.
7. Einschlüsse und Verunreinigungen
Einschlüsse sind nichtmetallische Partikel wie Schlacke, Oxide oder Rückstände von Feuerfestmaterial, die in der Metallmatrix eingeschlossen sind. Diese wirken als Spannungserhöher und lösen unter zyklischer Belastung Risse aus.
Ursachen:
- Verunreinigter Rohstahl oder unsachgemäße Schmelzveredelung.
- Übermäßige Menge an Ofenschlacke, die in die Knüppel gelangt ist.
- Oxidation beim Wiedererwärmen oder Turbulenzen im Metallfluss.
- Unzureichende Filtration des geschmolzenen Stahls vor dem Gießen.
Lösungen:
- Verwenden Sie hochreine Knüppel und stellen Sie die Einschlusskontrolle während der Stahlherstellung sicher.
- Schlacke und Gase vor der Erstarrung aus der Schmelze entfernen.
- Sorgen Sie für saubere Ofenbedingungen und kontrollierte Erhitzungsumgebungen.
- Einsatz von Knüppelprüfungen und Ultraschalluntersuchungen zur Erkennung von Einschlüssen unter der Oberfläche.
- Filtration und kontrollierte Strömungswege beim Wiedererwärmen und Schmieden implementieren.
Auswirkungen:
Die Reduzierung von Einschlüssen erhöht die Zähigkeit und die Ermüdungslebensdauer, was direkt die Produktkonsistenz verbessert und die Anzahl der Kundenrücksendungen verringert.
8. Verzug und Verformung
Verformungen treten auf, wenn verschiedene Teile eines Schmiedestücks mit unterschiedlichen Geschwindigkeiten abkühlen oder sich zusammenziehen. Dies führt zu Verdrehungen, Verbiegungen oder Fehlausrichtungen, die die Bearbeitungsgenauigkeit und die Passgenauigkeit bei der Montage beeinträchtigen.
Ursachen:
- Unterschiedliche Abkühlgeschwindigkeiten bei dünnen und dicken Bereichen.
- Restspannungen aufgrund ungleichmäßiger Verformung.
- Schnelles Abschrecken ohne ausreichende Vorkühlung.
- Mangelhafte Aufspannung während der Wärmebehandlung.
Lösungen:
- Schmiedeteile mit gleichmäßigerer Wandstärke konstruieren.
- Regeln Sie die Abkühlgeschwindigkeit mithilfe von Ventilatoren, Öfen oder kontrollierten Medien.
- Nach dem Schmieden ein Spannungsarmglühen durchführen.
- Verwenden Sie Spannvorrichtungen, um die Teile während der Wärmebehandlung abzustützen und ein Verbiegen zu verhindern.
- Prüfen Sie die Maße unmittelbar nach dem Abkühlen, um Verformungen frühzeitig zu erkennen.
Auswirkungen:
Das Verhindern von Verformungen gewährleistet Maßgenauigkeit, senkt die Bearbeitungszugaben und vermeidet kostspielige Nacharbeiten bei großen Stahlbauteilen.
9. Übermäßige Grate oder Fehler beim Entgraten
Grate entstehen, wenn beim Schmieden überschüssiges Material zwischen den Gesenken herausgedrückt wird. Übermäßige Grate oder mangelhafte Entgratung können zu Materialverschwendung führen, den Bearbeitungsaufwand erhöhen oder scharfe Grate an den fertigen Bauteilen hinterlassen.
Ursachen:
- Überdimensionierte Rohlinge, die zu viel überschüssiges Metall erzeugen.
- Zu großes Spiel zwischen den Gesenken oder schlechte Ausrichtung.
- Überpressung oder falsche Hublänge.
- Stumpfe Entgrätwerkzeuge oder falsch ausgerichtete Entgratmatrizen.
Lösungen:
- Berechnen Sie das Knüppelvolumen für jedes Bauteil genau.
- Passen Sie den Formschluss und die Grateabstandsmaße für einen optimalen Materialfluss an.
- Warten Sie die Besäumwerkzeuge und sorgen Sie für scharfe Kanten, um saubere Schnitte zu gewährleisten.
- Verwenden Sie mechanisches oder Laser-Beschnittverfahren, um Grate zu reduzieren.
- Überprüfen Sie regelmäßig die Gratdicke und die Trimmgenauigkeit.
Auswirkungen:
Eine effektive Gratenkontrolle verbessert die Effizienz, reduziert den Ausschuss und minimiert die Nachbearbeitungskosten – ein direkter Produktivitätsgewinn für Schmiedeanlagen mit hohem Durchsatz.
10. Ungeeignete Mikrostruktur oder Reaktion auf die Wärmebehandlung
Selbst wenn Form und Abmessungen korrekt sind, können mikrostrukturelle Defekte die mechanischen Eigenschaften drastisch beeinträchtigen. Grobe Körner, ungelöste Karbide oder Restaustenit verringern die Zähigkeit und die Ermüdungslebensdauer.
Ursachen:
- Falsche Schmiedetemperatur, die zu einer unvollständigen Rekristallisation führt.
- Überhitzung und Kornvergröberung.
- Ungleichmäßige Abkühlung oder unsachgemäßes Abschrecken.
- Abweichungen im Wärmebehandlungszyklus (Temperatur, Zeit oder Medium).
Lösungen:
- Strenge Überwachung der Temperatur während des Schmiedens und der Endbearbeitung.
- Zwischennormalisierungsschritte durchführen, um die Körner zu verfeinern.
- Führen Sie ein kontrolliertes Abschrecken und Anlassen durch, das auf die Stahlsorte abgestimmt ist.
- Überprüfen Sie die Gleichmäßigkeit der Wärmebehandlung anhand von Härte- und Mikrostrukturprüfungen.
- Schulen Sie das Bedienpersonal in der korrekten Ofenbeladung und der Einhaltung der Zyklen.
Auswirkung:
Durch das Erreichen einer feinen, gleichmäßigen Mikrostruktur wird sichergestellt, dass jedes Schmiedeteil die für anspruchsvolle Einsatzbedingungen erforderlichen Anforderungen an Festigkeit, Duktilität und Zähigkeit erfüllt oder übertrifft.
Qualität in den Schmiedeprozess integrieren
Bei der Vermeidung von Fehlern geht es nicht nur um Korrekturen – es geht darum, eine Kultur der Prozesskontrolle und der kontinuierlichen Verbesserung zu etablieren. Die folgenden Grundsätze tragen dazu bei, langfristige Konsistenz und das Vertrauen der Kunden zu gewährleisten:
Materialintegrität
Verwenden Sie stets zertifizierten, reinen Stahl. Stellen Sie sicher, dass alle eingehenden Knüppel oder Blöcke Ultraschall- und chemische Prüfungen bestehen. Wählen Sie für große Schmiedeteile Material mit geringer Segregation und nachgewiesener mechanischer Gleichmäßigkeit aus.
Prozessüberwachung
Installieren Sie Temperatursensoren und digitale Überwachungssysteme an Öfen und Pressen. Zeichnen Sie die Temperatur der Schmiedegesenke, die Kerntemperatur der Knüppel sowie die Presshubdaten zur Rückverfolgbarkeit auf.
Form- und Werkzeugmanagement
Überprüfen Sie die Gesenke regelmäßig auf Verschleiß, Risse oder Maßabweichungen. Legen Sie einen Plan für vorbeugende Wartungsmaßnahmen fest und überholen Sie die Werkzeuge, bevor Qualitätsabweichungen auftreten.
Zerstörungsfreie Prüfung (NDT)
Setzen Sie NDT-Verfahren wie Ultraschall-, Magnetpulver- und Röntgenprüfung ein, um innere Fehler vor der Bearbeitung zu erkennen. Routinemäßige Stichproben verringern das Risiko, fehlerhafte Teile auszuliefern.
Simulation und prädiktive Steuerung
Moderne Schmiedesimulationssoftware kann Metallfluss, Temperaturgradienten und Fehlerrisiken vor Produktionsbeginn modellieren. Der Einsatz prädiktiver Analysen ermöglicht eine schnellere Prozessoptimierung und senkt die Kosten für Testläufe.
Validierung der Wärmebehandlung
Die Wärmebehandlung bestimmt die endgültigen Eigenschaften von geschmiedetem Stahl. Setzen Sie präzise Ofensteuerungen, kalibrierte Thermoelemente und regelmäßige Härtemessungen ein, um sicherzustellen, dass jede Charge die Spezifikationen erfüllt.
Schulung und kontinuierliche Verbesserung
Wenn es um Fehler geht, sind Ihre Bediener Ihre erste Verteidigungslinie. Kontinuierliche Schulungen zu Prozessvariablen, Fehlererkennung und Anlagenpflege gewährleisten konsistente Ergebnisse Schicht für Schicht.