
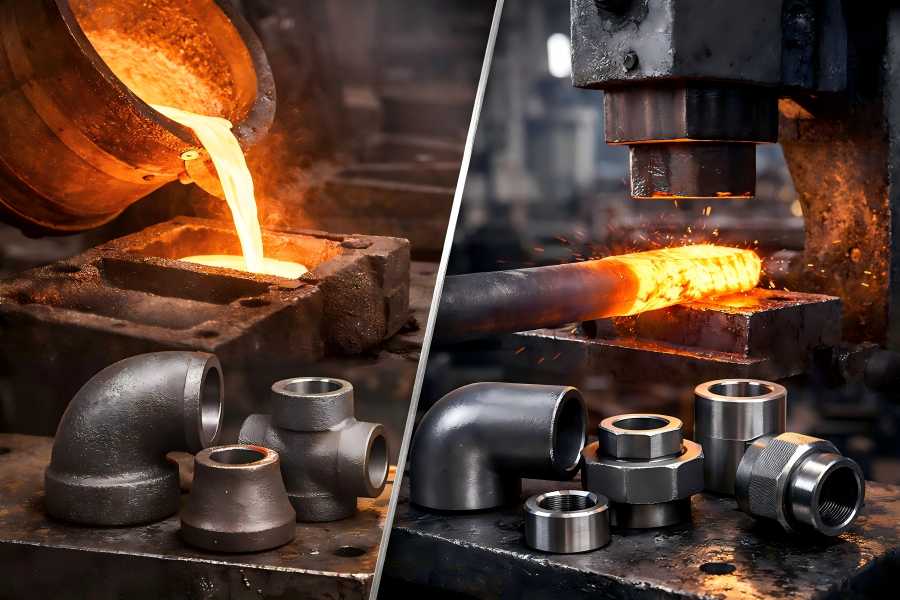
Rohrverbindungsstücke mögen wie kleine Teile eines Rohrleitungssystems aussehen, doch oft sind sie die schwächsten Glieder, wenn etwas schiefgeht. Die Wahl zwischen gegossenen und geschmiedeten Rohrverbindungsstücken ist daher nicht nur eine Kaufentscheidung, sondern eine Entscheidung über Sicherheit und Zuverlässigkeit, die Auswirkungen auf Menschen, Anlagen und die Umwelt haben kann.
Was sind gegossene und geschmiedete Rohrverbindungsstücke?
Gegossene Rohrverbindungsstücke
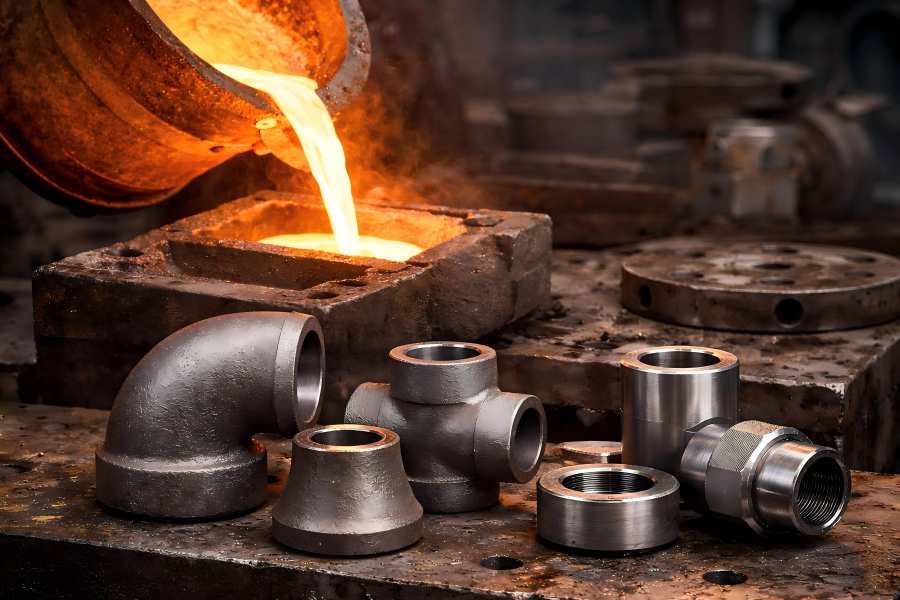
Gussrohrformstücke werden hergestellt, indem Metall geschmolzen und das flüssige Metall in eine Formkavität gegossen wird, die die Form des Endprodukts hat. Der Guss wird aus der Form genommen, gereinigt und nach dem Abkühlen und Erstarren auf seine endgültigen Maße bearbeitet.
Gemeinsame Merkmale von Gussrohrformstücken:
- Komplexe Formen können in einem Arbeitsgang hergestellt werden.
- Geeignet für mittlere bis große Größen.
- Werden häufig für Winkelstücke, T-Stücke, Reduzierstücke, Ventile und Pumpengehäuse verwendet.
- Guss aus Kohlenstoffstahl, legiertem Stahl, Edelstahl und duktilem Gusseisen sind Beispiele für gängige Werkstoffe.
Da das Metall aus dem flüssigen Zustand abkühlt, ist die innere Struktur eines Gussteils in der Regel unregelmäßiger, und es besteht die Gefahr innerer Fehler wie Porosität oder Schrumpfhohlräume, wenn der Prozess nicht gut kontrolliert wird.
Geschmiedete Rohrformstücke

Geschmiedete Rohrverbindungsstücke werden aus einem massiven Metallrohling oder einer Stange hergestellt. Nachdem der Rohling auf eine hohe Temperatur erhitzt wurde, wird er mit Pressen oder Hämmern in Form gebracht. Anschließend wird das Schmiedestück bearbeitet, um die endgültigen Abmessungen und Anschlussenden, wie z. B. Muffenschweiß- oder Gewindeenden, zu erhalten.
Typische Merkmale geschmiedeter Rohrverbindungsstücke:
- Feste, dichte Struktur aufgrund der plastischen Verformung des Metalls.
- Typischerweise für kleine bis mittlere Größen verwendet.
- Häufig bei Hochdruck-Muffenschweiß- und Gewindefittings, Verbindungsstücken, Kupplungen, Verschlusskappen und Auslässen.
- Edelstahl, legierter Stahl und geschmiedeter Kohlenstoffstahl sind gängige Werkstoffe.
- Die Kornstruktur des Metalls wird beim Schmieden zerkleinert und an die Fließrichtung ausgerichtet.
Gängige Werkstoffe und Normen
Sowohl gegossene als auch geschmiedete Rohrverbindungsstücke sind in ähnlichen Werkstofffamilien erhältlich, die häufig durch ASTM- und ASME-Normen definiert sind. Zum Beispiel:
- Kohlenstoffstahl: ASTM A105, A234, A216
- Edelstahl: ASTM A182, A351, A403
- Legierte Stähle für den Hochtemperaturbetrieb
Obwohl die chemische Zusammensetzung ähnlich sein kann, führen die unterschiedlichen Herstellungsverfahren zu sehr unterschiedlichen inneren Strukturen und mechanischen Eigenschaften.
Unterschiede in den Herstellungsverfahren und ihre Auswirkungen
Überblick über das Gussverfahren
Bei Rohrformstücken umfasst ein optimiertes Gussverfahren Folgendes:
- Das Metall wird in einem Ofen geschmolzen.
- Das Gießen in eine Sandform, eine Dauerform oder eine Feingussform.
- Das Metall erstarren lassen.
- Reinigung und Entnahme des Gussteils aus der Form.
- Gegebenenfalls Wärmebehandlung.
- Bearbeitung auf Endmaße.
- Prüfung und Test.
Typische Fehler bei Gussarmaturen sind:
- Schrumpfhohlräume, die entstehen, wenn sich das Metall während der Erstarrung zurückzieht.
- Gasporosität durch eingeschlossene Gase.
- Einschlüsse durch Schlacke oder Formmaterial.
- Heißrisse oder Risse aufgrund thermischer Spannungen.
Diese Fehler sind nicht unvermeidbar, müssen jedoch durch Prozessgestaltung, Simulation und Qualitätsprüfung streng kontrolliert werden.
Überblick über den Schmiedeprozess
Ein vereinfachter Schmiedeprozess umfasst:
- Zuschneiden von Knüppeln oder Stangen auf die gewünschte Länge.
- Erwärmen auf die Schmiedetemperatur.
- Schmieden unter einer Presse oder mit einem Hammer zur Vorform und Endform.
- Entfernen von überschüssigem Material und Graten.
- Um die erforderlichen mechanischen Eigenschaften zu erzielen, wird eine Wärmebehandlung durchgeführt.
- Zerspanung.
- Prüfung und Test.
Während des Schmiedens kommt es zu einer plastischen Verformung:
- verfeinert die Korngröße.
- Erzeugt eine gerichtete Kornausrichtung entlang der Form des Formstücks.
- Schließt kleinere innere Hohlräume und macht die Struktur dichter.
Dies ist einer der Hauptgründe, warum geschmiedete Rohrformstücke im Vergleich zu gegossenen Äquivalenten im Allgemeinen eine höhere mechanische Festigkeit und bessere Zähigkeit aufweisen.
Tabelle 1: Vergleich zwischen Guss- und Schmiedeverfahren für Rohrformstücke
| Verfahrensaspekt | Guss-Rohrformstücke | Geschmiedete Rohrformstücke | Auswirkungen auf Festigkeit und Sicherheit |
| Ausgangsmaterial | Flüssiges Metall, das in eine Form gegossen wird | Unter Druck verformter massiver Rohling oder Stab | Durch das Schmieden entsteht im Allgemeinen eine dichtere, gleichmäßigere Struktur |
| Kornstruktur | Zufällige, gleichachsige Körner | Richtungsabhängiger Kornverlauf entsprechend der Bauteilform | Geschmiedete Körner verbessern die Zähigkeit und die Ermüdungsfestigkeit |
| Typische Fehler | Porosität, Schrumpfung, Einschlüsse, Heißrisse | Überlappungen, Unterfüllungen, Schmiedeüberlappungen (geringere innere Porosität) | Gussfehler können als Rissausgangsstellen wirken |
| Komplexität der Form | Hervorragend, komplexe Formen möglich | Eingeschränkte Formgebung; erfordern oft eine Nachbearbeitung | Gussteile eignen sich für komplexe Geometrien; Schmiedeteile legen Wert auf Festigkeit |
| Mechanische Eigenschaften | Variabler, verfahrensabhängig | Gleichmäßiger, höhere Festigkeit und Zähigkeit | Geschmiedete Bauteile werden in der Regel für kritische Anwendungen bevorzugt |
Metallurgischer Aufbau und mechanische Eigenschaften
Kornstruktur
Bei einem Gussstück verläuft die Erstarrung von den Formwänden nach innen. Die Körner wachsen in verschiedene Richtungen, und bei ungleichmäßiger Abkühlung können Bereiche mit groben Körnern oder segregierten Phasen entstehen. Diese Bereiche können schwächer und weniger widerstandsfähig gegen Rissbildung sein.
Bei einem Schmiedeteil werden grobe Körner durch plastische Verformung aufgebrochen und entlang der Fließrichtung des Metalls gestreckt. Diese Kornfließrichtung kann so ausgerichtet werden, dass sie der Form des Formstücks folgt, insbesondere bei Winkelstücken, T-Stücken und Reduzierstücken. Das Ergebnis ist:
- Erhöhte Zugfestigkeit und Streckgrenze.
- Bessere Kerbschlagzähigkeit.
- Erhöhte Ermüdungsfestigkeit.
Vergleich von Festigkeit und Zähigkeit
Obwohl die genauen Werte von der Werkstoffsorte und der Wärmebehandlung abhängen, weisen geschmiedete Werkstoffe in der Regel folgende Eigenschaften auf:
- Eine höhere Streckgrenze.
- Höhere Zugfestigkeit.
- Höhere Schlagenergie bei Charpy-Prüfungen.
Gusswerkstoffe können zwar die Mindestanforderungen erfüllen, weisen jedoch in der Regel eine größere Streuung auf, da innere Fehler einen stärkeren Einfluss auf die Leistungsfähigkeit haben.
Defektdichte und Sicherheitsmarge
Defekte in Gussformstücken wie Porosität und Schrumpfung wirken als Spannungskonzentratoren. Unter Druck, bei thermischer Ausdehnung oder durch Vibrationen können an diesen Defekten Risse entstehen und wachsen, was schließlich zu Undichtigkeiten oder einem plötzlichen Bruch führen kann.
Geschmiedete Formstücke weisen in der Regel weniger innere Fehler und eine homogenere Struktur auf. Dies sorgt für eine zusätzliche Sicherheitsreserve, insbesondere bei:
- Hochdruckbetrieb.
- Hochtemperaturleitungen.
- Zyklischen Belastungsbedingungen.
- Korrosiven Umgebungen, in denen lokaler Korrosionsangriff das Risswachstum beschleunigen kann.
Tabelle 2: Qualitative mechanische Eigenschaften – gegossene vs. geschmiedete Rohrformstücke
| Eigenschaft | Guss-Rohrformstücke | Geschmiedete Rohrformstücke | Auswirkungen auf die Sicherheit |
| Streckgrenze | Mäßig | Höher | Geschmiedete Formstücke können vor dem Streckgrenzenüberschreiten höheren Belastungen standhalten |
| Zugfestigkeit | Mäßig | Höher | Größere Sicherheit gegen Bersten |
| Schlagzähigkeit | Variabel, anfällig für Defekte | Im Allgemeinen hoch und stabil | Bessere Beständigkeit gegen Sprödbruch bei niedrigen Temperaturen |
| Ermüdungsfestigkeit | Geringer aufgrund innerer Defekte | Höher aufgrund dichter, orientierter Körner | Sicherer bei Schwingungen und zyklischer Belastung |
| Empfindlichkeit gegenüber Defekten | Hoch | Geringer | Gussfehler können die Lebensdauer erheblich verkürzen |
Druckstufen, Codes und Normen
Druckklassen
Rohrformstücke werden nach Druckklassen wie Klasse 150, 300, 600, 3000 und 6000 klassifiziert. Bei einer bestimmten Temperatur entsprechen höhere Klassen einem höheren zulässigen Druck.
Geschmiedete Formstücke, insbesondere solche, die unter ASME B16.11 fallen, sind üblicherweise in hohen Druckklassen erhältlich (z. B. 3000, 6000 und 9000). Gussarmaturen, insbesondere aus Stahlguss oder Gusseisen, sind häufiger in niedrigen bis mittleren Druckklassen zu finden.
Unterscheidung nach Normen
Einige wichtige Normen unterscheiden Armaturen nach dem Herstellungsverfahren:
- Geschmiedete Fittings: ASME B16.9 (Stumpfschweißung), B16.11 (Muffenschweißung und Gewinde)
- Gussarmaturen: ASTM A216, A351 für Stahlguss; andere Normen für Gusseisen
Diese Normen legen die chemische Zusammensetzung, die mechanischen Eigenschaften, die Abmessungen und die Prüfanforderungen fest. Die Existenz separater Normen spiegelt wider, dass sich Guss- und Schmiedeprodukte unterschiedlich verhalten und separat kontrolliert werden müssen.
Prüf- und zerstörungsfreie Prüfungsanforderungen
Zur Gewährleistung der Sicherheit:
- Gussarmaturen erfordern unter Umständen Röntgen- oder Ultraschallprüfungen, um innere Schrumpfung oder Porosität festzustellen.
- Bei geschmiedeten Formstücken kommt es eher auf Oberflächenprüfungen (Magnetpulverprüfung, Farbeindringprüfung) und Maßkontrollen an, da innere Porosität seltener auftritt.
Für kritische Anwendungen können Projektspezifikationen eine 100-prozentige zerstörungsfreie Prüfung (NDT), eine positive Materialidentifizierung (PMI) sowie zusätzliche Prüfungen vorschreiben, unabhängig davon, ob es sich um Guss- oder Schmiedeteile handelt.
Sicherheitsverhalten: Versagensarten und Risikofaktoren
Ausfallarten von Gussarmaturen
Typische Versagensmuster sind:
- Leckagen entlang poröser Bereiche, die durch die Bearbeitung nicht vollständig abgedichtet wurden.
- Risse, die an Schrumpfhohlräumen oder Einschlüssen entstehen.
- Sprödbruch in Bereichen mit grober Kornstruktur oder hohen Eigenspannungen.
Diese Fehler können manchmal plötzlich auftreten, insbesondere bei niedrigen Temperaturen oder unter Druckspitzen.
Versagensarten von geschmiedeten Fittings
Geschmiedete Fittings versagen in der Regel aufgrund von:
- Überlastung über den Auslegungsdruck oder die Auslegungstemperatur hinaus.
- Unsachgemäße Wärmebehandlung, die zu Versprödung führt.
- Mangelhafte Bearbeitung, die zu scharfen Spannungskonzentrationen führt.
Obwohl geschmiedete Fittings widerstandsfähiger sind, sind sie nicht vor einem Versagen gefeit, wenn sie falsch spezifiziert oder installiert werden.
Die Rolle der Betriebsbedingungen
Das relative Risiko bei Guss- im Vergleich zu geschmiedeten Fittings hängt stark von den Betriebsbedingungen ab:
- Hoher Druck: begünstigt geschmiedete Fittings.
- Hohe Temperaturen: begünstigen geschmiedete Fittings mit geeigneter Legierung und Wärmebehandlung.
- Starke zyklische Belastung oder Vibrationen: sprechen aufgrund der besseren Ermüdungsfestigkeit für geschmiedete Fittings.
Unkritischer Einsatz mit Wasser oder Luft bei niedrigem Druck: Gussarmaturen können ausreichend und wirtschaftlicher sein.
Anwendungsszenarien: Wann welche Option sinnvoll ist
Typische Anwendungsbereiche für Gussformstücke
Gussrohrformstücke werden häufig eingesetzt bei:
- Nieder- und Mitteldruck-Wasserversorgung.
- Brandschutzanlagen (abhängig von den örtlichen Vorschriften).
- HLK-Rohrleitungen.
- Allgemeine Versorgungsleitungen in Industrieanlagen.
- Bestimmten chemischen Prozessen bei mäßigem Druck und mäßiger Temperatur.
Bei diesen Anwendungen spielen die Kosten eine wichtige Rolle, und die Folgen von Leckagen sind möglicherweise beherrschbar.
Typische Anwendungsbereiche für geschmiedete Rohrverbindungsstücke
Geschmiedete Rohrverbindungsstücke werden üblicherweise für folgende Anwendungen ausgewählt:
- Hochdruck-Dampfleitungen.
- Hochtemperatur-Kohlenwasserstoffanwendungen.
- Öl- und Gasförderung, Raffinerien und petrochemische Anlagen.
- Kessel- und Turbinenleitungen in der Stromerzeugung.
- Offshore- und Unterwassersysteme.
- Hochdruck-Hydraulikleitungen.
In solchen Systemen kann ein einziger Ausfall schwerwiegende Sicherheits-, Umwelt- und finanzielle Verluste verursachen, sodass sich die zusätzlichen Kosten für geschmiedete Fittings aufgrund ihrer höheren Sicherheitsreserve in der Regel lohnen.
Beispielvergleich
Betrachten wir zwei Szenarien:
- Hochdruck-Dampfleitung zur Versorgung einer Turbine: Aufgrund der hohen Temperaturen, des hohen Drucks und des hohen Energiegehalts sind geschmiedete Fittings in der Regel vorgeschrieben.
- Niederdruck-Kühlwassersystem, das Wasser durch Wärmetauscher zirkulieren lässt: Gussarmaturen können hier eine akzeptable Leistung zu geringeren Kosten bieten, da das Leckagerisiko weniger kritisch ist und beherrscht werden kann.
Kosten im Vergleich zu Festigkeit und Sicherheit: Lebenszyklusperspektive
Anschaffungskosten
Gussarmaturen weisen in der Regel folgende Merkmale auf:
- Geringere Werkzeugkosten für komplexe Formen.
- Geringere Material- und Verarbeitungskosten pro Einheit in vielen Größenbereichen.
Geschmiedete Fittings weisen im Allgemeinen folgende Merkmale auf:
- Werden aus hochwertigeren Rohlingen hergestellt.
- erfordern schwere Schmiedeanlagen und einen höheren Bearbeitungsaufwand.
- Sind pro Stück teurer, insbesondere bei Edelstahl und legierten Stählen.
Wartungs- und Ausfallkosten
Ein einziger Ausfall kann folgende Folgen haben:
- Ungeplante Stillstände.
- Kostspielige Reparaturen.
- Produktionsausfälle.
- Umweltsanierungen oder Sicherheitsvorfälle.
Wenn Ausfallzeiten teuer sind, macht sich die höhere Zuverlässigkeit geschmiedeter Fittings schnell gegenüber dem höheren Anschaffungspreis bezahlt.
Bewertung des Lebenszyklus
Um die Lebenszykluskosten zu vergleichen, sollten Ingenieure Folgendes berücksichtigen:
- Erwartete Lebensdauer.
- Ausfallwahrscheinlichkeit.
- Auswirkungen eines Ausfalls.
- Inspektions- und Wartungskosten.
In kritischen Anwendungsbereichen weisen geschmiedete Rohrverbindungsstücke trotz eines höheren Anschaffungspreises oft niedrigere Lebenszykluskosten auf.
So wählen Sie zwischen gegossenen und geschmiedeten Rohrformstücken
Wichtige technische Faktoren
Wichtige Faktoren bei der Auswahl des Fitting-Typs sind:
- Auslegungsdruck und -temperatur.
- Art des Mediums (korrosiv, brennbar, giftig, sauberes Wasser).
- Zyklische Belastung, Vibrationen und Temperaturwechselbeanspruchung.
- Erforderliche Normen und Kundenspezifikationen.
- Zugänglichkeit für Inspektion und Austausch.
Praktische Auswahlhilfe
Ein einfacher Ansatz:
- Wählen Sie für Hochdruck-, Hochtemperatur- oder sicherheitskritische Leitungen nach Möglichkeit geschmiedete Fittings.
- Für Niederdruck- und ungefährliche Anwendungen, bei denen das Leckagerisiko akzeptabel und leicht zu handhaben ist, können Gussarmaturen eine wirtschaftliche Lösung darstellen.
Tabelle 3: Typische Auswahlhilfe – Guss- vs. geschmiedete Rohrformstücke
| Betriebsbedingungen | Empfohlene Option | Begründung |
| Hochdruckdampf, überhitzt | Geschmiedete Formstücke | Hohe Festigkeit und bessere Ermüdungsbeständigkeit |
| Hochtemperatur-Kohlenwasserstoffe | Geschmiedete Armaturen | Sicherheitskritisch, schwerwiegende Folgen bei Ausfall |
| Einsatz mit giftigen oder brennbaren Gasen | Geschmiedete Fittings | Minimierung des Leckagerisikos und der Gefahr eines plötzlichen Bruchs |
| Niederdruck-Kühlwasser | Gussarmaturen können geeignet sein | Geringere Folgen bei Leckagen, kostensensitiv |
| Allgemeine Anlagenluft oder Inertgas | Guss oder Schmiedeteile, je nach Anforderung | Bei starken Vibrationen geschmiedete Teile verwenden |
| Feuerlöschwasser-Ringleitung | Hängt von den Vorschriften und dem Risiko ab | Einige Vorschriften lassen Guss zu, andere bevorzugen Schmiedeteile |