
La pressofusione per gravità è spesso più indicata rispetto alla pressofusione ad alta pressione quando i volumi di produzione sono moderati, le sezioni sono relativamente spesse, l’integrità alla pressione è importante, è richiesto un trattamento termico o la geometria interna dipende da anime in sabbia.
Pressofusione a gravità rispetto alla pressofusione ad alta pressione (HPDC)
| Fattori legati al progetto | Colata in stampo per gravità | Processo di pressofusione ad alta pressione |
| Volume di produzione | Basso–medio | Da medio a molto elevato |
| Investimento in attrezzature | Inferiore | Elevato |
| Sezioni tipiche | Da medio a spesso | Sottili |
| Velocità di riempimento | Relativamente lenta | Molto veloce |
| Intrappolamento del gas | In genere più facile da controllare | Più sensibile in assenza di vuoto |
| Trattamento termico | Più pratico | Più limitato |
| Utilizzo di anime in sabbia | Adatto | Difficile |
| Ciclo di produzione | Minuti | Secondi |
Per le decisioni relative all’approvvigionamento, la durata del ciclo non dovrebbe essere considerata isolatamente. Attrezzatura, lavorazione meccanica, ispezione, trattamento termico, perdite di qualità e quantità prodotta nel corso della vita utile contribuiscono tutti al costo effettivo di un pezzo fuso finito.
Caso 1 — I progetti a basso volume favoriscono la fusione per gravità
La fusione ad alta pressione (HPDC) richiede solitamente un investimento iniziale notevolmente maggiore per lo stampo e l’allestimento della produzione. Il suo costo ricorrente più basso diventa vantaggioso solo quando si producono componenti in quantità sufficiente da ammortizzare tale investimento aggiuntivo.
Si consideri un alloggiamento in alluminio con i seguenti costi stimati:
| Voce di costo | Pressofusione a gravità | HPDC |
| Attrezzature | 14.000 $ | 47.000 |
| Costo di fusione per pezzo | 8,20 $ | 5,20 |
| Attrezzatura HPDC aggiuntiva | — | 33.000 |
| Vantaggio in termini di costo unitario HPDC | — | 3,00 |
Una differenza di 33.000 $ nell’attrezzatura divisa per un risparmio unitario di 3,00 $ dà una quantità di pareggio di circa 11.000 componenti. Con soli 3.000 pezzi, il costo totale è di circa 38.600 $ per la pressofusione a gravità, rispetto a circa 62.600 $ per l’HPDC.
La pressofusione a gravità risulta quindi più vantaggiosa per progetti quali:
- Componenti di ricambio: la domanda è limitata o irregolare
- Macchinari specializzati: le serie di produzione rimangono relativamente ridotte
- Veicoli a basso volume: la produzione non giustifica i costosi stampi HPDC
- Sviluppo di prodotti: la geometria potrebbe ancora subire modifiche dopo la produzione iniziale
Quando la domanda nel corso del ciclo di vita è incerta, ridurre l’investimento iniziale negli stampi riduce anche il rischio di acquisto. Pagare molto di più per la capacità HPDC ha scarso valore se il progetto non raggiunge mai il volume necessario per ammortizzarlo.
Caso 2 — I componenti strutturali si prestano meglio alla fusione per gravità
La capacità di riempire rapidamente sezioni sottili è uno dei principali punti di forza dell’HPDC. Questo vantaggio diventa meno rilevante quando il componente presenta già pareti consistenti, sporgenze rinforzate, ampie flange o aree di montaggio massicce.
Un alloggiamento industriale da 6 kg con uno spessore medio delle pareti di 7 mm presenta requisiti di produzione molto diversi rispetto a un involucro elettronico sottile da 2 mm.
Le tendenze tipiche del processo sono:
- 5–3 mm: l’HPDC presenta solitamente un netto vantaggio
- 3–5 mm: entrambi i processi possono essere adatti
- 5–8 mm: la colata per gravità diventa sempre più praticabile
- 8–12+ mm: la geometria strutturale può favorire la fusione per gravità
Queste cifre devono essere considerate come riferimenti progettuali piuttosto che come limiti rigidi di colata. La scelta della lega, la distanza di scorrimento, le dimensioni dei componenti, i requisiti meccanici e la quantità di produzione possono tutti influenzare la scelta del processo preferito.
Ad esempio, la produzione di 4.000 alloggiamenti all’anno con un ciclo di colata per gravità di cinque minuti richiede circa 333 ore di produzione. Se tale capacità soddisfa già la domanda annuale, l’acquisto di un sistema HPDC in grado di garantire una produzione molto più elevata potrebbe comportare scarsi benefici economici.
Caso 3 — I componenti a tenuta di pressione favoriscono la fusione per gravità
I getti a tenuta di pressione vengono valutati in modo diverso dai normali coperchi o staffe, poiché la porosità interna può influire direttamente sul superamento della prova di tenuta da parte del componente. Gli alloggiamenti idraulici, i corpi pompa, i componenti delle valvole e le parti dei compressori richiedono quindi maggiore attenzione al flusso del metallo e al gas intrappolato.
Il riempimento per gravità avviene a una velocità inferiore, il che in genere rende più facile gestire l’intrusione di aria turbolenta. Ciò non elimina la porosità, ma può rendere la fusione per gravità una scelta interessante quando l’integrità della tenuta in pressione è più importante della produzione massima.
Tra i casi più comuni figurano:
- Alloggiamenti per pompe e componenti idraulici
- Corpi delle valvole
- Componenti per compressori
- Getti per la gestione dei fluidi
- Involucri in alluminio sottoposti a prove di tenuta
Anche un preventivo di base per una fusione può nascondere la reale differenza di costo:
| Voce di costo | HPDC | Fusione per gravità |
| Fusione di base | 7,80 $ | 9,10 |
| Impregnazione | 0,70 | — |
| Ispezione supplementare per individuare eventuali perdite | 0,25 | 0,10 |
| Tolleranza di scarto | 0,30 | — |
| Costo effettivo | 9,05 | 9,20 |
Il divario di prezzo iniziale di 1,30 $ si riduce a soli 0,15 $ per componente accettato dopo l’aggiunta dei costi legati alla qualità. In un programma da 20.000 pezzi, un tasso di scarto dell’1,5% corrisponde a 300 componenti, ovvero circa 2.700 $ in valore dei pezzi finiti prima di conteggiare la selezione, i nuovi test, la produzione sostitutiva e le spese di trasporto.
Caso 4 — Il trattamento termico favorisce la fusione a gravità
La pressofusione a gravità merita maggiore considerazione quando un componente richiede un trattamento T5/T6, un trattamento in soluzione, saldatura o prestazioni meccaniche migliorate. La pressofusione a gravità convenzionale (HPDC) può trattenere gas a causa del riempimento ad alta velocità, e questo gas intrappolato può espandersi durante il trattamento ad alta temperatura e aumentare la possibilità di formazione di bolle.
Questa considerazione è di grande importanza quando le specifiche richiedono:
- Proprietà T5 o T6: la resistenza dipende dal trattamento post-colata
- Saldatura: l’unione a valle fa parte del processo di assemblaggio
- Maggiore resistenza strutturale: il trattamento termico può sostituire il rinforzo
- Resistenza alla fatica: le prestazioni meccaniche sono più importanti della velocità di ciclo
Un confronto basato esclusivamente sul preventivo della fonderia può quindi essere fuorviante:
| Voce di costo | HPDC | Colata per gravità |
| Fusione di base | 7,40 $ | 9,00 $ |
| Trattamento termico | — | 1,20 |
| Piastra di rinforzo | 2,00 $ | — |
| Assemblaggio aggiuntivo | 1,20 | — |
| Costo del componente finito | 10,60 | 10,20 |
Sebbene il grezzo ottenuto con colata a gravità abbia un prezzo iniziale più elevato, il pezzo finito consente un risparmio di 0,40 $ per pezzo grazie all’eliminazione del rinforzo e di una fase di assemblaggio. Lo stesso risparmio ammonta a circa $4.000 per 10.000 pezzi, a $20.000 per 50.000 pezzi e a $40.000 per 100.000 pezzi.
Caso 5 — Le cavità complesse favoriscono la fusione per gravità
Un altro importante vantaggio della pressofusione a gravità è la sua capacità di lavorare con anime in sabbia monouso. Queste anime possono formare cavità chiuse, curve o interconnesse che sono difficili da sformare con gli stampi rigidi convenzionali HPDC.
Questa capacità è utile per componenti contenenti:
- Camicie d’acqua e canali di raffreddamento
- Camere di pompaggio
- Passaggi interni delle valvole
- Alloggiamenti cavi per motori
- Percorsi di flusso dei collettori
Supponiamo che l’alloggiamento di una pompa richieda un passaggio interno curvo. Un’anima in sabbia colata a gravità potrebbe comportare un costo aggiuntivo di circa 1,30 dollari per componente, mentre la realizzazione della stessa geometria tramite HPDC seguita da due operazioni CNC potrebbe comportare un costo aggiuntivo di circa 3,20 dollari.
Questa differenza di 1,90 dollari equivale a circa 19.000 dollari su 10.000 pezzi. Il percorso di lavorazione può inoltre comportare l’utilizzo di attrezzature di fissaggio, il consumo di utensili da taglio, la gestione dei trucioli, una maggiore capacità delle macchine e ulteriori controlli dimensionali.
In questo caso, la fusione per gravità non viene scelta semplicemente perché si tratta di un processo a volume ridotto. È più adatta perché la fusione stessa può incorporare una parte maggiore della geometria interna richiesta e ridurre le lavorazioni secondarie.
Quando la pressofusione a gravità diventa la scelta migliore?
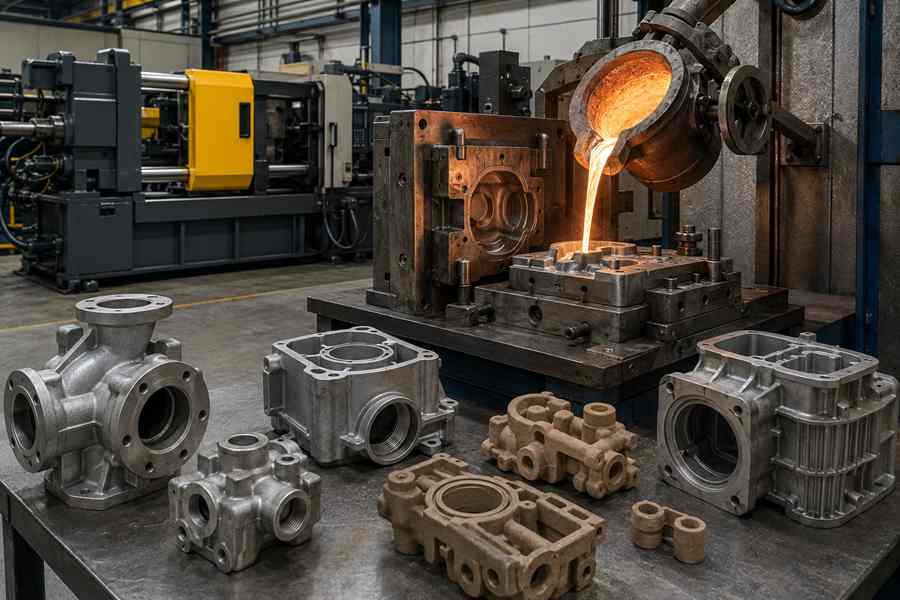
La pressofusione a gravità diventa sempre più interessante quando nel medesimo progetto si verificano diverse delle condizioni sopra descritte. Quanto più un componente dipende da quantità di produzione moderate, sezioni consistenti, integrità alla pressione, trattamento termico o geometria con anima in sabbia, tanto meno rilevante diventa l’elevata velocità di produzione dell’HPDC.
| Condizione del progetto | Perché la pressofusione per gravità può essere più adatta |
| Volumi da bassi a medi | È più facile recuperare i costi di attrezzaggio |
| Sezioni strutturali spesse | La tecnologia HPDC per pareti sottili offre minori vantaggi |
| Requisiti di tenuta alla pressione | L’intrappolamento di gas può essere più facile da gestire |
| Trattamento termico richiesto | La lavorazione T5/T6 è generalmente più pratica |
| Cavità interne complesse | Le anime in sabbia possono formare direttamente dei passaggi chiusi |
| La fusione HPDC richiede una maggiore lavorazione secondaria | Il costo del pezzo finito può favorire la fusione per gravità |
Un componente non deve necessariamente soddisfare tutte le condizioni. Ad esempio, un alloggiamento per pompa con pareti da 7 mm, prodotto in 8.000 pezzi all’anno e che richiede prove di tenuta, combina già diversi fattori che indicano la colata a gravità.
La valutazione finale dovrebbe quindi mettere a confronto attrezzaggio + fusione + lavorazione meccanica + trattamento termico + collaudo + scarti, anziché limitarsi al solo prezzo unitario della fusione. Quando la fusione a gravità evita investimenti superflui nell’attrezzaggio o elimina una quantità sufficiente di lavorazioni a valle, il suo ciclo più lento può comunque garantire un componente finito più economico.