
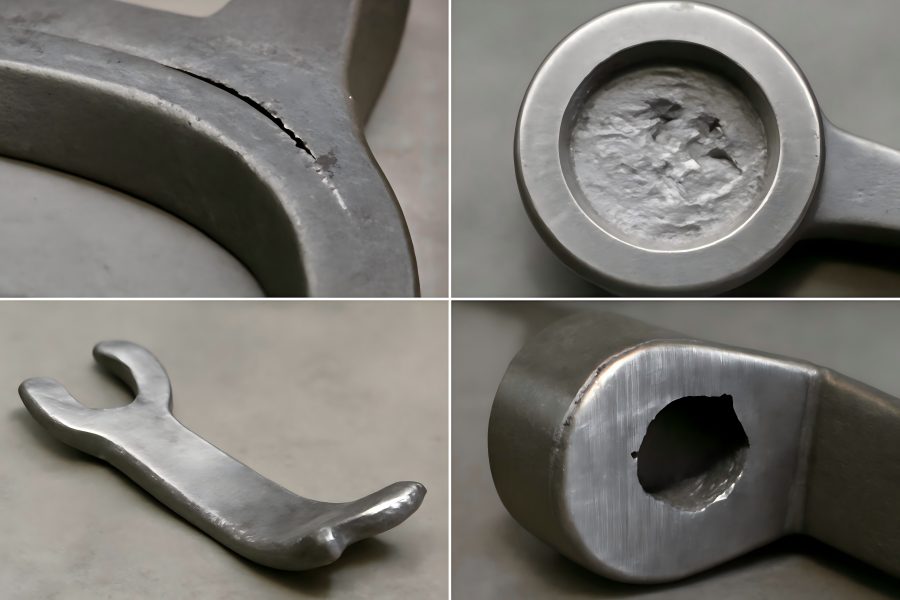
Le forgeage permet de transformer des métaux tels que l'acier, l'aluminium et le titane en pièces solides et durables grâce à des forces de compression. Cependant, les défauts liés à la température, à la pression, aux propriétés des matériaux ou à la conception des moules peuvent nuire à la qualité, entraîner une augmentation des retouches et faire grimper les coûts. L'amélioration des performances des produits, la réduction des déchets et l'augmentation de l'efficacité dépendent toutes de la correction de ces défauts.
Tableau des défauts courants de forgeage
| Défaut | Cause principale | Solution clé | Avantage |
| Fermeture à froid | Faible fluidité, mauvaise alimentation | Température plus élevée, canal d’injection optimisé | Pièces plus résistantes, moins de retouches |
| Défaut de coulée | Solidification précoce | Améliorer l'écoulement, préchauffer le moule | Réduction des rebuts |
| Retrait des cavités | Alimentation insuffisante | Optimiser les canaux d'alimentation, uniformiser les sections | Résistance accrue |
| Déchirures à chaud / Fissures | Contraintes thermiques | Géométrie lisse, refroidissement contrôlé | Moins de défaillances |
| Inclusions | Contaminants, turbulences | Filtration de la masse fondue, coulée propre | Meilleure qualité |
| Déformation | Refroidissement inégal | Épaisseur uniforme, soutien adéquat | Précision dimensionnelle |
| Défauts liés aux gaz | Gaz piégés, humidité | Dégazage, amélioration de la ventilation | Finition de surface améliorée |
| Déplacement du moule / du noyau | Désalignement | Moules bien fixés, alignement précis | Réduction des retouches |
1. Faille de soudure à froid
Lorsque deux flux de métal en fusion entrent en collision sans parvenir à se souder correctement, il se produit une soudure à froid, laissant un plan de faiblesse ou un joint visible dans la pièce forgée. Ce défaut peut affaiblir l'intégrité structurelle du composant et créer des points de faiblesse susceptibles de se rompre sous la pression.
Causes :
- Fluidité insuffisante du métal : lorsque la température de coulée est trop basse, le métal en fusion peut se solidifier avant de pouvoir se lier correctement à un autre flux de métal.
- Coulée lente ou interrompue : si le processus de coulée est interrompu ou trop lent, le métal en fusion peut se solidifier prématurément, créant des zones de soudure à froid là où deux flux de métal se rencontrent sans se lier correctement.
- Conception inadéquate du système de coulée : un système de coulée inefficace peut entraîner des turbulences ou la formation excessive d’un film d’oxyde, ce qui empêche la fusion correcte du métal en fusion.
Solutions :
- Ajuster la température de coulée : s’assurer que le métal en fusion est à la bonne température garantit une meilleure fluidité, permettant une fusion en douceur au point de rencontre des flux.
- Optimiser la conception du système de coulée : le système de coulée doit être conçu pour permettre un écoulement régulier et continu du métal en fusion, sans turbulence excessive. Cela minimise également la formation de film d’oxyde et garantit une fusion correcte.
- Recours à des techniques de fluxage et de dégazage : en réduisant au minimum la présence d’oxydes dans le métal en fusion, les fabricants peuvent éviter la formation de points faibles ou de joints.
Avantage commercial :
La résolution des défauts de soudure à froid permet d’obtenir des pièces plus résistantes, dotées d’une intégrité structurelle renforcée. Cela réduit le besoin de retouches, augmente le rendement dès le premier passage et garantit la production de composants durables et de haute qualité. La réduction des défauts améliore également la satisfaction client et diminue les coûts de production.
2. Remplissage incomplet
Un défaut de remplissage incomplet se produit lorsque le métal en fusion ne parvient pas à remplir complètement le moule avant de se solidifier. Il en résulte des pièces incomplètes ou des zones où le métal n’a pas entièrement pénétré dans la cavité du moule, ce qui conduit à des composants fragiles ou inutilisables.
Causes :
- Température de coulée trop basse : le métal en fusion se solidifie avant d’avoir entièrement rempli la cavité du moule lorsque la température de coulée est trop basse.
- Conception inadéquate du système d’alimentation : une conception inadéquate du système d’alimentation peut entraver l’écoulement du métal en fusion, entraînant un remplissage partiel du moule.
- Moules ou noyaux froids : si le moule ou le noyau est trop froid, le métal en fusion peut se solidifier prématurément avant d’atteindre les parties les plus éloignées du moule.
Solutions :
- Augmenter la température de coulée : l'augmentation de la température de coulée améliore la fluidité, permettant au métal en fusion de s'écouler sans encombre dans toutes les zones du moule avant de se solidifier.
- Repenser le système d'alimentation : s'assurer que le système d'alimentation est correctement dimensionné et positionné pour permettre un écoulement efficace du métal en fusion dans toutes les parties du moule.
- Préchauffer les moules et les noyaux : le préchauffage des moules et des noyaux contribue à maintenir la fluidité du métal en fusion et empêche une solidification prématurée.
Avantage commercial :
La résolution des problèmes de coulée garantit un remplissage complet du moule, ce qui permet d’obtenir des pièces conformes aux exigences dimensionnelles et de résistance. Cela réduit les rebuts, minimise les retouches et optimise l’efficacité de la production.
3. Cavités de retrait
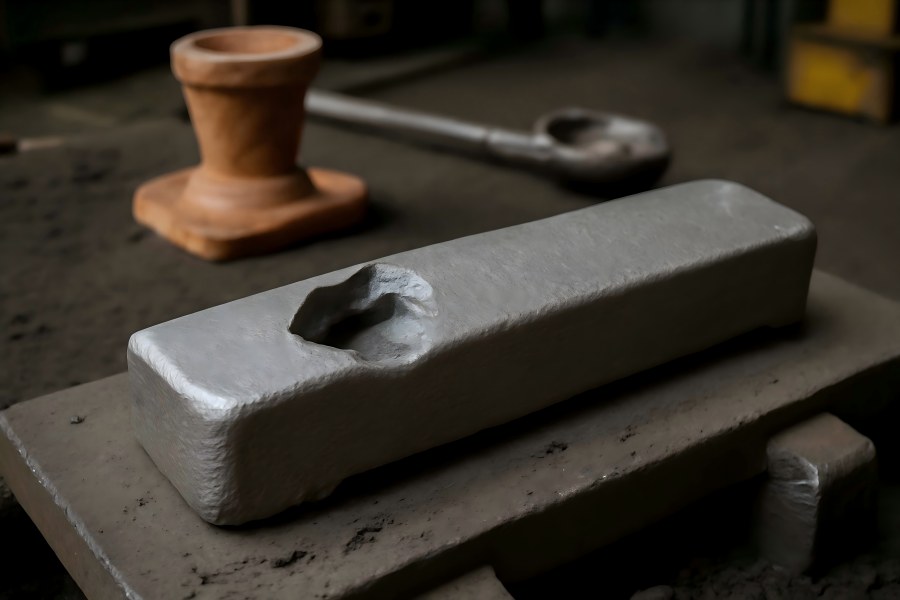
À mesure que le métal refroidit et durcit, des vides appelés « cavités de retrait » se forment à l’intérieur du métal. Ces cavités peuvent créer des points faibles dans la pièce forgée et réduire sa résistance globale, ce qui peut entraîner une défaillance sous contrainte ou par fatigue.
Causes :
- Alimentation insuffisante en métal fondu : le métal se comprime en refroidissant. Des cavités de retrait se formeront si le système d’alimentation ou le moule ne fournit pas suffisamment de métal fondu pour compenser cette contraction.
- Épaisseur de section non uniforme : les pièces présentant des zones d’épaisseur variable se refroidissent à des vitesses différentes, ce qui entraîne la formation de cavités de retrait dans les sections les plus épaisses.
- Température de coulée trop basse : si la température de coulée est trop basse, cela peut entraîner une solidification précoce de la peau, ce qui provoque l’emprisonnement de vides dans le métal.
Solutions :
- Optimiser la conception des masselottes et du système d’alimentation : s’assurer que les masselottes et le système d’alimentation peuvent fournir suffisamment de métal en fusion aux zones du moule qui se solidifient en dernier.
- Utilisation de refroidisseurs ou d’isolation : l’ajout de refroidisseurs ou d’isolation aux zones sujettes au retrait permet de contrôler les vitesses de refroidissement et favorise une solidification directionnelle vers le canal d’alimentation.
- Veiller à une épaisseur uniforme des sections : concevoir des pièces d’épaisseur uniforme afin de garantir que toutes les zones se solidifient à une vitesse similaire, réduisant ainsi le risque de retrait.
Avantage commercial :
En éliminant les cavités de retrait, les fabricants peuvent produire des pièces plus résistantes et plus fiables. Cela minimise le risque de défaillances en service et réduit le besoin de réparations ou de réclamations au titre de la garantie, ce qui se traduit en fin de compte par une rentabilité accrue.
4. Fissures à chaud
Les déchirures ou fissures à chaud se produisent lorsque les contraintes internes générées pendant la solidification dépassent la résistance à la traction du matériau, provoquant des fractures dans la pièce forgée. Ces fissures se forment généralement dans les zones présentant une géométrie anguleuse, des sections minces ou des concentrations élevées de contraintes.
Causes :
- Concentrations de contraintes : des changements brusques d’épaisseur de section ou des angles vifs peuvent créer des zones de forte contrainte interne pendant la solidification, entraînant des fissures.
- Restrictions liées au matériau du moule : les matériaux de moule qui ne permettent pas un mouvement suffisant pendant la solidification peuvent créer une contrainte inutile, augmentant ainsi le risque de fissures à chaud.
- Gradients thermiques : un refroidissement rapide ou d’importantes différences de température entre le moule et le métal peuvent entraîner une contraction inégale, générant des contraintes et provoquant des fissures.
Solutions :
- Transitions progressives entre les sections : Utilisez des congés à la place des angles vifs et veillez à ce que les transitions d'épaisseur de section soient progressives afin de réduire les concentrations de contraintes.
- Matériaux de moule souples : utilisez des matériaux de moule permettant une certaine liberté de mouvement pendant la solidification, ce qui réduit les contraintes mécaniques et diminue le risque de fissuration.
- Vitesses de refroidissement contrôlées : utilisez des refroidisseurs, une isolation ou des systèmes de refroidissement pour modérer la vitesse de refroidissement et réduire les gradients thermiques, ce qui peut aider à contrôler les contraintes de retrait.
Avantage commercial :
En minimisant les déchirures à chaud ou les fissures, les fabricants peuvent produire des pièces structurellement solides et moins sujettes aux défaillances. Il en résulte une amélioration globale de la qualité du produit, ainsi qu’une réduction des défauts et des rebuts.
5. Inclusions (non métalliques)
Les inclusions sont des matières étrangères, telles que des films d’oxyde, des scories ou du sable, piégées à l’intérieur de la pièce forgée. Ces contaminants peuvent réduire considérablement les propriétés mécaniques de la pièce, notamment sa résistance à la fatigue et son état de surface.
Causes :
- Mauvaise filtration du métal en fusion : si le métal en fusion n’est pas correctement filtré avant d’entrer dans le moule, il peut contenir des contaminants tels que des scories ou des particules d’oxyde.
- Turbulences lors de la coulée : des vitesses de coulée élevées ou un écoulement turbulent du métal peuvent entraîner l’entraînement de films d’oxyde ou de scories dans le métal en fusion, ce qui provoque des défauts d’inclusions.
- Dégradation des revêtements du four ou de la poche de coulée : des revêtements contaminés peuvent introduire des particules étrangères dans le métal en fusion, entraînant ainsi la formation d’inclusions.
Solutions :
- Systèmes de filtration adaptés : utilisez des filtres en mousse céramique ou des filtres à mailles pour éliminer les impuretés du métal en fusion avant la coulée.
- Contrôle de la vitesse de coulée : réduisez les turbulences pendant la coulée afin de minimiser le risque d’entraînement d’oxydes ou de scories dans le métal en fusion.
- Maintenir la qualité du four et de la poche de coulée : inspectez et nettoyez régulièrement les revêtements du four et de la poche de coulée afin d’éviter toute contamination du métal en fusion.
Avantage commercial :
La réduction des inclusions améliore les propriétés mécaniques et l’état de surface des pièces forgées, ce qui se traduit par moins de problèmes d’usinage, une meilleure satisfaction client et une réduction des coûts de retouche.
6. Déformation et gauchissement
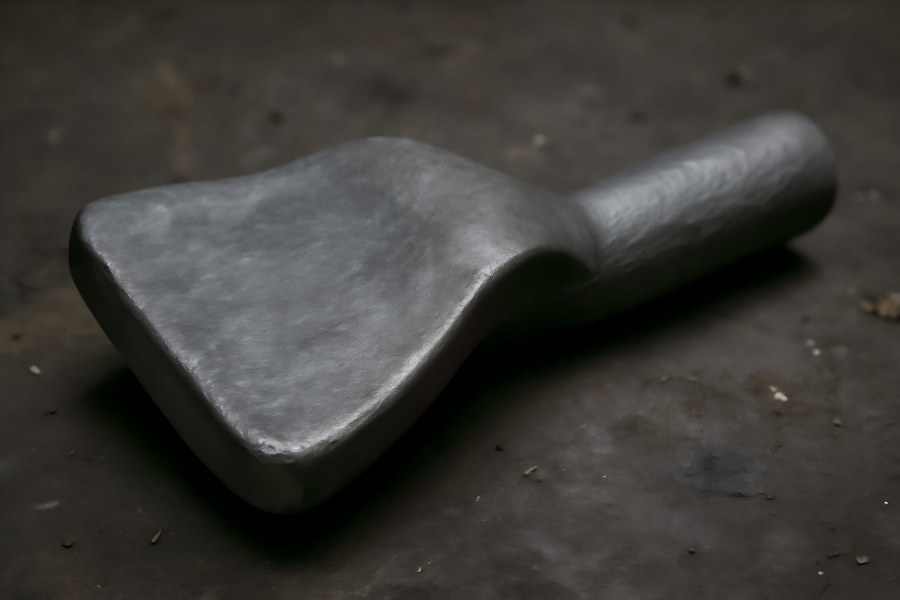
Le gauchissement désigne la courbure, la torsion ou la déformation d’une pièce forgée pendant ou après la solidification. Ce défaut peut entraîner la production de pièces non conformes aux spécifications dimensionnelles, nécessitant des retouches ou des ajustements supplémentaires.
Causes :
- Refroidissement inégal : les différences d’épaisseur entre les sections peuvent entraîner des vitesses de refroidissement inégales, provoquant le gauchissement ou la déformation des pièces.
- Soutien insuffisant pendant le refroidissement : si la pièce n’est pas correctement soutenue pendant le refroidissement, elle peut se déformer sous son propre poids ou en raison de contraintes thermiques.
- Contraintes liées à la conception du moule : des moules rigides ne permettant pas de contrôler la contraction peuvent entraîner une déformation pendant le processus de solidification.
Solutions :
- Épaisseur uniforme des sections : concevoir des pièces d’épaisseur uniforme afin de garantir que toutes les zones se refroidissent et se solidifient à un rythme similaire, réduisant ainsi le risque de gauchissement.
- Fixation et soutien adéquats : assurez un soutien adéquat pendant la solidification et le refroidissement afin d’éviter toute déformation ou affaissement.
- Utilisation de canaux de refroidissement et de systèmes de refroidissement contrôlés : ceux-ci peuvent aider à réguler le processus de refroidissement et à réduire les gradients thermiques, minimisant ainsi la déformation.
Avantage commercial :
En minimisant le gauchissement, les fabricants peuvent produire des pièces respectant les tolérances dimensionnelles, ce qui réduit le besoin de réusinage et améliore l’efficacité de la production. Cela permet en fin de compte de réduire les coûts de retouche et d’améliorer la satisfaction client.
7. Défauts liés aux gaz (bulles, piqûres)
Les défauts liés aux gaz, tels que les bulles et les piqûres, surviennent lorsque des gaz restent piégés dans le métal en fusion pendant la solidification. L’intégrité structurelle et l’état de surface de la pièce peuvent être compromis par ces défauts.
Causes :
- Présence d’humidité ou de substances volatiles dans le moule : lorsque l’humidité ou des substances volatiles présentes dans le moule entrent en contact avec le métal en fusion, elles génèrent du gaz qui peut rester piégé à l’intérieur de la pièce moulée.
- Mauvaise ventilation : une ventilation insuffisante pendant le processus de coulée peut entraîner la formation de gaz piégés, provoquant des vides tels que des bulles ou des piqûres.
- Teneur élevée en gaz dissous dans le métal en fusion : des concentrations élevées de gaz dissous dans le métal en fusion, comme l’hydrogène dans l’aluminium, peuvent se dégager pendant le refroidissement et former des cavités.
Solutions :
- Sécher les moules et les noyaux : veiller à ce que les moules et les noyaux soient parfaitement secs avant utilisation afin d’éviter la formation de gaz pendant la coulée.
- Améliorer l’aération : prévoir des canaux d’aération dédiés, des trous de purge ou utiliser des matériaux à haute perméabilité pour permettre au gaz de s’échapper avant que le métal ne se solidifie.
- Dégazer le métal en fusion : recourir à des techniques de dégazage pour réduire la teneur en gaz dissous dans le métal en fusion, ce qui diminue le risque de défauts liés aux gaz.
Avantage commercial :
En remédiant aux défauts liés aux gaz, les fabricants peuvent améliorer l’état de surface et la fonctionnalité de leurs pièces, ce qui se traduit par une diminution des défaillances en service et une meilleure satisfaction client.
8. Fermeture à froid (fusion incorrecte des fronts de métal)
Lorsque deux fronts de métal en fusion entrent en collision sans fusionner correctement, il en résulte un joint fragile susceptible de provoquer une défaillance structurelle sous l’effet des contraintes. Ce phénomène est appelé « fermeture à froid ».
Causes :
- Température de coulée et fluidité insuffisantes : si le métal en fusion n’est pas assez chaud, il peut se solidifier trop rapidement avant qu’une fusion correcte ne se produise.
- Coulée lente ou interrompue : si la coulée est lente ou interrompue, le métal peut se solidifier avant que le deuxième flux de métal en fusion ne l’atteigne.
- Conception inadéquate du système de coulée et des canaux : un système de coulée inefficace peut entraîner une perte d’élan du métal ou sa contamination par des oxydes.
Solutions :
- Augmenter la température de coulée : une température de coulée plus élevée garantit une meilleure fluidité du métal et favorise une meilleure fusion au point de rencontre des flux de métal.
- Optimiser la conception des canaux de coulée : améliorer le système de coulée pour garantir un écoulement régulier et continu du métal, sans turbulence excessive.
- Réduire au minimum la formation d’oxydes : utiliser des techniques de fluxage et de dégazage appropriées pour maintenir la pureté du métal en fusion et éviter la formation de joints fragiles.
Avantage commercial :
En prévenant les défauts de soudure à froid, les fabricants peuvent garantir la production de pièces structurellement solides présentant moins de défauts, ce qui améliore les rendements dès la première passe et réduit les rebuts.
9. Déplacement du moule ou du noyau
Le décalage du moule ou du noyau désigne un désalignement entre les deux moitiés du moule ou un déplacement des noyaux pendant la coulée, entraînant des imprécisions dimensionnelles et un mauvais ajustement des pièces.
Causes :
- Mauvais alignement ou fixation insuffisante des moitiés du moule : un désalignement pendant la coulée peut entraîner des imprécisions dimensionnelles et une géométrie irrégulière de la pièce.
- Vibrations ou pression hydraulique pendant la coulée : ces forces peuvent provoquer un déplacement du moule ou un décalage des noyaux.
- Soutien insuffisant des noyaux : si les noyaux ne sont pas correctement soutenus, ils peuvent se décaler ou se déplacer pendant le processus de coulée.
Solutions :
- Systèmes d'alignement précis : utilisez des systèmes d'alignement robustes pour garantir que les moitiés du moule sont correctement alignées avant la coulée.
- Fixation des moules et des noyaux : fixez correctement les moules et les noyaux afin de minimiser tout mouvement pendant le processus de coulée.
- Support des noyaux : utilisez des chapelets ou d’autres formes de support pour maintenir les noyaux en place pendant les processus de coulée et de solidification.
Avantage commercial :
La réduction du déplacement des moules et des noyaux améliore la précision dimensionnelle et garantit la production de pièces de haute qualité aux formes précises. Cela minimise les retouches et réduit les coûts de production.