
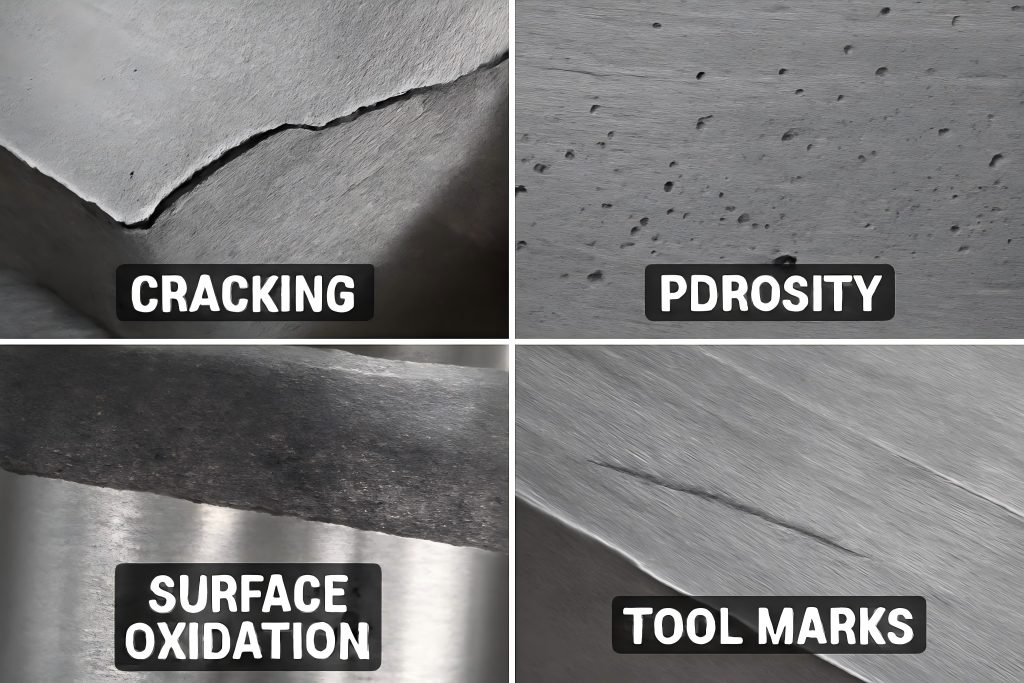
Dans les secteurs où la résistance mécanique, la longévité et la résistance à la corrosion sont essentielles, les pièces forgées en acier inoxydable sont indispensables. Cependant, une attention particulière aux détails tout au long du processus de forgeage est nécessaire pour obtenir ces qualités. L'intégrité des composants peut être compromise par des défauts, même minimes, en particulier dans des conditions propices à la corrosion.
Tableau des défauts des pièces forgées en acier inoxydable
| Défaut | Cause | Solution |
| Fissuration | Surchauffe, refroidissement rapide | Chauffage/refroidissement contrôlé, contrôle par ultrasons |
| Porosité | Inclusion de gaz | Dégazage adéquat, forgeage sous vide ou sous pression |
| Inclusions Contamination | Particules non métalliques piégées | Matériaux de haute pureté, filtration avancée |
| Grossissement des grains | Température excessive, temps de maintien prolongé | Contrôle de la température, traitement thermique après forgeage |
| Oxydation de surface | Exposition à l'oxygène à haute température | Atmosphère contrôlée, traitement de décapage |
| Déformation | Refroidissement inégal, contraintes résiduelles | Refroidissement uniforme, recuit de détente |
| Fissuration superficielle | Gradients thermiques, contraintes mécaniques | Lubrification adéquate, contrôles non destructifs |
| Marques d'outillage | Contact avec la matrice ou l'outil | Entretien des outils, paramètres optimisés |
| Surchauffe | Température de forgeage excessive | Contrôle précis de la température, étalonnage des équipements |
| Sous-chauffage | Préchauffage insuffisant | Procédures de chauffage standard, surveillance de la température |
| Contraintes résiduelles | Contraintes internes après le forgeage | Grenaillage, meulage, détensionnement |
| Mauvais choix d’alliage | Nuance d'acier inadaptée | Choix approprié du matériau, consultation d'experts |
1. Fissuration
Les fissures, qu’elles soient superficielles ou internes, comptent parmi les défauts les plus préjudiciables dans les pièces forgées en acier inoxydable. Elles peuvent résulter de températures de forgeage excessives, de vitesses de refroidissement trop rapides ou d’un écoulement insuffisant du matériau pendant le processus de forgeage. Les fissures affaiblissent l’intégrité structurelle d’un composant et augmentent le risque de rupture sous contrainte.
Cause :
- Des températures de forgeage excessives entraînant un grossissement du grain.
- Des vitesses de refroidissement trop rapides provoquant des contraintes thermiques.
- Écoulement insuffisant du matériau pendant le processus de forgeage.
Solution :
- Mettre en place des cycles de chauffage et de refroidissement contrôlés.
- Maintenir des températures de forgeage optimales et adopter des vitesses de refroidissement lentes et uniformes.
- Recourir au contrôle par ultrasons pour détecter les fissures internes dès les premières étapes du processus de fabrication.
2. Porosité
Le terme « porosité » désigne les vides ou poches de gaz présents dans le matériau forgé. Ces vides peuvent retenir des agents corrosifs, ce qui entraîne une corrosion localisée et affaiblit le matériau.
Cause :
- Piégeage de gaz pendant la fusion.
- Pression de forgeage insuffisante.
- Dégazage insuffisant du métal en fusion.
Solution :
- Veiller à un dégazage correct du métal en fusion avant le forgeage.
- Utiliser des techniques de forgeage sous vide ou assistées par pression.
- Maintenir des pressions de forgeage optimales pour éliminer les gaz piégés.
3. Contamination par inclusions
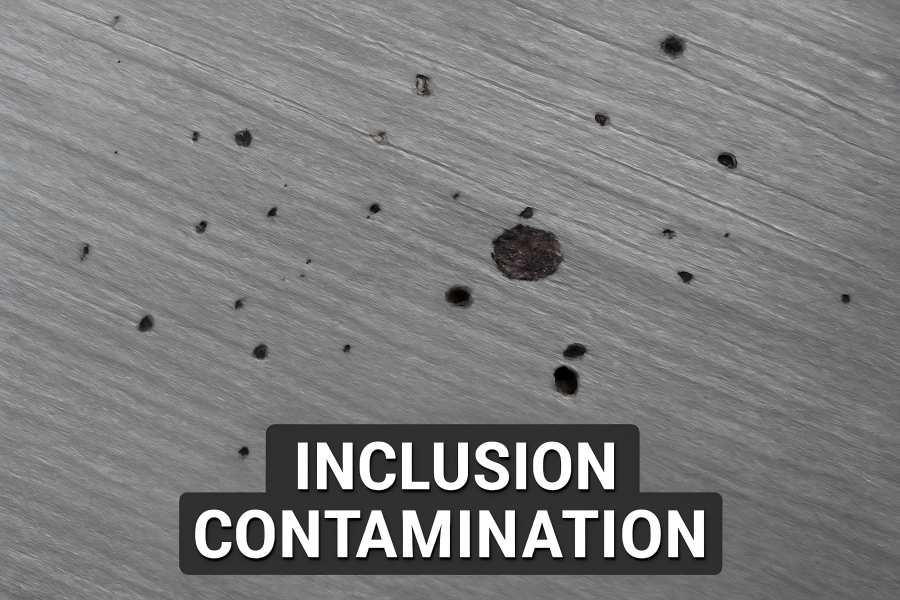
Les inclusions sont des particules non métalliques, telles que des oxydes ou des sulfures, qui se retrouvent piégées dans l'acier au cours du processus de forgeage. Ces inclusions peuvent servir de points d'amorçage de la corrosion, en particulier dans des environnements à forte teneur en chlorure.
Cause :
- Contamination lors de la fusion et de la coulée.
- Filtration insuffisante du métal en fusion.
- Mauvaises pratiques de manipulation entraînant une contamination.
Solution :
- Utiliser des matières premières de haute pureté.
- Mettre en œuvre des méthodes de filtration avancées pendant la fusion.
- Maintenir un environnement de forgeage propre afin de minimiser la contamination.
4. Grossissement du grain
Des températures de forgeage excessives ou des temps de maintien prolongés peuvent entraîner un grossissement des grains, c'est-à-dire une augmentation de la taille des cristaux individuels au sein de l'acier. Les grains grossiers peuvent réduire la résistance mécanique et la résistance à la corrosion du matériau.
Cause :
- Températures de forgeage élevées.
- Temps de maintien prolongés à des températures élevées.
- Vitesses de refroidissement insuffisantes.
Solution :
- Respecter les plages de températures de forgeage recommandées.
- Réduire au minimum la durée pendant laquelle le matériau est exposé à des températures élevées.
- Recourir à des traitements thermiques post-forgeage, tels que la normalisation, afin d’affiner la structure granulaire.
5. Oxydation de surface
Lorsque l'acier et l'oxygène réagissent à haute température, une couche d'oxyde se forme, phénomène appelé « oxydation de surface » ou « écaillage ». Si une fine couche d'oxyde peut protéger l'acier, une oxydation excessive peut entraîner des défauts de surface et une diminution de la résistance à la corrosion.
Cause :
- Exposition à l’oxygène à haute température.
- Atmosphères protectrices inadéquates pendant le forgeage.
- Exposition prolongée à des environnements oxydants.
Solution :
- Mettre en place des atmosphères contrôlées pendant le forgeage, par exemple en utilisant des gaz inertes.
- Appliquer des traitements post-forgeage, tels que le décapage ou la passivation, pour éliminer les couches d'oxyde.
- Maintenir des températures de forgeage optimales afin de minimiser l'oxydation.
6. Déformation
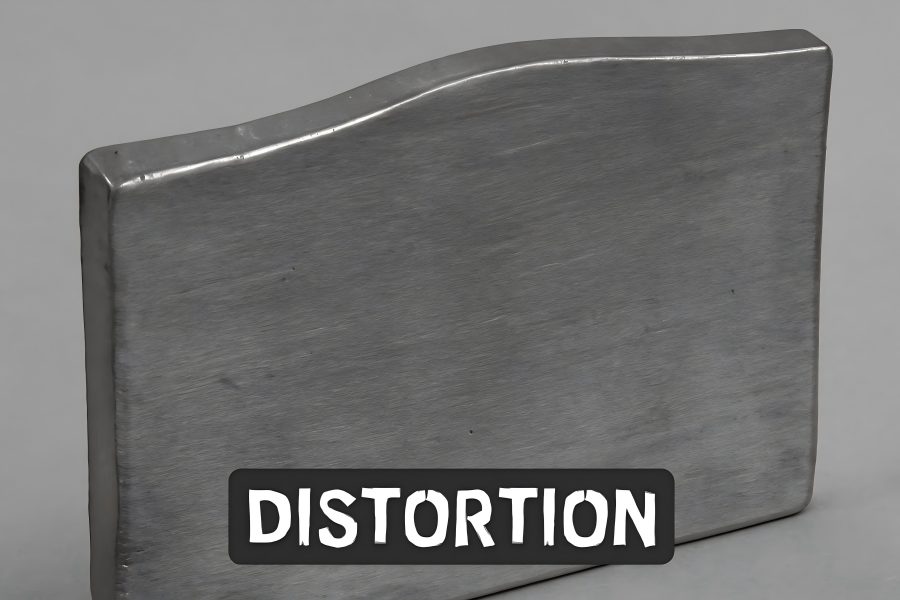
Les composants ayant subi un forgeage peuvent se courber ou se déformer en raison de la déformation. Cela peut résulter de vitesses de refroidissement inégales, d’une manipulation inappropriée ou de contraintes résiduelles au sein du matériau.
Cause :
- Vitesses de refroidissement inégales.
- Manipulation inappropriée pendant le refroidissement.
- Contraintes résiduelles au sein du matériau.
Solution :
- Utiliser des techniques de refroidissement uniformes.
- Utiliser des dispositifs de fixation pour soutenir le matériau pendant le refroidissement.
- Procéder à un recuit de détente pour atténuer les contraintes internes.
7. Fissuration superficielle
Cause :
- Gradients thermiques pendant le forgeage.
- Contraintes mécaniques dépassant les limites du matériau.
- Lubrification insuffisante pendant le processus de forgeage.
Solution :
- Assurer une lubrification constante pendant le forgeage.
- Contrôler les vitesses de forgeage afin de minimiser les gradients thermiques.
- Recourir à des méthodes de contrôle non destructif pour identifier et corriger rapidement les défauts de surface.
8. Marques d'outillage
Cause :
- Contact avec les matrices ou les outils de forgeage.
- Entretien insuffisant des outils de forgeage.
- Paramètres de forgeage inappropriés.
Solution :
- Entretien et polissage réguliers des outils de forgeage.
- Optimiser les paramètres du processus de forgeage afin de réduire les marques d'outils.
- Mettre en place des procédures de contrôle qualité pour détecter et corriger les marques d'outils.
9. Surchauffe
Cause :
- Exposition à des températures supérieures à la plage recommandée.
- Contrôle inadéquat de la température de forgeage.
- Exposition prolongée à des températures élevées.
Solution :
- Mettre en place des systèmes de contrôle précis de la température.
- Utiliser des thermocouples pour surveiller les températures pendant le forgeage.
- Écalibrer régulièrement les équipements de chauffage pour éviter toute surchauffe.
10. Sous-chauffage
Cause :
- Chauffage insuffisant avant le forgeage.
- Surveillance inadéquate de la température.
- Refroidissement rapide après un chauffage insuffisant.
Solution :
- Mettre en place des protocoles de chauffage standardisés.
- Utiliser des capteurs de température pour garantir un chauffage adéquat.
- Former le personnel à reconnaître les signes d'un chauffage insuffisant.
11. Contraintes résiduelles
Cause :
- Vitesses de refroidissement inégales.
- Manipulation inadéquate pendant le refroidissement.
- Déformation non uniforme pendant le forgeage.
Solution :
- Mettre en œuvre des techniques de refroidissement uniformes.
- Utiliser des dispositifs de fixation pour soutenir le matériau pendant le refroidissement.
- Recourir à un recuit de détente pour atténuer les contraintes internes.
12. Mauvais choix d’alliage
Cause :
- Manque de compréhension des conditions environnementales.
- Processus de sélection des matériaux inadéquats.
- Absence de consultation des données relatives à la corrosion.
Solution :
- Mettre en place des processus rigoureux de sélection des matériaux.
- Prendre en compte des facteurs tels que les conditions environnementales et les exigences mécaniques.
- Consulter des experts en matériaux et utiliser les données de corrosion pour orienter le choix.