
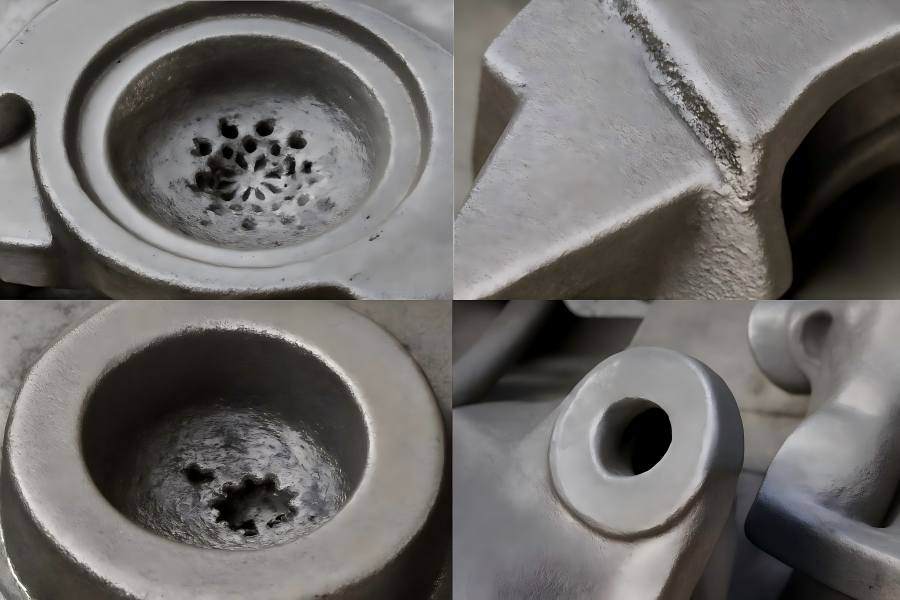
La fonderie est un procédé de fabrication essentiel pour la production en grande série de pièces métalliques à la géométrie complexe. Pourtant, même les fonderies expérimentées sont fréquemment confrontées à des défauts qui entraînent une augmentation des rebuts, des retouches et des coûts. Identifier les défauts les plus courants et adopter des solutions ciblées aide les fabricants à améliorer leur rendement, à réduire leurs coûts et à optimiser la qualité de leurs produits.
Tableau des défauts de moulage et des solutions
| Type de défaut | Cause principale | Solution pratique |
| Porosité | Piégeage de gaz, turbulence, alimentation insuffisante | Dégazer la masse fondue, améliorer la conception des évents et de l'écoulement |
| Retrait et cavités | Alimentation insuffisante, points chauds | Optimiser les masselottes et les refroidisseurs, concevoir des sections uniformes |
| Fermeture à froid | Mauvaise fusion des flux, faible fluidité | Température de coulée adéquate, canal d’alimentation lisse, réduction des oxydes |
| Déflux | Remplissage incomplet, solidification prématurée | Augmenter la fluidité, améliorer le système d'alimentation, préchauffer le moule |
| Fissure à chaud / Fêlure | Contrainte thermique pendant la solidification | Améliorer la géométrie, utiliser un moule repliable, contrôler le refroidissement |
| Inclusions | Particules étrangères, films d’oxyde | Filtrer la masse fondue, réduire la turbulence, nettoyer la masse fondue et le moule |
| Défauts de surface du sable/du moule | Érosion du moule, sable incrusté | Sable de haute qualité, vitesse contrôlée, revêtements |
| Déplacement du moule/du noyau | Mauvais alignement, déplacement des noyaux | Alignement précis, moules bien fixés, noyaux soutenus |
| Défauts liés aux gaz | Gaz piégés, humidité, mauvaise ventilation | Séchage des moules et des noyaux, dégazage de la matière fondue, amélioration de l'aération |
| Gondolage/déformation | Refroidissement inégal, contraintes internes | Épaisseur uniforme, refroidissement contrôlé/soutien |
1. Porosité
La porosité désigne les vides, bulles ou cavités présents dans la structure métallique d’une pièce moulée. Ces vides peuvent nuire à la résistance structurelle, réduire la résistance à la fatigue, compromettre l’étanchéité à la pression et créer des voies de fuite ou des problèmes d’usinage.
Causes :
- Gaz dissous dans le métal en fusion (par exemple l’hydrogène dans l’aluminium ou l’azote dans l’acier) qui se libèrent lors du refroidissement.
- Présence d’air ou de gaz piégés en raison d’une ventilation insuffisante du moule ou du noyau, ou due à des turbulences lors de la coulée.
- Pliage ou entraînement du film d’oxyde, qui emprisonne des poches de gaz sous la couche solidifiée.
- Une alimentation insuffisante en métal en fusion dans les zones de contraction, laissant des micro-vides lors de la solidification du métal.
- Présence d’humidité ou de substances volatiles dans les matériaux du moule ou du noyau, générant des gaz au contact du métal en fusion.
Solutions :
- Dégazer le métal en fusion avant la coulée, en utilisant un dégazage sous vide, un barbotage de gaz inerte ou un flux afin de réduire la teneur en gaz dissous.
- S'assurer que l'aération du moule et du noyau est efficace : concevoir des canaux d'aération appropriés, garantir la perméabilité des systèmes de moulage en sable ou en coquille, et minimiser l'air emprisonné.
- Optimiser la température et la vitesse de coulée afin de maintenir la fluidité et de minimiser les turbulences et l’entraînement d’air.
- Concevoir les systèmes de coulée et de masselottes de manière à assurer un apport suffisant dans les zones de solidification tardive afin que les vides soient correctement compensés.
- Utiliser des systèmes de liants à faible teneur en humidité et à faible volatilité pour les noyaux et les moules ; veiller à un séchage et à un durcissement complets des moules afin d’éliminer la formation de gaz pendant la coulée.
Avantage commercial :
La réduction de la porosité permet d’obtenir des pièces moulées plus résistantes, de meilleurs rendements d’usinage (moins de défauts internes provoquant la rupture d’outils ou la production de rebuts), des pièces plus étanches et moins de défaillances sur le terrain — ce qui contribue à réduire le coût par pièce et à renforcer la confiance des clients.
2. Cavités de retrait et vides
Le métal en fusion se contracte lorsqu’il refroidit et se solidifie. Si la zone encore liquide ne peut pas être alimentée par du métal en fusion supplémentaire, des cavités peuvent se former — soit de grands vides visibles, soit des micro-retraits dispersés. Ceux-ci réduisent l’intégrité structurelle et peuvent entraîner l’apparition de zones fragiles ou une rupture sous contrainte.
Causes :
- Positionnement ou dimensionnement inadéquat des masselottes ou des canaux d’alimentation, entraînant un apport de métal insuffisant pour compenser la contraction.
- Épaisseur de section non uniforme (par exemple, des sections épaisses adjacentes à des sections minces) créant des « points chauds » qui se solidifient en dernier, piégeant ainsi le retrait.
- Une surchauffe ou une température de coulée insuffisante, provoquant une solidification précoce de la peau et un retrait emprisonné.
- Voies de solidification entravées ou inefficaces, ce qui signifie que des poches de métal liquide sont coupées des sources d’alimentation.
Solutions :
- Concevoir des masselottes et des systèmes d’alimentation qui assurent un apport adéquat de métal jusqu’à la fin de la solidification ; les placer au niveau des dernières zones de solidification et prévoir un volume suffisant.
- Appliquer des refroidisseurs (inserts métalliques ou céramiques) ou des manchons isolants pour ajuster les vitesses de refroidissement et favoriser une solidification directionnelle vers le canal d’alimentation.
- Viser une épaisseur de paroi plus uniforme lors de la conception de la pièce moulée ; éviter les grandes disparités entre les sections minces et épaisses.
- Utiliser la simulation de moulage lors de la conception pour identifier les zones à risque de retrait et optimiser la disposition des canaux d’alimentation, des masselottes et des circuits de refroidissement avant la production.
- Maintenez une température de fusion et une fluidité adéquates afin que le métal puisse s'écouler et remplir entièrement le moule jusqu’à la solidification complète.
Avantage commercial :
En éliminant les cavités de retrait, les fabricants réduisent le risque de rebuts, améliorent la solidité structurelle interne (ce qui est important pour les pièces moulées soumises à la fatigue, à la pression ou à des charges) et évitent les réparations coûteuses ou les réclamations au titre de la garantie. De meilleurs rendements et des pièces plus résistantes se traduisent par une rentabilité plus solide.
3. Fermeture à froid (ou chevauchement à froid)
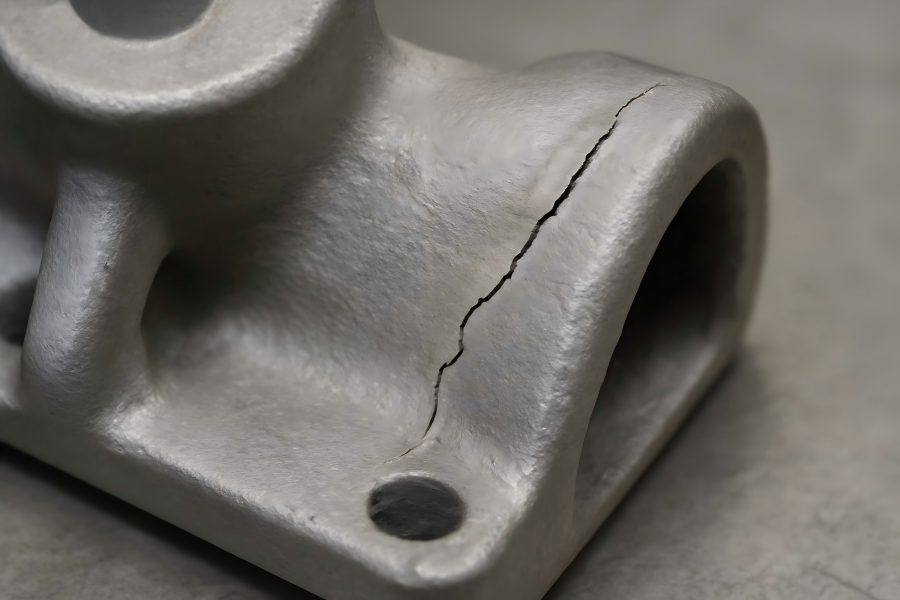
Un défaut de soudure à froid se produit lorsque deux fronts de métal en fusion se rencontrent sans parvenir à fusionner correctement, laissant un joint, une ligne ou un plan de faiblesse dans la pièce moulée. Ce défaut peut réduire la résistance mécanique, créer une fissure ou un joint visible, ou servir de point d’origine à une fissure.
Causes :
- Faible fluidité du métal ou surchauffe insuffisante, ce qui signifie que le métal se solidifie trop rapidement avant d’avoir atteint une fusion complète.
- Une coulée lente ou interrompue, de sorte qu’un flux antérieur se solidifie partiellement avant qu’un autre flux ne le rejoigne.
- Une conception inadéquate des canaux de coulée ou des canaux d’alimentation, qui oblige le métal à changer brusquement de direction ou à perdre de son élan, ce qui favorise la formation d’un film d’oxyde et réduit la soudure entre les flux.
- Les surfaces métalliques des flux sont recouvertes d’oxydes, ce qui empêche une liaison métallurgique complète.
Solutions :
Choisir une température de coulée appropriée et maintenir la fluidité de la masse fondue en fonction de l’alliage spécifique ; veiller à ce que le métal arrive dans la cavité avec une vitesse suffisante.
- Optimiser les systèmes de coulée et de canaux de coulée afin d’assurer un remplissage régulier, rapide et continu du moule, en réduisant les zones mortes ou les fronts d’écoulement lents.
- Veiller à ce que le flux de métal reste propre et exempt de films d’oxyde en excès — appliquer de bonnes pratiques de fusion, un fluxage adéquat, un écumage et un dégazage si nécessaire.
- Réduire au minimum la distance entre la buse et la cavité, diriger l’écoulement dans la mesure du possible, éviter les changements brusques susceptibles de provoquer des turbulences ou la formation d’un film.
Avantage commercial :
La prévention des défauts de soudure à froid permet d’éviter les plans de faiblesse ou les fissures susceptibles de se propager ultérieurement ou de céder sous la charge. Cela se traduit par une réduction des rebuts, des pièces structurelles de meilleure qualité (en particulier pour les composants critiques pour la sécurité), moins de retours et une plus grande satisfaction client.
4. Remplissage incomplet
Un remplissage incomplet se produit lorsque le métal en fusion ne parvient pas à remplir entièrement la cavité du moule avant de se solidifier, laissant des sections vides, des zones irrégulières ou incomplètes. Il en résulte une pièce incomplète, plus fragile et souvent inutilisable.
Causes :
- Mauvaise fluidité du métal (basse température de coulée ou faible surchauffe de l’alliage), ce qui entraîne une solidification prématurée du métal.
- Conception inadéquate de l’entrée, du canal de coulée ou de la tige de coulée, réduisant le débit ou provoquant un refroidissement prématuré du métal avant le remplissage complet.
- Moule, surfaces du moule ou noyau froids, entraînant un refroidissement prématuré du métal en fusion avant qu’il n’atteigne toutes les zones.
- Une ventilation insuffisante ou de l’air emprisonné entravant l’écoulement du métal, ou des voies d’écoulement à haute résistance ralentissant le remplissage.
Solutions :
- Augmenter la température de coulée (dans les limites de l'alliage) pour améliorer la fluidité et maintenir le débit de remplissage.
- Repenser la conception des canaux d'alimentation, des canaux de coulée et des têtes de coulée afin de garantir une section transversale adéquate, une résistance minimale, des transitions fluides et un écoulement efficace vers toutes les sections du moule.
- Préchauffer le moule et les noyaux si nécessaire pour éviter le refroidissement du métal.
- Intégrer des évents appropriés pour permettre à l’air de s’échapper, ce qui réduit la résistance à l’écoulement et garantit un remplissage complet avant que la solidification ne s’installe.
Avantage commercial :
La correction des défauts de coulée améliore l’intégrité des pièces et leur solidité structurelle, tout en réduisant les rebuts. Des pièces moulées plus complètes se traduisent par un meilleur rendement dès la première coulée, moins de problèmes d’usinage ou de finition, moins de retards et une meilleure maîtrise des coûts.
5. Fissures à chaud / Ruptures à chaud
Les déchirures à chaud ou les fissures à chaud se développent lorsque la pièce moulée est encore en phase de solidification ou peu après, lorsqu’elle ne peut pas supporter les contraintes de traction générées en interne par la contraction. Ces fissures apparaissent souvent au niveau des jonctions minces, des angles ou là où la géométrie restreint le mouvement.
Causes :
- Concentrations de contraintes résultant de changements brusques d’épaisseur de section, d’angles vifs ou d’une géométrie inadaptée, provoquant la contraction et la déchirure du métal sous l’effet d’une charge de traction.
- Des matériaux de moule ou de noyau qui ne cèdent pas ou ne s’affaissent pas suffisamment pendant la solidification, ce qui entrave la contraction naturelle de la pièce moulée.
- Alliages présentant de larges plages de solidification (longs intervalles de solidification) qui restent fragiles plus longtemps, ce qui augmente leur vulnérabilité.
- Un refroidissement rapide ou d’importants gradients thermiques entraînant un retrait à des vitesses différentes selon les parties de la pièce moulée, ce qui génère des contraintes internes.
Solutions :
- Concevoir des pièces moulées présentant des transitions progressives dans l’épaisseur des sections, utiliser des congés à la place des angles vifs et éviter les changements géométriques brusques qui piègent les contraintes.
- Utiliser des matériaux de moule et de noyau permettant un certain mouvement ou un affaissement pendant la solidification, ce qui réduit la contrainte mécanique exercée sur la pièce moulée.
- Contrôler les vitesses de refroidissement : utiliser des refroidisseurs ou une isolation pour équilibrer le refroidissement sur l’ensemble de la pièce moulée et éviter les gradients extrêmes.
- Choisir, dans la mesure du possible, des alliages présentant des plages de solidification plus étroites, ou ajuster la composition de l’alliage pour renforcer la phase finale de solidification si cela est autorisé.
Avantage commercial :
En minimisant les fissures à chaud, les pièces fabriquées sont structurellement solides, présentent moins de fissures cachées ou précoces, entraînent moins de rebuts et réduisent la responsabilité civile. Cela améliore le rendement, la fiabilité en service et protège la réputation de la marque.
6. Inclusions (non métalliques)
Les inclusions sont des matières étrangères incrustées dans la matrice métallique de la pièce moulée — il s’agit par exemple de films d’oxyde, de scories, de grains de sable, de fragments de matériaux réfractaires ou d’autres impuretés non métalliques. Elles dégradent les performances mécaniques, l’état de surface et l’aspect.
Causes :
- Mauvaise filtration du métal en fusion avant son entrée dans le moule ; présence de scories, de résidus ou de films d’oxyde dans le flux.
- Turbulences dans le flux entraînant l’enveloppement (entraînement) de films d’oxyde ou de scories qui se retrouvent piégés dans la pièce moulée.
- Dégradation des revêtements du four ou de la poche de coulée, contamination des matières de charge ou érosion des réfractaires entraînant la chute de particules dans la masse fondue.
- Des grains de sable de moule ou de noyau, des fragments de liant ou des revêtements se brisant dans le métal en fusion en raison de l’érosion ou d’une faible résistance du sable.
Solutions :
- Installer et entretenir des filtres adaptés (par exemple, filtres en mousse céramique, mailles, pièges de coulée) pour éliminer les inclusions avant que le métal n’entre dans le moule.
- Réduire la turbulence et optimiser la conception des canaux de coulée et des canaux d’alimentation pour assurer un écoulement régulier et minimiser la formation de films d’oxyde ou leur piégeage.
- Maintenir la qualité du four et de la poche de coulée, veiller à un nettoyage régulier, à l’inspection des revêtements, à une préparation adéquate de la charge et à l’élimination des scories.
- Renforcer les matériaux des moules et des noyaux, appliquer des revêtements réfractaires si nécessaire, contrôler la vitesse de coulée afin de minimiser l’érosion du moule et la chute de sable.
Avantages commerciaux :
Moins d’inclusions signifie une meilleure résistance à la fatigue, une meilleure usinabilité, moins d’usure des outils, moins de défauts esthétiques et une plus grande satisfaction des clients. La réduction des rebuts et des coûts de finition améliore également la rentabilité.
7. Défauts de surface du sable et du moule (coupures, lavages, inclusions de sable)
Dans le moulage au sable, l’une des catégories de défauts les plus courantes concerne le moule lui-même : compactage insuffisant, érosion par le métal en fusion, grains de sable incrustés dans la pièce moulée ou pénétration du métal en fusion entre les grains de sable. Ces défauts affectent l’état de surface et peuvent entraîner la présence de sable incrusté dans le produit final.
Causes :
- Un sable fragile ou mal compacté, avec une quantité insuffisante de liant, une humidité excessive ou une densité réduite, entraînant la rupture du moule.
- Une vitesse de coulée excessive provoquant l’érosion de la surface du moule, la chute de sable dans la cavité ou des surfaces rugueuses dues au lavage.
- Des revêtements ou des lavages de mauvaise qualité sur la surface du moule, une protection insuffisante entraînant la pénétration du métal en fusion entre les grains de sable.
- Températures élevées à la surface du moule ou pénétration du métal en fusion entre les grains de sable lorsque les moules sont mal préparés ou que le sable est grossier.
Solutions :
- Utiliser du sable de moulage de haute qualité avec des proportions de liant appropriées, contrôler l’humidité et le compactage, et garantir une perméabilité et une résistance constantes.
- Optimiser la vitesse de coulée et la conception des canaux de coulée afin de minimiser l’érosion des surfaces du moule par le métal en fusion ; réduire la turbulence du métal près des parois.
- Appliquer des revêtements réfractaires ou des couches de lavage appropriés sur les surfaces du moule pour empêcher la pénétration et protéger l’intégrité.
- Surveiller les paramètres de moulage (pression de tassage, résistance du sable, dureté, perméabilité) et respecter des normes strictes de préparation des moules.
Avantages commerciaux :
La réduction des défauts de surface entraîne une diminution des travaux de nettoyage ou de finition, moins de défauts visuels ou de sable incrusté, une meilleure qualité de surface (importante pour les pièces visibles), une usure moindre des outils lors de l’usinage ultérieur et une satisfaction accrue des clients — tout cela contribuant à réduire le coût total de production.
8. Décalage du moule / décalage du noyau (désalignement)
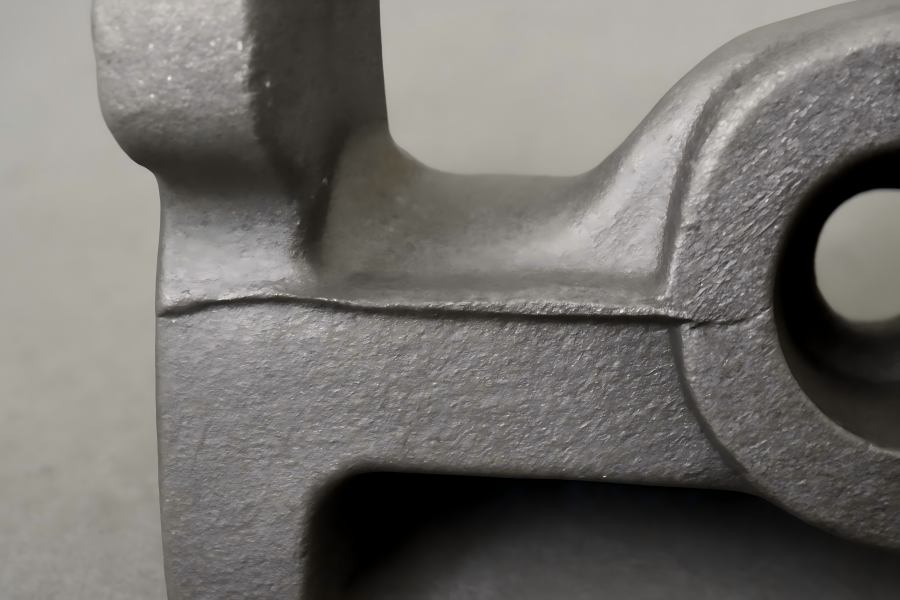
Le décalage du moule ou du noyau désigne un désalignement entre les moitiés du moule (partie supérieure et partie inférieure) ou un déplacement des noyaux pendant le processus de coulée, entraînant un décalage des surfaces de séparation, des gradins ou des irrégularités dimensionnelles. Ce défaut nuit à la précision dimensionnelle et à la répétabilité.
Causes :
- Mauvais alignement des moitiés de moule ou goupilles de positionnement usées provoquant un déplacement pendant la coulée ou l’écoulement du métal.
- Serrage ou fixation insuffisants des moules ; vibrations ou pression hydraulique générées par la coulée provoquant un déplacement.
- Forces de flottabilité ou d’écoulement agissant sur les noyaux, provoquant leur déplacement vers le bas, latéralement ou verticalement dans la cavité pendant le remplissage.
- Soutien insuffisant des noyaux (absence de chapelets, positionnement inadéquat) leur permettant de se déplacer lorsque la pression du métal en fusion s'exerce sur eux.
Solutions :
- Utiliser des systèmes de positionnement et de verrouillage robustes pour les moitiés de moule ; inspecter et entretenir régulièrement les goupilles d’alignement et les dispositifs de serrage.
- Fixez solidement le moule avant la coulée, isolez-le des vibrations ou des forces induites par la coulée, veillez à ce que les mouvements soient minimaux pendant le remplissage.
- Soutenir correctement les noyaux : utiliser des chapelets, des ancrages ou des supports conçus pour résister à la pression du métal de la pièce moulée et aux forces de flottabilité.
- Vérifier l’assise, le repérage et l’alignement des moules et des noyaux avant les séries de production ; intégrer des contrôles de décalage ou de désalignement dans le contrôle qualité.
Avantage commercial :
La réduction du déplacement des moules ou des noyaux améliore la précision dimensionnelle, diminue les surépaisseurs d’usinage (moins de décalage ajouté), réduit les rebuts ou les retouches dus au désalignement, améliore le rendement dès la première passe et renforce l’efficacité globale de la production.
9. Défauts liés aux gaz (bulles, piqûres)
Les défauts liés aux gaz surviennent lorsque des gaz sont piégés dans le métal ou le moule pendant la solidification. Les soufflures sont des vides plus importants visibles près de la surface ou à la surface ; les piqûres sont des poches de gaz plus petites, situées près de la surface ou en profondeur. Elles compromettent l’intégrité de la surface, le fonctionnement et l’aspect.
Causes :
- Humidité, composés volatils ou décomposition des liants dans les moules/noyaux, générant du gaz au contact du métal en fusion.
- Mauvaise ventilation des moules/noyaux entraînant un piégeage de gaz qui pénètre ensuite dans le métal en fusion et se solidifie sous forme de vides.
- Des turbulences lors de la coulée provoquant l’emprisonnement d’air ou de gaz dans le flux de métal.
- Teneurs élevées en gaz dissous dans le métal en fusion (par exemple l’hydrogène dans l’aluminium) qui se libèrent lors du refroidissement et forment des cavités.
Solutions :
- S'assurer que les moules et les noyaux sont correctement séchés et que les composés volatils des liants sont réduits au minimum ; contrôler l'humidité dans les systèmes à sable ou à coquille.
- Améliorer l’aération des moules et des noyaux ; prévoir des canaux d’aération dédiés, des trous de purge et des matériaux à haute perméabilité pour permettre l’échappement des gaz.
- Optimiser les pratiques de coulée afin de réduire les turbulences et l’entraînement de gaz ; veiller à un écoulement régulier et à une vitesse adéquate sans turbulence excessive.
- Dégazer le métal en fusion ou réduire la teneur en gaz dissous avant la coulée ; surveiller les niveaux de gaz dans la masse fondue et les traiter si nécessaire.
Avantage commercial :
En limitant les défauts liés aux gaz, les fabricants améliorent l’état de surface, évitent les voies de fuite (critiques pour les systèmes sous pression), réduisent les défaillances en service dues aux piqûres ou aux soufflures, diminuent les retouches et améliorent la qualité et la fiabilité des pièces.
10. Gauchissement et déformation
Le gauchissement ou la déformation désigne le fait qu’une pièce moulée se courbe, se tord ou se déforme d’une autre manière pendant ou après la solidification, de sorte qu’elle ne répond plus aux exigences dimensionnelles, de tolérance ou d’ajustement prévu par la conception. Bien qu’il ne s’agisse pas toujours d’un « défaut visible » comme une fissure, les pièces gauchies présentent souvent des problèmes d’ajustement ou nécessitent un redressage ou un réusinage coûteux.
Causes :
- Une épaisseur de paroi ou une géométrie irrégulière entraînant des différences de refroidissement, de contraction ou de soutien entre les différentes zones, ce qui génère des contraintes internes et une déformation.
- Un soutien ou un maintien inadéquat pendant le refroidissement, permettant à la pièce de s’affaisser ou de se déformer sous son propre poids ou en raison de gradients thermiques.
- Une disposition du moule ou du noyau qui contraint rigoureusement une partie de la pièce moulée tandis que d’autres zones se rétractent, provoquant une déformation due à une contraction différentielle.
- Un refroidissement rapide d’une partie tandis que les parties adjacentes restent chaudes, ce qui crée des gradients thermiques et des contraintes résiduelles internes.
Solutions :
- Concevoir des pièces présentant une épaisseur de paroi uniforme dans la mesure du possible, en évitant les transitions brusques d’épaisseur de section qui favorisent la déformation.
- Prévoir un serrage ou un soutien adéquat pendant la solidification et le refroidissement ; envisager l’utilisation de dispositifs de serrage permettant une contraction contrôlée ou évitant l’affaissement.
- Utiliser des refroidisseurs, des manchons isolants ou des systèmes de refroidissement contrôlé pour modérer les vitesses de refroidissement et réduire les gradients thermiques.
- Au cours de la phase de conception, évaluer les zones à risque de déformation et prévoir des éléments ou des tolérances pour le redressage ou la finition si une prévention totale n’est pas possible.
Avantage commercial :
La réduction au minimum du gauchissement garantit des pièces aux dimensions précises qui s’intègrent correctement dans les assemblages sans usinage supplémentaire ni opérations correctives. Cela réduit les coûts, raccourcit les temps de cycle, améliore le rendement et renforce la satisfaction client ainsi que la fiabilité des pièces.
Construire un écosystème solide pour la qualité des pièces moulées
Il est essentiel de comprendre les types de défauts et les solutions correspondantes, mais la véritable valeur pour les fabricants réside dans la mise en place d’un cadre de processus axé sur la prévention des défauts, la surveillance et l’amélioration continue. Vous trouverez ci-dessous les principales pratiques stratégiques.
Contrôles non destructifs (CND) et inspection
Mettez en place des inspections régulières à l’aide de contrôles visuels, de méthodes par ressuage, de contrôles par ultrasons, de rayons X ou de radiographie afin de détecter précocement les défauts internes ou superficiels. Cela vous permet de repérer et de corriger les problèmes avant qu’ils n’entraînent des coûts importants en aval.
Surveillance des processus et collecte de données
Surveillez les paramètres critiques du processus : température de fusion, composition métallique, températures du moule et du noyau, humidité du sable, dimensions des canaux de coulée, efficacité de l’aération, vitesse de coulée, etc. L’enregistrement des données aide à identifier les tendances et les causes profondes plutôt que de réagir aux défauts après leur apparition.
Suivi des défauts et analyse des causes profondes
Tenez un registre des défauts indiquant le type de défaut, sa fréquence, son emplacement sur la pièce, les conditions de production au moment de son apparition et son impact financier. Utilisez ces données pour identifier les problèmes récurrents, mettre en œuvre des mesures correctives (par exemple, modifier la conception des canaux de coulée, ajuster les paramètres de processus, former le personnel) et suivre les améliorations au fil du temps.
Conception en vue de la fabricabilité (DFM) et analyse de la coulabilité
Impliquez les ingénieurs en fonderie dès les premières étapes de la conception des pièces afin d’examiner l’épaisseur des parois, les canaux de coulée et les masselottes, la moulabilité, la ventilation, les voies de refroidissement et le comportement de solidification. Utilisez un logiciel de simulation de coulée pour prédire le comportement d’écoulement, de refroidissement et de retrait, identifier les zones à risque et ajuster la conception avant d’investir dans l’outillage.
Formation du personnel et responsabilisation des opérateurs
Veillez à ce que les mouleurs, les fabricants de noyaux, les opérateurs de coulée, le personnel de finition et les responsables qualité soient formés à la reconnaissance des défauts, de leurs causes et de leur identification. Donnez-leur les moyens de signaler les premiers signes avant-coureurs (tels qu’un comportement inattendu du moule, des conditions de coulée anormales ou une turbulence excessive) afin que des mesures correctives puissent être prises de manière proactive.
Maintenance et intégrité de l’outillage
De nombreux défauts proviennent d’outillages usés, d’un alignement défectueux des moules, de poches d’injection érodées, de systèmes de filtration dégradés ou de moules mal serrés. Inspectez et entretenez régulièrement les outillages, les goupilles d’alignement, les revêtements des poches d’injection, les systèmes de filtration, les dispositifs de coulée et les dispositifs de serrage des moules afin de garantir un processus rigoureux et prévisible.
Révision continue des processus et mises à niveau technologiques
Les procédés de moulage et les matériaux ne cessent d’évoluer (matériaux de moules améliorés, nouveaux revêtements, systèmes de dégazage avancés, surveillance numérique, simulation). Investir dans les mises à niveau appropriées — lorsque le retour sur investissement est clair — peut conduire à une réduction tangible des défauts, à un débit accru, à un meilleur rendement et à un coût par pièce réduit.
Implications économiques et concurrentielles
Les défauts de moulage entraînent bien plus que de simples coûts techniques : ils se traduisent par des rebuts, des retouches, des problèmes d’usinage en aval, des retours sous garantie, des retards, l’insatisfaction des clients et un risque de marché. Dans des secteurs concurrentiels tels que l’automobile, l’aérospatiale, l’énergie ou les machines lourdes, un moulage sans défaut devient un facteur de différenciation stratégique.
Les fabricants adoptant une approche structurée et proactive parviennent généralement à améliorer leur rendement de l’ordre de 10 à 25 % (voire davantage, lorsqu’ils partent d’un niveau de défauts élevé). La réduction du nombre de défauts permet de diminuer le coût unitaire, de raccourcir les délais de production, d’allonger la durée de vie des outils, de réduire les efforts de finition et d’inspection, et, in fine, de renforcer le positionnement sur le marché. L’amélioration de la qualité des pièces moulées optimise également les performances en aval (usinage, assemblage, durée de vie), ce qui renforce la réputation de l’entreprise, favorise la fidélisation de la clientèle et augmente la rentabilité.