
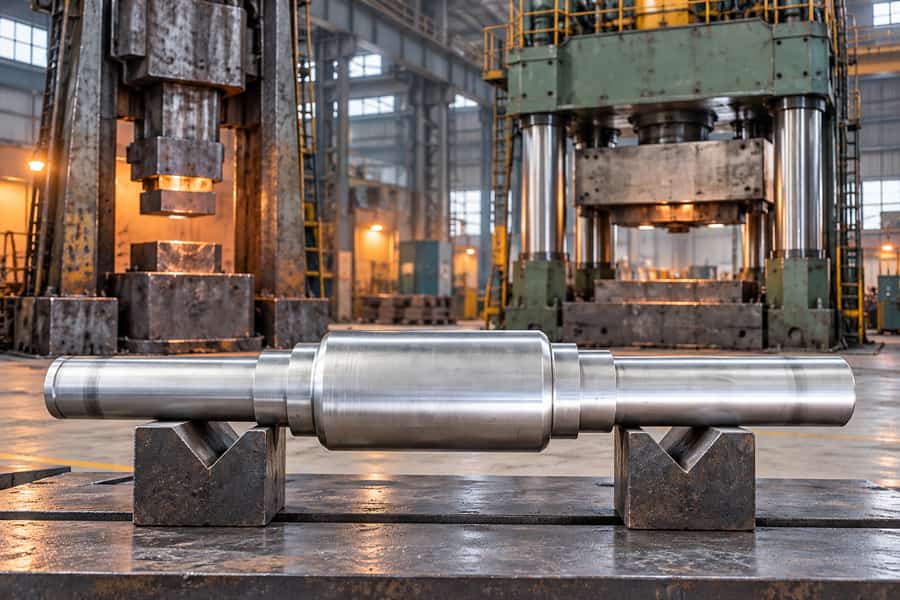
Tant dans le forgeage à matrice ouverte au marteau que dans celui à presse hydraulique, le métal chauffé est comprimé par des matrices sans que la pièce ne soit entièrement enfermée. Un marteau délivre des impacts répétés, tandis qu’une presse hydraulique applique une force selon une course contrôlée.
Aucune de ces deux méthodes n’est intrinsèquement meilleure que l’autre. Le choix dépend des capacités de la machine, des programmes de réduction, de la géométrie, du comportement de l’alliage, de la gestion de la température, de l’usinage, du contrôle qualité, de la taille des lots et du coût total de livraison.
En quoi le forgeage à matrice ouverte au marteau et celui à la presse hydraulique diffèrent-ils ?
Ces deux procédés relèvent du forgeage à matrice ouverte, mais leurs caractéristiques de chargement diffèrent. Les propriétés du matériau, les dimensions des composants et les exigences de production déterminent quelles caractéristiques de l’équipement sont les plus importantes lors du choix d’un procédé de forgeage.
La comparaison porte sur le forgeage au marteau à matrice ouverte et le forgeage par presse hydraulique. Elle ne compare pas les presses hydrauliques au forgeage à matrice fermée, où des matrices profilées enferment en grande partie la pièce à usiner.
Chargement par impact vs pressage hydraulique
Le forgeage au marteau à matrice ouverte utilise des impacts répétés pour déformer le métal chauffé. Le marteau transfère l’énergie par l’intermédiaire de composants mobiles de l’équipement, créant ainsi des charges de courte durée à l’interface entre la matrice et la pièce.
La déformation dépend de l’énergie d’impact transmise, de la géométrie de la matrice, de la température de la pièce, des conditions de contact et des réductions successives. La géométrie souhaitée se développe à mesure que la pièce est repositionnée et que les impacts successifs du marteau sont dirigés vers des zones sélectionnées.
Le forgeage par presse hydraulique applique une force par l’intermédiaire d’un piston à entraînement hydraulique. Son mouvement permet des courses contrôlées, bien que la force réelle, la vitesse, la précision de positionnement et les capacités de rétroaction dépendent de la conception de l’équipement.
Contrairement à un marteau, qui transmet l’énergie par des impacts, une presse hydraulique maintient la charge pendant une course de déformation relativement plus lente. Cette différence influe sur la vitesse de déformation, le frottement et l’évolution de la température.
Le forgeage au marteau permet un formage progressif grâce à des coups répétés et à des repositionnements fréquents. Cependant, pour obtenir des réductions homogènes, il faut des réglages d’équipement, un outillage, des pratiques d’exploitation et une supervision du processus adaptés.
Les presses hydrauliques permettent d’effectuer des réductions contrôlées lors d’opérations d’emboutissage ou de refoulement. Néanmoins, le contrôle de la course ne suffit pas à lui seul à assurer une déformation uniforme ni à garantir la structure interne requise.
Quelle que soit la méthode choisie, le plan de fabrication doit définir les séquences de réduction, les conditions de contact, l’orientation de la pièce et les limites de température. Les caractéristiques de l’équipement influencent le contrôle mais ne peuvent se substituer à l’ingénierie des procédés.
Dimensions et forme de la pièce
Les dimensions de la pièce influencent fortement le choix de l’équipement. Les facteurs pertinents comprennent la taille initiale de la matière première, l’épaisseur de la section, la longueur du composant, le poids de manutention et l’accès aux surfaces de forgeage requises.
Les presses hydrauliques sont souvent envisagées pour les sections transversales importantes, car un équipement adapté peut appliquer une charge de compression soutenue pendant les réductions prévues. L’adéquation réelle dépend toutefois de la force disponible et de l’outillage.
Les marteaux peuvent offrir une flexibilité pratique pour le formage par étapes, en particulier lorsque des repositionnements répétés et des réductions localisées s’avèrent utiles. Leur efficacité dépend de l’énergie fournie et de la réponse de la pièce.
Aucune de ces deux catégories de machines n’impose de limite de taille universelle. La capacité du coulisseau, la course de travail, les dimensions des matrices, les capacités du manipulateur et la configuration des fondations varient d’une installation à l’autre.
Les longs arbres nécessitent de prendre en compte des considérations supplémentaires. L’équipement doit permettre la rotation de la pièce, l’emboutissage progressif, la manutention entre les réductions et le contrôle de la rectitude tout au long de la séquence de forgeage.
Pour les cylindres creux et les anneaux, les ingénieurs doivent également tenir compte du développement des parois, de la géométrie interne, de l’accès à l’outillage et de l’usinage ultérieur de l’alésage. Il ne faut pas confondre le forgeage à matrice ouverte avec le laminage d’anneaux.
Une commande hypothétique d’arbres de grande taille pourrait privilégier le pressage hydraulique si la presse disponible offre des dispositifs de chargement et de manutention adaptés. Un arbre plus petit pourrait se prêter au forgeage au marteau dans des conditions de production différentes.
Ces exemples illustrent un choix d’équipement conditionnel, et non des règles fixes basées sur la taille des composants.
Écoulement du métal et qualité interne
Ces deux procédés déforment le métal de manière plastique, modifiant ses dimensions et sa structure interne. L’écoulement du métal qui en résulte dépend de la direction de réduction, du contact avec la matrice, de la température, du frottement et du comportement du matériau.
Le forgeage au marteau ne déforme pas nécessairement uniquement la surface de la pièce. Une énergie d’impact, des réductions et des conditions de contact appropriées peuvent produire une déformation s’étendant à l’intérieur de la section.
De même, le pressage hydraulique ne produit pas automatiquement une déformation complète sur toute la section. Une réduction insuffisante, une géométrie de matrice défavorable ou une épaisseur de section excessive peuvent laisser des zones insuffisamment travaillées.
Lors de l’étirage, des réductions successives allongent la pièce tout en réduisant sa section transversale. Le refoulement augmente la section transversale en comprimant le matériau dans le sens longitudinal.
Les cycles de forgeage peuvent combiner l’étirage, le refoulement, la rotation et le réchauffage. La séquence choisie influe sur l’évolution dimensionnelle, la déformation accumulée et la répartition de la déformation dans toute la pièce.
Le forgeage peut modifier la structure granulaire et influencer l’orientation du flux de matière. Cependant, on ne peut pas supposer un flux de grains favorable sur la seule base du type de machine.
Ni le forgeage au marteau ni celui à la presse ne garantissent l’élimination de la porosité, de la ségrégation ou des discontinuités internes. Le matériau de départ, l’historique des réductions et les exigences de réception applicables restent des facteurs importants.
| Facteur technique | Forgeage au marteau | Forgeage à la presse hydraulique |
| Mécanisme de chargement | Chocs répétés générés par l’énergie | Force appliquée par des courses hydrauliques |
| Vitesse de déformation | Généralement plus élevée lors des impacts | Généralement plus faible et plus contrôlable |
| Contrôle de la réduction | Dépend de l’énergie de frappe, de l’outillage et du fonctionnement | Dépend de la course, du contrôle de la force et du retour d’information de l’équipement |
| Répartition de la déformation | Dépend des conditions d’impact, du contact avec la matrice et des réductions | Dépend de la charge, du contact avec la matrice et des réductions |
| Manipulation de la pièce | Repositionnement répété entre les impacts | Repositionnement entre les courses de pressage |
| Profilés de grande section | Nécessite une énergie d’impact suffisante et une manipulation adaptée | Nécessite une force, un dégagement et une manipulation suffisants |
| Comportement thermique | Contacts courts avec des intervalles de travail répétés | Des contacts plus longs peuvent accroître le transfert de chaleur localisé |
| Qualité interne | Nécessite des pratiques de forgeage adaptées et une vérification | Nécessite des pratiques de forgeage adaptées et une vérification |
| Applications les plus adaptées | Opérations par étapes où les capacités de l’équipement correspondent aux exigences | Séquences de réduction contrôlées où les capacités de l’équipement correspondent aux exigences |
Le tableau décrit les caractéristiques générales du processus plutôt que les garanties liées à l’équipement. Le choix final nécessite d’évaluer la machine, la configuration de l’outillage, le matériau et le programme de forgeage réels.
Comment les opérations en aval influencent-elles le choix ?
L’équipement de forgeage ne représente qu’une partie du processus de fabrication. Le chauffage, le traitement thermique, l’usinage et le contrôle peuvent influencer la qualité finale et le coût autant que la méthode de déformation initiale.
Chauffage et réchauffage
Ces deux méthodes nécessitent généralement de chauffer les pièces à une plage de températures adaptée à leur nuance de matériau. La température de forgeage influe sur la contrainte d’écoulement, la ductilité, le comportement à la déformation et le risque de défauts.
Certains alliages offrent des plages de températures de travail relativement larges. D’autres nécessitent une gestion plus rigoureuse de la température en raison de leur sensibilité à la fissuration, à la croissance des grains ou à des modifications microstructurales indésirables.
Le forgeage au marteau implique des contacts courts et répétés, mais la pièce continue de perdre de la chaleur par ses surfaces et pendant les intervalles de manipulation. Plusieurs passes peuvent donc nécessiter un chauffage supplémentaire.
Le pressage hydraulique implique un contact plus long lors de chaque course, ce qui peut augmenter le transfert de chaleur vers les matrices. Cependant, la perte totale de chaleur dépend de la durée du traitement et de l’état de l’équipement.
Les pièces de grande taille peuvent également présenter des écarts importants entre les températures de surface et celles au cœur. Ces gradients peuvent influencer la résistance à la déformation et l’uniformité de l’opération de forgeage.
Les besoins en réchauffage dépendent du matériau, de la température initiale, de la séquence de traitement et de la déformation restante. Aucune des deux méthodes ne peut être considérée comme universellement plus économe en énergie sans examiner l’opération dans son ensemble.
Les ingénieurs doivent également tenir compte de la formation de calamine, de la décarburation le cas échéant, et des dommages superficiels. Les pratiques de chauffage et de manutention ont une incidence sur la quantité de matière qui sera ensuite enlevée lors de l’usinage.
Les relevés de température, lorsqu’ils sont requis, permettent de démontrer que la procédure de forgeage approuvée a été respectée. Les mesures doivent correspondre à des emplacements définis et à des méthodes de mesure appropriées.
Traitement thermique, usinage et tolérances
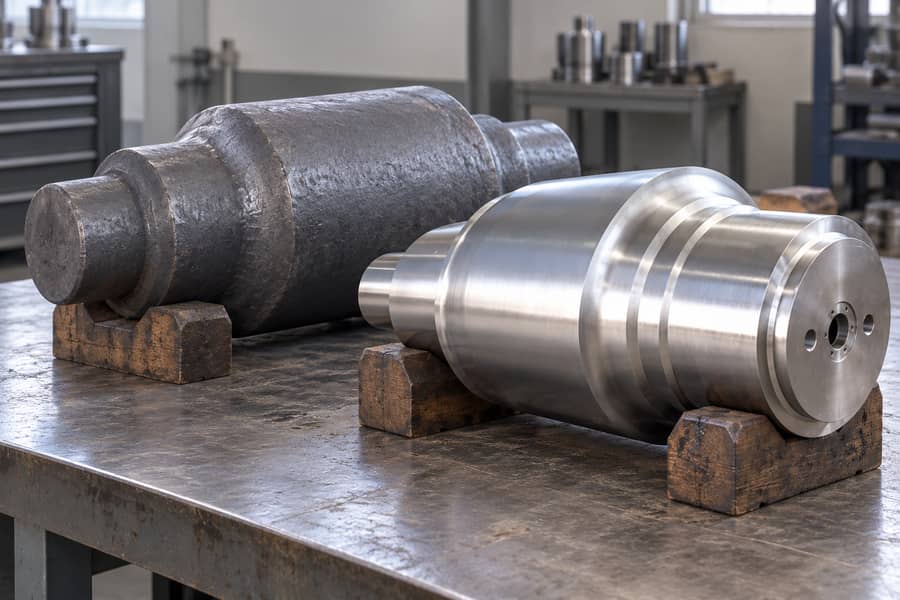
Le forgeage à matrice ouverte produit généralement une forme intermédiaire plutôt qu’un composant à finition de précision. Les produits forgés au marteau comme ceux forgés à la presse peuvent nécessiter un usinage en aval important.
Un traitement thermique peut être spécifié pour développer les propriétés mécaniques requises, contrôler la dureté ou préparer le matériau à l’usinage. Le cycle approprié dépend de la nuance du matériau et des dimensions de la section.
La normalisation, le recuit, la trempe et le revenu répondent à des objectifs métallurgiques différents. Un cycle de traitement thermique adapté à une nuance de matériau peut ne pas convenir à une autre, ce qui rend nécessaire une évaluation spécifique à chaque nuance.
Le chauffage et le refroidissement peuvent également entraîner des déformations. Les longs arbres peuvent subir une flexion, tandis que les composants cylindriques peuvent présenter des variations dimensionnelles affectant les surépaisseurs d’usinage ultérieures.
Il convient donc de distinguer les dimensions « telles que forgées » des dimensions après usinage grossier et après usinage de finition. Chaque étape présente des conditions de mesure, des tolérances et des exigences d’acceptation différentes.
Sur un composant creux, le plan de forgeage prévoit une surépaisseur pour le tournage et l’alésage ; ces opérations amènent les diamètres extérieur et intérieur à leurs dimensions finales. Cela ne correspond pas à la tolérance dimensionnelle, qui définit la variation autorisée autour d’une dimension spécifiée.
Par exemple, un arbre forgé hypothétique peut nécessiter une surépaisseur supplémentaire autour de son diamètre extérieur pour tenir compte de l’élimination des scories, des effets de redressage et du tournage final.
Cette surépaisseur doit refléter le parcours de forgeage réel et la géométrie de finition spécifiée. Elle ne doit pas être choisie à partir d’une valeur universelle supposée pour le forgeage au marteau ou à la presse.
Pour les composants creux, les chemises de cylindre forgées illustrent pourquoi le diamètre extérieur, la géométrie de l’alésage, l’épaisseur de paroi et la concentricité doivent être évalués conjointement.
L’usinage de dégrossissage permet d’éliminer les surfaces irrégulières et d’établir des repères de référence avant l’inspection finale. L’usinage de finition permet ensuite d’obtenir les dimensions spécifiées, l’état de surface et les relations géométriques requises.
Les exigences courantes comprennent la rectitude, la circularité, la cylindricité, la perpendicularité et les relations de concentricité. Ces caractéristiques nécessitent des repères et des méthodes de mesure appropriés, plutôt que de se fier uniquement à la précision du forgeage.
La méthode de forgeage choisie peut influencer la matière à usiner et le comportement à la déformation, mais la précision finale dépend principalement de l’ensemble du processus de fabrication et d’inspection.
Inspection et réception
Les exigences d’inspection doivent être définies avant la fabrication. Les deux méthodes de forgeage nécessitent une vérification par rapport aux plans convenus, aux spécifications des matériaux et aux critères de réception applicables.
La vérification des matériaux peut inclure une analyse chimique, des registres de traçabilité et des essais mécaniques. L’emplacement des échantillons d’essai, leur orientation, leur état de traitement thermique et les exigences de réception doivent être spécifiés le cas échéant.
L’inspection dimensionnelle permet de confirmer la conformité à des étapes de fabrication désignées. Les mesures des pièces brutes forgées et les dimensions des pièces finies ne doivent pas être évaluées selon des critères identiques, sauf si cela est explicitement requis.
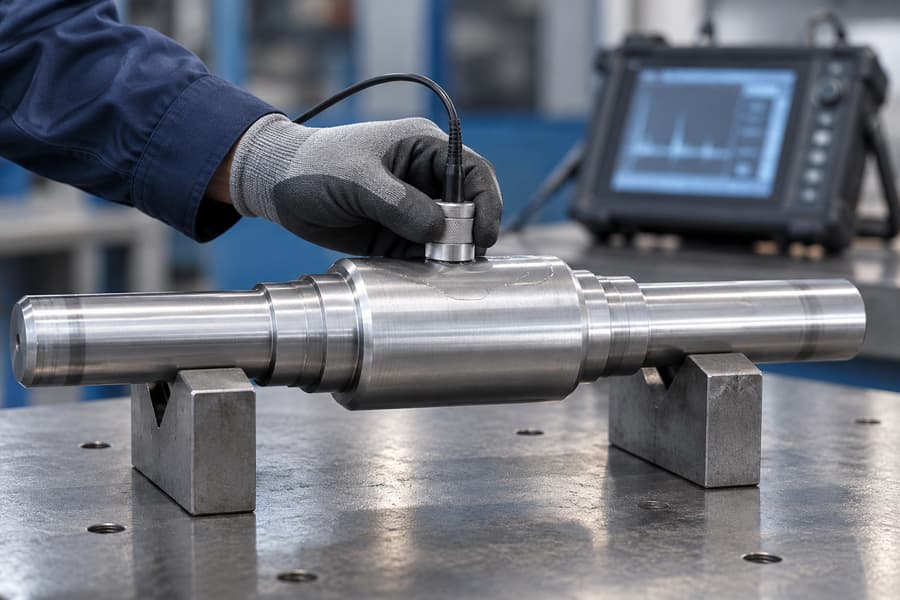
Le contrôle par ultrasons peut détecter certaines discontinuités internes lorsque l’état du matériau, la géométrie et les paramètres d’examen permettent une couverture efficace. Son efficacité dépend des conditions d’inspection.
Sur les composants ferromagnétiques appropriés, le contrôle par particules magnétiques peut révéler des indications associées à des défauts de surface ou à des discontinuités situées juste sous la surface. Le contrôle par ressuage examine les indications en surface sur des surfaces préparées et accessibles.
Ces méthodes répondent à des objectifs différents et présentent des limites. Les procédures d’examen doivent définir la couverture, la sensibilité, le calendrier et les critères d’acceptation, plutôt que de se contenter de demander un contrôle qualité non spécifié.
Pour les composants critiques, une inspection après un usinage grossier peut améliorer l’accès aux surfaces et aux zones internes. L’étape d’inspection choisie doit être coordonnée avec le traitement thermique et l’usinage ultérieur.
Aucun des deux procédés de forgeage ne dispense de la nécessité d’effectuer des essais de réception. Le choix de l’équipement, les registres de processus et les résultats d’inspection permettent, ensemble, de déterminer si le composant livré répond aux exigences de la commande.
Quel procédé offre le meilleur coût global ?
Le type d’équipement ne permet pas à lui seul de déterminer la méthode de forgeage la moins coûteuse. Le coût dépend de la séquence de fabrication, de l’utilisation des matériaux, du volume de production et des conditions de livraison requises.
Taille des lots et planification de la production
La quantité commandée influe sur la rentabilité des équipements de forgeage, de la préparation de l’outillage, de la manutention et de la mise en place du procédé. Un procédé adapté à un composant unique peut différer de celui utilisé de manière répétée.
Pour les petits lots, un outillage flexible et une mise en place efficace peuvent s’avérer particulièrement précieux. Cependant, la disponibilité des équipements et la complexité des opérations individuelles peuvent l’emporter sur les avantages nominaux liés à la mise en place.
Le forgeage au marteau peut permettre un formage incrémental économique lorsque des équipements et un outillage adaptés existent déjà. Néanmoins, les impacts répétés et les repositionnements peuvent allonger le temps de traitement pour certaines géométries.
Les presses hydrauliques peuvent offrir des avantages lorsque des séquences de réduction contrôlées sont nécessaires. Leur rentabilité d’exploitation dépend des exigences de chargement, des cycles de course, de l’outillage et de la manutention des matériaux.
Pour les commandes récurrentes, des plans de fabrication reproductibles peuvent réduire l’effort de préparation et simplifier la planification de la production. La cohérence nécessite toutefois des réglages documentés, un personnel formé et des contrôles appropriés.
Une commande hypothétique portant sur plusieurs ébauches d’engrenages similaires pourrait justifier une préparation supplémentaire du processus si le calendrier permet une production répétitive. Le remplacement d’un seul bloc peut quant à lui justifier une autre organisation.
Aucun de ces projets hypothétiques ne prouve qu’un type de machine présente un coût unitaire inférieur. La comparaison doit tenir compte de la configuration réelle de l’équipement et de l’ensemble du parcours de production.
Coût total de fabrication
Le coût de forgeage doit être évalué en fonction de la livraison du composant spécifié, et non simplement en fonction du temps passé à déformer le matériau chauffé.
Une opération de forgeage plus rapide peut ne générer aucune économie globale si un usinage, un réchauffage, une manutention ou une inspection supplémentaires sont nécessaires pour répondre aux exigences finales.
De même, un meilleur contrôle de la course ne se traduit pas nécessairement par un coût total plus faible. Des exigences de réglage excessives ou un équipement sous-utilisé peuvent annuler les avantages potentiels du procédé.
Le rendement du matériau est un autre élément à prendre en compte. Les dimensions initiales de la pièce brute, la découpe finale, l’enlèvement de matière en surface, les surépaisseurs d’usinage et les rebuts influencent tous la consommation globale de matériau.
Tableau 2. Facteurs de décision relatifs à l’achat et au coût total
| Coût ou facteur de décision | Ce que les acheteurs doivent comparer |
| Matériau de départ | Nuance, dimensions de la pièce brute, disponibilité et rendement utilisable |
| Adéquation de l’équipement | Puissance ou force réelle, outillage et dégagement |
| Exigences de mise en place | Préparation des matrices, modalités de manutention et planification du processus |
| Opérations de forgeage | Programme de réduction, repositionnement et durée d’opération |
| Chauffage | Chauffage initial, fréquence de réchauffage et gestion de la température |
| Usinage | Enlèvement de matière, exigences de réglage et géométrie finale |
| Traitement thermique | Cycles requis, considérations relatives aux sections et déformation |
| Contrôle | Méthodes d’essai, étapes d’examen et documentation |
| Quantité de production | Répartition des réglages, répétabilité et planification |
| Retouches et rejets | Travaux de correction potentiels, risque de rebut et risque lié à la livraison |
La comparaison d’achats la plus pertinente repose sur des devis couvrant des spécifications de matériaux, des dimensions finales, des conditions de traitement, des exigences d’inspection et des responsabilités de livraison équivalentes.
Une pièce forgée apparemment moins chère peut s’avérer plus coûteuse si le traitement thermique, l’usinage ou les essais doivent être achetés séparément. Les devis doivent clairement identifier ces différences de périmètre.
Les délais de livraison ont également leur importance. La disponibilité des équipements, les modalités de chauffage, les opérations sous-traitées et les points de contrôle peuvent influer sur les délais de livraison, quelle que soit la méthode de forgeage.
Comment les acheteurs doivent-ils choisir un procédé de forgeage ?
Le choix approprié commence par l’analyse des exigences du composant plutôt que par une préférence pour un équipement à percussion ou hydraulique. Les acheteurs ont besoin d’informations techniques suffisantes pour évaluer les séquences de fabrication envisageables.
Demande de devis et liste de contrôle pour la prise de décision
Une demande de devis complète doit décrire le composant final et ses exigences de fonctionnement. Le fournisseur peut alors évaluer l’état du matériau, les besoins en matière de déformation et les procédés de fabrication disponibles.
Les informations importantes à inclure dans une demande de devis sont les suivantes :
- Spécifications du matériau : nuance, norme applicable, propriétés requises et état à la livraison.
- Géométrie du composant : dimensions hors tout, variations de section, exigences relatives à l’alésage et révisions des plans.
- Quantité commandée : quantité initiale, commandes répétées prévues et calendrier de livraison.
- Exigences de forgeage : exigences de réduction pertinentes, restrictions de processus ou contrôles de déformation spécifiés.
- Traitement thermique : état requis, exigences en matière d’essais et spécifications applicables au matériau.
- Étendue de l’usinage : livraison à l’état brut de forgeage, dégrossi ou fini, y compris les tolérances dimensionnelles et géométriques.
- Contrôle : méthodes d’essai requises, étendue des contrôles, critères d’acceptation et dossiers.
- Traçabilité : identification des matériaux, registres de lots, certificats et exigences en matière de documentation.
Les acheteurs doivent distinguer les exigences de conception obligatoires des préférences de fabrication. Exiger une machine spécifique sans justification technique peut restreindre inutilement les voies de production envisageables.
Pour un arbre hypothétique soumis à des charges élevées, les ingénieurs pourraient privilégier les propriétés du matériau, la réduction de section, la rectitude et le contrôle par ultrasons avant de choisir l’équipement de forgeage.
Si les presses hydrauliques disponibles permettent de respecter le programme de réduction requis et les modalités de manutention, le pressage peut s’avérer approprié. Le forgeage au marteau reste une option si ses capacités vérifiées satisfont aux exigences.
Pour un cylindre creux hypothétique, l’état de l’alésage, la tolérance de paroi, la réponse au traitement thermique et la concentricité finale peuvent mériter davantage d’attention que la catégorie initiale d’équipement de forgeage.
Une discussion utile avec le fournisseur consiste donc à examiner la séquence de forgeage prévue, les contrôles de température, la matière première, les étapes d’usinage et les essais de réception comme un processus de fabrication cohérent.
Lorsque les caractéristiques de l’équipement ont une incidence significative sur la qualité des pièces, les acheteurs peuvent demander la documentation relative au procédé ou des précisions techniques. Toutefois, les exigences en matière de divulgation doivent être convenues avant de passer la commande.
L’acceptation finale doit se fonder sur les spécifications contractuelles et les résultats d’inspection, et non sur l’hypothèse selon laquelle le forgeage au marteau ou à la presse hydraulique produit automatiquement de meilleurs composants.
Forgeage à matrice ouverte sur mesure chez Boberry Machining
Boberry Machining fournit des composants sur mesure forgés à matrice ouverte, notamment des arbres, des cylindres creux, des brides, des bagues, des ébauches d’engrenages et des blocs. Les exigences de fabrication sont établies en fonction des spécifications des composants.
Pour les applications impliquant des arbres forgés, les détails importants à préciser lors de l’achat comprennent la nuance du matériau, les dimensions de l’arbre, les transitions de section, les propriétés mécaniques requises et les conditions d’usinage.
Les composants creux nécessitent une attention particulière quant aux dimensions de l’alésage, à l’épaisseur de paroi, à la matière disponible pour l’usinage et à l’accès pour l’inspection. Ces exigences doivent être indiquées dans les plans et la documentation d’achat.
Boberry Machining propose également des services de traitement thermique, d’usinage et d’inspection spécifiques à chaque commande. Les opérations applicables et les exigences de réception dépendent de chaque composant et de l’étendue de la fourniture convenue.
Le choix entre le forgeage au marteau et le forgeage à la presse hydraulique doit en dernier ressort être déterminé par une évaluation technique du procédé de fabrication proposé. Avant de spécifier une méthode de forgeage, les acheteurs doivent s’assurer que l’équipement proposé est disponible et capable de répondre à leurs exigences.
La fourniture de plans complets, des spécifications des matériaux, des conditions de livraison et des exigences d’inspection permet d’évaluer la faisabilité du procédé de forgeage proposé au regard des besoins du composant fini.