
Steckschweißflansche sorgen für robuste, leckagefreie Verbindungen in Hochdruckrohrleitungen für verschiedene Branchen. Durch Druckprüfungen wird bestätigt, dass sie den Betriebsdrücken und thermischen Belastungen standhalten.

Bedeutung von Druckprüfungen an Muffenschweißflanschen
Im Gegensatz zu Aufsteck- oder Gewindeflanschen sind Muffenschweißflansche für Hochdrucksysteme mit kleinem Durchmesser ausgelegt. Druckprüfungen sind aus mehreren Gründen von entscheidender Bedeutung:
- Leckagevermeidung: Erkennung von Schweißfehlern, Porosität oder Rissen vor der Inbetriebnahme des Systems.
- Sicherheitsgewährleistung: Verhindert katastrophale Ausfälle aufgrund von Hochdruckleckagen.
- Langfristige Zuverlässigkeit: Stellt sicher, dass der Flansch und die zugehörigen Rohrleitungen mechanisch einwandfrei sind.
Branchenrichtlinien empfehlen die Druckprüfung sowohl von neu installierten als auch von reparierten Muffenschweißflanschen, da bereits geringfügige Mängel die Leistungsfähigkeit unter Betriebsbedingungen beeinträchtigen können.
Arten von Druckprüfungen
Bei der Druckprüfung von Muffenschweißflanschen kommen in der Regel zwei Hauptmethoden zum Einsatz:
Hydrostatische Prüfung
Bei der hydrostatischen Prüfung wird das System mit einer Flüssigkeit (in der Regel Wasser) auf einen Druck gebracht, der über dem maximalen Betriebsdruck liegt. Wesentliche Merkmale:
- Druckwerte: Im Allgemeinen das 1,3- bis 1,5-Fache des Auslegungsdrucks (gemäß ASME B31.3 oder API 6A).
- Vorteile: Nicht brennbar, geringeres Risiko im Vergleich zu Gas; Mängel lassen sich leichter erkennen, da Wasserlecks sichtbar sind.
- Einschränkungen: Nach der Prüfung muss das Wasser abgelassen und das System getrocknet werden, um Korrosion zu verhindern.
Pneumatische Prüfung
Bei der pneumatischen Prüfung wird Luft oder Inertgas (wie Stickstoff) anstelle von Flüssigkeit verwendet. Wesentliche Merkmale.
- Druckwerte: In der Regel bis zum 1,1- bis 1,25-fachen des Auslegungsdrucks.
- Vorteile: Geeignet für Systeme, die kein Wasser vertragen; geringerer Reinigungsaufwand.
- Einschränkungen: Aufgrund der Kompressibilität gefährlicher; ein plötzlicher Druckabfall kann Explosionsgefahr verursachen. Entsprechende Sicherheitsmaßnahmen sind zwingend erforderlich.
Vergleichstabelle
| Prüfart | Medium | Druckfaktor | Vorteile | Einschränkungen |
| Hydrostatisch | Wasser | 1,3–1,5× DP | Sichere, einfache Lecksuche | Erfordert Entleerung, Korrosionsgefahr |
| Pneumatisch | Luft/Gas | 1,1–1,25× DP | Sauber, geeignet für empfindliche Leitungen | Hohe Gefährdung, strenge Sicherheitsvorschriften |
DP = Auslegungsdruck
Vorbereitungsrichtlinien für Druckprüfungen
Eine ordnungsgemäße Vorbereitung gewährleistet genaue und sichere Prüfungen. Zu den wichtigsten Schritten gehören:
Prüfung vor der Druckprüfung
- Sichtprüfung: Vergewissern Sie sich, dass die Muffenschweißnähte vollständig, sauber und frei von Schlacke oder Rückständen sind.
- Dokumentation: Stellen Sie sicher, dass Schweißprotokolle, Materialzertifikate und Flanschspezifikationen vorliegen.
Systemisolierung
- Ventile: Schließen Sie die vor- und nachgelagerten Ventile, um den Prüfabschnitt zu isolieren.
- Provisorische Verschlüsse: Blindflansche oder Verschlusskappen anbringen, um den Prüfdruck einzuschließen.
- Abläufe und Entlüftung: Entlüftungsventile vorsehen, um Lufteinschlüsse während der hydrostatischen Prüfungen zu beseitigen.
Sicherheitsmaßnahmen
- Personenschutz: Schutzschilde, Schutzbrillen, Handschuhe und Helme sind vorgeschrieben.
- Zugangsbeschränkung: Räumen Sie den Bereich um die Flanschbaugruppe frei.
- Druckentlastung: Stellen Sie sicher, dass Notdruckentlastungsventile installiert sind.
Vorbereitung des Prüfmediums
- Hydrostatisch: Mit sauberem, entgastem Wasser befüllen, um Lufteinschlüsse zu vermeiden.
- Pneumatik: Spülen Sie die Leitungen mit Stickstoff oder Luft, um Feuchtigkeit und Verunreinigungen zu entfernen.
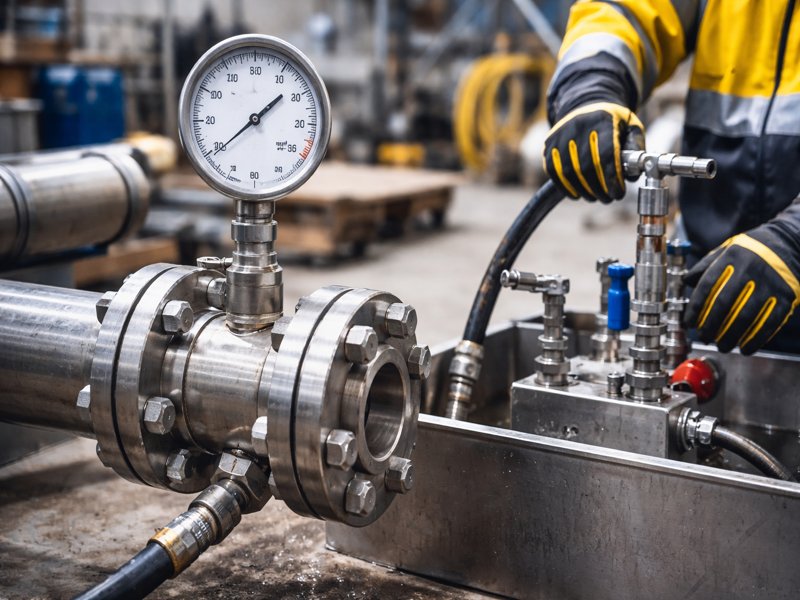
Verfahren zur Druckprüfung
Verfahren zur hydrostatischen Prüfung
- Befüllen des Systems: Befüllen Sie die Rohrleitung schrittweise mit Wasser und lassen Sie dabei an den höchsten Stellen Luft ab.
- Druckaufbau: Erhöhen Sie den Druck schrittweise mit einer Handpumpe oder einer Hydraulikpumpe, bis der angestrebte Prüfdruck erreicht ist.
- Haltephase: Den Druck für die erforderliche Dauer aufrechterhalten (typischerweise 30–60 Minuten bei Flanschen).
- Beobachtung: Alle Flansche auf Undichtigkeiten, Ausbeulungen oder sichtbare Schweißfehler prüfen. Bei kleinen Undichtigkeiten gegebenenfalls eine Seifenlösung verwenden.
- Druckentlastung: Lassen Sie den Druck nach erfolgreicher Prüfung schrittweise ab.
- Dokumentation: Halten Sie den Prüfdruck, die Dauer und etwaige Beobachtungen fest.
Verfahren zur pneumatischen Prüfung
- Systemspülung: Stellen Sie sicher, dass alle Lufteinschlüsse entfernt sind.
- Schrittweise Druckbeaufschlagung: Erhöhen Sie den Gasdruck langsam auf den vorgegebenen Prüfdruck.
- Überwachung: Verwenden Sie Manometer und Lösungen zur Lecksuche.
- Dauer: Kürzere Haltezeit (in der Regel 10–30 Minuten) aufgrund des höheren Risikos.
- Druckentlastung: Allmähliches Ablassen des Drucks, wobei sicherzustellen ist, dass sich das Personal in sicherer Entfernung befindet.
- Dokumentation: Alle Messwerte und Beobachtungen aufzeichnen.
Besondere Hinweise für Muffenschweißflansche
- Prüfung der Schweißkeile: Stellen Sie sicher, dass alle Schweißkeile vor der Prüfung einer Sichtprüfung unterzogen werden.
- Rohrausrichtung: Stellen Sie sicher, dass die Rohrenden vollständig in die Muffe des Flansches eingeführt sind. Eine Fehlausrichtung kann zu lokalen Spannungen und Undichtigkeiten führen.
- Temperaturanpassung: Lassen Sie die Flansche auf Umgebungstemperatur abkühlen, wenn die Schweißarbeiten erst kürzlich abgeschlossen wurden. Thermische Ausdehnung kann die Messwerte beeinflussen.
Abnahmekriterien
Die Prüfung ist nur dann aussagekräftig, wenn klare Kriterien angewendet werden:
Dichtheitsprüfung
- Sichtprüfung: Kein Tropfen oder Auslaufen an Schweißnähten oder Flanschflächen.
- Messung: Geringfügige Undichtigkeiten (falls vorhanden) dürfen die in den ASME- oder Projektspezifikationen festgelegten Toleranzen nicht überschreiten.
Verformungstoleranz
- Flanschverformung: Darf die Empfehlungen des Herstellers oder der Normen nicht überschreiten.
- Integrität der Verbindung: Es ist sicherzustellen, dass unter Prüfdruck keine dauerhafte Verformung, Ovalität oder Fehlausrichtung auftritt.
Druckabfall
- Bei pneumatischen Prüfungen sollte der Druckabfall minimal sein und während der Haltezeit innerhalb des zulässigen Bereichs liegen.
- Plötzliche oder schnelle Druckabfälle deuten auf Undichtigkeiten oder Schwachstellen im System hin.
Sicherheitsrichtlinien
Druckprüfungen, insbesondere pneumatische, können gefährlich sein. Die Einhaltung der Sicherheitsvorschriften ist unabdingbar:
- Abstand: Halten Sie das Personal außerhalb der potenziellen Bruchzone.
- Schutzvorrichtungen: Verwenden Sie Druckschutzvorrichtungen oder Barrieren.
- Kommunikation: Sorgen Sie für eine klare Kommunikation und legen Sie Verfahren zur Notabschaltung fest.
- Prüfung: Verwenden Sie Flansche oder Schweißnähte, die Risse oder Mängel aufweisen, nicht erneut, ohne sie zuvor zu reparieren.
Dokumentation und Berichterstattung
Die Dokumentation von Druckprüfungen gewährleistet Rückverfolgbarkeit, Einhaltung der Vorschriften und Qualitätskontrolle:
- Prüfbericht: Geben Sie Datum, Ort, Prüfmedium, Drücke, Dauer, Beobachtungen und die Unterschrift des Prüfers an.
- Mängelprotokolle: Erfassen und beheben Sie etwaige Mängel vor der Inbetriebnahme.
- Zertifikate: Bewahren Sie die Zertifikate für hydrostatische oder pneumatische Prüfungen bis zur Projektübergabe auf.
Häufige Fehler, die es zu vermeiden gilt
- Überspringen der Inspektion vor der Prüfung: Sicht- und Maßprüfungen sind unerlässlich.
- Zu schnelles Druckaufbau: Plötzliche Druckanstiege können Flansche oder Rohrleitungen beschädigen.
- Temperaturauswirkungen ignorieren: Ungenaue Messwerte können durch thermische Ausdehnung oder hohe Schweißtemperaturen entstehen.
- Unvollständige Entlüftung: Lufteinschlüsse bei hydrostatischen Prüfungen können die tatsächlichen Druckverhältnisse verfälschen.
- Unzureichende Sicherheitsvorkehrungen: Pneumatische Prüfungen ohne geeignete Schutzvorrichtungen oder Sicherheitsabstände können gefährlich sein.
Wartung nach der Druckprüfung
- Entleerung: Entfernen Sie das gesamte Prüfmedium umgehend, um Korrosion zu vermeiden.
- Reinigung: Wischen Sie Flansche und Rohrleitungen ab, um Feuchtigkeit oder Rückstände zu entfernen.
- Inspektion: Führen Sie eine anschließende Sichtprüfung auf Belastungsspuren oder kleinere Undichtigkeiten durch.
- Dokumentation: Aktualisieren Sie die Wartungsprotokolle mit den Prüfergebnissen und Inspektionsnotizen.
Die Einhaltung dieser Standards gewährleistet, dass die Prüfergebnisse international anerkannt werden und den gesetzlichen Anforderungen entsprechen.
Die Integrität, Sicherheit und Konformität der Rohrleitung werden durch Druckprüfungen an Muffenschweißflanschen gewährleistet. Hydrostatische Prüfungen sind gängig zur Lecksuche, während pneumatische Prüfungen für Sonderfälle geeignet sind. Eine ordnungsgemäße Vorbereitung, Inspektion und Dokumentation bestätigen die Festigkeit und tragen zur langfristigen Zuverlässigkeit des Systems bei.